Choisir son gaz de protection
Quel mélange convient au matériau, au procédé et à l’épaisseur — avec la désignation NF EN ISO 14175, pour le commander par son nom et non par un surnom.

Acier au carbone
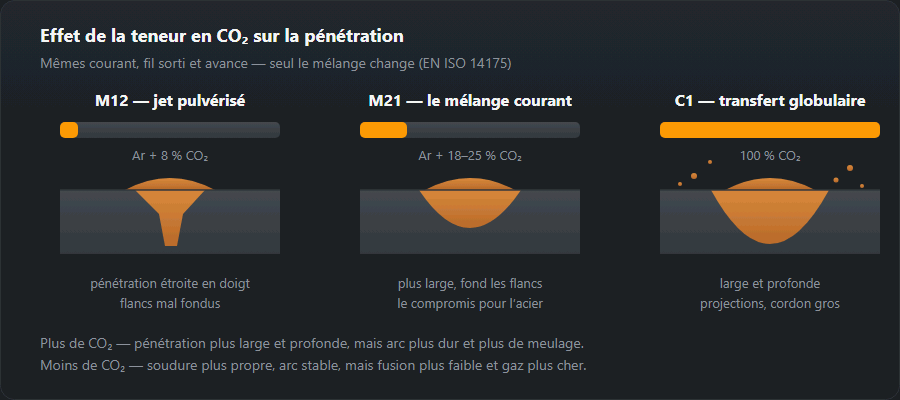
L’argon avec 8–25 % de CO₂ couvre presque tout. Plus de CO₂ donne un arc plus chaud, à pénétration plus profonde, et plus de projections ; moins de CO₂ donne un cordon plus propre en surface et un arc plus stable, et c’est ce qu’exige le transfert par pulvérisation axiale — au-dessus d’environ 20 % de CO₂, ce transfert ne fonctionne plus du tout. Le CO₂ pur est bon marché et pénètre bien, mais il ne donne qu’un transfert globulaire et il projette.
Inox et aluminium
L’acier inoxydable austénitique prend de l’argon avec une petite addition active — 2 % de CO₂ ou 2 % d’oxygène — volontairement faible : le carbone récupéré du CO₂ réduit la résistance à la corrosion. L’aluminium prend de l’argon pur, ou de l’argon avec de l’hélium dès que l’épaisseur est telle que l’argon seul ne transporte plus assez de chaleur.
TIG
Gaz inerte sans exception. Tout composant actif détruit le tungstène en quelques minutes. Les mélanges argon-hydrogène s’utilisent sur l’inox austénitique pour augmenter la chaleur et nettoyer la surface, et sur rien d’autre — l’hydrogène dans un acier ferritique ou duplex provoque précisément la fissuration que le préchauffage est censé empêcher.
Lire la désignation du gaz
| Groupe | De quoi il s’agit | Exemples |
|---|---|---|
| I | Inerte | I1 — Ar, I2 — He, I3 — Ar + He |
| M1, M2, M3 | Mélanges avec un ajout oxydant, par ordre croissant | M12, M13, M21 |
| C | Fortement oxydant | C1 — CO₂ |
| R | Réducteur, avec hydrogène | R1 — Ar + H₂ |
| N, O, Z | Azote, oxygène, autres compositions | — |

M21, M20, M12, I1 — ce qu’il y a dans la bouteille
L’étiquette ressemble à « ISO 14175 – M21 – ArC – 18 » : le groupe, les composants et l’addition en pour cent. Les groupes que l’on rencontre le plus souvent à l’atelier :
- M21 — argon avec plus de 15 et jusqu’à 25 % de CO₂. Le mélange classique 82/18 (Ar + 18 % CO₂) pour l’acier au carbone.
- M20 — argon avec plus de 5 et jusqu’à 15 % de CO₂, p. ex. Ar + 8 % : un arc plus doux, moins de projections, bon pour la tôle mince et le transfert par pulvérisation axiale.
- M12 — argon avec 0,5–5 % de CO₂, en pratique Ar + 2 % CO₂ pour l’inox ; M13 — argon avec 0,5–3 % d’oxygène.
- C1 — CO₂ pur. I1 — argon pur, I3 — argon avec hélium. R1 — argon avec hydrogène.
Les limites des groupes sont fixées par la NF EN ISO 14175, et les fournisseurs de gaz décrivent leurs mélanges de la même façon (Ar + 8 % CO₂ en M20, Ar + 18 % en M21, par exemple). Deux bouteilles de « mélange » de fournisseurs différents peuvent donc relever de groupes différents — lisez le code, pas le nom commercial.
Quel gaz pour quoi — les réglages du calculateur en un coup d’œil
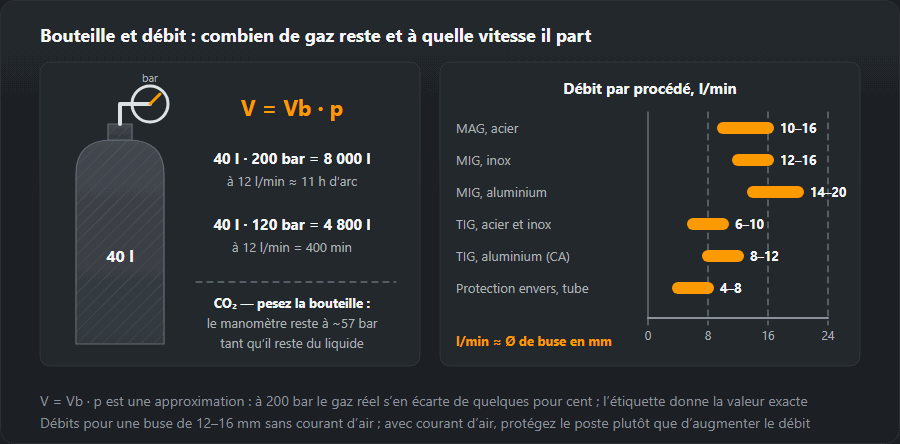
- Acier au carbone, MAG, jusqu’à 3 mm : un mélange à faible teneur en CO₂ (Ar + 8…18 %, M20 / M21), environ 11 l/min.
- Acier au carbone, MAG, au-delà de 3 mm : M21 (Ar + 18…25 % CO₂) ou C1, environ 14 l/min.
- Inox, MIG/MAG : M12 ou M13, 12 l/min jusqu’à 3 mm, 15 l/min au-delà.
- Aluminium, MIG : argon pur I1 jusqu’à 6 mm (14 l/min), plus épais — Ar + 30 % He, groupe I3 (18 l/min).
- TIG, tout métal : argon I1 — 6 l/min jusqu’à 2 mm, 8 l/min jusqu’à 6 mm, 12 l/min au-delà ; le R1 est acceptable sur l’inox austénitique.
Trois exemples d’atelier
- Un portail en tube carré 40×40×2. Acier de 2 mm, beaucoup de soudures courtes et visibles. Un mélange à faible CO₂ (M20, p. ex. Ar + 8 %) donne moins de projections et moins de meulage avant peinture ; débit environ 11 l/min.
- Un châssis en tôle de 10 mm. M21 avec 18 % de CO₂ en standard ; le CO₂ pur donne une pénétration plus profonde et un gaz moins cher, mais environ 90 % du fil fondu se retrouve dans la soudure au lieu de 95 %. Sur 20 kg de fil, cela fait 2 kg perdus en projections au lieu de 1 kg — plus le temps de les gratter. Débit environ 14 l/min.
- Une rampe en inox de 3 mm. En MIG — M12 (Ar + 2 % CO₂), 12 l/min ; en TIG — argon pur I1, 8 l/min, et une protection de l’envers à l’intérieur du tube.
CO₂ ou mélange — coût contre qualité
Le CO₂ pur est le gaz le moins cher, mais pas la soudure la moins chère. Sous CO₂, l’arc demande à peu près 2–3 V de plus au même courant, il est plus dur et projette davantage, et le cordon est plus bombé. Il se justifie quand la soudure est forte et cachée et que la pénétration prime. Sur du travail visible, de la tôle mince et le transfert par pulvérisation axiale, le mélange se rembourse en temps de meulage. La vitesse de fil et la tension pour les deux gaz se calculent avec le calculateur de vitesse de fil.
Erreurs typiques dans le choix du gaz
- M21 sur de l’inox. Le carbone du CO₂ carbure la soudure et lui ôte sa résistance à la corrosion — utilisez du M12 ou du M13 sur l’inox.
- Un mélange au CO₂ sur l’aluminium. Le bain s’oxyde et la soudure sort noire et poreuse. I1 ou I3 uniquement.
- Un mélange MAG dans une torche TIG. Tout composant actif consume le tungstène en quelques secondes.
- De l’hydrogène sur l’acier au carbone. Le R1 est réservé à l’inox austénitique ; sur l’acier au carbone, il risque la fissuration à froid.
- Purger avec « ce qui traîne ». La protection de l’envers utilise de l’argon ou un mélange N₂ + H₂ (4–8 l/min), pas un mélange de soudage au CO₂.
Pour en savoir plus sur les métaux eux-mêmes : souder l’acier inoxydable et souder l’aluminium ; l’argon pour le TIG est traité sur la page soudage TIG.
Questions fréquentes
Qu’est-ce que la teneur en CO₂ change ?
La pénétration et la stabilité de l’arc, en sens opposés. Plus de CO₂ donne une pénétration plus profonde et plus large, et plus de projections ; moins de CO₂ donne un cordon plus propre en surface et un arc en pulvérisation axiale plus stable. Le M21 à 18 % est le compromis habituel pour l’acier au carbone.
Peut-on souder l’inox avec du M21 ?
Mieux vaut éviter. Le carbone du CO₂ passe dans la soudure et abaisse la résistance à la corrosion — précisément la propriété pour laquelle on a acheté ce matériau. Pour l’inox, la bouteille ne doit pas contenir plus de 2 à 3 % de composant actif.
Pourquoi de l’argon pur en TIG et en MIG sur aluminium ?
Parce que tout composant actif consume le tungstène en TIG, et que sur l’aluminium il épaissit le film d’oxyde au lieu de l’enlever. L’aluminium reçoit aussi de l’hélium dans le mélange pour transporter la chaleur dans les fortes épaisseurs — c’est pourquoi on y met de l’argon-hélium et jamais rien avec du CO₂.
Que signifie M21 sur une bouteille de gaz ?
C’est le groupe de gaz de la NF EN ISO 14175 : argon avec plus de 15 et jusqu’à 25 % de CO₂. La version la plus courante est 82 % d’argon et 18 % de CO₂, notée M21 – ArC – 18. Il sert au soudage MAG de l’acier au carbone.
Quelle différence entre M20 et M21 ?
La teneur en CO₂ : le M20 en contient plus de 5 et jusqu’à 15 % (p. ex. Ar + 8 %), le M21 plus de 15 et jusqu’à 25 %. Le M20 donne un arc plus doux et moins de projections, le M21 une pénétration plus profonde.
Quel gaz et quel débit pour le MIG sur aluminium ?
Argon pur (I1), environ 14 l/min jusqu’à 6 mm d’épaisseur. Sur de l’aluminium plus épais, passez à Ar + 30 % He (I3) à environ 18 l/min, car l’hélium apporte plus de chaleur.
Mis à jour :