Choisir son électrode de tungstène
Quel tungstène, de quel diamètre, affûté à quel angle — et quelle buse et quel débit de gaz vont avec.
Choisir le type
Les électrodes lanthanées (bleu ou or) et cériées (gris) font presque tout : elles s’amorcent facilement, fonctionnent en courant alternatif comme en continu et gardent leur pointe. Le tungstène pur (vert) est le choix traditionnel pour l’aluminium en courant alternatif, où il forme l’extrémité en boule que le procédé demande.
Les électrodes thoriées — les rouges — sont volontairement exclues du calcul. Le thorium est faiblement radioactif et c’est la poussière de meulage qui pose problème, pas l’électrode elle-même. Les types lanthanés les remplacent sans perte de performance de l’arc, et il ne reste aucune raison d’en acheter.
| Désignation | Couleur de la pointe | Oxyde | Courant | Emploi |
|---|---|---|---|---|
| WP | vert | W ≥ 99,95 % | CA | Aluminium, magnésium et leurs alliages |
| WT-20 | rouge | 2 % ThO₂ | CC | Acier, inox, titane, cuivre |
| WT-10 | jaune | 1 % ThO₂ | CC | Acier, courant faible et moyen |
| WT-30 | violet | 3 % ThO₂ | CC | Acier, courant élevé |
| WC-20 | gris | 2 % CeO₂ | CA / CC | Usage général, excellente à faible courant |
| WL-15 | or | 1,5 % La₂O₃ | CA / CC | Usage général |
| WL-20 | bleu | 2 % La₂O₃ | CA / CC | Usage général, le choix le plus courant |
| WZ-8 | blanc | 0,8 % ZrO₂ | CA | Aluminium quand la contamination de la soudure est inacceptable |
| WY-20 | bleu foncé | 2 % Y₂O₃ | CC | Assemblages critiques, titane, forte pénétration |
La couleur est normalisée, ce n’est pas une marque : le code vient de la NF EN ISO 6848 (ex-EN 26848), donc une pointe rouge signifie 2 % de thorium, quel que soit le fabricant.
Affûtage
Affûtez dans le sens de la longueur, jamais en travers : les stries de meulage guident l’arc, donc des stries circulaires le font dévier. Une pointe aiguë, d’environ 20–30°, concentre l’arc pour les faibles épaisseurs et les faibles courants ; une pointe plus franche de 45–60° supporte plus de courant et dure plus longtemps sur du matériau plus épais. En courant alternatif, l’extrémité se met en boule toute seule, l’angle compte donc moins.

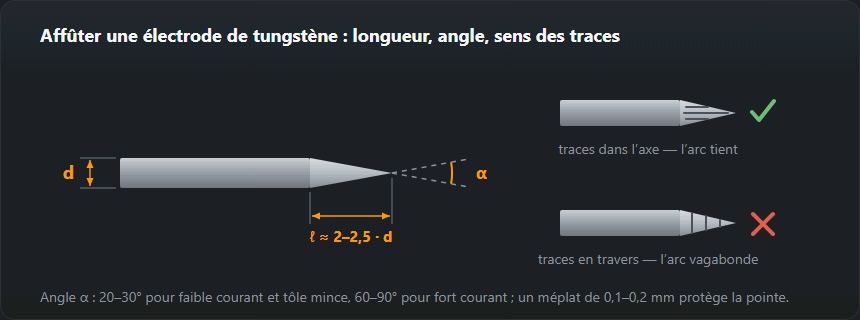
Le diamètre suit le courant, avec une marge en courant alternatif parce que l’électrode y chauffe davantage. Un tungstène trop gros à faible courant donne un arc qui vagabonde sur l’extrémité ; trop petit à fort courant, il fond dans le bain, et la soudure est alors à meuler.
Comment le calculateur choisit le diamètre
Le calculateur prend l’électrode la plus fine dont la plage couvre le courant que vous saisissez, d’après le même tableau que la page codes couleur des tungstènes. En CC−, cela donne 1,0 mm jusqu’à 80 A, 1,6 mm jusqu’à 150 A, 2,4 mm jusqu’à 250 A, 3,2 mm jusqu’à 400 A, 4,0 mm jusqu’à 500 A et 4,8 mm au-delà. En courant alternatif (onde équilibrée), l’électrode chauffe davantage, donc les limites sont plus basses : 1,0 mm jusqu’à 60 A, 1,6 mm jusqu’à 120 A, 2,4 mm jusqu’à 180 A, 3,2 mm jusqu’à 250 A, 4,0 mm jusqu’à 320 A. Ce sont les plages habituelles des électrodes dopées aux oxydes (WL, WC, WT) sous argon, telles que données dans les tableaux de U.S. Alloy (Washington Alloy) et de CK Worldwide. Près du haut d’une plage, la pointe brûle plus vite, et certains fabricants annoncent des plages de travail plus étroites (ESAB : 2,4 mm jusqu’à 150 A), donc pour de longs cordons proches de la limite, prenez la taille au-dessus.
L’angle d’affûtage suit le courant : en dessous de 80 A 20–30°, de 80 à 200 A 30–60°, au-delà 60–90° ; une boule en courant alternatif. Type : WL-15 ou WC-20 en courant continu, WZ-8 en courant alternatif sur l’aluminium, WL-15 en courant alternatif sur les autres métaux. Les électrodes thoriées ne sont jamais proposées.
Trois exemples chiffrés
- Inox de 1 mm, courant continu, 40 A. Électrode de 1,0 mm, pointe de 20–30°, buse n° 4, argon 5 l/min. Une électrode plus grosse à ce courant s’amorcerait mal et l’arc vagabonderait autour de l’extrémité.
- Acier de 3 mm, courant continu, 110 A. 1,6 mm, cône de 30–60°, buse n° 5, 6 l/min, WL-15 ou WC-20. 110 A est au milieu de la plage 70–150 A ; pour de longues soudures à 140–150 A, une électrode de 2,4 mm est plus confortable.
- Aluminium de 3 mm, courant alternatif, 130 A. En courant alternatif, une électrode de 2,4 mm supporte 100–180 A, donc le calculateur donne 2,4 mm, une boule au lieu d’une pointe, une buse n° 6 et 8 l/min, type WZ-8. Le même courant en continu irait avec du 1,6 mm — d’où la règle selon laquelle l’aluminium demande un tungstène plus gros que l’acier.
Ce que signifie le numéro de buse
Le numéro d’une buse céramique TIG est son alésage en seizièmes de pouce : n° 4 ≈ 6,4 mm, n° 5 ≈ 8 mm, n° 6 ≈ 9,5 mm, n° 8 ≈ 12,7 mm, n° 10 ≈ 16 mm. Le débit en l/min est numériquement proche du numéro de la buse — d’où l’association « buse n° 6, 8 l/min » dans le résultat. Une buse trop petite à fort courant donne une protection étroite et surchauffe ; une buse trop grande n’atteindra pas un angle serré. En soudure d’angle et avec une longueur de tungstène sortie plus grande, une lentille de gaz aide : elle homogénéise le flux et protège plus loin de la buse.
Comment savoir que l’électrode est la bonne
- Courant continu : après la soudure, la pointe est brillante et le cône a la même forme qu’après l’affûtage. Une gouttelette fondue au bout signifie une électrode trop fine ou trop de courant.
- Courant alternatif : la boule n’est pas plus grosse que le diamètre de l’électrode et ne grossit pas à chaque soudure.
- Couleur : un tungstène bleu ou noir est un problème de gaz, pas de diamètre — débit, post-gaz, courant d’air.
- Arc : il reste dans l’axe et ne dérive pas de côté. Un arc qui vagabonde à faible courant vient souvent d’une électrode trop grosse, ou de stries de meulage en travers.
Le courant selon l’épaisseur de la tôle est dans le tableau de la page soudage TIG, et la quantité d’argon que consomme un chantier se calcule avec le calculateur de consommation de gaz.
Questions fréquentes
Pourquoi les électrodes thoriées sont-elles exclues ?
Parce que leur poussière de meulage est légèrement radioactive et qu’on la respire à l’établi. Les électrodes lanthanées (bleu, or) et cériées (gris) supportent les mêmes courants et durent aussi longtemps. Il n’y a plus de raison technique d’acheter des rouges.
Pointe ou boule ?
Une pointe en courant continu, une boule en courant alternatif sur l’aluminium — où elle se forme toute seule si vous amorcez brièvement sur un morceau de cuivre. Le tungstène pur (vert) fait la boule la plus propre ; le lanthané supportera le courant alternatif avec une pointe légèrement arrondie.
De combien le tungstène doit-il dépasser ?
En gros le diamètre de la buse divisé par trois, et plus en soudure d’angle. Plus il dépasse, moins le gaz le couvre bien — un début de cordon gris et terne en est le premier signe.
Quel tungstène pour l’aluminium à 130 A ?
En courant alternatif, chaque diamètre supporte moins de courant qu’en CC− : 2,4 mm prend 100–180 A. Donc à 130 A le calculateur donne 2,4 mm avec une extrémité en boule, type WZ-8 (blanc) ou WP (vert), une buse n° 6 et environ 8 l/min d’argon.
Que signifie le numéro d’une buse TIG ?
L’alésage en seizièmes de pouce : le n° 6 fait 6/16″ ≈ 9,5 mm, le n° 8 12,7 mm. Le débit d’argon en l/min est à peu près égal au numéro de la buse.
Mis à jour :