Підбір вольфрамового електрода для TIG
За струмом і родом струму підбирає діаметр електрода, тип і колір маркування, кут заточки, номер сопла та витрату газу. Усе в одному місці, бо на практиці ці п’ять параметрів змінюються разом.
Коротка відповідь
Діаметр вольфраму добирають за струмом. На постійному струмі (DC−): 1,0 мм до 80 А, 1,6 мм до 150 А, 2,4 мм до 250 А, 3,2 мм до 400 А. На змінному (AC) електрод гріється сильніше, тому діапазони нижчі: 1,0 мм до 60 А, 1,6 мм до 120 А, 2,4 мм до 180 А, 3,2 мм до 250 А. Кут заточування: нижче 80 А 20–30°, 80–200 А 30–60°, на AC кулька. Тип: WL-15 або WC-20 на DC, WZ-8 на AC для алюмінію; торієвих не радимо. Приклад: сталь 3 мм, DC, 110 А — 1,6 мм, заточення 30–60°, сопло № 5, аргон 6 л/хв.
Діаметр
Діаметр підбирається за струмом так, щоб кінець електрода працював на межі, але не оплавлявся. Надто товстий електрод на малому струмі дає блукаючу дугу й погане запалювання; надто тонкий на великому струмі оплавляється й забруднює шов вольфрамом.
На змінному струмі той самий струм гріє електрод помітно сильніше, тому у кожного діаметра на AC межа струму нижча (2,4 мм — 180 А замість 250 А на DC−) — саме тому для алюмінію за того самого струму потрібен товщий електрод, ніж для сталі.
Тип і колір
| Позначення | Колір наконечника | Оксид | Рід струму | Де застосовують |
|---|---|---|---|---|
| WP | зелений | W ≥ 99,95 % | AC | Алюміній, магній та їхні сплави |
| WT-20 | червоний | 2 % ThO₂ | DC | Сталь, нержавійка, титан, мідь |
| WT-10 | жовтий | 1 % ThO₂ | DC | Сталь, малий і середній струм |
| WT-30 | фіолетовий | 3 % ThO₂ | DC | Сталь, великий струм |
| WC-20 | сірий | 2 % CeO₂ | AC / DC | Універсальний, добрий на малому струмі |
| WL-15 | золотистий | 1,5 % La₂O₃ | AC / DC | Універсальний |
| WL-20 | синій | 2 % La₂O₃ | AC / DC | Універсальний, найчастіший вибір |
| WZ-8 | білий | 0,8 % ZrO₂ | AC | Алюміній там, де включення неприпустимі |
| WY-20 | темно-синій | 2 % Y₂O₃ | DC | Відповідальні шви, титан, глибоке проплавлення |
Колір — це норма, а не марка: код узято з ISO 6848 (EN 26848), тож червоний наконечник означає 2 % торію в будь-якого виробника.
Повна таблиця маркування зі струмами за діаметрами — на сторінці кольори вольфрамових електродів.

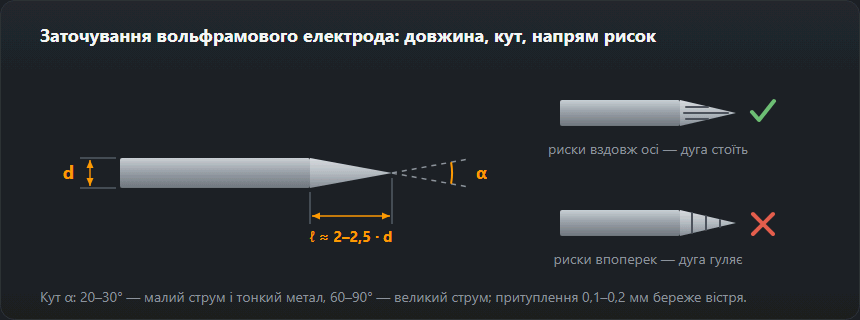
Риски від круга мають іти вздовж електрода, а не впоперек. За поперечної заточки дуга чіпляється за кільцеві риски й веде вбік — це найчастіша причина «некерованої» дуги в новачків. Окремий круг під вольфрам теж обов’язковий: заточений по сталі електрод несе залізо у ванну.
Сопло та газ
Витрата газу прив’язана до діаметра сопла: практичне правило — літри за хвилину приблизно дорівнюють номеру сопла або трохи більші (№ 5 — 6 л/хв, № 6 — 8 л/хв). Сопло більше — захист ширший, але й витрата вища; на протязі краще поставити газову лінзу, ніж піднімати витрату. Підбір суміші за матеріалом рахує калькулятор захисного газу.
Як калькулятор добирає діаметр
Калькулятор бере найтонший електрод, у діапазон якого потрапляє введений струм, за тією самою таблицею, що на сторінці кольорів вольфрамових електродів. На DC− це 1,0 мм до 80 А, 1,6 мм до 150 А, 2,4 мм до 250 А, 3,2 мм до 400 А, 4,0 мм до 500 А і 4,8 мм вище. На змінному струмі (симетрична хвиля) електрод гріється сильніше, і межі нижчі: 1,0 мм до 60 А, 1,6 мм до 120 А, 2,4 мм до 180 А, 3,2 мм до 250 А, 4,0 мм до 320 А. Це звичайні діапазони для електродів з оксидами (WL, WC, WT) в аргоні — так само їх дають таблиці виробників U.S. Alloy (Washington Alloy) і CK Worldwide. Біля верхньої межі вістря сідає швидше, а частина виробників дає вужчі робочі діапазони (ESAB для 2,4 мм — до 150 А), тому за довгої роботи біля межі беріть наступний діаметр.
Кут заточування залежить від струму: нижче 80 А — 20–30°, від 80 до 200 А — 30–60°, вище — 60–90°; на AC — кулька. Тип: на DC WL-15 або WC-20, на AC для алюмінію WZ-8, на AC для інших металів WL-15. Торієвих калькулятор не пропонує.
Три приклади
- Нержавійка 1 мм, DC, 40 А. Електрод 1,0 мм, заточування 20–30°, сопло № 4, аргон 5 л/хв. Товщий електрод на такому струмі запалювався б неохоче, а дуга блукала б по торцю.
- Сталь 3 мм, DC, 110 А. 1,6 мм, конус 30–60°, сопло № 5, 6 л/хв, WL-15 або WC-20. 110 А — середина діапазону 70–150 А; на довгих швах при 140–150 А спокійніше працює 2,4 мм.
- Алюміній 3 мм, AC, 130 А. На AC 2,4 мм тримає 100–180 А, тому калькулятор дає 2,4 мм, кульку замість конуса, сопло № 6 і 8 л/хв, тип WZ-8. Той самий струм на DC умістився б у 1,6 мм — звідси правило, що для алюмінію беруть товщий вольфрам, ніж для сталі.
Номер сопла — що він означає
Номер керамічного сопла TIG — це його внутрішній діаметр у шістнадцятих частках дюйма: № 4 ≈ 6,4 мм, № 5 ≈ 8 мм, № 6 ≈ 9,5 мм, № 8 ≈ 12,7 мм, № 10 ≈ 16 мм. Витрата в л/хв числово близька до номера сопла — звідси в результаті пара «сопло № 6, 8 л/хв». Замале сопло на великому струмі дає вузький захист і перегрівається, завелике в тісному куті не дістає до стику. У кутових швах і за великого вильоту вольфраму допомагає газова лінза: вона вирівнює струмінь і захищає далі від сопла.
Як зрозуміти, що електрод дібрано правильно
- DC: після шва кінчик світлий, а конус тієї самої форми, що після заточування. Оплавлена крапля на кінці — електрод тонкий або струм завеликий.
- AC: кулька не більша за діаметр електрода й не росте з кожним швом.
- Колір: синій або чорний вольфрам — проблема газу, а не діаметра: витрата, продування після зварювання, протяг.
- Дуга: стоїть по осі й не йде вбік. Блукаюча дуга на малому струмі — часто затовстий електрод або поперечні риски від заточування.
Струм за товщиною листа підкаже таблиця на сторінці аргонодугове зварювання TIG, а скільки аргону піде на роботу — калькулятор витрати газу.
Часті питання
Чому червоні торієві електроди не рекомендуються?
Оксид торію радіоактивний. Сам електрод у руці безпечний, небезпечний пил під час заточування: він вдихається й залишається в легенях. Лантанові (сині, золотисті) та церієві (сірі) електроди дають ту саму, а часто й кращу стабільність дуги, тому в Європі торієві поступово вийшли з ужитку. Якщо вони у вас є — точіть із витяжкою і мокрим способом.
Навіщо на змінному струмі кулька на кінці?
На AC половину періоду електрод працює анодом і сильно гріється, тому гостра заточка просто оплавляється. Кулька — це стійка форма, до якої кінець приходить сам за перші секунди. На сучасних інверторах із балансом полярності можна лишати й трохи притуплений конус, але чистий гострий конус на AC не живе.
Чому кут заточки залежить від струму?
Гострий конус дає вузьку зосереджену дугу й добре запалюється — це потрібно на малих струмах і тонкому металі, але вістря швидко згоряє. Тупий конус живе довше й тримає великий струм, але дуга ширша, а провар мілкіший. Звідси правило: що більший струм, то тупіша заточка.
Електрод чорніє й дуга «пливе» — у чому річ?
Майже завжди в захисті. Або мало газу, або протяг здуває потік, або газ пішов не одразу — не виставлено попереднє продування. Перевірте також, чи не торкалися електродом ванни: забруднений вольфрам перестає тримати дугу, і його треба переточити, а не допалювати.
Який вольфрам для алюмінію на 130 А?
На AC кожен діаметр тримає менший струм, ніж на DC−: 2,4 мм — 100–180 А. Тому при 130 А калькулятор дає 2,4 мм з кулькою на кінці, тип WZ-8 (білий) або WP (зелений), сопло № 6 і близько 8 л/хв аргону.
Що означає номер сопла TIG?
Внутрішній діаметр у шістнадцятих частках дюйма: № 6 — це 6/16″ ≈ 9,5 мм, № 8 — 12,7 мм. Витрата аргону в л/хв приблизно дорівнює номеру сопла або трохи більша: із соплом № 5 — близько 6 л/хв, із № 6 — близько 8 л/хв.
Оновлено: