Alegerea electrodului de wolfram
Ce wolfram, la ce diametru, ascuțit la ce unghi — și cu ce duză și ce debit de gaz.
Alegerea tipului
Cei cu lantan (albastru sau auriu) și cei cu ceriu (gri) acoperă aproape tot: amorsează ușor, merg și pe curent continuu și pe alternativ și își țin vârful. Wolframul pur (verde) rămâne alegerea tradițională pentru aluminiu în curent alternativ, unde formează bila pe care o cere procedeul.
Electrozii cu toriu — cei roșii — sunt lăsați intenționat în afara calculului. Toriul este slab radioactiv, iar problema este praful de la ascuțit, nu electrodul în sine. Cei cu lantan îi înlocuiesc fără pierdere de performanță, așa că nu mai există motiv să fie cumpărați.
| Simbol | Culoarea vârfului | Oxid | Tipul curentului | Unde se folosește |
|---|---|---|---|---|
| WP | verde | W ≥ 99,95 % | AC | Aluminiu, magneziu și aliajele lor |
| WT-20 | roșu | 2 % ThO₂ | DC | Oțel, inox, titan, cupru |
| WT-10 | galben | 1 % ThO₂ | DC | Oțel, curent mic și mediu |
| WT-30 | violet | 3 % ThO₂ | DC | Oțel, curent mare |
| WC-20 | gri | 2 % CeO₂ | AC / DC | Universal, excelent la curent mic |
| WL-15 | auriu | 1,5 % La₂O₃ | AC / DC | Universal |
| WL-20 | albastru | 2 % La₂O₃ | AC / DC | Universal, alegerea cea mai frecventă |
| WZ-8 | alb | 0,8 % ZrO₂ | AC | Aluminiu acolo unde incluziunile sunt inacceptabile |
| WY-20 | bleumarin | 2 % Y₂O₃ | DC | Îmbinări critice, titan, pătrundere adâncă |
Culoarea este o normă, nu o marcă: codul vine din ISO 6848 (EN 26848), așa că vârful roșu înseamnă 2 % toriu la orice producător.
Ascuțirea
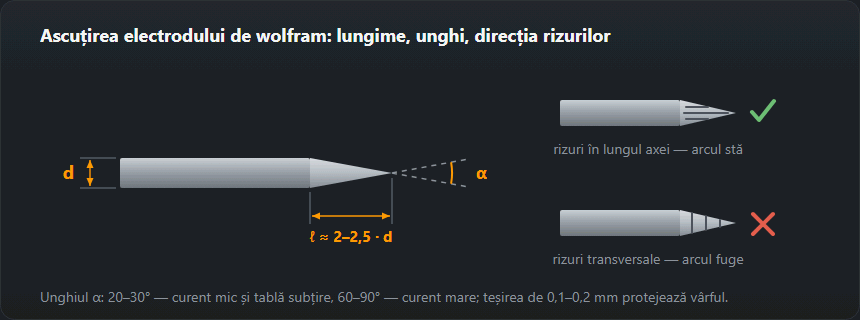
Ascute în lungul electrodului, niciodată transversal: urmele de la piatră ghidează arcul, iar cele transversale îl fac să rătăcească. Un vârf ascuțit, de circa 20–30°, concentrează arcul pentru material subțire și curent mic; unul mai tocit, de 45–60°, duce mai mult curent și rezistă mai mult la grosimi mari. În curent alternativ vârful se rotunjește singur, deci unghiul contează mai puțin.

Diametrul urmează curentul, cu rezervă în curent alternativ, unde electrodul se încălzește mai tare. Un wolfram prea gros la curent mic dă un arc care se plimbă pe vârf; unul prea subțire la curent mare ajunge în baie, iar atunci cusătura se polizează.
Cum alege calculatorul diametrul
Calculatorul ia cel mai subțire electrod în al cărui interval intră curentul introdus, după același tabel ca pe pagina culorile electrozilor de wolfram. La DC− asta înseamnă 1,0 mm până la 80 A, 1,6 mm până la 150 A, 2,4 mm până la 250 A, 3,2 mm până la 400 A, 4,0 mm până la 500 A și 4,8 mm peste. La curent alternativ (undă simetrică) electrodul se încălzește mai tare, deci limitele sunt mai mici: 1,0 mm până la 60 A, 1,6 mm până la 120 A, 2,4 mm până la 180 A, 3,2 mm până la 250 A, 4,0 mm până la 320 A. Sunt intervalele obișnuite pentru electrozii cu oxizi (WL, WC, WT) în argon — la fel le dau tabelele producătorilor U.S. Alloy (Washington Alloy) și CK Worldwide. Aproape de limita de sus vârful se uzează mai repede, iar unii producători dau intervale de lucru mai înguste (ESAB pentru 2,4 mm — până la 150 A), așa că la lucru îndelungat lângă limită ia diametrul următor.
Unghiul de ascuțire depinde de curent: sub 80 A 20–30°, între 80 și 200 A 30–60°, peste 60–90°; la AC bilă. Tipul: la DC WL-15 sau WC-20, la AC pentru aluminiu WZ-8, la AC pentru alte metale WL-15. Electrozi cu toriu calculatorul nu propune.
Trei exemple
- Inox de 1 mm, DC, 40 A. Electrod de 1,0 mm, ascuțire 20–30°, duză nr. 4, argon 5 l/min. Un electrod mai gros la un asemenea curent ar amorsa greu, iar arcul ar rătăci pe capăt.
- Oțel de 3 mm, DC, 110 A. 1,6 mm, con 30–60°, duză nr. 5, 6 l/min, WL-15 sau WC-20. 110 A e la mijlocul intervalului 70–150 A; la cusături lungi pe 140–150 A lucrează mai liniștit 2,4 mm.
- Aluminiu de 3 mm, AC, 130 A. La AC 2,4 mm duce 100–180 A, deci calculatorul dă 2,4 mm, bilă în loc de con, duză nr. 6 și 8 l/min, tip WZ-8. Același curent la DC ar încăpea în 1,6 mm — de aici regula că la aluminiu se ia wolfram mai gros decât la oțel.
Numărul duzei — ce înseamnă
Numărul duzei ceramice TIG e diametrul ei interior în șaisprezecimi de țol: nr. 4 ≈ 6,4 mm, nr. 5 ≈ 8 mm, nr. 6 ≈ 9,5 mm, nr. 8 ≈ 12,7 mm, nr. 10 ≈ 16 mm. Debitul în l/min e apropiat numeric de numărul duzei — de aici perechea „duză nr. 6, 8 l/min” din rezultat. O duză prea mică la curent mare dă o protecție îngustă și se supraîncălzește, una prea mare într-un colț strâmt nu ajunge la îmbinare. În suduri de colț și la wolfram mult ieșit ajută lentila de gaz: uniformizează jetul și protejează mai departe de duză.
Cum știi că electrodul e bine ales
- DC: după cusătură vârful e lucios, iar conul are aceeași formă ca după ascuțire. O picătură topită la capăt înseamnă electrod prea subțire sau curent prea mare.
- AC: bila nu depășește diametrul electrodului și nu crește cu fiecare cusătură.
- Culoarea: wolfram albastru sau negru e o problemă de gaz, nu de diametru — debit, postpurjare, curent de aer.
- Arcul: stă pe axă și nu fuge lateral. Arcul rătăcitor la curent mic vine adesea de la un electrod prea gros sau de la rizuri transversale de la ascuțire.
Curentul după grosimea tablei îl dă tabelul de pe pagina sudarea TIG, iar cât argon se duce pe lucrare — calculatorul consumului de gaz.
Întrebări frecvente
De ce lipsesc electrozii cu toriu?
Pentru că praful de la ascuțire este ușor radioactiv și se inhalează la banc. Cei cu lantan (albastru, auriu) și cei cu ceriu (gri) ating aceiași curenți și durează la fel. Nu mai există motiv tehnic pentru cei roșii.
Vârf ascuțit sau bilă?
Vârf în curent continuu, bilă în alternativ la aluminiu — unde se formează singură dacă amorsezi o clipă pe o bucată de cupru. Wolframul pur (verde) face cea mai curată bilă; cel cu lantan acceptă alternativul chiar și cu vârful ușor rotunjit.
Cât poate ieși wolframul din duză?
Aproximativ diametrul duzei împărțit la trei, și mai mult la cusătura de colț. Cu cât iese mai mult, cu atât gazul îl acoperă mai prost — un început de cusătură cenușiu și mat este primul semn.
Ce wolfram pentru aluminiu la 130 A?
La AC fiecare diametru duce un curent mai mic decât la DC−: 2,4 mm — 100–180 A. Așa că la 130 A calculatorul dă 2,4 mm cu bilă la capăt, tip WZ-8 (alb) sau WP (verde), duză nr. 6 și cam 8 l/min de argon.
Ce înseamnă numărul duzei TIG?
Diametrul interior în șaisprezecimi de țol: nr. 6 înseamnă 6/16″ ≈ 9,5 mm, nr. 8 — 12,7 mm. Debitul de argon în l/min e cam egal cu numărul duzei.
Actualizat: