Подбор вольфрамового электрода для TIG
По току и роду тока подбирает диаметр электрода, тип и цвет маркировки, угол заточки, номер сопла и расход газа. Всё в одном месте, потому что на практике эти пять параметров меняются вместе.
Короткий ответ
Диаметр вольфрама выбирают по току. На постоянном токе (DC−): 1,0 мм до 80 А, 1,6 мм до 150 А, 2,4 мм до 250 А, 3,2 мм до 400 А. На переменном (AC) электрод греется сильнее, поэтому диапазоны ниже: 1,0 мм до 60 А, 1,6 мм до 120 А, 2,4 мм до 180 А, 3,2 мм до 250 А. Угол заточки: ниже 80 А 20–30°, 80–200 А 30–60°, на AC шарик. Тип: WL-15 или WC-20 на DC, WZ-8 на AC для алюминия; ториевые (WT) не рекомендуем. Пример: сталь 3 мм, DC, 110 А — 1,6 мм, заточка 30–60°, сопло № 5, аргон 6 л/мин.
Диаметр
Диаметр подбирается по току так, чтобы конец электрода работал на пределе, но не оплавлялся. Слишком толстый электрод на малом токе даёт блуждающую дугу и плохой поджиг; слишком тонкий на большом токе оплавляется и загрязняет шов вольфрамом.
На переменном токе тот же ток греет электрод заметно сильнее, поэтому у каждого диаметра на AC граница тока ниже (2,4 мм — 180 А вместо 250 А на DC−) — именно поэтому для алюминия при том же токе нужен более толстый электрод, чем для стали.
Тип и цвет
| Обозначение | Цвет наконечника | Оксид | Род тока | Где применяют |
|---|---|---|---|---|
| WP | зелёный | W ≥ 99,95 % | AC | Алюминий, магний и их сплавы |
| WT-20 | красный | 2 % ThO₂ | DC | Сталь, нержавейка, титан, медь |
| WT-10 | жёлтый | 1 % ThO₂ | DC | Сталь, малый и средний ток |
| WT-30 | фиолетовый | 3 % ThO₂ | DC | Сталь, большой ток |
| WC-20 | серый | 2 % CeO₂ | AC / DC | Универсальный, хорош на малом токе |
| WL-15 | золотистый | 1,5 % La₂O₃ | AC / DC | Универсальный |
| WL-20 | синий | 2 % La₂O₃ | AC / DC | Универсальный, самый частый выбор |
| WZ-8 | белый | 0,8 % ZrO₂ | AC | Алюминий там, где включения недопустимы |
| WY-20 | тёмно-синий | 2 % Y₂O₃ | DC | Ответственные швы, титан, глубокий провар |
Цвет — это норма, а не марка: код взят из ISO 6848 (EN 26848), поэтому красный наконечник означает 2 % тория у любого производителя.
Полная таблица маркировки с токами по диаметрам — на странице цвета вольфрамовых электродов.

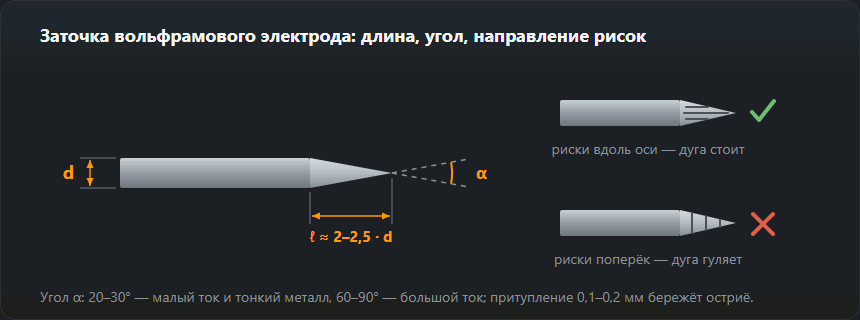
Риски от круга должны идти вдоль электрода, а не поперёк. При поперечной заточке дуга цепляется за кольцевые риски и уводит в сторону — это самая частая причина «неуправляемой» дуги у новичков. Отдельный круг под вольфрам тоже обязателен: заточенный по стали электрод несёт железо в ванну.
Сопло и газ
Расход газа привязан к диаметру сопла: практическое правило — литры в минуту примерно равны номеру сопла или чуть больше (№ 5 — 6 л/мин, № 6 — 8 л/мин). Сопло больше — защита шире, но и расход выше; на сквозняке лучше поставить газовую линзу, чем поднимать расход. Подбор смеси по материалу считает калькулятор защитного газа.
Как калькулятор подбирает диаметр
Калькулятор берёт самый тонкий электрод, в диапазон которого попадает введённый ток, по той же таблице, что на странице цветов вольфрамовых электродов. На DC− это 1,0 мм до 80 А, 1,6 мм до 150 А, 2,4 мм до 250 А, 3,2 мм до 400 А, 4,0 мм до 500 А и 4,8 мм выше. На переменном токе (симметричная волна) электрод греется сильнее, и границы ниже: 1,0 мм до 60 А, 1,6 мм до 120 А, 2,4 мм до 180 А, 3,2 мм до 250 А, 4,0 мм до 320 А. Это обычные диапазоны для электродов с оксидами (WL, WC, WT) в аргоне — так же их дают таблицы производителей U.S. Alloy (Washington Alloy) и CK Worldwide. У верхней границы острие садится быстрее, а часть производителей даёт более узкие рабочие диапазоны (ESAB для 2,4 мм — до 150 А), поэтому при долгой работе у границы берите следующий диаметр.
Угол заточки зависит от тока: ниже 80 А — 20–30°, от 80 до 200 А — 30–60°, выше — 60–90°; на AC — шарик. Тип: на DC WL-15 или WC-20, на AC для алюминия WZ-8, на AC для других металлов WL-15. Ториевые калькулятор не предлагает.
Три примера
- Нержавейка 1 мм, DC, 40 А. Электрод 1,0 мм, заточка 20–30°, сопло № 4, аргон 5 л/мин. Более толстый электрод на таком токе зажигался бы неохотно, а дуга блуждала бы по торцу.
- Сталь 3 мм, DC, 110 А. 1,6 мм, конус 30–60°, сопло № 5, 6 л/мин, WL-15 или WC-20. 110 А — середина диапазона 70–150 А; на длинных швах при 140–150 А спокойнее работает 2,4 мм.
- Алюминий 3 мм, AC, 130 А. На AC 2,4 мм держит 100–180 А, поэтому калькулятор даёт 2,4 мм, шарик вместо конуса, сопло № 6 и 8 л/мин, тип WZ-8. Тот же ток на DC уложился бы в 1,6 мм — отсюда правило, что для алюминия берут вольфрам толще, чем для стали.
Номер сопла — что он означает
Номер керамического сопла TIG — это его внутренний диаметр в шестнадцатых долях дюйма: № 4 ≈ 6,4 мм, № 5 ≈ 8 мм, № 6 ≈ 9,5 мм, № 8 ≈ 12,7 мм, № 10 ≈ 16 мм. Расход в л/мин численно близок к номеру сопла — отсюда в результате пара «сопло № 6, 8 л/мин». Слишком маленькое сопло на большом токе даёт узкую защиту и перегревается, слишком большое в тесном углу не достаёт до стыка. В угловых швах и при большом вылете вольфрама помогает газовая линза: она выравнивает струю и защищает дальше от сопла.
Как понять, что электрод подобран правильно
- DC: после шва кончик светлый, а конус той же формы, что после заточки. Оплавленная капля на конце — электрод тонок или ток велик.
- AC: шарик не больше диаметра электрода и не растёт с каждым швом.
- Цвет: синий или чёрный вольфрам — проблема газа, а не диаметра: расход, продувка после сварки, сквозняк.
- Дуга: стоит по оси и не уходит вбок. Блуждающая дуга на малом токе — часто слишком толстый электрод или поперечные риски от заточки.
Ток по толщине листа подскажет таблица на странице аргонодуговая сварка TIG, а сколько аргона уйдёт на работу — калькулятор расхода газа.
Частые вопросы
Почему красные ториевые электроды не рекомендуются?
Оксид тория радиоактивен. Сам электрод в руке безопасен, опасна пыль при заточке: она вдыхается и остаётся в лёгких. Лантановые (синие, золотистые) и церированные (серые) электроды дают ту же и часто лучшую стабильность дуги, поэтому в Европе ториевые постепенно вышли из применения. Если они у вас есть — точите с вытяжкой и влажным способом.
Зачем на переменном токе шарик на конце?
На AC половину периода электрод работает анодом и сильно греется, поэтому острая заточка просто оплавляется. Шарик — это устойчивая форма, к которой конец приходит сам за первые секунды. На современных инверторах с балансом полярности можно оставлять и слегка притупленный конус, но чистый острый конус на AC не живёт.
Почему угол заточки зависит от тока?
Острый конус даёт узкую концентрированную дугу и хорошо поджигается — это нужно на малых токах и тонком металле, но острие быстро сгорает. Тупой конус живёт дольше и держит большой ток, но дуга шире и провар мельче. Отсюда правило: чем больше ток, тем тупее заточка.
Электрод чернеет и дуга «плывёт» — в чём дело?
Почти всегда в защите. Либо мало газа, либо сквозняк сдувает поток, либо газ пошёл не сразу — не выставлена предварительная продувка. Проверьте также, не касались ли электродом ванны: загрязнённый вольфрам перестаёт держать дугу, и его нужно перетачивать, а не дожигать.
Какой вольфрам для алюминия на 130 А?
На AC каждый диаметр держит меньший ток, чем на DC−: 2,4 мм — 100–180 А. Поэтому при 130 А калькулятор даёт 2,4 мм с шариком на конце, тип WZ-8 (белый) или WP (зелёный), сопло № 6 и около 8 л/мин аргона.
Что означает номер сопла TIG?
Внутренний диаметр в шестнадцатых долях дюйма: № 6 — это 6/16″ ≈ 9,5 мм, № 8 — 12,7 мм. Расход аргона в л/мин примерно равен номеру сопла или чуть больше: с соплом № 5 — около 6 л/мин, с № 6 — около 8 л/мин.
Обновлено: