TIG — аргонодуговая сварка неплавящимся электродом
141 — это TIG с присадочным прутком, 142 — TIG без присадки (проплавление кромок). Метод для тех случаев, где шов важнее скорости: нержавейка, алюминий, тонкий металл, корневые проходы на трубах, пищевое и декоративное оборудование. Обозначения: GTAW (AWS), процессы 141 и 14x по ISO 4063.
Короткий ответ
TIG (141 — с присадкой, 142 — без присадки; GTAW) — это дуга между вольфрамовым электродом и металлом в среде аргона. Ток получается около 30–45 А на миллиметр толщины при DC−: 3 мм — 90–130 А, 6–8 мм — 180–250 А. Для алюминия на AC ток берут на 20–30 % выше, а аргона на 2–4 л/мин больше. Пример: нержавейка 1,5 мм — вольфрам 1,6 мм, 50–90 А, присадка 1,6 мм, аргон 6–8 л/мин; продувка после гашения дуги около 1 с на каждые 10 А.
Как называется
| Как называется | Название |
|---|---|
| В норме (ISO 4063) | 141 — Сварка TIG сплошной присадкой |
| Номер процесса | 141 |
| Международное сокращение | TIG · GTAW |
| В цеху | TIG — аргонодуговая |
Три имени одного и того же. В технологической карте и в свидетельстве сварщика стоит название из нормы с номером, в объявлении о работе и в цеху — сокращение, на американском чертеже — своё обозначение. Знать стоит все три: работа одна, а в документах выглядит по-разному.
Как это работает
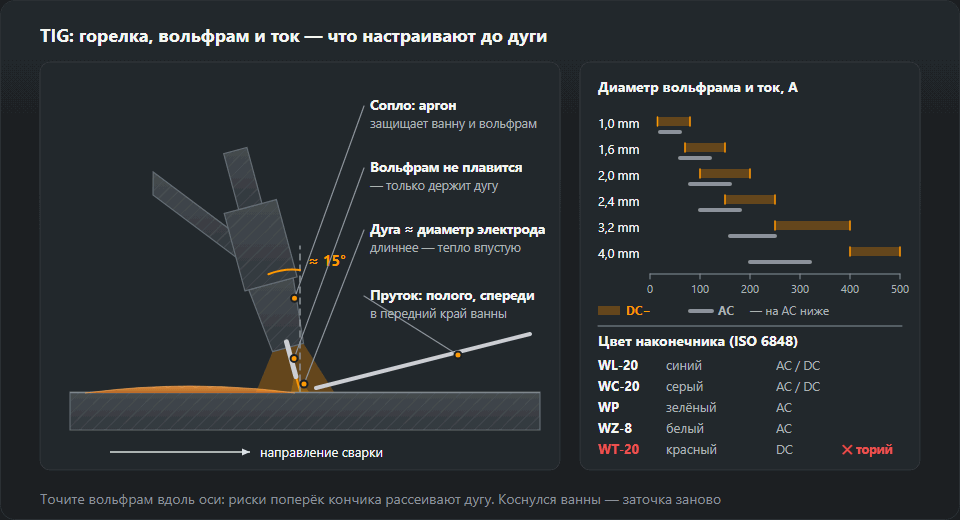
Дуга горит между вольфрамовым электродом и деталью. Вольфрам не плавится — он только держит дугу, а присадочный пруток сварщик подаёт в ванну свободной рукой. Зона сварки закрыта аргоном из сопла горелки.
Отсюда главное свойство метода: тепловложение и количество присадки управляются независимо друг от друга. Можно проварить кромку вообще без присадки, а можно наплавить валик, почти не грея деталь. Ни один другой ручной метод такого не даёт.
Род тока

| Режим | Металлы | Почему так |
|---|---|---|
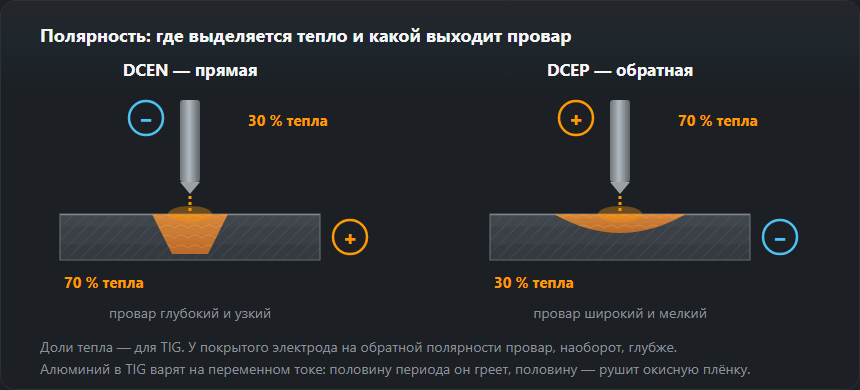
| DC− (прямая полярность) | Сталь, нержавейка, титан, медь | Основное тепло идёт в деталь, вольфрам греется мало, провар глубокий |
| AC (переменный) | Алюминий, магний и сплавы | Положительный полупериод разрушает оксидную плёнку |
| DC+ (обратная полярность) | Практически не применяется | Вольфрам перегревается и оплавляется |
Режимы по толщине
| Толщина, мм | Вольфрам, мм | Ток DC−, А | Присадка, мм | Аргон, л/мин |
|---|---|---|---|---|
| 0,5–1,0 | 1,0–1,6 | 20–50 | 1,0–1,6 | 5–7 |
| 1,5–2,0 | 1,6 | 50–90 | 1,6 | 6–8 |
| 3,0 | 2,0–2,4 | 90–130 | 2,0–2,4 | 7–9 |
| 4,0–5,0 | 2,4 | 130–180 | 2,4–3,0 | 8–10 |
| 6,0–8,0 | 3,2 | 180–250 | 3,0–4,0 | 10–12 |
Полная таблица — со скоростью подачи проволоки, режимами TIG, тонким листом и профильной трубой: Режимы MIG/MAG и TIG.
Для алюминия на переменном токе ток берут примерно на 20–30 % выше, а расход аргона — на 2–4 л/мин больше.
Процесс в цифрах
Числа, с которыми работают калькуляторы сайта, рядом. Прочерк — для этой клетки у сайта данных нет.
| 141 TIG | 135 MAG, сплошная проволока | 111 MMA, рутил | 136 FCAW, порошковая проволока | |
|---|---|---|---|---|
| Ток в таблице режимов по толщине, А | 20–250 | 40–350 | 50–250 | — |
| Термический КПД k (погонная энергия) | 0,6 | 0,8 | 0,8 | 0,8 |
| Коэффициент наплавки | 0,95 | 0,93 | 0,65 | 0,85 |
| Производительность, кг за час горения дуги | 0,6 | 3,2 | 1,3 | 4,2 |
| Металл одного прохода, мм² | 12 | 35 | 25 | 45 |
| Газ в расчёте стоимости, л/мин | 8 | 13 | без газа | 15 |
| Защитный газ и расход, л/мин | Ar 99,99, 6–10 | CO₂ или Ar+18 % CO₂, 10–16 | без газа | — |
Источники: ток — таблицы режимов по толщине на страницах MIG/MAG, TIG и MMA; k — Погонная энергия; коэффициент, производительность, проходы и газ в расчёте — Стоимость метра шва, Наплавка и число проходов; газ и диапазон расхода — Расход защитного газа. Производительность дана на час горения дуги.
Пример расчёта: угловой шов a5, 1 м, S355, PB
Тавровое соединение из листа S355 толщиной 8 мм, угловой шов с расчётной высотой a = 5 мм, длина 1 м, положение PB. Катет z = a·√2 = 7,1 мм. С усилением 10 % сечение наплавленного металла 27,5 мм², то есть 0,216 кг металла шва на метр. Дальше считаются только эти числа и данные процесса из калькулятора стоимости шва.
| 141 TIG | |
|---|---|
| Исходный режим для листа 8 мм | вольфрам Ø 3,2 мм, 180–250 А DC− |
| Проходов: 27,5 мм² ÷ металл одного прохода | 3 |
| Купить присадки, кг: металл шва ÷ коэффициент | 0,23 |
| Горение дуги, мин: металл шва ÷ производительность | 21,6 |
| Газ, л: время дуги × расход | 173 |
Это только время дуги. Сборка, прихватки и зачистка между проходами идут сверху; калькулятор стоимости шва добавляет их через долю горения дуги.
Что настроить перед стартом
- Предпродувка (pre-flow) — 0,5–2 с. Газ должен прийти в зону до поджига дуги.
- Продувка после (post-flow) — примерно 1 с на каждые 10 А тока. При 150 А это 15 с: столько остывает вольфрам и шов, и всё это время им нужна защита.
- Поджиг. HF (бесконтактный, высокочастотный) — основной; Lift — касанием с плавным подъёмом, когда рядом чувствительная электроника.
- Баланс AC — 60–70 % «минуса» для обычного алюминия; больше «плюса» — если поверхность сильно окислена.
- Спад тока (down-slope) — 2–5 с, чтобы не оставить трещину в кратере.
TIG не прощает грязи: масло, влага, остатки маркера и оксидная плёнка сразу дают поры и чёрный налёт. Кромки под нержавейку зачищают отдельной щёткой из нержавеющей проволоки, алюминий — щёткой и обезжириванием непосредственно перед сваркой, не «вчера».
Типовые проблемы
| Симптом | Причина |
|---|---|
| Вольфрам синеет и чернеет | Мало газа, короткая продувка после, слишком большой вылет |
| Вольфрамовые включения в шве | Касание электродом ванны или присадки |
| Шов серый и рыхлый на нержавейке | Перегрев, нет поддува, загрязнённый аргон |
| Дуга блуждает | Поперечная заточка вольфрама, магнитное дутьё, загрязнение |
| Ванна не смачивает алюминий | Недостаточный ток, неверный баланс AC, оксидная плёнка не снята |
Вольфрам: марка, диаметр, заточка
Самый частый выбор — WL-20 (синий): работает на DC и AC, легко зажигается и долго держит заточку. WC-20 (серый) хорош на малых токах, на тонкой нержавейке. WP (зелёный), чистый вольфрам, — классика для алюминия на переменном токе; WZ-8 (белый) — для алюминия там, где включения недопустимы. Красного WT-20 с оксидом тория лучше избегать: пыль от заточки слабо радиоактивна, а лантанированные электроды дают то же самое.
Диаметр подбирают под ток: 1,6 мм держит на DC− около 70–150 А, 2,4 мм — 150–250 А, 3,2 мм — 250–400 А; на AC эти диапазоны ниже. Точат вдоль оси, на конус длиной 2–3 диаметра. Риски поперёк кончика рассеивают дугу, и никакая техника этого не исправит. Полная сводка цветов — в таблице вольфрамовых электродов, а диаметр, угол заточки и сопло под конкретный ток даёт подбор вольфрамового электрода.

Техника ведения
Длина дуги — примерно один диаметр электрода; длинная дуга тратит тепло и расширяет шов. Горелка наклонена примерно на 15° в сторону сварки, присадка подаётся полого спереди: кончик прутка окунают в передний край ванны и отводят, не выводя из газовой защиты. Вольфрамом нельзя касаться ни ванны, ни присадки — после касания останавливаются и перетачивают электрод, потому что загрязнение не выгорит, а попадёт в шов вольфрамовым включением.
На тонкой нержавейке враг — тепло, а не рука: частые прихватки, медная подкладка, где можно, и снижение тока педалью по мере нагрева листа. Практические режимы — на странице сварка тонкого металла.
Когда подавать пруток и с какой скоростью вести горелку, подсказывает ванна: по каким признакам видно, что она растеклась и смочила кромки, разобрано на странице «Сварочная ванна».
Ток TIG по толщине — как читать таблицу
Из таблицы режимов выходит порядка 30–45 А на миллиметр толщины на DC−, на толстом листе меньше: 3 мм — 90–130 А, 6–8 мм — 180–250 А. Верх диапазона нужен в угловых и тавровых швах, где тепло уходит сразу в два листа, низ — в стыковых с зазором. Вольфрам из таблицы сверьте с допустимым током из раздела выше: если ток подходит к верхней границе диаметра, берите электрод толще. Алюминию на AC нужен ток на 20–30 % больше и аргон на 2–4 л/мин больше, чем стали той же толщины. Свыше 8 мм варят в несколько проходов с разделкой кромок.
Три примера режимов
- Нержавейка 1,5 мм, стыковое соединение. Строка 1,5–2,0 мм: вольфрам 1,6 мм, 50–90 А, присадка 1,6 мм, аргон 6–8 л/мин. Начинают с нижней половины диапазона, потому что лист быстро нагревается. На трубе добавляется поддув корня изнутри, 4–8 л/мин, а продувка после сварки при 60–90 А — 6–9 с.
- Алюминий 3 мм, угловой шов на AC. Строка 3,0 мм даёт 90–130 А для стали; плюс 20–30 % — это около 110–170 А. Аргон 7–9 л/мин плюс 2–4, то есть 9–13 л/мин. Вольфрам 2,4 мм, потому что 2,0 мм на AC заканчивается в районе 160 А.
- Сталь 6 мм, V-образный стык. Строка 6,0–8,0 мм: вольфрам 3,2 мм, 180–250 А, присадка 3,0–4,0 мм, аргон 10–12 л/мин. При 200 А продувка после сварки — около 20 с. На практике аргоном часто варят только корень, а заполнение — более быстрым способом.
Что значат номера 141, 142 и 143
Номера взяты из ISO 4063: 141 — TIG со сплошной присадкой (пруток или проволока), 142 — TIG без присадки, одним оплавлением кромок, 143 — TIG с порошковой присадкой. «TIG 141» в вакансии или в WPS означает обычную сварку с прутком. Тот же номер стоит в обозначении аттестации сварщика; что покрывает конкретное свидетельство — толщины, диаметры труб, положения — проверите в калькуляторе диапазона аттестации ISO 9606.
Что значит номер в WPS и в свидетельстве
Записи в том виде, в каком они стоят в документах, и что каждая значит для свидетельства сварщика по ISO 9606-1.
| Запись | Как читать | Свидетельство сварщика |
|---|---|---|
141 | Сварка TIG сплошной присадкой | отдельный экзамен: другой номер — другой процесс |
142 | Сварка TIG без присадки | отдельный экзамен: другой номер — другой процесс |
143 | Сварка TIG порошковой присадкой | отдельный экзамен: другой номер — другой процесс |
141/135 | два процесса в порядке сварки: корень — Сварка TIG сплошной присадкой; заполнение и облицовка — Сварка MAG сплошной проволокой в активном газе | каждый номер должен быть покрыт WPS и свидетельством того, кто варит эту часть соединения |
При испытании двумя процессами ISO 9606-1 считает толщину наплавленного металла s для каждого процесса отдельно (табл. 6, примечание f; разъяснения ISO/TC 44/SC 11). Пример из этих разъяснений: стыковой образец 12 мм, 3 мм наплавлено процессом 138 и 9 мм процессом 136, даёт 3–6 мм для 138 и 3–18 мм для 136, если варить каждым по отдельности; суммы s = 12 мм одному процессу не достаётся. Корень без подкладки потом можно варить только тем процессом, которым его варили на испытании.
Цвет шва на нержавейке — что он говорит о защите
Цвет побежалости на нержавейке — запись того, насколько хорошо газ защищал горячий металл. Соломенный или светло-голубой цвет — норма. Серый, матовый и порошкообразный значит, что защита не сработала: мал расход, коротка продувка после сварки, велик вылет вольфрама или сквозняк. То же с обратной стороны — корень без поддува выходит тёмным и хрупким. На титане даже соломенный или фиолетовый оттенок говорит о недостаточной защите. Требования для пищевых и фармацевтических трубопроводов строже, чем «выглядит нормально», и задаются спецификацией заказа.
Ошибки, которые видны сразу
- Дуга расплывчатая и широкая. Слишком длинная дуга — приблизьте горелку до одного диаметра электрода.
- Кончик вольфрама шариком на DC. Ток велик для диаметра или перепутана полярность — проверьте, что горелка на минусе.
- Чёрные точки в шве на алюминии. Конец прутка выводили из защиты, и он окислился; держите его в струе газа и между подачами.
- Трещина в кратере. Дугу оборвали резко — задайте спад тока 2–5 с или убавляйте ток педалью в конце шва.
- Вольфрам синеет после каждого шва. Коротка продувка после сварки — считайте около 1 с на 10 А.
Какой газ под какой материал — в подборе защитного газа; сколько аргона уйдёт за смену, посчитает калькулятор расхода газа.
Нормы и источники
Издание стандарта, пункт или таблица и что из них берёт эта страница. Номера сверены с оглавлениями, которые публикуют издатели стандартов; полные тексты продают органы по стандартизации.
- EN ISO 4063:2023, п. 5.2 — номера процессов 141, 142 и 143
- EN ISO 9606-1:2017 (ISO 9606-1:2012), п. 5.2 — область аттестации по процессу сварки
Частые вопросы
Почему алюминий варят на переменном токе?
Из-за оксидной плёнки Al₂O₃: она плавится при 2050 °C, тогда как сам алюминий — при 660 °C. В положительном полупериоде дуга разрушает эту плёнку (катодное распыление), в отрицательном — греет металл. Отсюда и настройка баланса AC: больше «плюса» — чище поверхность, больше «минуса» — глубже провар.
Какой вольфрам взять для нержавейки?
WL-20 (синий) или WC-20 (серый) на постоянном токе DC−, заточка на конус длиной 2–3 диаметра. Подробности по всем типам — в таблице вольфрамовых электродов.
Зачем нужен поддув при сварке труб?
Корень шва изнутри трубы остаётся без защиты и окисляется: на нержавейке появляется рыхлый чёрный нарост, который резко снижает коррозионную стойкость и служит концентратором напряжений. Поддув аргоном внутрь трубы решает проблему; содержание кислорода перед сваркой доводят ниже 0,1 %.
Что значит TIG 141?
Это номер способа по ISO 4063: сварка TIG со сплошной присадкой, то есть прутком или проволокой. 142 — TIG без присадки, 143 — с порошковой присадкой. Номер 141 встречается в WPS и в обозначении аттестации сварщика.
Какой ток ставить для TIG листа 2 мм?
Для стали и нержавейки на DC−: 50–90 А, вольфрам 1,6 мм, присадка 1,6 мм, аргон 6–8 л/мин. Алюминию 2 мм на AC нужно на 20–30 % больше тока.
Какой расход аргона ставить при TIG?
От 5–7 л/мин на листах до 1 мм до 10–12 л/мин на 6–8 мм; на алюминии на 2–4 л/мин больше. Больше — не значит лучше: слишком сильная струя подсасывает воздух.
Обновлено: