Положения сварки по EN ISO 6947 и их аналоги AWS
Европейская система буквенная (PA, PC, PF), американская — цифробуквенная (1G, 2F, 6G). В цехах Польши встречаются обе, а в документах на аттестацию — обязательно первая. Ниже таблица соответствия и то, как положение меняет режим.
Короткий ответ
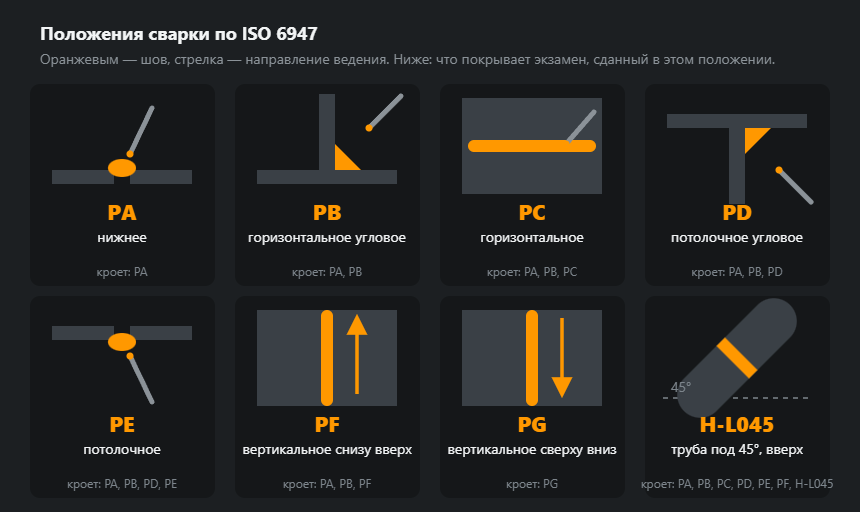
Обозначения по ISO 6947: PA — нижнее, PC — горизонтальное, PE — потолочное, PF — вертикальное снизу вверх. Более трудное положение закрывает более лёгкие, поэтому одно свидетельство закрывает несколько видов работ — таблица диапазонов ниже.

Листовые соединения
| ISO 6947 | AWS стыковой | AWS угловой | Положение | Поправка тока |
|---|---|---|---|---|
| PA | 1G | 1F | Нижнее, «в лодочку» | 1,00 |
| PB | — | 2F | Угловое в горизонтальной плоскости | 0,95 |
| PC | 2G | — | Горизонтальное на вертикальной плоскости | 0,90 |
| PD | — | 4F | Потолочное угловое | 0,80 |
| PE | 4G | — | Потолочное | 0,80 |
| PF | 3G ↑ | 3F ↑ | Вертикальное снизу вверх | 0,85 |
| PG | 3G ↓ | 3F ↓ | Вертикальное сверху вниз | 0,85 |
Обе записи в обращении, и обе попадают в документы. PF и PG — строго листовые позиции: вертикаль снизу вверх и сверху вниз. Для трубы с горизонтальной осью у ISO 6947 есть свои обозначения — PH для сварки вверх и PJ для сварки вниз, — но в цеховой практике и во многих WPS при трубе пишут просто PF и PG. Американское 5G само по себе направления не различает, поэтому к нему дописывают стрелку. Трубу под 45° обозначают H-L045 вверх и J-L045 вниз; AWS в обоих случаях говорит 6G.
Трубные соединения
| ISO 6947 | AWS | Как расположена труба | Особенность |
|---|---|---|---|
| PA | 1G | Горизонтально, труба вращается | Сварка всегда в нижнем положении, самое простое |
| PC | 2G | Вертикально, труба неподвижна | Шов идёт по горизонтали кругом |
| PF | 5G ↑ | Горизонтально, труба неподвижна | За один обход — нижнее, вертикаль, потолок |
| PG | 5G ↓ | То же, сварка на спуск | Корень целлюлозным электродом на магистралях |
| H-L045 | 6G | Ось трубы под 45°, неподвижна | Все положения сразу, эталон квалификации |
В американских обозначениях G — от groove, стыковой шов с разделкой; F — от fillet, угловой. Цифра — положение: 1 нижнее, 2 горизонтальное, 3 вертикальное, 4 потолочное, 5 и 6 — только для труб.
Что меняется вместе с положением
- Ток. Чем выше риск, что ванна потечёт, тем меньше её делают. Готовые значения по всем положениям — в таблице тока и диаметра, быстрый пересчёт — в калькуляторе.
- Диаметр электрода. В вертикали и на потолке редко берут толще 4 мм: ванна становится неуправляемой.
- Техника ведения. В PF ведут ступеньками с задержкой на кромках, в PE — короткой дугой и узкими валиками без колебаний.
- Число проходов. В сложных положениях толщину набирают несколькими узкими валиками вместо одного широкого.
Положение за положением: как стоит деталь, электрод, ток и главная ошибка
Поправки тока ниже даны относительно PA и совпадают с таблицей выше: горизонтальное ×0,9, вертикальное ×0,85, потолочное ×0,8, угловое PB ×0,95; калькулятор тока применяет те же числа для PA, PC, PF и PE. По каждому положению: как стоит изделие, как держать электрод или горелку, какой ток и какой дефект встречается чаще всего.
PA — нижнее
Стык лежит горизонтально, варят сверху. Угловой шов в PA ставят «в лодочку»: тавр наклоняют так, чтобы угол смотрел вверх под 45°. Электрод под 70–80° к поверхности с наклоном 10–15° по ходу сварки; в лодочке он идёт по биссектрисе, под 45° к обеим полкам. Ток ×1,0, а с толщины около 4 мм можно брать верх диапазона. Главная ошибка здесь не стекание, а перегрев: прожог тонкого листа и шлак, который забегает вперёд слишком медленной ванны. Подробнее — сварка в нижнем положении.
PB — горизонтальное угловое
Один лист лежит, второй стоит на нём, угловой шов идёт горизонтально по углу. Электрод под 45° к обеим полкам, чуть смещён к вертикальной, чтобы уравновесить силу тяжести, наклон 10–15° по ходу. Ток ×0,95. Главная ошибка — разные катеты: наплыв на нижнем листе и подрез на вертикальном, что шаблон показывает сразу. PB бывает только у угловых швов — см. угловой шов в горизонтальном положении.
PC — горизонтальное
Листы стоят вертикально, стык пересекает их горизонтально (2G); вертикальная труба с кольцевым швом — тоже PC. Электрод направлен на 5–15° выше горизонтали, дуга короткая, узкие валики от дна разделки вверх, каждый наполовину на предыдущем. Ток ×0,9, то есть −10 %. Главная ошибка — подрез верхней кромки и ванна, сползшая на нижний лист: плата за широкие колебания. Подробнее — горизонтальный шов на вертикальной плоскости.
PD — потолочное угловое
Угол между вертикальным листом и горизонтальным над головой. Электрод по биссектрисе со смещением к вертикальной полке, наклон 10–15° по ходу, обычно 2,5 или 3,2 мм. Ток ×0,8 (−20 %), дуга очень короткая. Главная ошибка — наплыв везде, где задержался; катет больше 6 мм за один проход не кладут. См. угловой шов на потолке.
PE — потолочное
Стыковое соединение в горизонтальном листе, сваренное снизу (4G). Электрод почти перпендикулярно листу с лёгким наклоном «углом назад», 2,5 или 3,2 мм, самая короткая дуга, какую удержишь, узкие ниточные валики или небольшие колебания без задержки в середине. Ток ×0,8. Главная ошибка — провисший выпуклый шов и шлак между проходами: на потолке он прилипает легче, чем где-либо. Техника подробно — потолочный шов.
PF — вертикальное снизу вверх
Стык стоит вертикально, шов поднимается снизу. Полочка застывшего металла под ванной её поддерживает, поэтому дуга может оставаться в стыке и проваривать. Колебания «ступенькой» или зигзагом, в угловом шве — треугольником с вершиной в угол, с задержкой около полсекунды на каждой кромке: задержка заполняет край и защищает от подреза. Корень кладут ниточным валиком без колебаний. Ток ×0,85 (−15 %), электрод не толще 4 мм. Главные ошибки: подрезы с обеих сторон, когда задержку делают в середине, а не на кромках, и стекающая капля при удлинённой дуге. Подробнее — вертикальный шов снизу вверх.
PG — вертикальное сверху вниз
Тот же стык, но на спуск. Электрод под 70–80° к листу концом вверх, короткая дуга направлена в ванну и никогда не впереди неё, быстрый ход без колебаний. Ток не ниже, чем в PF (в таблице выше и в калькуляторе у обеих вертикалей 0,85): маленькой ванну держит скорость. Главная ошибка — несплавление под красивой поверхностью: дуга идёт по металлу, который уже убежал вперёд неё. PG — для тонкого металла примерно до 4 мм, корня целлюлозным электродом на магистралях и оцинковки — см. сварка сверху вниз.
PH и PJ — неповоротная труба с горизонтальной осью
Ось трубы горизонтальна, труба не вращается (5G). За один обход шов проходит потолок внизу, вертикаль по бокам и нижнее положение наверху, поэтому ток лежит в группе потолок–вертикаль, ×0,8–0,85 от PA. В PH каждую половину варят вверх, от точки чуть за нижней до верха; в PJ — вниз от верха, обычный целлюлозный корень на трубопроводах. Главная ошибка — несплавление в замках на шести и двенадцати часах, где сходятся половины: начало каждой половины перед замыканием зашлифовывают на клин. Схемы 1G–6G сравнены на странице положения при сварке труб.
H-L045 и J-L045 — неповоротная труба под 45°
Ось трубы наклонена на 45°, труба закреплена (6G): ни одна точка окружности не повторяет другую, и сам стык наклонный. H-L045 варят вверх, J-L045 — вниз. Ток та же группа ×0,8–0,85, что в PH, а тонкую подстройку по кругу делают длиной дуги. Главная ошибка — ванна сползает к нижней стороне разделки: подрез верхней кромки, наплыв на нижней, поэтому электрод держат чуть направленным к верхней кромке. Это самое широкое одиночное испытание в таблице допуска ниже.
Пример с расчётом: электрод 3,2 мм во всех положениях
База — из таблицы тока: рутиловый электрод 3,2 мм по нелегированной стали 3–6 мм в PA берёт 90–140 А, середина 115 А. Умножаем на поправку положения и округляем до 5 А, ровно как калькулятор:
- PB, ×0,95: 85–135 А, середина 110 А;
- PC, ×0,9: 80–125 А, середина 105 А;
- PF, ×0,85: 75–120 А, середина 100 А;
- PE и PD, ×0,8: 70–110 А, середина 90 А.
Начинают с середины полосы и правят по 5–10 А по тому, что делает ванна: вздувается и течёт — тока много; валик узкий и горбатый — мало. Для электродов 5 и 6 мм строки вертикали и потолка нет вовсе: ими варят только в нижнем и горизонтальном положении.
PF или PG: что допускает WPS
В WPS есть поле положение при сварке с кодами ISO 6947, и у вертикального шва код уже содержит направление: PF — вверх, PG — вниз. Если в WPS стоит PF, тот же стык, сваренный на спуск, выходит за технологию, даже когда поверхность выглядит хорошо: в PG провар и погонная энергия меньше, а технология покрывает только то направление, которое в ней записано. Когда в WPS перечислено несколько положений, например PA, PB, PF, каждый проход можно класть в любом из них, но никогда в том, которого в списке нет. Что ещё фиксирует карта — на странице о WPS.
Положение должно быть и в сертификате. В таблице допуска PF закрывает PA, PB и PF; PG закрывает только PG. Сварщик с одним PF не может варить на спуск, а сварщик с одним PG — ничего другого. У труб в документах часто пишут PF/PG вместо PH/PJ: читать нужно направление, а не букву.
Угловой или стыковой: какие коды к какому соединению
Часть кодов существует только для одного вида соединения. PB и PD — положения угловых швов: горизонтальный угол и потолочный угол. PC и PE — положения стыковых швов: горизонтальный шов на стене и шов над головой. PA, PF и PG годятся для обоих: стык в PA — это 1G, угловой в PA (в лодочку) — 1F, в вертикали 3G и 3F. PH, PJ, H-L045 и J-L045 описывают стыковые соединения труб.
Поэтому «PB» у стыкового соединения или «PC» у углового шва — повод уточнить, а не экзотический вариант. В обозначении сертификата тип соединения стоит рядом с положением — BW стыковое, FW угловое — и читаются они вместе.
Как понять положение по чертежу и WPS
Условное обозначение шва на чертеже положение обычно не указывает: в «хвосте» стоит номер способа сварки и часто ссылка на WPS. Положение следует из WPS и из того, как деталь будет стоять при сварке. Идите по порядку:
- Стыковой или угловой — по знаку: треугольник — угловой; V, скос одной кромки и I — стыковые.
- Куда идёт ось шва, когда деталь стоит так, как её будут варить. Узел в цеху часто можно повернуть в PA; тот же стык на смонтированной конструкции — нет.
- Ось горизонтальна: сверху — PA (PB для углового шва у вертикального листа); вдоль вертикальной стены — PC; снизу — PE для стыкового и PD для углового.
- Ось вертикальна: направление, записанное в WPS, — PF вверх, PG вниз. Если в WPS только PF, варят вверх.
- Труба: вращается? Поворотная со сваркой сверху — PA; неповоротная с горизонтальной осью — PH/PJ; неповоротная вертикальная — PC; неповоротная под 45° — H-L045 или J-L045.
Потом сверьте результат с двумя документами: полем положения в WPS и положением в своём сертификате. Если хоть один его не включает, стыку нужен позиционер или другая технология, а не другая техника.
Положения в аттестации
В сертификате сварщика по EN ISO 9606-1 положение записывается
кодом ISO 6947 вместе с методом, группой материала, толщиной, диаметром и
типом шва — например, 141 P BW FM1 S t8 PF ss nb. Область
распространения (какие ещё положения разрешены этим сертификатом) определяется
таблицами стандарта. Таблица ниже — осторожное прочтение, то же, что в
калькуляторе: где стандарт оставляет варианты, записано только то, что
покрывается однозначно.
| Сдано в положении | Закрывает |
|---|---|
| PA — нижнее | PA |
| PB — горизонтальное угловое | PA, PB |
| PC — горизонтальное | PA, PB, PC |
| PD — потолочное угловое | PA, PB, PD |
| PE — потолочное | PA, PB, PD, PE |
| PF — вертикальное снизу вверх | PA, PB, PF |
| PG — вертикальное сверху вниз | PG |
| H-L045 — труба под 45°, вверх | PA, PB, PC, PD, PE, PF, H-L045 |
| J-L045 — труба под 45°, вниз | PG, J-L045 |
Из неё следуют две вещи. PG стоит особняком: не закрывает ничего, кроме себя, и ни одно листовое положение его не закрывает. А одно испытание на трубе в H-L045 закрывает ровно то, что три испытания на листе в PC, PE и PF вместе, — PA, PB, PC, PD, PE и PF. Его пара на спуск, J-L045, закрывает PG и J-L045. Но положение — лишь одна строка обозначения: способ, толщина, диаметр и тип соединения сужают область дальше, поэтому окончательный ответ даёт калькулятор области аттестации.
Частые вопросы
Что такое 6G и почему его считают самым сложным?
Это неповоротный стык трубы, ось которой наклонена под 45°. За один шов сварщик проходит через нижнее, вертикальное и потолочное положения подряд, не меняя хвата. По ISO 6947 это обозначается H-L045.
Чем PF отличается от PG?
Направлением. PF — вертикаль снизу вверх: ванна опирается на уже застывший металл, провар глубокий, шов выпуклый. PG — сверху вниз: быстро, но провар мелкий, поэтому PG применяют для тонкого металла и корневых проходов целлюлозными электродами, а не для ответственных конструкций.
Аттестация в одном положении даёт допуск на другие?
Как правило, более сложное положение перекрывает более простые, но конкретная область распространения задана таблицами EN ISO 9606-1 и зависит ещё от метода, толщины, диаметра и типа шва. Ориентироваться нужно на таблицу в стандарте, а не на общее правило.
Что такое положение PF и какой в нём ток?
PF — вертикальное положение снизу вверх по EN ISO 6947: стык стоит вертикально, шов идёт снизу вверх (в AWS 3G или 3F uphill). Ток примерно на 15 % ниже, чем в нижнем положении: рутиловый электрод 3,2 мм — 75–120 А вместо 90–140 А. Электроды толще 4 мм в PF не применяют.
Чем PB отличается от PC?
PB — угловой шов в углу между горизонтальным и вертикальным листом (2F). PC — стыковой шов, идущий горизонтально по вертикальной стене (2G). Оба называют горизонтальными, но PB бывает только у угловых швов, а PC — только у стыковых. Поправка тока у PB 0,95, у PC 0,90.
Закрывает ли аттестация в PG положение PF?
Нет, и наоборот тоже. В таблице допуска PG закрывает только PG, а PF — PA, PB и PF. Испытание на трубе в J-L045 закрывает PG и J-L045, но по-прежнему ничего снизу вверх. Цеху, который варит в обоих направлениях, нужны оба положения в сертификате.
Обновлено: