Сварка сверху вниз: когда можно и как вести
Вертикальный шов сверху вниз идёт быстро и выглядит аккуратно, но прощает куда меньше, чем шов снизу вверх. Ниже: когда так варить можно, когда нельзя и какие ставить режимы.
Когда варят сверху вниз
Сверху вниз варят тонкий металл примерно до 4 мм, где шов снизу вверх прожигает лист. Второй случай — корень магистральных трубопроводов целлюлозным электродом: там направление вниз прописано в технологии. Третий — оцинковка и кузовной металл, где важны скорость и малое тепловложение.
Когда так варить нельзя
На толстом металле и в несущих конструкциях — нельзя. Ванна стекает впереди дуги, провар выходит мелким, а под красивым валиком сидит несплавление, которого глазом не видно. Обычные основные электроды для ведения вниз не предназначены: шлак обгоняет ванну. Если WPS не допускает направление вниз, решает WPS.
Как вести
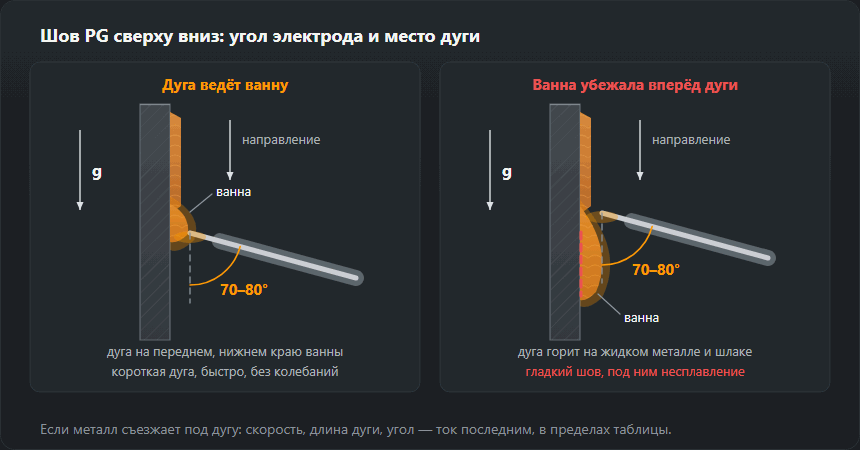
Дуга держится короткой и направляется в ванну, а не перед ней. Электрод стоит под углом 70–80° к листу, концом вверх — дуга отжимает жидкий металл назад. Ведут быстро и без колебаний: любая задержка даёт наплыв. Ток берут выше, чем при сварке снизу вверх на той же толщине, — из верхней части диапазона своего диаметра, как в таблице ниже.

Ориентировочные режимы для целлюлозного электрода
| Толщина, мм | Диаметр электрода, мм | Ток, А |
|---|---|---|
| 1,5 | 2,0 | 55–75 |
| 2,0 | 2,5 | 70–95 |
| 3,0 | 2,5–3,2 | 90–120 |
| 4,0 | 3,2 | 110–140 |
| 5,0 | 3,2–4,0 | 130–170 |
Сварка электродом сверху вниз по шагам
Порядок для стыкового или углового шва в положении PG на листе примерно до 4 мм и для корня трубы. Толстые соединения на вертикали ведут снизу вверх — см. вертикальный шов снизу вверх.
- Электрод. Для корня трубопроводов — целлюлозный E6010 или E6011: жёсткая, «копающая» дуга и мало шлака. Для тонкого листа — тонкий рутиловый или электрод, сделанный специально под спуск (у немцев — Fallnahtelektrode). Нет PG среди положений на пачке — электрод не для этого.
- Ток по таблице выше. На 3 мм — электрод 2,5–3,2 мм и 90–120 А, на 4 мм — 3,2 мм и 110–140 А. Начните с середины диапазона и проверьте его на обрезке, поставленной вертикально, а не на столе.
- Старт сверху. Кромки зачищены до металла. Зажгите дугу у верхнего конца и задержитесь на мгновение, пока ванна не захватит обе кромки, — без этого первый участок выходит несплавленным.
- Углы. Вдоль шва 70–80° к листу, конец электрода смотрит вверх, в ванну; держатель ниже дуги. Поперёк — перпендикулярно листу на стыке, по биссектрисе угла на тавре. Завал на одну стенку даёт несплавление по другой.
- Короткая дуга. Не длиннее диаметра электрода; целлюлозный в корне ведут почти с опиранием на кромки.
- Быстро, ровно, без колебаний. Дуга работает на переднем, нижнем краю ванны. Металл начал подтекать под дугу — ускорьтесь или сильнее направьте электрод вверх. Замедление только раздувает ванну.
- Обрыв и возобновление. В конце заварите кратер и оборвите дугу. После смены электрода зачистите кратер, зажгите чуть выше на готовом валике, спуститесь в кратер и ведите дальше, когда ванна его захватит.
Почему ванне нельзя обгонять дугу
В положении PG тяжесть тянет металл и шлак туда же, куда вы идёте. Стоит ванне убежать вперёд, дуга горит по жидкому металлу и шлаку, а не по основному металлу: металл ложится на холодные кромки, но не сплавляется с ними. Снаружи гладкий валик, внутри несплавление и шлак под лицевой поверхностью. Причины: медленно, длинная дуга, раздутая ванна, дуга дует вниз. Править в таком порядке: скорость, длина дуги, угол, в последнюю очередь ток — в пределах таблицы.
Полуавтоматом сверху вниз по тонкому листу
Полуавтоматом в PG варят короткой дугой: при 16–22 В капля замыкается с ванной 50–200 раз в секунду, ванна маленькая и застывает раньше, чем стечёт. Струйный перенос (от 26–28 В) — для металла от 5 мм в нижнем положении, не для спуска.
Отправная точка по таблице MIG/MAG: лист 0,8–1,0 мм — проволока 0,6–0,8 мм, 40–70 А, 15–17 В, газ 8–10 л/мин; 1,5–2 мм — проволока 0,8 мм, 70–110 А, 17–19 В, 10–12 л/мин; 3 мм — проволока 0,8–1,0 мм, 110–150 А, 19–21 В, 12–14 л/мин. Горелку ведут слегка углом назад: сопло наклонено вверх, к уже наплавленному шву, а проволока целит в передний (нижний) край ванны — так дуга подпирает металл снизу; вылет постоянный, ведение прямое. Валик узкий и выпуклый, дуга трещит — мало напряжения или слишком быстро; ванна течёт — слишком медленно. Самые тонкие листы и прожоги — на странице сварка тонкого металла.
Электроды и проволока
Для ручной сварки вниз годятся целлюлозные электроды E6010 и E6011 (по AWS A5.1) и тонкие рутиловые. Обычные основные отпадают; исключение — специальные основные электроды для спуска, которыми заполняют стыки трубопроводов. В MIG/MAG вниз ведут короткой дугой по тонкому листу; порошковая проволока для этого должна иметь в обозначении положение для сварки вниз, иначе шлак не успевает.
Частые ошибки
Слишком медленное ведение — ванна обгоняет дугу, получается наплыв с несплавлением под ним. Длинная дуга — шлак заходит в шов. Колебания, как при сварке снизу вверх, — на спуске они бессмысленны и только холодят кромку.
Что говорит норма
Вертикальное положение сверху вниз обозначается PG по EN ISO 6947, американский аналог — 3G downhill. Аттестация, сданная в положении PG, не покрывает PF: это два разных положения и две разные пробы.
PG или PF: сравнение
| Признак | PG — сверху вниз | PF — снизу вверх |
|---|---|---|
| Скорость | высокая, ванна маленькая | ниже, ванну набирают колебаниями |
| Провар | мелкий | глубокий |
| Толщина | лист примерно до 4 мм, корень труб | от тонкого до толстого, несущие конструкции |
| Ток | по таблице этой страницы | ток нижнего положения минус 15 % |
| Электроды | целлюлозные, тонкие рутиловые, специальные для спуска | рутиловые и основные |
| EN ISO 9606-1 | закрывает только PG | закрывает PA, PB, PF |
| Главный риск | несплавление под красивым валиком | наплывы и подрезы |
PG — техника для тонкого металла и корня; всё толстое и несущее идёт в PF. Обозначения положений — на странице пространственные положения сварки.
Ошибки по виду шва и как увидеть непровар
- Узкий высокий валик с резким углом у кромок — не сплавился с кромками, лежит как приклеенный. Ванна обогнала дугу: быстрее, короче дуга.
- Шлак впереди ванны, тёмные полосы на шве — медленно, длинная дуга или электрод не для спуска.
- Наплывы и капли у возобновлений и внизу — остановка по ходу или лишний ток.
- Неровная ширина — рука меняет темп; в PG ширина валика зависит почти только от скорости.
Непровар в PG опасен тем, что лицо шва выглядит хорошо. На стыке осмотрите обратную сторону: по всей длине должен быть ровный проплав, а неоплавленная кромка или щель — это непровар. Пробный тавр сломайте в тисках, загибая стенку на шов, — излом покажет, вошёл ли металл в угол. Третий способ — разрезать шов поперёк и протравить шлиф.
Где PG допустим: WPS и аттестация
Направление определяет технологическая карта, а не сварщик. Положения записывают в WPS кодами EN ISO 6947; стоит PF, а PG нет — шов сверху вниз не соответствует технологии, даже если вышел красивым. PG встречается в WPS на тонком листе и в корне трубопроводов целлюлозным электродом. Его не применяют на несущих конструкциях, толстых сечениях и с обычными основными электродами.
Для сварщика действует EN ISO 9606-1: по таблице на странице аттестация сварщика PF закрывает PA, PB и PF, а PG — только PG. Если в свидетельстве один PF, вниз на производстве не варят; экзамен в PG не даёт вертикали снизу вверх. Положение стоит в коде экзамена рядом со способом и типом соединения.
Упражнения для сварки сверху вниз
- Валики на вертикальной пластине 2–3 мм электродом 2,0–2,5 мм или полуавтоматом. Цель: ровная ширина, без наплывов, края валика плавно переходят в лист.
- Стык листов 2–3 мм. Проверка: ровный проплав с обратной стороны, без прожогов.
- Тавр в PG. Проверка: излом — металл вошёл в угол по всей длине.
- Корень трубы целлюлозным электродом — после пластин, под присмотром мастера: две половины, каждая от верха вниз; корень смотрят изнутри.
Повторяйте, пока образцы не пойдут одинаковыми подряд: только серия значит, что рука держит скорость.
Частые вопросы
Шов сверху вниз слабее?
Сам по себе нет, но провар он даёт меньший. На тонком листе это плюс, на толстом — минус: при том же числе проходов соединение несёт меньше. Поэтому в несущих конструкциях варят снизу вверх.
Какими электродами варят сверху вниз?
Целлюлозными E6010 и E6011 и тонкими рутиловыми. Обычные основные электроды для ведения вниз не годятся: шлак обгоняет ванну и заходит в шов.
Покрывает ли аттестация PF сварку вниз?
Нет. PF — это вертикаль снизу вверх, PG — сверху вниз; по EN ISO 9606-1 это разные положения и разные пробы. Одна другую не заменяет.
Что означает положение сварки PG?
PG — вертикальное положение с направлением сварки сверху вниз по EN ISO 6947. Так варят тонкий лист и корень трубопроводов целлюлозным электродом. В аттестации по EN ISO 9606-1 экзамен в PG закрывает только PG — ни PF, ни нижнего положения он не даёт.
Как держать электрод при сварке сверху вниз?
Вдоль шва 70–80° к листу, концом вверх, в ванну — дуга подпирает жидкий металл снизу. Поперёк — перпендикулярно листу на стыке и по биссектрисе угла на тавре. Дуга не длиннее диаметра электрода, ведение быстрое и без колебаний.
Можно ли варить сверху вниз полуавтоматом?
Да, но только короткой дугой (16–22 В) и по тонкому листу. Для листа 1,5–2 мм отправная точка — проволока 0,8 мм, 70–110 А, 17–19 В и 10–12 л/мин газа. Струйный перенос для спуска не годится.
Обновлено: