Soldadura vertical descendente: quando é permitida e como fazer
O cordão vertical descendente avança depressa e fica limpo, mas perdoa muito menos do que o ascendente. Aqui fica quando se pode soldar assim, quando não e que parâmetros usar.
Quando se solda em descendente
Em descendente solda-se chapa fina, até cerca de 4 mm, onde o ascendente furaria o material. O segundo caso é a raiz de condutas com eléctrodo celulósico: aí o sentido descendente está escrito no procedimento. O terceiro é a chapa galvanizada e a chaparia, onde contam a velocidade e o pouco calor.
Quando não se deve
Em material grosso e em estruturas resistentes, não. O banho corre à frente do arco, a penetração fica curta e por baixo de um cordão bonito esconde-se uma falta de fusão que o olho não apanha. Os eléctrodos básicos não são feitos para descendente: a escória ultrapassa o banho. Se a WPS não admite o sentido descendente, manda a WPS.
Como conduzir
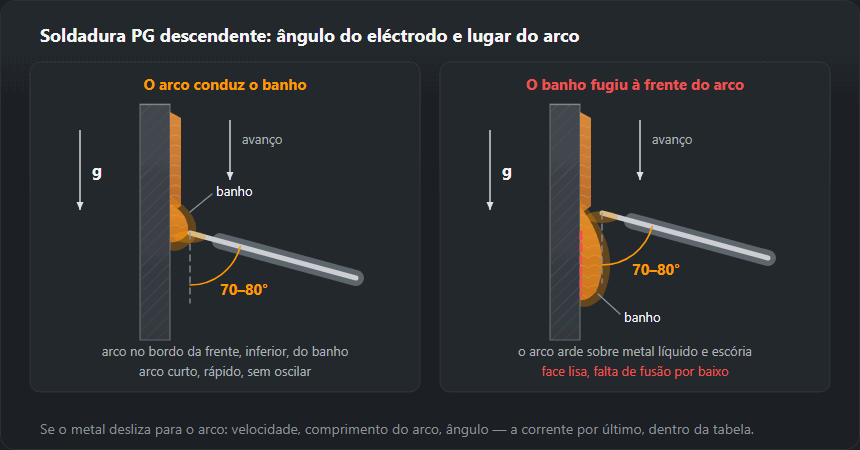
Mantém o arco curto e aponta-o para dentro do banho, nunca à frente. O eléctrodo fica a 70–80° da chapa, com a ponta para cima: assim o arco empurra o metal líquido para trás. Avança depressa e sem oscilar; cada paragem vira uma sobreposição. Usa mais corrente do que no ascendente na mesma espessura — da parte alta da gama desse diâmetro, como na tabela abaixo.

Parâmetros indicativos para eléctrodo celulósico
| Espessura, mm | Diâmetro do eléctrodo, mm | Corrente, A |
|---|---|---|
| 1,5 | 2,0 | 55–75 |
| 2,0 | 2,5 | 70–95 |
| 3,0 | 2,5–3,2 | 90–120 |
| 4,0 | 3,2 | 110–140 |
| 5,0 | 3,2–4,0 | 130–170 |
Soldadura vertical descendente com eléctrodo, passo a passo
Para topo a topo ou ângulo em PG em chapa até cerca de 4 mm e para raiz de tubo. O que é grosso na vertical vai em ascendente — vê soldadura vertical ascendente.
- O eléctrodo. Para a raiz de condutas, celulósico E6010 ou E6011: arco duro, que «escava», e pouca escória. Para chapa fina, um rutílico fino ou um eléctrodo feito de propósito para descendente (na Alemanha, Fallnahtelektrode). Se PG não aparece nas posições da caixa, esse eléctrodo não é para isto.
- A corrente, da tabela acima. Em 3 mm, eléctrodo de 2,5–3,2 mm e 90–120 A; em 4 mm, de 3,2 mm e 110–140 A. Começa pelo meio da gama e confirma-a num retalho na vertical.
- Arranque em cima. Bordos limpos até ao metal. Escorva o arco na extremidade de cima e aguenta um instante até o banho molhar os dois bordos; sem isso, o primeiro troço sai colado sem fundir.
- Ângulos. No sentido do cordão, 70–80° em relação à chapa, com a ponta do eléctrodo para cima, para o banho; o porta-eléctrodo fica mais baixo do que o arco. Na transversal, perpendicular à chapa num topo a topo e na bissectriz numa junta em T.
- Arco curto. Não mais comprido do que o diâmetro do eléctrodo; o celulósico na raiz conduz-se quase apoiado nos bordos.
- Depressa, constante, sem oscilar. O arco trabalha no bordo da frente, o de baixo, do banho. Se o metal começa a escorregar para debaixo do arco, acelera ou aponta o eléctrodo mais para cima.
- Paragens e retomas. No fim, enche a cratera e corta o arco. Ao retomar, limpa a cratera, escorva um pouco acima sobre o cordão e desce à cratera antes de seguir.
Porque é que o banho nunca pode ultrapassar o arco
Em PG a gravidade puxa o metal e a escória exactamente para onde avanças. Quando o banho foge para a frente, o arco arde sobre metal líquido e escória em vez do metal de base: o material de adição deita-se sobre bordos frios sem se fundir com eles. Por fora, um cordão liso; por dentro, falta de fusão e escória debaixo da face. Corrige por esta ordem: velocidade, comprimento do arco, ângulo e, só no fim, corrente, dentro da gama da tabela.
Soldadura descendente MIG em chapa fina
Com semiautomática, a PG solda-se em arco curto: a 16–22 V a gota entra em curto-circuito com o banho 50–200 vezes por segundo, o banho é pequeno e solidifica antes de escorrer. O arco spray (a partir de 26–28 V) é para metal a partir de 5 mm na posição ao baixo, não para descer.
Ponto de partida da tabela MIG/MAG do site: chapa de 0,8–1,0 mm, fio de 0,6–0,8 mm, 40–70 A, 15–17 V, gás 8–10 l/min; 1,5–2 mm, fio de 0,8 mm, 70–110 A, 17–19 V, 10–12 l/min; 3 mm, fio de 0,8–1,0 mm, 110–150 A, 19–21 V, 12–14 l/min. Tocha ligeiramente a arrastar: bocal inclinado para cima, para o cordão já feito, e fio ao bordo da frente (inferior) do banho, para o arco segurar o metal por baixo; comprimento livre constante. As chapas mais finas e os furos estão em soldar chapa fina.
Eléctrodos e fio
Para descendente com eléctrodo revestido servem os celulósicos E6010 e E6011 e os rutílicos finos. Os básicos ficam de fora. No MIG/MAG o descendente faz-se em arco curto sobre chapa fina; o fio fluxado tem de trazer a posição descendente na designação, senão a escória não acompanha.
Erros frequentes
Ir demasiado devagar: o banho ultrapassa o arco e aparece uma sobreposição com falta de fusão por baixo. Arco demasiado longo: a escória entra no cordão. Oscilar como no ascendente não faz sentido a descer e só arrefece o bordo.
O que diz a norma
A posição vertical descendente designa-se PG segundo a EN ISO 6947; o equivalente americano é 3G downhill. Uma qualificação obtida em PG não cobre PF: são duas posições diferentes e dois provetes diferentes.
Descendente (PG) ou ascendente (PF): comparação
| Aspecto | PG — descendente | PF — ascendente |
|---|---|---|
| Velocidade | alta, banho pequeno | menor, o banho faz-se a oscilar |
| Penetração | curta | profunda |
| Espessura | chapa até cerca de 4 mm, raiz de tubos | de fina a grossa, estruturas resistentes |
| Corrente | a da tabela desta página | a da posição ao baixo menos 15 % |
| Eléctrodos | celulósicos, rutílicos finos, específicos para descendente | rutílicos e básicos |
| EN ISO 9606-1 | cobre só PG | cobre PA, PB, PF |
| Risco principal | falta de fusão sob um cordão bonito | escorrimentos e mordeduras |
A PG é técnica para material fino e raízes; tudo o que é grosso e resistente vai em PF. A designação das posições está em posições de soldadura.
Defeitos pelo aspecto do cordão e como ver a falta de penetração
- Cordão estreito e alto, com ângulo marcado nos bordos: não molhou os bordos, está como colado por cima. O banho ultrapassou o arco: mais velocidade, arco mais curto.
- Escória à frente do banho, faixas escuras no cordão: devagar demais, arco comprido ou eléctrodo não indicado para descendente.
- Escorrimentos e gotas nas retomas e em baixo: paragem a meio ou corrente a mais.
- Largura irregular: a mão muda de ritmo; em PG a largura do cordão depende quase só da velocidade.
A falta de penetração em descendente engana porque a face do cordão parece boa. Num topo a topo, olha para o reverso: um bordo por fundir ou uma fresta aberta em vez de uma raiz uniforme é falta de penetração. Parte uma junta em T de ensaio no torno de bancada, dobrando uma aba sobre o cordão: a fractura mostra se o metal entrou no vértice. Também serve cortar em secção e atacar a macrografia.
Onde a PG é admitida: WPS e qualificação
O sentido é decidido pelo procedimento, não pelo soldador. Se a WPS diz PF e não PG (códigos da EN ISO 6947), um cordão descendente nessa junta está fora do procedimento. A PG aparece em WPS de chapa fina e de raiz de condutas com eléctrodo celulósico. Não se usa em estruturas resistentes, secções grossas nem com eléctrodos básicos.
Ao soldador aplica-se a EN ISO 9606-1: segundo a tabela da página qualificação de soldadores, PF cobre PA, PB e PF, e PG cobre só PG. Quem tem apenas PF no certificado não solda em descendente na produção, e um exame em PG não dá a vertical ascendente.
Exercícios de soldadura vertical descendente
- Cordões em chapa vertical de 2–3 mm com eléctrodo de 2,0–2,5 mm ou com MIG. Objectivo: largura uniforme, sem escorrimentos, bordos a passar suavemente para a chapa.
- Topo a topo em chapa de 2–3 mm. Controlo: raiz uniforme no reverso, sem furos.
- Junta em T em PG. Controlo: o ensaio de fractura, com metal fundido no vértice em todo o comprimento.
- Raiz de tubo com celulósico, depois das chapas e com instrutor: duas metades, cada uma de cima para baixo; a raiz vê-se por dentro.
Perguntas frequentes
O cordão descendente é mais fraco?
Em si não, mas penetra menos. Em chapa fina isso é uma vantagem; em chapa grossa é um inconveniente, porque com o mesmo número de passes a junta aguenta menos. Por isso as estruturas resistentes soldam-se em ascendente.
Com que eléctrodos se solda em descendente?
Com celulósicos E6010 e E6011 e com rutílicos finos. Os eléctrodos básicos não servem para descendente: a escória ultrapassa o banho e acaba dentro do cordão.
A qualificação PF cobre a soldadura descendente?
Não. PF é vertical ascendente e PG vertical descendente; segundo a EN ISO 9606-1 são posições distintas com provetes distintos. Nenhuma substitui a outra.
O que é a posição de soldadura PG?
PG é a posição vertical com avanço de cima para baixo segundo a EN ISO 6947, ou seja, a soldadura vertical descendente. Usa-se em chapa fina e na raiz de condutas com eléctrodo celulósico. Na qualificação pela EN ISO 9606-1, o exame em PG cobre só PG: não dá PF nem a posição ao baixo.
Que ângulo leva o eléctrodo em vertical descendente?
No sentido do cordão, 70–80° em relação à chapa com a ponta para cima, para o banho: o arco segura o metal líquido por baixo. Na transversal, perpendicular num topo a topo e na bissectriz numa T. Arco não mais comprido do que o diâmetro do eléctrodo e avanço rápido sem oscilar.
Pode-se soldar em descendente com MIG?
Sim, mas só em arco curto (16–22 V) e em chapa fina. Para 1,5–2 mm o ponto de partida é fio de 0,8 mm, 70–110 A, 17–19 V e 10–12 l/min de gás. O arco spray não serve para descendente.
Actualizado: