Spawanie z góry w dół: kiedy wolno i jak prowadzić
Spawanie pionowe w dół idzie szybko i ładnie wygląda, ale wybacza dużo mniej niż spawanie do góry. Poniżej: kiedy tę technikę wolno stosować, kiedy jest zabroniona i jakie parametry ustawić.
Kiedy spawa się w dół
W dół spawa się cienką blachę do mniej więcej 4 mm, gdzie spawanie do góry przepala materiał. Drugi przypadek to grań rurociągów elektrodą celulozową: tam kierunek w dół jest zapisany w technologii. Trzeci to blacha ocynkowana i karoseria, gdzie liczy się szybkość i mała ilość ciepła.
Kiedy tego robić nie wolno
Na grubym materiale i w konstrukcjach nośnych — nie. Jeziorko spływa przed łukiem, przetop wychodzi płytki, a pod ładnym ściegiem siedzi przyklejenie, którego okiem nie widać. Elektrody zasadowe do prowadzenia w dół nie są przeznaczone: żużel wyprzedza jeziorko. Jeżeli WPS nie dopuszcza kierunku w dół, decyduje WPS.
Jak prowadzić
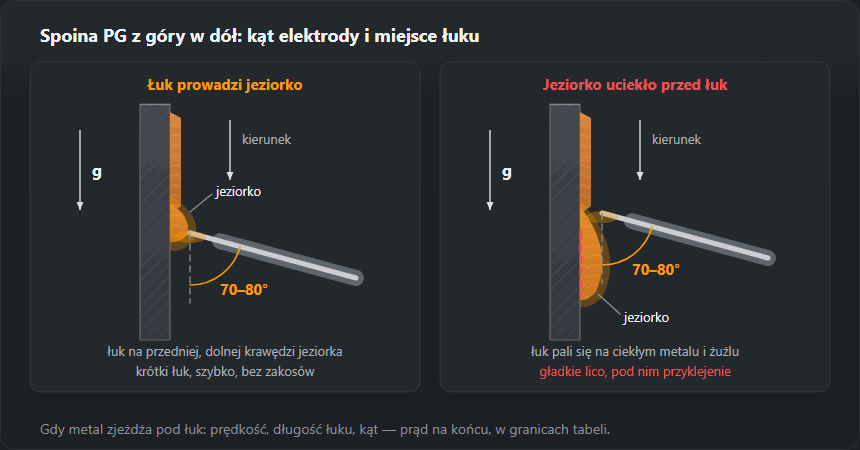
Łuk trzyma się krótki i kieruje w jeziorko, a nie przed nie. Elektroda stoi pod kątem 70–80° do blachy, końcem skierowana w górę — łuk spycha ciekły metal do tyłu. Prowadzi się szybko i bez zakosów: każde zatrzymanie to naciek. Prąd bierze się wyższy niż przy spawaniu do góry na tej samej grubości — z górnej części zakresu danej średnicy, jak w tabeli poniżej.

Parametry orientacyjne dla elektrody celulozowej
| Grubość, mm | Średnica elektrody, mm | Prąd, A |
|---|---|---|
| 1,5 | 2,0 | 55–75 |
| 2,0 | 2,5 | 70–95 |
| 3,0 | 2,5–3,2 | 90–120 |
| 4,0 | 3,2 | 110–140 |
| 5,0 | 3,2–4,0 | 130–170 |
Spawanie elektrodą z góry na dół krok po kroku
Kolejność dla spoiny czołowej lub pachwinowej w PG na blasze do około 4 mm i dla grani rury. Grubsze złącza w pionie spawa się do góry — zob. spawanie pionowe z dołu do góry.
- Elektroda. Do grani rurociągów — celulozowa E 6010 lub E 6011: mocny, kopiący łuk i mało żużla. Do cienkiej blachy — cienka rutylowa albo elektroda robiona specjalnie pod spoinę w dół (w Niemczech „Fallnahtelektrode”). Nie ma PG wśród pozycji na opakowaniu — elektroda nie jest do tego.
- Prąd z tabeli wyżej. Na 3 mm elektroda 2,5–3,2 mm i 90–120 A, na 4 mm — 3,2 mm i 110–140 A. Zacznij od środka zakresu i sprawdź go na odpadzie ustawionym pionowo, nie na stole.
- Start na górze. Krawędzie czyste do metalu. Zapal łuk na górnym końcu i przytrzymaj chwilę, aż jeziorko obejmie obie krawędzie — bez tego pierwszy odcinek wychodzi przyklejony.
- Kąty. Wzdłuż spoiny 70–80° do blachy, koniec elektrody w górę, na jeziorko; uchwyt jest niżej niż łuk. W poprzek: prostopadle przy spoinie czołowej, w połowie kąta przy teowniku. Przechył na jedną ściankę daje przyklejenie na drugiej.
- Krótki łuk. Nie dłuższy niż średnica elektrody; celulozówkę w grani prowadzi się niemal opartą o krawędzie.
- Szybko, równo, bez zakosów. Łuk pracuje na przedniej, dolnej krawędzi jeziorka. Gdy metal zaczyna zjeżdżać pod łuk — przyspiesz albo mocniej skieruj elektrodę w górę. Zwolnienie tylko powiększa jeziorko.
- Koniec i wznowienie. Na końcu wypełnij krater i zerwij łuk. Po wymianie elektrody oczyść krater, zajarz nieco powyżej na gotowym ściegu, zejdź do krateru i ruszaj, gdy jeziorko go obejmie.
Dlaczego jeziorko nie może wyprzedzić łuku
W PG grawitacja ciągnie metal i żużel w stronę, w którą idziesz. Gdy jeziorko ucieknie przed łuk, łuk pali się na ciekłym metalu i żużlu zamiast na materiale rodzimym: metal kładzie się na zimne krawędzie, ale się w nie nie wtapia. Z zewnątrz gładki ścieg, w środku przyklejenie i żużel pod licem. Przyczyny: za wolno, za długi łuk, za duże jeziorko, łuk dmuchający w dół. Koryguj w tej kolejności: prędkość, długość łuku, kąt, na końcu prąd — w granicach tabeli.
Spawanie w dół migomatem na cienkiej blasze
Półautomatem w PG spawa się łukiem zwarciowym: przy 16–22 V kropla zwiera się z jeziorkiem 50–200 razy na sekundę, jeziorko jest małe i krzepnie, zanim spłynie. Łuk natryskowy (od 26–28 V) służy do metalu od 5 mm w pozycji podolnej, nie do pionu w dół.
Punkt wyjścia z tabeli MIG/MAG: blacha 0,8–1,0 mm — drut 0,6–0,8 mm, 40–70 A, 15–17 V, gaz 8–10 l/min; 1,5–2 mm — drut 0,8 mm, 70–110 A, 17–19 V, 10–12 l/min; 3 mm — drut 0,8–1,0 mm, 110–150 A, 19–21 V, 12–14 l/min. Uchwyt prowadzony lekko ciągnąco: dysza pochylona w górę, ku gotowej spoinie, drut celuje w przednią (dolną) krawędź jeziorka — łuk podpiera metal od dołu; wolny wylot stały, prowadzenie proste. Ścieg wąski i wypukły, łuk trzeszczy — za niskie napięcie albo za szybko; jeziorko cieknie — za wolno. Najcieńsze blachy i przepalenia — na stronie spawanie cienkiej blachy.
Elektrody i drut
Do MMA w dół nadają się elektrody celulozowe E 6010 i E 6011 oraz cienkie rutylowe. Zasadowe odpadają. W MIG/MAG kierunek w dół prowadzi się łukiem zwarciowym na cienkiej blasze; drut proszkowy do tego celu musi mieć w oznaczeniu pozycję do spawania w dół, inaczej żużel nie nadąży.
>>>Co na to norma
Pozycję pionową w dół oznacza się PG wg EN ISO 6947, amerykański odpowiednik to 3G downhill. Uprawnienie zdane w pozycji PG nie obejmuje PF: to dwie różne pozycje i dwie różne próby.
PG czy PF: porównanie
| Cecha | PG — z góry w dół | PF — z dołu do góry |
|---|---|---|
| Prędkość | wysoka, jeziorko małe | mniejsza, jeziorko budowane zakosem |
| Przetop | płytki | głęboki |
| Grubość | blacha do około 4 mm, grań rur | od cienkiej po grubą, konstrukcje nośne |
| Prąd | z tabeli na tej stronie | podolny minus 15 % |
| Elektrody | celulozowe, cienkie rutylowe, specjalne do spoin w dół | rutylowe i zasadowe |
| EN ISO 9606-1 | obejmuje tylko PG | obejmuje PA, PB, PF |
| Główne ryzyko | przyklejenie pod ładnym licem | nacieki i podtopienia |
PG to technika do cienkiego materiału i do grani; wszystko grubsze i nośne idzie w PF. Oznaczenia pozycji — na stronie pozycje spawania.
Błędy po wyglądzie spoiny i jak zobaczyć brak przetopu
- Wąski, wysoki ścieg z wyraźnym kątem przy brzegach — nie wtopił się w krawędzie, leży jak naklejony wałek. Jeziorko wyprzedziło łuk: przyspiesz, skróć łuk.
- Żużel przed jeziorkiem, ciemne pasma w licu — za wolno, za długi łuk albo elektroda nie do pozycji w dół.
- Nacieki i krople przy wznowieniach i w dolnej części — zatrzymanie w trakcie albo za dużo prądu.
- Nierówna szerokość — ręka zmienia tempo; w PG szerokość zależy prawie tylko od prędkości.
Brak przetopu w PG jest groźny, bo lico wygląda dobrze. Przy spoinie czołowej obejrzyj grań: ma być równy wypływ na całej długości, a niestopiona krawędź albo szczelina oznacza brak przetopu. Próbny teownik złam w imadle, przeginając ściankę na spoinę — przełom pokaże, czy metal wszedł w naroże. Trzeci sposób: przeciąć spoinę w poprzek i wytrawić zgład.
Gdzie PG jest dopuszczalne: WPS i uprawnienie
O kierunku decyduje instrukcja technologiczna, nie spawacz. Pozycje wpisuje się w WPS kodami EN ISO 6947; jest PF, a nie ma PG — spoina w dół jest niezgodna z technologią, choćby wyszła ładna. PG spotyka się w WPS przy cienkich blachach i grani rurociągów elektrodą celulozową. Nie stosuje się go w konstrukcjach nośnych, na grubych przekrojach i z elektrodą zasadową.
Spawacza obowiązuje EN ISO 9606-1: według tabeli na stronie uprawnienia spawacza PF obejmuje PA, PB i PF, a PG — tylko PG. Kto ma w certyfikacie samo PF, nie spawa w dół na produkcji; egzamin w PG nie daje pionu do góry. Pozycja stoi w kodzie egzaminu obok metody i rodzaju złącza.
Ćwiczenia do spawania z góry na dół
- Ściegi na pionowej płycie 2–3 mm elektrodą 2,0–2,5 mm lub migomatem. Cel: równa szerokość, brak nacieków, brzegi płynnie przechodzą w blachę.
- Styk blach 2–3 mm. Sprawdzian: równa grań z drugiej strony, bez przepaleń.
- Teownik w PG. Sprawdzian: próba łamania — metal wtopiony w naroże na całej długości.
- Grań rury elektrodą celulozową — po płytach, pod okiem instruktora: dwie połówki, każda od szczytu w dół; grań ogląda się od środka.
Powtarzaj, aż kolejne próbki wychodzą takie same — dopiero seria znaczy, że ręka trzyma prędkość.
Częste pytania
Czy spawanie z góry w dół jest słabsze?
Samo w sobie nie, ale daje mniejszy przetop. Na cienkiej blasze to zaleta, na grubej — wada: przy tej samej liczbie ściegów złącze przenosi mniej. Dlatego w konstrukcjach nośnych stosuje się spawanie do góry.
Jakimi elektrodami spawa się w dół?
Celulozowymi E 6010 i E 6011 oraz cienkimi rutylowymi. Elektrody zasadowe do prowadzenia w dół się nie nadają: żużel wyprzedza jeziorko i wchodzi w spoinę.
Czy uprawnienie PF obejmuje spawanie w dół?
Nie. PF to pion do góry, PG to pion w dół; wg EN ISO 9606-1 są to osobne pozycje i osobne próby. Żadna z nich nie zastępuje drugiej.
Co oznacza pozycja spawania PG?
PG to pozycja pionowa z kierunkiem spawania z góry w dół według EN ISO 6947. Stosuje się ją do cienkiej blachy i grani rurociągów elektrodą celulozową. W uprawnieniu według EN ISO 9606-1 egzamin w PG obejmuje tylko PG — nie daje ani PF, ani pozycji podolnej.
Jak trzymać elektrodę przy spawaniu z góry na dół?
Wzdłuż spoiny 70–80° do blachy, końcem w górę, na jeziorko — łuk podpiera ciekły metal od dołu. W poprzek prostopadle do blachy przy spoinie czołowej i w połowie kąta przy teowniku. Łuk nie dłuższy niż średnica elektrody, prowadzenie szybkie i bez zakosów.
Czy migomatem można spawać z góry na dół?
Tak, ale tylko łukiem zwarciowym (16–22 V) i na cienkiej blasze. Dla blachy 1,5–2 mm punkt wyjścia to drut 0,8 mm, 70–110 A, 17–19 V i 10–12 l/min gazu. Łuk natryskowy do pionu w dół się nie nadaje.
Aktualizacja: