Spawanie cienkiej blachy bez dziur i odkształceń
Cienka blacha wybacza najmniej: jeziorko nie ma zapasu metalu, a dziesięć amperów za dużo zmienia spoinę w dziurę. Rozstrzyga nie jeden parametr, lecz zestaw czterech zabiegów — poniżej krok po kroku.

 3:10
Parametry
| Grubość | MMA | MIG/MAG | TIG |
|---|---|---|---|
| 0,8 mm | niezalecane | 0,6 mm · 40–55 A · 15–16 V | wolfram 1,0 mm · 25–40 A |
| 1,0 mm | 2,0 mm · 50–65 A | 0,6–0,8 mm · 45–65 A · 16–17 V | wolfram 1,0 mm · 30–50 A |
| 1,5 mm | 2,0 mm · 55–70 A | 0,8 mm · 70–90 A · 17–18 V | wolfram 1,0 mm · 50–70 A |
| 2,0 mm | 2,5 mm · 70–90 A | 0,8 mm · 90–110 A · 17–19 V | wolfram 1,6 mm · 70–90 A |
Prąd bierze się z dolnej granicy i dodaje po 5 A, aż spoina zacznie się formować. Zakres dla swojej elektrody sprawdzisz w kalkulatorze prądu.
Kolejność pracy
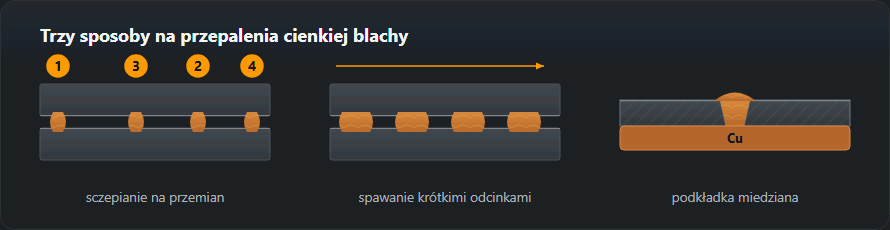
- Oczyścić i podłożyć. Metal do połysku na 20–30 mm w każdą stronę: farba, grunt i ocynk na cienkiej blasze dają pory natychmiast. Pod styk miedziana listwa: miedź nie spawa się ze stalą, odprowadza ciepło i nie pozwala jeziorku się zapaść.
- Składać bez odstępu. Na grubym materiale odstęp pomaga w przetopie, na cienkim to gotowa dziura.
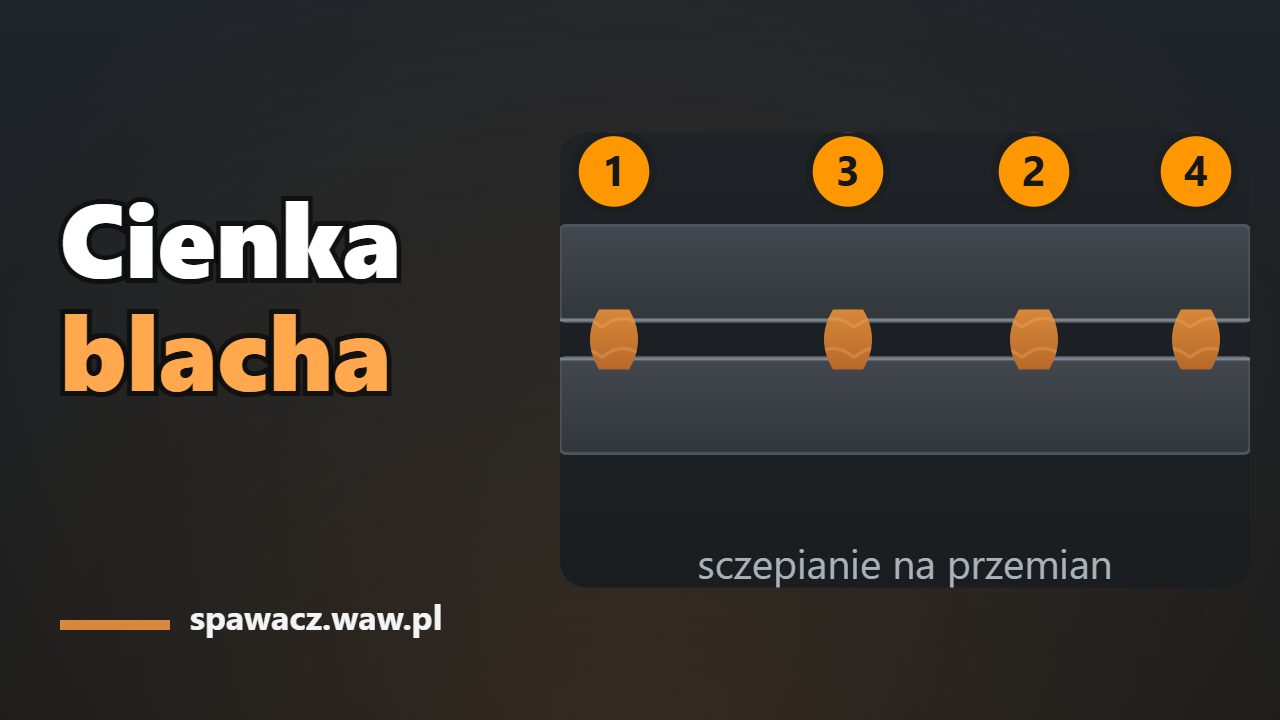
- Sczepiać na przemian. Nie po kolei od brzegu: najpierw środek, potem oba końce, potem środek każdej pozostałej luki. Rozstaw 30–50 mm.
- Krótkie odcinki z przerwami. Spawasz 15–25 mm, czekasz, aż metal pociemnieje, idziesz dalej. Przerwa to nie strata czasu, lecz część technologii.
- Metoda krokowa wsteczna. Na długiej spoinie odcinki spawa się w kierunku przeciwnym do ogólnego: odkształcenia się kompensują.
- Sprawdzić od spodu. Równy wąski ścieg bez zapadnięcia oznacza właściwe parametry.
Przy MMA na cienkiej blasze łuku nie prowadzi się ciągle: zajarzyć, nałożyć kroplę, oderwać, zajarzyć obok. Spoina powstaje z zachodzących na siebie punktów. Wygląda to nietypowo, ale to jedyny sposób, żeby zespawać milimetrową blachę elektrodą otuloną.
Jak nie wygiąć blachy
- Docisnąć element do masywnej płyty albo kątownika na czas spawania i stygnięcia — płyta działa jak odbiornik ciepła.
- Zmieniać strony: zespawano po lewej, następny odcinek po prawej.
- Nie chłodzić wodą: gwałtowne studzenie wzmaga odkształcenia, a na stalach stopowych daje zahartowanie.
- Liczyć całkowite wprowadzone ciepło: im mniej łącznie, tym mniej wygina.
Czym spawać cienką blachę
Do spawania cienkich blach w warsztacie najszybszy jest półautomat MIG/MAG z drutem 0,6–0,8 mm w łuku zwarciowym. TIG wygrywa tam, gdzie spoina zostaje na widoku, i na blasze 0,8 mm, na której tabela wyżej elektrody otulonej już nie przewiduje. MMA ma sens od 1 mm — elektrodą 2,0 mm i łukiem przerywanym.
Spawanie cienkich blach półautomatem krok po kroku
Podstawą jest łuk zwarciowy. Przy 16–22 V drut dotyka jeziorka, zwiera obwód i łuk gaśnie, po czym zapala się znowu — 50–200 razy na sekundę. Jeziorko zostaje zimne. Na blasze 0,8–1,0 mm pracuje się przy dolnej krawędzi tego zakresu, 15–17 V — szczegóły przenoszenia metalu opisuje strona o spawaniu MIG/MAG.
- Drut i gaz. Na 0,8 mm drut 0,6 mm, na 1 mm 0,6 albo 0,8, od 1,5 mm drut 0,8 mm. Przepływ gazu 8–10 l/min na blachy 0,8–1,0 mm i 10–12 l/min na 1,5–2 mm.
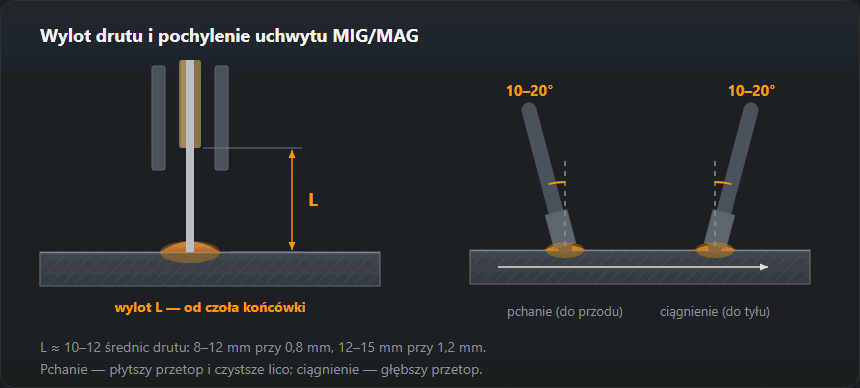
- Wylot drutu. Około 10–12 średnic drutu, przy drucie 0,8 mm to 8–12 mm od czoła końcówki. Za długi wylot to niestabilny łuk i strzelanie, za krótki — zalepiona końcówka.
- Kąt wzdłużny. Uchwyt pochylony do przodu o 10–20° od pionu, czyli pchanie. Pchanie daje płytszy przetop i czystsze lico. Ciągnięcie wbija łuk głębiej: na 2 mm bywa przydatne, na 1 mm kończy się dziurą.
- Kąt poprzeczny. Przy blachach tej samej grubości uchwyt stoi prostopadle do styku. Przy różnych grubościach — blacha do kątownika, blacha do rurki — łuk kieruje się na grubszy element, a jeziorko samo spływa na cieńszy.
- Sczepy — rozstaw i kolejność. Sczepy krótkie i płaskie, w rozstawie jak w kolejności pracy wyżej. Najpierw środek, potem końce, potem środki powstałych odcinków.
- Odcinki na przemian albo krokiem wstecz. Spoinę dzieli się na odcinki po 15–25 mm. Na przemian: odcinek przy jednym końcu, następny w środku, następny przy drugim końcu, potem luki. Krokiem wstecz: każdy odcinek spawa się w stronę poprzedniego, a całość posuwa się w przeciwną. Nowy odcinek zaczyna się na kraterze poprzedniego i zawsze trafia na zimny metal.

TIG na cienkiej blasze
Tabela strony daje na 0,8 mm wolfram 1,0 mm i 25–40 A, na 1 mm 30–50 A. Spoiwo 1,0–1,6 mm na blachy do 1 mm i 1,6 mm na 1,5–2 mm, argon 5–7 l/min dla najcieńszych, 6–8 l/min dla 1,5–2 mm. Łuk trzyma się krótki, a spoiwo podaje kroplami na przedni brzeg jeziorka, nie w sam łuk. Z pedałem prąd zdejmuje się w miarę, jak blacha się nagrzewa — pod koniec spoiny potrzeba go wyraźnie mniej niż na starcie.
Elektroda otulona na cienkiej blasze
Elektroda 1,6 mm pracuje w zakresie 40–60 A i jest przewidziana na blachy 1–2 mm, elektroda 2,0 mm — 50–80 A na 1,5–3 mm. Tabela strony bierze z tego węższe okna: 1 mm — elektroda 2,0 mm na 50–65 A, 2 mm — elektroda 2,5 mm na 70–90 A.
Drugi sposób to spawanie pionowo w dół (PG). Stosuje się je właśnie na cienkiej blasze do około 4 mm: elektroda pod kątem 70–80° do blachy, końcem w górę, prowadzenie szybkie i bez zakosów, a prąd wyższy niż przy spawaniu do góry na tej samej grubości. Na 1,5 mm to elektroda 2,0 mm na 55–75 A. Ograniczenia i parametry — w poradniku spawanie z góry w dół.
Przykład: blacha 1,0 mm i 2 mm z tabeli
Blacha 1,0 mm, styk, półautomat. Drut 0,6–0,8 mm, prąd 45–65 A, napięcie 16–17 V, gaz 8–10 l/min. Zaczynasz od 45 A na odpadzie z tej samej blachy i dodajesz po 5 A, aż od spodu pojawi się równy wąski ścieg. Sczepy od środka, odcinki 15–25 mm na przemian, miedziana listwa pod stykiem. Elektrodą 2,0 mm — wyłącznie łukiem przerywanym.
Blacha 2 mm, ten sam styk. Drut 0,8 mm, 90–110 A, 17–19 V, gaz 10–12 l/min. TIG: wolfram 1,6 mm, 70–90 A, spoiwo 1,6 mm. Elektroda 2,5 mm na 70–90 A, a w pozycji PG — ta sama elektroda na 70–95 A.
Dwa razy grubsza blacha to mniej więcej dwa razy większy prąd MIG (45–65 → 90–110 A). Na 2 mm odcinki mogą być dłuższe, ale kolejność sczepów i podkładka zostają.
Co poszło nie tak
| Objaw | Przyczyna | Co zmienić |
|---|---|---|
| Dziura zamiast spoiny | Prąd za wysoki albo przerwa za krótka | Ująć 5–10 A, wydłużyć przerwę, przejść na punkty |
| Spoina leży na wierzchu, brak przetopu | Prąd za niski | Dodać 5 A, skrócić łuk |
| Pory na całej długości | Farba, ocynk, rdza | Oczyścić szerzej, sprawdzić przepływ gazu |
| Blachę wygięło | Ciepło skupione w jednym miejscu | Sczepianie na przemian, metoda wsteczna, docisk |
| Zwisanie od spodu | Brak podkładki, za duży odstęp | Miedziana listwa, składać bez odstępu |
Jak czytać spoinę na cienkiej blasze
- Dziura na końcu spoiny — blacha nagrzała się w trakcie. Skróć odcinek, wydłuż przerwę, zdejmij 5–10 A. Dziura od razu na starcie oznacza za wysoki prąd albo odstęp w styku.
- Brak przetopu — wysoki, wypukły ścieg, brzegi nietknięte, od spodu czysto. Dodaj 5 A, skróć łuk, sprawdź, czy nie ciągniesz uchwytu za szybko.
- „Koraliki” — spoina z oddzielnych kropek, między nimi niestopiony brzeg. Przy MIG: za szybkie prowadzenie albo za niskie napięcie względem podawania drutu — drut stuka o blachę. Przy łuku przerywanym: następna kropla stawiana za daleko albo po zbyt długiej przerwie. Każda kropla ma zachodzić na poprzednią.
Dlaczego blacha się wygina i jak temu zapobiec
Pas metalu przy spoinie rozgrzewa się i chce się wydłużyć, ale zimna blacha wokół mu nie pozwala. Po ostygnięciu ten pas jest krótszy niż był i ciągnie resztę za sobą — na cienkiej blasze widać to jako falę. Dlatego liczy się symetria: spawasz od środka na zewnątrz, na przemian po obu stronach osi elementu, w ramie i skrzynce — spoiny przeciwległe jedna po drugiej. Nie nadlewaj: wysoki nadlew to więcej stopionego metalu, więcej ciepła i więcej skurczu. Element trzymaj dociśnięty do płyty, dopóki nie ostygnie całkowicie.
Spawanie blach — ćwiczenia na start
- Styki od 2 do 1 mm. Zacznij od dwóch pasków blachy 2 mm, potem 1,5 i 1 mm, zawsze bez odstępu i z parametrami z tabeli. Zaliczone, gdy od spodu jest równy wąski ścieg bez dziur, a pasek leży płasko na stole.
- Odbortowanie. Zagnij brzegi dwóch pasków do góry i przetop je TIG-iem bez spoiwa albo krótkimi odcinkami MIG. Uczy prowadzenia jeziorka po krawędzi, która przepala się najłatwiej. Dobrze — gdy powstaje równy wałeczek bez zapadnięć.
- Próba zginania. Każdy pasek zegnij w imadle wzdłuż spoiny. Jeśli pęka obok spoiny, a nie w niej, przetop jest dobry. Jeśli spoina odchodzi od brzegu — to przyklejenie, trzeba dodać prądu.
Blacha ocynkowana, profile i palnik gazowy
Ocynk. Drut ER70S-6 albo proszkowy, osłona Ar + CO₂, wyciąg obowiązkowy. Cynk w strefie spoiny zeszlifowuje się z obu stron: w jeziorku paruje i zostawia pory.
Profile cienkościenne spawa się jak cienką blachę — kolejność na ramach opisuje strona o spawaniu profili.
Palnik gazowy. Spoiwo dobiera się regułą
d = s/2 + 1: na blachę 1 mm wychodzi 1,5 mm, na 2 mm —
2 mm. Do 3 mm spawa się w lewo, płomień idzie po zimnym materiale
i przetop jest płytszy. Szczegóły — w opisie
spawania gazowego.
Częste pytania
Jaką elektrodą spawać blachę 1 mm?
O średnicy 2,0 mm, prąd 50–65 A, otulina rutylowa. Cieńsze elektrody 1,6 mm dają jeszcze łagodniejszy reżim, ale trudniej je dostać. Elektrodą 3 mm milimetrowej blachy spawać się nie da: minimalny prąd dla trójki już przepala.
Dlaczego blachę wygina nawet bez przepalenia?
To odkształcenie od nierównomiernego nagrzania. Leczy się nie parametrami, lecz kolejnością: sczepianie na przemian, spawanie krótkimi odcinkami w różnych miejscach, metoda krokowa wsteczna, docisk do masywnej płyty na czas stygnięcia.
Co lepsze do cienkiej blachy — półautomat czy TIG?
TIG daje lepszą kontrolę: ciepło i spoiwo reguluje się niezależnie, spoina jest czysta. Półautomat jest szybszy i prostszy, zwłaszcza w trybie impulsowym. MMA na materiale cieńszym niż 1,5 mm to zadanie dla wprawnej ręki, ale wykonalne z przerywaniem łuku.
Czym spawać cienką blachę w domowym warsztacie?
Najprościej półautomatem z drutem 0,6–0,8 mm w łuku zwarciowym: na blachę 0,8–1,0 mm to 40–70 A i 15–17 V, na 1,5–2 mm drut 0,8 mm, 70–110 A i 17–19 V. TIG da ładniejszą spoinę, ale wymaga wprawy. Elektrodą 2,0 mm da się spawać od 1 mm, łukiem przerywanym.
Pchać czy ciągnąć uchwyt MIG na cienkiej blasze?
Pchać, z pochyleniem 10–20° od pionu. Pchanie daje płytszy przetop i czystsze lico, a o to chodzi na cienkiej blasze. Ciągnięcie wbija łuk głębiej — przydaje się od około 2 mm, na milimetrowej blasze zwykle kończy się dziurą.
Jak spawać cienką blachę ocynkowaną?
Zeszlifować cynk w strefie spoiny z obu stron, spawać drutem ER70S-6 albo proszkowym w osłonie Ar + CO₂ i zawsze z wyciągiem — opary cynku są szkodliwe. Zostawiony cynk paruje w jeziorku i daje pory na całej długości spoiny.
Aktualizacja: