Soldar chapa de 0,8 a 2 mm: ajustes, puntos y técnica
Por debajo de unos 2 mm el problema deja de ser la penetración y pasa a ser el calor: la chapa no consigue evacuarlo y el baño se cae. Todo lo que sigue es meter menos calor, o sacarlo más deprisa.

El montaje decide el resultado
En chapa gruesa la separación en la raíz es una virtud. En chapa de 1 mm es un agujero esperando: no hay metal en los bordes que la puentee, así que el arco pasa de largo. Aprieta las chapas borde con borde en toda la costura antes de cebar — la mayoría de las perforaciones que se achacan a los parámetros de la máquina son en realidad un problema de montaje.
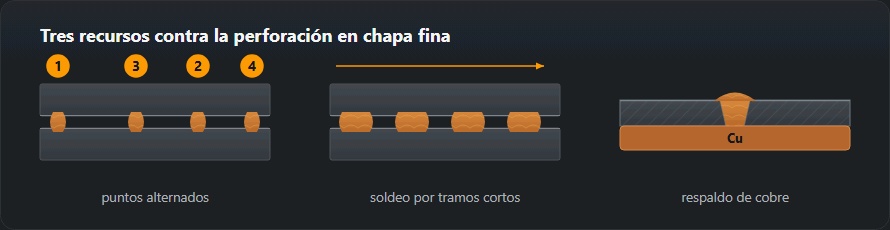
Puntea cada 30–50 mm y en este orden: primero el centro, luego los extremos, después el centro de cada hueco restante. Puntear seguido desde un extremo empuja toda la contracción hacia el otro y el panel acaba combado.
Ajustes
Son puntos de partida. Prueba en un recorte del mismo material y del mismo espesor, nunca en la pieza — y nunca en otra calidad, porque el inoxidable retiene el calor donde el aluminio lo tira.
| Espesor | MMA | MIG/MAG | TIG |
|---|---|---|---|
| 0,8 mm | no recomendado | 0,6 mm · 40–55 A · 15–16 V | tungsteno 1,0 mm · 25–40 A |
| 1,0 mm | 2,0 mm · 50–65 A | 0,6–0,8 mm · 45–65 A · 16–17 V | tungsteno 1,0 mm · 30–50 A |
| 1,5 mm | 2,0 mm · 55–70 A | 0,8 mm · 70–90 A · 17–18 V | tungsteno 1,0 mm · 50–70 A |
| 2,0 mm | 2,5 mm · 70–90 A | 0,8 mm · 90–110 A · 17–19 V | tungsteno 1,6 mm · 70–90 A |
Técnica
Por tramos, no de corrido. Suelda 20–30 mm, para, espera a que el metal pierda el color y arranca el tramo siguiente solapando el extremo frío del anterior. Parece lento y es más rápido que reparar una perforación.
Antorcha en movimiento y bastante vertical. Un ángulo de arrastre muy tumbado concentra el arco en un punto. Unos 10° respecto a la vertical, avanzando a ritmo constante, ponen el calor donde quieres y en ningún otro sitio.
Respalda la unión. Una pletina de cobre sujeta detrás de la costura es el mejor truco de esta lista. El cobre conduce el calor deprisa y no se funde con el acero, así que sostiene el baño y luego se quita. En inoxidable y titanio el respaldo hace además de purga.
Apunta a la parte gruesa. Cuando las dos piezas tienen espesores distintos —chapa contra angular, chapa contra tubo— dirige el arco a la más gruesa y deja que el baño lama la fina.
Deformación: por qué se ondula la chapa
La franja de metal junto al cordón se calienta y quiere alargarse, pero la chapa fría de alrededor no la deja. Al enfriarse queda más corta que antes y tira del resto: en chapa fina eso se ve como ondulación. Menos calor, menos ondulación: cordones cortos, alternando a lo largo de la costura. El soldeo salteado —un tramo aquí, otro un palmo más allá, y luego los huecos— reparte la contracción en vez de concentrarla.
Importa también la simetría: soldar del centro hacia fuera, alternando a ambos lados del eje de la pieza, y en un marco o una caja, costuras opuestas una detrás de otra. No cargar material: un sobreespesor alto es más metal fundido, más calor y más contracción. La pieza, sujeta contra algo rígido hasta que esté fría del todo.
Con qué soldar chapa fina
En taller, lo más rápido es MIG/MAG con hilo de 0,6–0,8 mm en transferencia por cortocircuito. El TIG gana donde el cordón queda a la vista y en chapa de 0,8 mm, para la que la tabla de arriba ya no prevé electrodo revestido. El electrodo tiene sentido desde 1 mm: de 2,0 mm y con arco interrumpido.
Soldar chapa fina con MIG sin perforar, paso a paso
La base es el cortocircuito. Entre unos 15 y 22 V el hilo toca el baño, cierra el circuito, el arco se apaga y se vuelve a encender, 50–200 veces por segundo. El baño se mantiene frío. En chapa de 0,8–1,0 mm se trabaja en la parte baja de esa franja, 15–17 V; cómo se diferencian los modos de transferencia lo explica la página de soldadura MIG/MAG.
- Hilo y gas. Hilo de 0,6 mm en 0,8 mm, de 0,6 u 0,8 en 1 mm y de 0,8 mm a partir de 1,5 mm. Caudal de gas de 8–10 l/min en 0,8–1,0 mm y de 10–12 l/min en 1,5–2 mm.
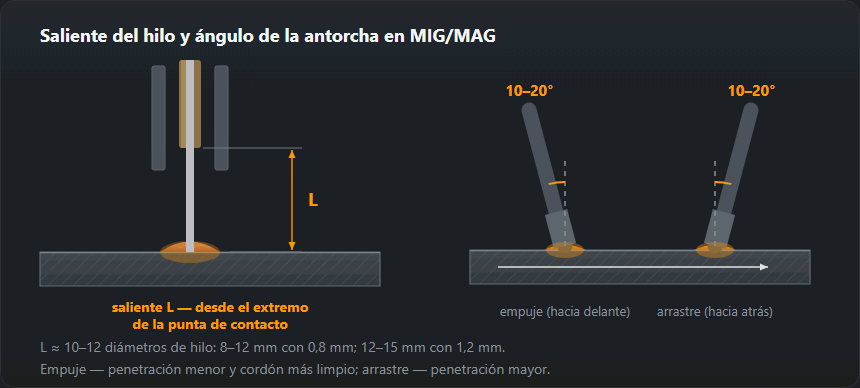
- Longitud libre del hilo. Unos 10–15 diámetros: con hilo de 0,8 mm son 8–12 mm desde el tubo de contacto. Demasiado larga, el arco baila y chisporrotea; demasiado corta, se pega la punta.
- Ángulo de avance. Antorcha inclinada hacia delante 10–20° respecto a la vertical, empujando. Empujar da menos penetración y una cara más limpia. Arrastrando el arco entra más hondo: a veces útil en 2 mm, un agujero en 1 mm.
- Ángulo de trabajo. Perpendicular a la unión si las dos chapas tienen el mismo espesor; con espesores distintos, hacia la pieza gruesa, como se explica más arriba.
- Puntos. Cortos y planos, sin separación y en el orden del apartado de montaje.
- Salteado o paso atrás. Divide la costura en tramos de 20–30 mm. Salteado: un tramo junto a un extremo, el siguiente en el centro, el siguiente junto al otro extremo, y después los huecos. Paso atrás: cada tramo se suelda hacia el anterior mientras la costura en conjunto avanza en sentido contrario. Cada tramo nuevo arranca en el cráter del anterior y siempre cae sobre metal frío.

TIG en chapa fina
La tabla da tungsteno de 1,0 mm y 25–40 A en chapa de 0,8 mm, 30–50 A en 1 mm. Varilla de 1,0–1,6 mm hasta 1 mm y de 1,6 mm en 1,5–2 mm; argón a 5–7 l/min en lo más fino y a 6–8 l/min en 1,5–2 mm. Arco corto y la varilla a toques en el borde delantero del baño, no dentro del arco. Con pedal, se va quitando intensidad a medida que la chapa se calienta: al final de la costura hace falta claramente menos que al principio.
Electrodo revestido en chapa fina
El electrodo de 1,6 mm trabaja a 40–60 A y está pensado para 1–2 mm; el de 2,0 mm, a 50–80 A para 1,5–3 mm. La tabla de esta página estrecha esas ventanas: chapa de 1 mm — electrodo de 2,0 mm a 50–65 A; chapa de 2 mm — electrodo de 2,5 mm a 70–90 A. Se suelda con arco interrumpido: cebar, dejar una gota, levantar y cebar al lado.
El otro recurso es soldar en vertical descendente (PG). Se usa precisamente en chapa fina de hasta unos 4 mm: electrodo a 70–80° de la chapa con la punta hacia arriba, avance rápido sin oscilar y más intensidad que en vertical ascendente con el mismo espesor. En 1,5 mm, electrodo de 2,0 mm a 55–75 A. Límites y ajustes, en la guía de soldadura vertical descendente.
Ejemplo resuelto: chapa de 1,0 mm y de 2 mm
Chapa de 1,0 mm, a tope, MIG. Hilo de 0,6–0,8 mm, 45–65 A, 16–17 V, gas a 8–10 l/min. Empiezas en 45 A sobre un recorte de la misma chapa y subes de 5 en 5 A hasta que por detrás aparezca un cordón estrecho y regular. Puntos desde el centro, tramos salteados de 20–30 mm y pletina de cobre detrás. Con electrodo de 2,0 mm, solo arco interrumpido.
Chapa de 2 mm, misma unión. Hilo de 0,8 mm, 90–110 A, 17–19 V, gas a 10–12 l/min. TIG: tungsteno de 1,6 mm, 70–90 A, varilla de 1,6 mm. Electrodo de 2,5 mm a 70–90 A, o el mismo en vertical descendente a 70–95 A.
El doble de espesor pide más o menos el doble de intensidad en MIG (45–65 → 90–110 A). En 2 mm los tramos pueden ser más largos, pero el orden de punteo y el respaldo se quedan.
Síntomas y qué cambiar
| Síntoma | Causa | Qué cambiar |
|---|---|---|
| Un agujero en lugar de cordón | Intensidad alta o pausa demasiado corta | Bajar 5–10 A, alargar la pausa, pasar a puntos |
| El cordón queda encima, sin penetrar | Intensidad baja | Añadir 5 A, acortar el arco |
| Poros a lo largo de todo el cordón | Pintura, galvanizado, óxido | Limpiar más ancho, comprobar el caudal de gas |
| La chapa se ha deformado | Todo el calor en un mismo punto | Puntear alternando, paso atrás, sujetar con mordazas |
| Descuelgue por debajo | Sin respaldo, separación excesiva | Pletina de cobre, montar sin separación |
Cómo leer el cordón en chapa fina
- Agujero al final de la costura: la chapa se ha ido calentando. Tramo más corto, pausa más larga, 5–10 A menos. Un agujero nada más empezar indica intensidad alta o separación en la unión.
- Falta de fusión: cordón alto y abombado, bordes intactos, reverso limpio. Añade 5 A, acorta el arco y comprueba que no avanzas demasiado deprisa.
- Cordón de «perlas»: puntos sueltos con borde sin fundir entre ellos. En MIG, avance demasiado rápido o tensión baja para la velocidad del hilo, que choca contra la chapa. Con arco interrumpido, la gota siguiente cae demasiado lejos o tras una pausa demasiado larga. Cada gota tiene que solapar la anterior.
Ejercicios de práctica
- Uniones a tope de 2 a 1 mm. Empieza con dos tiras de 2 mm, luego 1,5 y 1 mm, siempre sin separación y con los ajustes de la tabla. Aprobado cuando el reverso muestra un cordón estrecho y regular sin agujeros y la tira queda plana sobre la mesa.
- Borde rebordeado. Levanta los bordes de dos tiras y fúndelos con TIG sin varilla o con tramos cortos de MIG. Enseña a llevar el baño por un borde, el sitio que antes se perfora. Bien hecho cuando sale un cordón redondeado y uniforme, sin hundimientos.
- Prueba de doblado. Dobla cada tira en el tornillo a lo largo del cordón. Si rompe al lado del cordón y no por él, la fusión es buena. Si el cordón se despega del borde, es falta de fusión: sube la intensidad.
Chapa galvanizada, tubo de perfil y soldadura oxiacetilénica
Galvanizado. Hilo ER70S-6 o tubular, Ar + CO₂, extracción obligatoria. El zinc se amola por las dos caras en la zona de la unión: en el baño hierve y deja poros.
El tubo de perfil de pared fina se suelda como la chapa fina; el orden de costuras en bastidores está en soldar tubo cuadrado.
Soplete. El diámetro de varilla sale de
d = s/2 + 1: 1,5 mm para chapa de 1 mm y 2 mm para
2 mm. Hasta 3 mm se suelda a izquierdas: la llama va sobre metal frío y
la penetración es menor. Detalles en
soldadura oxiacetilénica.
Preguntas frecuentes
¿MIG o TIG en chapa fina?
TIG por debajo de 1 mm, donde separar el calor del aporte es la única forma de mantener el control. MIG a partir de 1 mm, porque es mucho más rápido y el arco corto es bastante frío. Con electrodo revestido por debajo de 1,5 mm hace falta mano, pero con electrodo de 2,0 mm y arco interrumpido se puede desde 1 mm.
La chapa se ondula. ¿Qué hago?
Eso es contracción, y se previene más que se cura. Cordones cortos, soldeo por tramos, alternar extremos y sujetar contra algo rígido. Una vez ondulada, enderezarla vuelve a ser calor —normalmente enderezado a la llama, que es otro oficio.
¿Por qué se perfora al final de la costura?
Porque para entonces la chapa está caliente. Los ajustes que estaban bien en metal frío sobran en metal que lleva dos minutos acumulando calor. O bajas la intensidad sobre la marcha —pedal en TIG— o trabajas por tramos con tiempo de enfriamiento.
¿Qué hilo y qué tensión para soldar chapa fina con MIG?
Hilo de 0,6–0,8 mm en cortocircuito. En chapa de 0,8–1,0 mm eso son 40–70 A y 15–17 V con 8–10 l/min de gas; en 1,5–2 mm, hilo de 0,8 mm, 70–110 A, 17–19 V y 10–12 l/min. Un hilo de 1,0 mm pide más intensidad de la que aguanta la chapa fina.
¿Empujando o arrastrando la antorcha en chapa fina?
Empujando, con 10–20° respecto a la vertical. Empujar da menos penetración y un cordón más limpio, que es justo lo que pide la chapa fina. Arrastrando el arco entra más hondo: útil desde unos 2 mm, casi siempre un agujero en 1 mm.
¿Cómo se suelda chapa galvanizada fina?
Amolando el zinc por las dos caras en la zona de la unión, con hilo ER70S-6 o tubular bajo Ar + CO₂ y siempre con extracción: los humos de zinc son nocivos. El zinc que queda hierve en el baño y deja poros a lo largo de todo el cordón.
Actualizado: