Posición bajo mano PA: por qué compensa girar la pieza
PA es el patrón con el que se miden todas las demás posiciones: la intensidad más alta, un baño que se acomoda solo y una productividad vez y media o dos veces mayor. Por eso aquí el oficio no está en las manos, sino en el utillaje: en girar la pieza.
Cuándo PA y por qué vale la pena pelearla
PA está disponible siempre que la pieza pueda tumbarse o girarse con el cordón hacia arriba. La soldadura en ángulo en PA se pone «en barco»: el té se inclina para que el vértice mire arriba a 45° y el baño lo rellena solo de forma simétrica. La diferencia con PB no es de técnica sino de dinero: el mismo soldador con el mismo electrodo pone en barco un cateto de 10–12 mm en una pasada frente a 8 mm en PB, y avanza más rápido. Un posicionador, o incluso unos caballetes, se amortiza en la primera serie.

Cómo llevarlo
El electrodo se sujeta a 70–80° respecto al plano, con 10–15° de inclinación en el sentido de avance: así el arco empuja la escoria hacia atrás en lugar de meterla bajo el baño. La intensidad se toma del extremo alto del rango: en PA el baño no se escurre y el margen se va en penetración y velocidad. Avance uniforme, sin paradas: aquí no se equivoca quien teme que se escurra, sino quien recalienta. En barco el electrodo se coloca en la bisectriz del vértice, es decir a 45° de las dos alas.
Parámetros orientativos: PA es la base de la que salen las demás posiciones
| Espesor, mm | Diámetro del electrodo, mm | Intensidad, A |
|---|---|---|
| 1–2 | 1,6 | 40–60 |
| 1,5–3 | 2,0 | 50–80 |
| 2–4 | 2,5 | 70–100 |
| 3–5 | 3,0 | 80–130 |
| 3–6 | 3,2 | 90–140 |
| 6–12 | 4,0 | 130–190 |
| 10–20 | 5,0 | 180–250 |
| 16+ | 6,0 | 230–320 |
Cómo leer la tabla: dos ejemplos
La tabla lleva del espesor al diámetro del electrodo y al rango de intensidad. En plana el factor es ×1,0, así que las mismas cifras están en la tabla general de intensidad y diámetro, y el resto de posiciones se calculan a partir de ellas hacia abajo.
Chapa de 8 mm. Fila 6–12 mm: electrodo de 4,0 mm, 130–190 A, centro 160 A. Con este espesor se aplica la regla de la parte alta del rango: se empieza por encima del centro y se sube hacia 190 A hasta que los bordes empiecen a morderse. Arco de 0,8–1,0 veces el diámetro, es decir, 3,2–4,0 mm. Para comparar: el mismo electrodo llevaría 125–180 A en PB y 110–160 A en vertical; de ahí la diferencia de productividad.
Chapa de 3 mm. Encajan dos filas: 2,5 mm (2–4 mm, 70–100 A) y 3,0 mm (3–5 mm, 80–130 A). Aquí la regla del límite alto no vale: por debajo de 4 mm perfora. Se toma 2,5 mm y el centro del rango, 85 A, con arco de 2,0–2,5 mm. Para chapa más fina, las reglas están en soldar chapa fina.
La intensidad exacta con la corrección del revestimiento la da la calculadora de intensidad, donde PA es el valor de referencia.
Preparación de la unión a tope en PA
- I (sin chaflán) — ≤ 3 … 4 mm, separación 0–3 mm: la propia separación da la penetración.
- V — 3 … 12 mm, ángulo 50–70°, talón 1–2 mm, separación 1–4 mm. La opción básica con acceso por un lado.
- X — 12 … 40 mm, ángulo 50–60°. En PA es donde más fácil resulta: la pieza se voltea y las dos mitades se sueldan en plana.
Las medidas para un espesor concreto, en la calculadora de chaflán.
Cuánto se pone en una pasada
En barco entra con holgura un cateto de 10–12 mm en una sola pasada: el doble que en el ángulo sobre cabeza y bastante más que en PB. Esa es la ganancia real de la posición. El techo no lo pone el escurrimiento sino el aporte térmico: un cordón ancho de una vez recalienta la zona afectada y tira de la pieza. Por encima de 12 mm se divide en pasadas no porque el baño vaya a escurrirse, sino para contener el aporte térmico.
En artesa o en PB: comparación

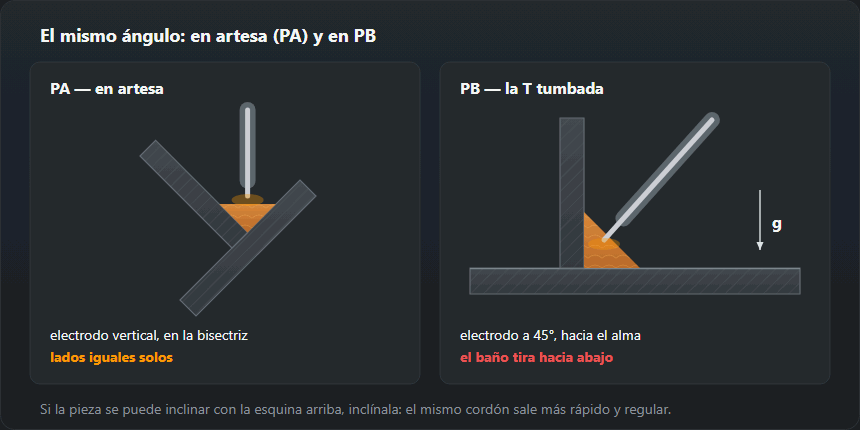
En artesa el electrodo va vertical en la bisectriz y el baño se reparte por igual en las dos alas: no hace falta compensar la gravedad con el ángulo. En PB la misma T está tumbada, el baño cae hacia el ala inferior y los lados hay que igualarlos a pulso. Un ejemplo de la tabla de la calculadora de ángulos: para a = 5 mm el lado es z = 7,1 mm, la sección 27,5 mm² y 0,22 kg de aportación por metro; la misma cantidad de metal en las dos posiciones, pero en artesa se deposita más rápido y más regular. La técnica de PB está en soldadura en ángulo PB, y la conversión de a en z en la calculadora de garganta.
En la práctica la pieza se coloca en artesa sobre dos caballetes o en un útil de angular, se puntea por los dos lados y se gira para cada cordón. Las vigas largas se giran una vez por cara, y aun así sale más rápido que hacer todo el cordón en PB.
Con qué soldarlo
En PA vale todo: rutilo, básico, hilo tubular, MAG en transferencia por pulverización. Justo por eso se elige esta posición para cordones de responsabilidad: el consumible lo dictan el material y los requisitos, no la comodidad. El electrodo básico despliega aquí todo su valor, con la mejor penetración y el depósito más limpio, mientras que sobre cabeza se toma por necesidad. Para MAG, bajo mano es la única posición donde la pulverización está disponible sin reservas.
MAG y TIG en posición plana
MAG con transferencia spray, según la tabla de parámetros MIG/MAG: chapa de 8–10 mm — hilo de 1,2 mm, 220–280 A, 26–29 V, gas 16–18 l/min; 12+ mm — hilo de 1,2–1,6 mm, 280–350 A, 29–32 V, gas 18–20 l/min. En vertical y sobre cabeza estos parámetros no funcionan: el baño es grande y fluido. Antorcha empujando 10–15° y longitud libre constante. Más en la guía de MIG/MAG.
El TIG en plana es el mejor sitio para aprender a aportar varilla: para chapa de 3,0 mm la tabla TIG da tungsteno de 2,0–2,4 mm, 90–130 A (CC−) y 7–9 l/min de argón. Detalles en la guía de TIG.
Defectos habituales y de dónde salen
Perforación en chapa fina: se tomó la intensidad del extremo alto sin mirar el espesor, y esa regla vale a partir de 4 mm. Escoria por delante del baño e inclusiones: avance lento o electrodo demasiado vertical, con la escoria colándose bajo el arco. La deformación es la otra cara de la alta productividad: en PA es fácil poner más metal del necesario. Aquí hay menos poros que en otras posiciones, porque el baño permanece líquido más tiempo y el gas alcanza a salir.
Cómo reconocer un fallo en una soldadura en plana
- Sobreespesor excesivo (502): fácil en PA, porque el metal no cae. Según ISO 5817, para un cordón de 12 mm de ancho se admite hasta 2,2 mm en nivel B, 2,8 mm en C y 4 mm en D. Solución: más velocidad o un electrodo más fino para el peinado.
- Escoria por delante del baño: el arco empieza a «navegar» sobre la escoria y en la macro aparecen inclusiones. Demasiado lento o electrodo demasiado vertical: recuperar la inclinación de 10–15°.
- Perforación de la raíz: intensidad en el límite alto con chapa de menos de 4 mm o separación excesiva. Bajar al centro del rango, cerrar la separación y avanzar más rápido.
- Deformaciones: en PA es fácil depositar metal de más. Cordones alternos, punteado más denso y garganta según plano, no «con margen».
Designación y cualificación
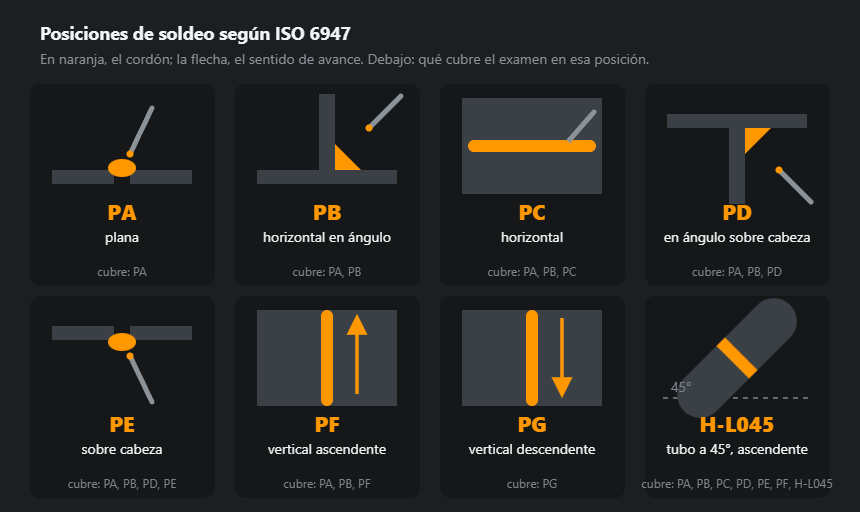
PA según EN ISO 6947; en el sistema americano, 1G para el cordón a tope y 1F para el de ángulo. Un examen en PA cubre solo PA: el certificado más estrecho que existe. Por eso normalmente no se examina uno bajo mano: PF cubre PA, PB y sí misma, y el tubo en H-L045 cubre prácticamente todo. Bajo mano se examina cuando el taller de verdad no suelda en otra cosa.
Prácticas y examen
- Cordones rectos sobre chapa. Chapa de 8–10 mm, electrodo de 3,2 mm, intensidad en el centro del rango (115 A). Objetivo: ancho y aguas uniformes, sin hundimientos en el inicio y el cráter.
- Recargue de una capa. Cordones contiguos, cada uno sobre el anterior: enseña velocidad constante y limpieza de escoria.
- Unión en V con respaldo. Raíz, relleno y peinado; después macro y evaluación de la fusión.
- T en artesa. Un cordón, comprobación de lados con galga y ensayo de rotura.
Un examen en PA según EN ISO 9606-1 cubre solo PA. Un examen en PF cubre PA, PB, PF; por eso, al mismo coste, se suele hacer la vertical. La comparación de todas las posiciones está en posiciones de soldeo, y el rango para tus datos, en la calculadora de rango de homologación.
Preguntas frecuentes
¿Qué es soldar «en barco»?
Es una soldadura en ángulo puesta en posición PA: el té se inclina para que el vértice mire arriba a 45°. El baño rellena el vértice de forma simétrica, el cateto sale parejo sin esfuerzo y en una pasada se ponen 10–12 mm en vez de 8 en PB. Si la pieza se puede inclinar, inclínala.
¿Qué intensidad usar bajo mano?
El extremo alto del rango para tu diámetro de electrodo: el baño no se escurre y el margen se va en penetración. Una salvedad: la regla vale a partir de 4 mm de espesor. En chapa fina el extremo alto perfora.
¿Por qué hay menos poros en PA?
El baño permanece líquido más tiempo y el gas alcanza a salir a la superficie. Sobre cabeza y en vertical el baño se mantiene pequeño y solidifica rápido, así que con la misma suciedad en los bordes la porosidad es más probable.
¿Merece la pena examinarse bajo mano?
Solo si el taller no suelda en otra posición. PA se cubre a sí misma y nada más, mientras que PF, por el mismo precio de examen, abre PA, PB y PF. El certificado cuesta igual y cubre el triple.
¿Qué intensidad para electrodo de 4 mm en posición plana?
Según la tabla, 130–190 A (chapa de 6–12 mm), con centro en 160 A. En PA, a partir de 4 mm de espesor, se usa la parte alta del rango porque el baño no cae. En chapa fina se queda en el centro.
¿Qué electrodo para chapa de 3 mm en posición plana?
El de 2,5 mm: la tabla da 70–100 A para chapa de 2–4 mm; para empezar, el centro, 85 A. El límite alto en 3 mm puede perforar.
¿La soldadura en artesa es PA o PB?
PA. Una T inclinada de modo que la esquina mire hacia arriba está en posición plana; PB es la misma T tumbada, con el cordón corriendo en horizontal por la esquina.
Actualizado: