Soldadura en techo: cómo llevarla para que el baño no gotee
La posición de techo es la más incómoda de todas: el metal líquido se sostiene solo por tensión superficial y todo lo que sobra cae sobre el soldador. Toda la técnica se reduce a una cosa: el baño debe ser pequeño.
Cuándo hay que soldar en techo
Cuando la pieza no se puede girar: tuberías montadas en obra, vigas y pilares de una estructura, reparaciones bajo una máquina. En taller casi siempre sale más barato voltear la pieza que soldar por encima de la cabeza, pero en obra no hay esa opción.
Cómo llevarla
Pon la intensidad aproximadamente un 20 % por debajo de la posición plana (la calculadora multiplica el rango por 0,8) y un electrodo más fino, normalmente de 2,5 o 3,2 mm. El arco debe ser muy corto: un arco largo es un baño que gotea. Haz cordones estrechos, rectos o con vaivén pequeño, sin detenerte en el centro. El electrodo va casi perpendicular a la chapa, ligeramente inclinado en el sentido de avance.
Parámetros orientativos, intensidad un 20 % por debajo de la posición plana
| Espesor, mm | Diámetro del electrodo, mm | Intensidad, A |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Técnica de soldadura en techo paso a paso
Postura y apoyo del brazo
Colócate un poco a un lado de la junta, no debajo: la cabeza tiene que quedar fuera de la vertical por la que caen gotas, proyecciones y escoria. Un cordón que va a lo largo del cuerpo se lleva alejándolo o acercándolo a ti, con la cabeza medio paso hacia un lado.
Apoya el brazo de la pinza: el codo contra el costado, el antebrazo en el andamio, la otra mano en una parte fija de la estructura. Un brazo estirado hacia arriba sin apoyo empieza a temblar enseguida, y en techo cada temblor alarga el arco. Pasa el cable por encima del hombro o átalo a la estructura para que su peso no tire de la pinza hacia abajo.
Ángulos del electrodo: de avance y de trabajo
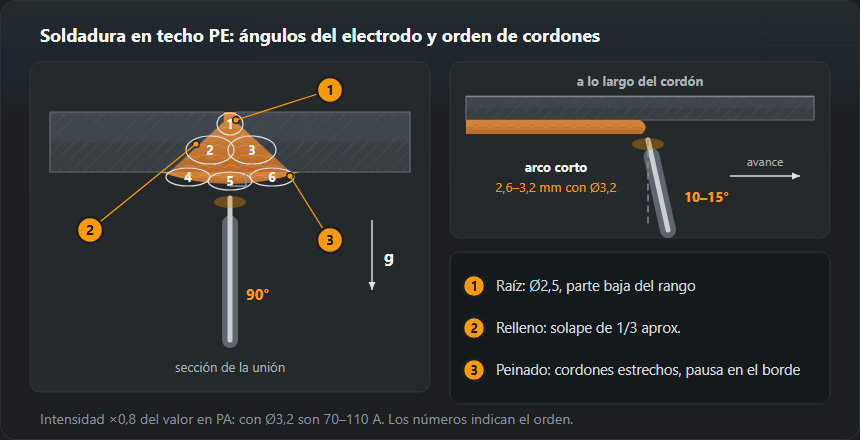
Ángulo de trabajo (en la sección de la junta): en una unión a tope PE el electrodo va perpendicular a la chapa, a 90°, para que el arco funda los dos bordes por igual. En un cordón en ángulo PD va en la bisectriz, unos 45° respecto a las dos alas.
Ángulo de avance: el electrodo se inclina 10–15° respecto a la perpendicular en el sentido de avance, igual que en las demás posiciones. Con más inclinación el arco se alarga aunque la punta esté pegada a la chapa, y el baño empieza a colgar.
Arco corto e intensidad: ejemplo con electrodo de 3,2 mm
La longitud de arco en la calculadora es de 0,8 a 1,0 veces el diámetro del electrodo; con 3,2 mm, 2,6–3,2 mm. En techo se trabaja en el límite inferior: la punta casi toca el baño y el arco suena con un chisporroteo suave y uniforme.
La intensidad se calcula a partir del rango en plano. Para 3,2 mm la tabla de intensidades da 90–140 A, centro 115 A. El factor de la posición de techo es 0,8: redondeando a 5 A salen 70–110 A, centro 90 A. Un electrodo básico lleva además ×1,05, es decir, 75–120 A, centro 95 A. La tabla de esta página se calcula con el mismo factor, así que su fila de 3,2 mm muestra los mismos 70–110 A. Se empieza por el centro y se corrige mirando el baño.
La calculadora de amperaje por electrodo hace la misma cuenta: elige la posición de techo y el tipo de revestimiento, y el rango se recalcula.
Velocidad y oscilación
La velocidad se ajusta al baño, no al reloj: el baño debe mantener el mismo ancho y agarrarse a los dos bordes. Demasiado despacio, el metal se junta en una gota y cuelga; demasiado deprisa, el cordón sale estrecho, alto y con mordeduras a los lados.

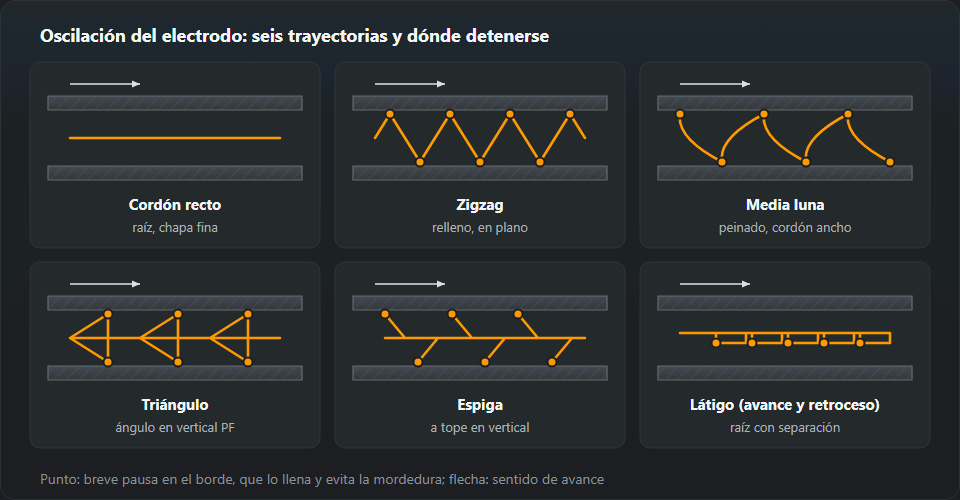
De los seis movimientos del esquema, en techo sirven tres: el cordón recto para la raíz y la chapa fina, un zigzag estrecho para el relleno y la ida y vuelta cuando el baño empieza a sobrecalentarse: el electrodo sale un instante por delante, el metal solidifica y vuelve. La pausa se hace en los bordes, nunca en el centro: una fracción de segundo en cada extremo, para que el borde se llene y no quede mordedura.
Soldadura en techo en varias pasadas con cordones estrechos
- Raíz: electrodo de 2,5 o 3,2 mm, parte baja del rango, cordón recto o zigzag pequeño. El arco entra en la separación de forma que la penetración se vea por el reverso, que en techo es la cara de arriba.
- Relleno: cordones uno junto a otro, cada uno solapa al anterior aproximadamente un tercio, como en la posición horizontal. El primero contra un borde y el siguiente apoyado en él.
- Peinado: varios cordones estrechos en lugar de uno ancho; el último se lleva junto al borde con una pausa corta para no dejar mordedura.

Con qué soldar
Los electrodos básicos son los que mejor aguantan en techo: su escoria solidifica deprisa y sujeta el baño. Los de rutilo se extienden y gotean. En MIG/MAG el techo se lleva en arco corto o pulsado, con poca extensión libre de hilo y mezcla rica en argón: el CO₂ puro da gotas demasiado grandes.
Básico o rutilo: cuál elegir
El básico (B; E7018 en la designación AWS) es la primera opción para uniones resistentes en techo: su escoria compacta solidifica deprisa y sujeta el baño, y el metal depositado tiene poco hidrógeno (H5–H10). Necesita corriente continua con el electrodo en positivo (DC+) y revestimiento seco: antes de usarlo se seca a 300–350 °C durante 2 h.
El de rutilo (R; E6013) ceba con más facilidad y trabaja en alterna y continua, pero su escoria es más fluida y el baño corre. En techo sirve en diámetros finos, sobre chapa fina y en uniones no críticas.
MIG/MAG en techo
Con semiautomática, el techo se hace en arco corto (cortocircuito): 16–22 V, el arco se apaga y se enciende 50–200 veces por segundo, el baño es frío y pequeño. De la tabla de parámetros MIG/MAG sale un límite práctico: para chapa de 3 mm, hilo de 0,8–1,0 mm a 110–150 A y 19–21 V entran en arco corto; el ajuste para 5–6 mm (22–25 V) ya se sale. Por eso la chapa gruesa en techo se rellena con hilo fino (0,8–1,0 mm) y parámetros de la fila más baja, pero con más pasadas. Más sobre los tipos de transferencia en la guía de soldadura MIG/MAG.
Seguridad en posición de techo
Las chispas y las gotas caen directamente sobre el soldador, así que la chaqueta se abrocha hasta el cuello, las mangas montan sobre los guantes y las perneras sobre las botas. Al casco se le añade una esclavina para la nuca. Es la única posición en la que las proyecciones entran por el cuello y por la manga: de ahí salen las quemaduras.
Qué ponerse para soldar en techo
Una chaqueta de algodón no basta en techo: hace falta chaqueta de cuero, o al menos mangas y peto de cuero, capucha o esclavina que entre bajo la careta sobre cuello y hombros, guantes de manga larga y gorro bajo la careta. Bolsillos del pecho cerrados: una gota que cae se queda en un bolsillo abierto. Pantalón sin vuelta en el bajo. Tapa los oídos con tapones o con la capucha: en techo las proyecciones también llegan ahí. Más sobre materiales en la página de ropa de soldador.
Defectos típicos
Sobreespesor y solape: el baño era demasiado grande. Poros: la protección se voló o el electrodo estaba húmedo, y en techo se nota enseguida. Los demás defectos, cada uno con su aspecto y su corrección, van a continuación.
Cómo reconocer cada defecto y qué corregir
- Descolgado, «carámbanos». Gotas solidificadas colgando bajo el cordón, la cara abombada hacia abajo. El baño era demasiado grande: baja 5–10 A, acorta el arco, avanza más rápido o pasa a la ida y vuelta.
- Mordedura. Una ranura sin rellenar a lo largo del borde; en techo, a menudo a los dos lados. Causas: intensidad alta, arco largo, falta de pausa en los bordes, avance demasiado rápido. Baja 10–20 A, mantén el arco corto y detente una fracción de segundo en cada extremo de la oscilación.
- Falta de penetración en la raíz. Por el reverso se ven bordes sin fundir o la separación abierta; en la rotura de la probeta, una banda sin fundir. Suele ser intensidad bajada «por miedo a que gotee» o un electrodo demasiado grueso para la separación. Vuelve al centro del rango, usa 2,5 mm en la raíz y mete el arco más en la separación.
- Inclusiones de escoria. En la rotura o tras amolar, puntos y líneas oscuras y vítreas, normalmente en los bordes entre cordones. Causas: escoria mal limpiada, cordón anterior muy abombado, arco frío o largo que deja correr la escoria por delante del baño. Remedio: limpieza a fondo, amolar las jorobas y algo más de intensidad dentro del rango.
Ejercicios: del ángulo en techo a la unión a tope
- Recargue en techo. Una chapa de 6–8 mm punteada sobre la cabeza, electrodo de 3,2 mm. Cordones rectos uno junto a otro, cada uno solapando un tercio del anterior. Objetivo: el mismo ancho a lo largo de todo el electrodo y ni una gota en la cara.
- Unión en T en techo, PD. Dos chapas punteadas en T, el ala horizontal sobre la cabeza. Primero un cordón, luego tres (raíz y dos de relleno). La técnica y los ángulos de esta unión están en la guía de soldadura en ángulo en techo PD. Prueba: rompe la probeta con un martillo; en la raíz no debe haber banda sin fundir ni escoria.
- Unión a tope PE en chapas. Dos chapas con preparación en V, con respaldo o con separación, punteadas en horizontal sobre la cabeza. Raíz con 2,5 mm, relleno y peinado con 3,2 mm en cordones estrechos. Evaluación: penetración uniforme por arriba en toda la longitud, cara sin mordeduras ni carámbanos; mejor aún, ensayo de rotura o de doblado de tiras cortadas en transversal al cordón.
Designación y homologación
La posición de techo es PE según EN ISO 6947 (en ángulo, PD) y 4G o 4F en el sistema americano. Una homologación aprobada en PE cubre las posiciones más fáciles, por eso el examen en techo vale más que el plano.
Preguntas frecuentes
¿Qué amperaje para soldar en techo?
Aproximadamente un 20 % por debajo de la posición plana: la calculadora multiplica el rango por 0,8. Para un electrodo de 3,2 mm salen 70–110 A, la misma fila que en la tabla de esta página. Un amperaje demasiado bajo también perjudica: aparece falta de penetración en la raíz.
¿Con qué electrodos se suelda en techo?
Mejor con básicos: su escoria solidifica deprisa y sujeta el baño. Los de rutilo se extienden y gotean, así que en techo solo valen los finos y sobre material fino.
¿La homologación en techo cubre otras posiciones?
En buena medida sí: PE es una posición difícil y según EN ISO 9606-1 cubre las más fáciles. El rango exacto se calcula con los datos del examen, porque también depende del tipo de unión y del espesor.
¿Qué es la soldadura en techo?
Soldar con la unión encima del soldador y el electrodo apuntando hacia arriba: PE para la unión a tope y PD para el ángulo según EN ISO 6947, 4G y 4F en el sistema americano. El baño lo sostiene solo la tensión superficial, así que el amperaje va un 20 % por debajo de la posición plana, con arco corto y cordones estrechos.
¿Qué diámetro de electrodo para soldar en techo?
2,5 mm para la raíz y chapa hasta unos 3 mm; 3,2 mm para relleno y peinado. La tabla admite 4,0 mm solo desde chapa de 6 mm, y con más de 4 mm prácticamente no se suelda en techo: el baño pesa demasiado.
¿Por qué salen carámbanos al soldar en techo?
El baño es demasiado grande y caliente: el metal no solidifica antes de juntarse en una gota. Baja 5–10 A, acorta el arco, avanza más rápido y más estrecho, y si el baño se sobrecalienta saca un instante el electrodo por delante.
Actualizado: