Posiciones de soldeo según EN ISO 6947 y sus equivalentes AWS
La posición no es un detalle de cómo te colocas. Cambia la intensidad, el diámetro del electrodo, la técnica y —a través del alcance de la cualificación— lo que tienes permitido soldar.
Respuesta corta
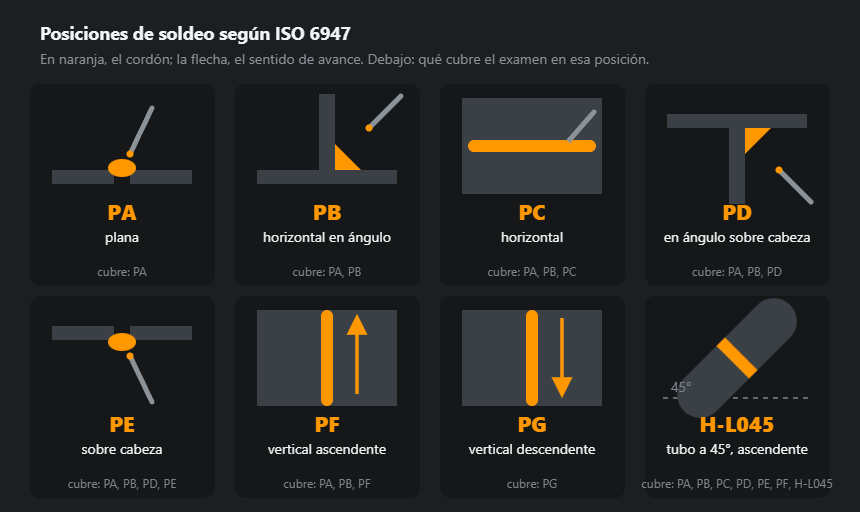
Las claves de la ISO 6947: PA — plana, PC — horizontal, PE — sobre cabeza, PF — vertical ascendente. Una posición más difícil cubre las más fáciles, así que un solo certificado cierra varios tipos de trabajo — la tabla está debajo.

Los códigos
| ISO 6947 | Nombre | AWS | Qué significa |
|---|---|---|---|
| PA | Plana | 1G / 1F | Soldar desde arriba sobre una unión horizontal. La más fácil y la más rápida. |
| PB | Horizontal en ángulo | 2F | Cordón en ángulo entre una chapa horizontal y una vertical. |
| PC | Horizontal | 2G | Cordón horizontal sobre superficie vertical. La gravedad tira del baño hacia abajo. |
| PD | Horizontal sobre cabeza | 4F | Cordón en ángulo sobre cabeza. Incómodo y lento. |
| PE | Sobre cabeza | 4G | Soldar por encima de la cabeza. Todo juega en tu contra. |
| PF | Vertical ascendente | 3G asc. | Vertical, soldando hacia arriba. Buena penetración, lento. |
| PG | Vertical descendente | 3G desc. | Vertical, soldando hacia abajo. Rápido, penetración escasa. |
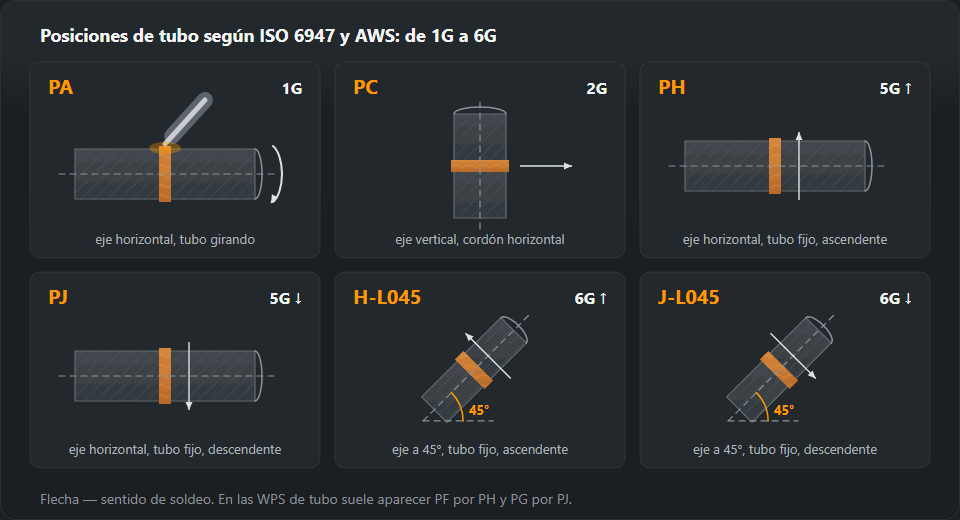
| PH | Tubo, ascendente | 5G | Tubo horizontal fijo, soldado hacia arriba alrededor. |
| H-L045 | Tubo a 45° | 6G | Tubo fijo a 45°. La cualificación individual de mayor alcance. |
Las dos notaciones están en uso y las dos acaban en los documentos. PF y PG son estrictamente posiciones de chapa: vertical ascendente y descendente. Para el tubo de eje horizontal, la ISO 6947 tiene designaciones propias — PH para soldar hacia arriba y PJ hacia abajo —, pero en el taller y en muchos WPS se escribe sin más PF y PG también para el tubo. El 5G americano no distingue por sí solo el sentido, y por eso se le añade la flecha. El tubo a 45° se designa H-L045 ascendente y J-L045 descendente; AWS llama 6G a ambos.
Por qué la posición cambia los ajustes
Todo sale de un hecho: en plana la gravedad sujeta el baño dentro de la unión, y en el resto de posiciones no. Un baño al que la gravedad tira hacia fuera tiene que ser pequeño, y un baño pequeño significa menos intensidad, electrodo más fino y una técnica que dé tiempo al metal a solidificar.
En la práctica: baja la intensidad un 10 % en horizontal (PC), un 15 % en vertical y un 20 % sobre cabeza — la calculadora de intensidad lo aplica. Y no pases de 4 mm de electrodo: los de 5 y 6 mm son inutilizables en vertical porque el baño se hace demasiado grande para sostenerse.
Posición por posición: montaje, electrodo, intensidad y el fallo típico
Los coeficientes de intensidad van referidos a PA y son los mismos que usa la calculadora: horizontal ×0,9, vertical ×0,85, sobre cabeza ×0,8; el ángulo PB queda entre plana y horizontal, con ×0,95. En cada posición: cómo está la pieza, cómo se lleva el electrodo o la pistola, qué intensidad y qué defecto aparece con más frecuencia.
PA — plana
La unión está horizontal y se suelda desde arriba. El ángulo en PA se suelda en barco: la T se inclina hasta que el vértice mira hacia arriba a 45°. Electrodo a 70–80° de la superficie, inclinado 10–15° en el sentido de avance; en barco va por la bisectriz, a 45° de las dos alas. Intensidad ×1,0, y a partir de unos 4 mm de chapa se puede trabajar en la parte alta del rango. El fallo típico no es que se escurra, sino el exceso de calor: perforación en chapa fina y escoria que se adelanta al baño cuando se avanza despacio. Más en soldar en posición plana.
PB — horizontal en ángulo
Una chapa tumbada, otra de pie sobre ella, y el cordón en ángulo corre horizontal por la esquina. Electrodo a 45° de las dos alas, algo cargado hacia el ala vertical para compensar la gravedad, e inclinado 10–15° hacia el avance. Intensidad ×0,95. El fallo típico son catetos desiguales: solape en el ala inferior y mordedura en la vertical, algo que la galga enseña al momento. PB existe solo para soldaduras en ángulo — ver soldadura en ángulo horizontal.
PC — horizontal
Las chapas están verticales y la unión las cruza en horizontal (2G); un tubo vertical con cordón circunferencial también es PC. Electrodo apuntando 5–15° por encima de la horizontal, arco corto y cordones estrechos desde el fondo del chaflán hacia arriba, cada uno montado sobre el anterior. Intensidad ×0,9, es decir −10 %. El fallo típico es la mordedura en el borde superior con el baño descolgado sobre la chapa de abajo: el precio del balanceo ancho. Más en soldadura horizontal.
PD — horizontal sobre cabeza (en ángulo)
El ángulo está entre una chapa vertical y una horizontal por encima de la cabeza. Electrodo por la bisectriz, cargado hacia el ala vertical, 10–15° hacia el avance, normalmente de 2,5 o 3,2 mm. Intensidad ×0,8 (−20 %) y arco muy corto. El fallo típico es el solape en cualquier sitio donde te pares; por encima de 6 mm de cateto no se hace nada de una pasada. Ver ángulo sobre cabeza.
PE — sobre cabeza
Unión a tope en una chapa horizontal soldada desde abajo (4G). Electrodo casi perpendicular a la chapa con un ligero ángulo de arrastre, de 2,5 o 3,2 mm, el arco más corto que puedas mantener, cordones rectos y estrechos o un balanceo pequeño sin detenerse en el centro. Intensidad ×0,8. El fallo típico es una sobremonta colgante y convexa y escoria atrapada entre pasadas: sobre cabeza se pega más que en ninguna otra posición. Todo lo que cae, cae sobre ti, así que aquí los equipos de protección individual importan más que en ninguna parte. La técnica con detalle: soldar bajo techo.
PF — vertical ascendente
La unión está vertical y el cordón sube desde abajo. El escalón de metal ya solidificado sostiene el baño, así que el arco puede quedarse en la unión y penetrar. Balanceo en escalón o en zigzag, en ángulo en triángulo con la punta hacia el vértice, y pausa de medio segundo en cada borde: la pausa rellena el pie y evita la mordedura. La raíz va en cordón recto, sin balanceo. Intensidad ×0,85 (−15 %), electrodo de 4 mm como máximo. Fallos típicos: mordedura en los dos bordes cuando la pausa se hace en el centro en vez de en los lados, y la gota que se escapa cuando el arco se alarga. Más en soldadura vertical ascendente.
PG — vertical descendente
La misma unión, bajando. Electrodo a 70–80° de la chapa con la punta hacia arriba, arco corto dirigido al baño y nunca por delante de él, avance rápido y sin balanceo. La intensidad no es menor que en PF: la velocidad es la que mantiene pequeño el baño. El fallo típico es la falta de fusión escondida bajo una superficie bonita: el arco pasa por encima de metal que ya se le ha adelantado. PG es para chapa fina hasta unos 4 mm, raíces con celulósico en gasoductos y chapa galvanizada — ver soldadura vertical descendente.

PH y PJ — tubo fijo horizontal
El eje del tubo es horizontal y el tubo no gira (5G). En una vuelta el cordón pasa por sobre cabeza abajo, vertical en los costados y plana arriba, así que la intensidad cae en el grupo sobre cabeza–vertical, ×0,8–0,85 de PA. En PH cada mitad se suelda subiendo, desde un poco pasado el punto más bajo hasta arriba; en PJ bajando desde arriba, la raíz celulósica habitual en tuberías. El fallo típico es la falta de fusión en los empalmes de las seis y de las doce, donde se juntan las mitades: amola el inicio de cada mitad en chaflán antes de cerrarla. Los montajes 1G–6G, comparados en posiciones de soldadura en tubo.
H-L045 y J-L045 — tubo fijo a 45°
El eje del tubo está inclinado 45° y el tubo fijo (6G): ningún punto de la circunferencia repite a otro, y la propia unión va inclinada. H-L045 se suelda subiendo, J-L045 bajando. La intensidad sigue el mismo grupo ×0,8–0,85 que en PH, y el ajuste fino alrededor del tubo se hace con la longitud de arco. El fallo típico es que el baño resbale hacia el lado bajo del chaflán —mordedura en el borde superior, solape en el inferior—, por eso el electrodo se mantiene ligeramente apuntado al borde de arriba. Es el examen único más amplio de la tabla de alcance que hay más abajo.
Ejemplo resuelto: electrodo de 3,2 mm en todas las posiciones
La base sale de la tabla de intensidades: un electrodo de rutilo de 3,2 mm sobre acero no aleado de 3–6 mm lleva 90–140 A en PA, 115 A en el centro. Se multiplica por el coeficiente de la posición y se redondea a 5 A, igual que la calculadora:
- PB, ×0,95: 85–135 A, centro 110 A;
- PC, ×0,9: 80–125 A, centro 105 A;
- PF, ×0,85: 75–120 A, centro 100 A;
- PE y PD, ×0,8: 70–110 A, centro 90 A.
Empieza en el centro de la banda y corrige de 5 en 5 o de 10 en 10 A según lo que haga el baño: si se abomba y se escurre, sobra intensidad; si el cordón sale estrecho y alto, falta. Para electrodos de 5 y 6 mm no hay fila de vertical ni de techo: se usan solo en plana y horizontal. Todos los diámetros ya recalculados están en la tabla de intensidad y diámetro.
PF o PG: qué permite el WPS
El WPS tiene un campo posición de soldeo con códigos ISO 6947, y en un cordón vertical el código ya lleva el sentido: PF es subiendo, PG bajando. Si el WPS dice PF, hacer la misma unión en descendente queda fuera del procedimiento aunque la superficie se vea bien: en PG la penetración y el aporte térmico son menores, y el procedimiento cubre solo el sentido que indica. Si el WPS enumera varias posiciones, por ejemplo PA, PB, PF, cada pasada puede ir en cualquiera de ellas, pero nunca en una que no esté en la lista. Qué más fija la hoja, en la página del WPS.
El certificado también tiene que cubrir la posición. En la tabla de alcance PF cubre PA, PB y PF; PG cubre solo PG. Un soldador cualificado solo en PF no puede soldar en descendente, y uno cualificado solo en PG no puede soldar nada más. En tubo los documentos ponen a menudo PF/PG en lugar de PH/PJ: hay que leer el sentido, no la letra.
Ángulo o tope: qué códigos van con cada unión
Algunos códigos existen solo para un tipo de unión. PB y PD son posiciones de soldadura en ángulo: la esquina horizontal y la esquina sobre cabeza. PC y PE son de soldadura a tope: una costura horizontal en una pared y una costura por encima de la cabeza. PA, PF y PG sirven para las dos: un tope en PA es 1G, un ángulo en PA (en barco) es 1F, y en vertical son 3G y 3F. PH, PJ, H-L045 y J-L045 describen uniones a tope de tubo. El sufijo americano dice lo mismo: G de groove, a tope; F de fillet, en ángulo.
Por eso un «PB» sobre una unión a tope o un «PC» sobre un ángulo merece una pregunta, no se toma por una variante exótica. En la designación del certificado el tipo de unión va al lado de la posición —BW a tope, FW en ángulo— y las dos cosas se leen juntas.
Cómo saber la posición por el plano y el WPS
El símbolo de soldadura del plano normalmente no indica la posición: en la cola lleva el número de proceso y, a menudo, la referencia al WPS. La posición sale del WPS y de cómo estará la pieza cuando se suelde. Sigue este orden:
- Tope o ángulo, por el símbolo: el triángulo es ángulo; V, bisel y recto son topes.
- Por dónde va el eje del cordón con la pieza como se va a soldar. Lo que se suelda en taller a menudo se puede girar a PA; la misma unión ya montada en la estructura, no.
- Eje horizontal: desde arriba es PA (PB si es un ángulo contra una chapa vertical); a lo largo de una pared vertical, PC; desde abajo, PE a tope y PD en ángulo.
- Eje vertical: el sentido que ponga el WPS — PF subiendo, PG bajando. Si el WPS solo da PF, se sube.
- Tubo: ¿gira? Si gira y se suelda arriba, PA; fijo de eje horizontal, PH/PJ; fijo vertical, PC; fijo a 45°, H-L045 o J-L045.
Después compara el resultado con dos documentos: el campo de posición del WPS y la posición de tu certificado. Si alguno no la incluye, la unión necesita un posicionador u otro procedimiento, no otra técnica.
La posición en tu certificado
La posición en la que te examinaste decide qué posiciones cubre tu certificado, y la regla va en un solo sentido: lo difícil cubre lo fácil. La tabla es la lectura conservadora, la misma que usa la calculadora: donde la norma deja opciones, solo figura lo que queda cubierto sin duda.
| Aprobado en posición | Cubre |
|---|---|
| PA — plana | PA |
| PB — horizontal en ángulo | PA, PB |
| PC — horizontal | PA, PB, PC |
| PD — en ángulo sobre cabeza | PA, PB, PD, PE |
| PE — sobre cabeza | PA, PB, PC, PD, PE |
| PF — vertical ascendente | PA, PB, PF |
| PG — vertical descendente | PG |
| H-L045 — tubo a 45°, ascendente | PA, PB, PC, PD, PE, PF, PH, H-L045 |
| J-L045 — tubo a 45°, descendente | PA, PC, PE, PG, J-L045 |
De ella salen dos cosas. PG va aparte: no cubre nada más que a sí misma, y ninguna posición de chapa la cubre. Y un solo examen en tubo H-L045 cubre exactamente lo mismo que tres exámenes en chapa en PC, PE y PF juntos: PA, PB, PC, PD, PE y PF. Su pareja descendente, J-L045, cubre PA, PC, PE, PG y J-L045, pero no PF. Pero la posición es solo una línea de la designación: proceso, espesor, diámetro y tipo de unión estrechan más el alcance, y por eso la respuesta final la da la calculadora de alcance.
Preguntas frecuentes
¿Un examen en PF cubre PA?
Sí. Las posiciones cubren hacia abajo en dificultad: un examen en PF cubre PA y PB, mientras que uno en PA no cubre casi nada más. Por eso los examinadores recomiendan examinarse en la posición difícil, aunque cueste más aprobar.
PF o PG, ¿ascendente o descendente?
PF es vertical ascendente y PG descendente. Ascendente da penetración y es lo que pide la estructura; descendente es rápido y superficial, y corresponde a la chapa fina y a las raíces con celulósico en tubería. Usar PG donde el plano quería PF es una forma clásica de provocar falta de fusión.
¿Cómo se corresponden los códigos ISO y AWS?
Describen las mismas posiciones con etiquetas distintas: PA equivale aproximadamente a 1G/1F, PC a 2G, PF a 3G ascendente, PE a 4G, y las de tubo PH y H-L045 a 5G y 6G. La correspondencia es cercana pero no exacta, así que un certificado se lee en el sistema en que se emitió.
¿Qué es la posición PF y qué intensidad lleva?
PF es la vertical ascendente según EN ISO 6947: la unión está de pie y el cordón sube de abajo arriba (3G o 3F ascendente en AWS). La intensidad baja un 15 % respecto a la plana: un electrodo de rutilo de 3,2 mm lleva 75–120 A en lugar de 90–140 A. En PF no se usan electrodos de más de 4 mm.
¿Qué diferencia hay entre PB y PC?
PB es una soldadura en ángulo en la esquina entre una chapa horizontal y una vertical (2F). PC es una soldadura a tope que cruza en horizontal una pared vertical (2G). Las dos se llaman horizontales, pero PB existe solo para ángulos y PC solo para topes. PB lleva un 5 % menos de intensidad que PA; PC, un 10 % menos.
¿Un examen en PG cubre PF?
No, y tampoco al revés. En la tabla de alcance PG cubre solo PG, y PF cubre PA, PB y PF. Un examen en tubo J-L045 cubre PA, PC, PE, PG y J-L045, y sigue sin cubrir nada ascendente. Un taller que suelda en los dos sentidos necesita los dos en el certificado.
Actualizado: