El baño de fusión
El baño de fusión es el pequeño volumen de metal fundido bajo el arco que se solidifica en el cordón a medida que el arco avanza. El cordón terminado dice lo que pasó; el baño dice lo que está pasando ahora mismo — el único indicador que funciona en tiempo real.
Qué es el baño de fusión
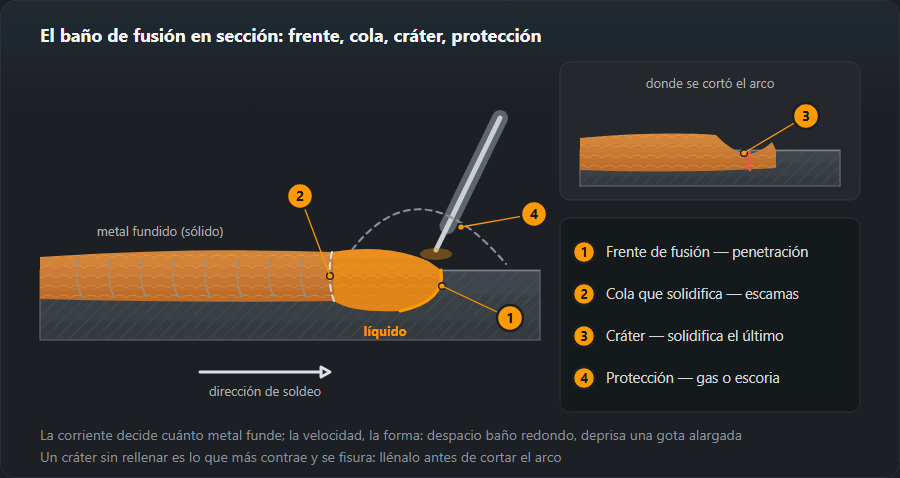
El baño de fusión es el metal que el arco mantiene líquido en el punto que se suelda — metal base fundido mezclado con el material de aporte — y que solidifica detrás de la fuente de calor formando el cordón. Una vez sólido es metal depositado; el metal de alrededor, calentado pero no fundido, es la zona afectada térmicamente (ZAT).
Lo sostienen en su sitio la tensión superficial y la presión del arco, y su tamaño resulta del equilibrio entre el calor que entra y el que se evacua hacia el interior del material. Todo lo que cambia ese equilibrio — intensidad, velocidad, espesor, temperatura inicial de la pieza — cambia el baño de inmediato, delante del soldador, y muchos segundos antes de que las consecuencias se vean en el cordón terminado.
De qué se compone el baño
- Frente de fusión — bajo el arco y justo delante, donde se funden los bordes. Aquí se decide la fusión lateral.
- Cola de solidificación — el metal solidifica desde los bordes hacia el eje del cordón. Las escamas del cordón son su huella.
- Cráter — el hueco que queda donde se corta el arco. Solidifica el último y es el que más contrae, así que un cráter sin rellenar se agrieta.
- Protección — escoria y gas del revestimiento en electrodo e hilo tubular, gas de protección en MIG/MAG y TIG. Sin ella, el baño hace poros.

Tamaño y forma: qué cambia el baño
La intensidad decide cuánto metal se funde: más amperios, baño más ancho y profundo. La velocidad decide cuánto tiempo se queda el calor en un sitio: despacio, baño redondo y alto; rápido, se estira en gota y el cordón sale estrecho. La longitud de arco (en MIG/MAG la fija sobre todo la tensión) reparte el calor: un arco largo da un baño ancho y poco profundo.
Intensidad y velocidad se juntan en el aporte térmico: E = U·I·60 / (v·1000) kJ/mm, la fórmula de la calculadora de aporte térmico. A mitad de velocidad, doble energía por milímetro. Una chapa gruesa y fría se lleva el calor y mantiene el baño pequeño; los mismos parámetros en una pieza ya caliente dan un baño mayor.
Cómo leerlo
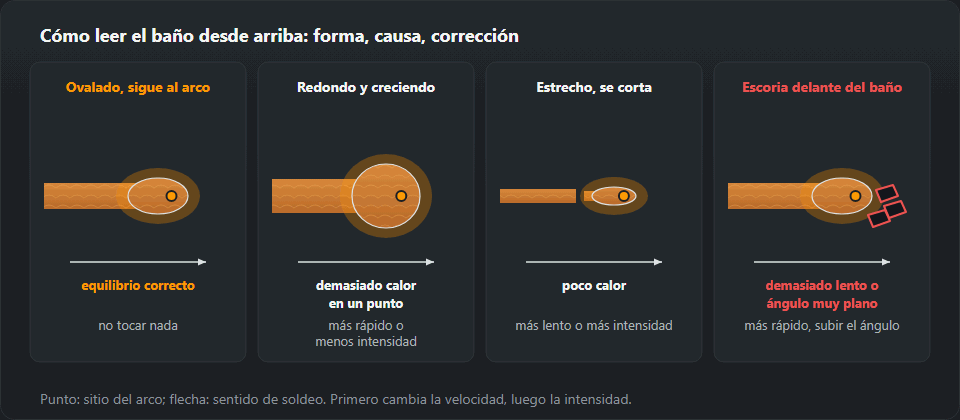
| Qué se ve | Qué significa | Qué cambiar |
|---|---|---|
| Ovalado, va parejo detrás del arco | El equilibrio se mantiene | Nada |
| Redondo y crece bajo el electrodo | Demasiado calor en un punto | Acelerar o bajar intensidad |
| Estrecho, se corta detrás del arco | Falta calor | Ir más despacio o subir intensidad |
| Se oscurece y espesa sobre la marcha | La pieza se ha enfriado o ha caído la intensidad | Revisar masa y cable |
| Empieza a descolgarse | El volumen superó lo que sostiene la tensión superficial | Cordón más fino, menos intensidad |
| La escoria adelanta al baño | Demasiado despacio o ángulo del electrodo muy plano | Acelerar, levantar el ángulo |
La fila más importante es la última. La escoria que se ha adelantado al arco queda bajo el metal líquido y sale como inclusión (301) — y eso se ve todavía durante el soldeo, cuando aún se puede corregir.

Qué mirar a través de la careta
- Brillo. El metal líquido brilla como un espejo, el solidificado se vuelve mate. Si la mancha brillante no para de crecer, entra calor más rápido del que sale.
- Bordes. Mira los lados del baño, no el arco. Una línea oscura entre baño y chapa en un lado significa que ese borde no funde.
- Ojo de cerradura en la raíz. Un agujerito delante del baño indica que el talón está fundido de lado a lado. Ojo constante, penetración constante; si crece, viene una perforación; si no hay ojo, no hay penetración.
- Escoria. Más oscura y mate que el metal, debe quedarse detrás y a los lados. La escoria que adelanta al arco quedará atrapada.
Cuando el baño no obedece
Se extiende y se descuelga
Demasiado calor para la velocidad. Primero acelera, luego baja intensidad y acorta el arco; en posición, electrodo más fino o balanceo más estrecho. El metal que rebosa sobre la chapa sin fundirse es un solapamiento.
No moja los bordes
El cordón queda sobre la unión como una cuerda, con bordes vivos: el comienzo de la falta de fusión. Detente en cada borde, apunta el arco a la cara seca, mantén el arco corto; en MIG/MAG revisa saliente y tensión. Un borde fundido pero sin rellenar es una mordedura.
Se cae
El ojo se agranda y el baño se descuelga por detrás. Menos intensidad o más velocidad, menos separación, tramos cortos o movimiento adelante-atrás que deje solidificar el baño — ver soldar chapa fina.
Por qué la posición lo cambia todo
En posición plana el baño lo sostiene el fondo de la preparación. En vertical y sobre cabeza lo sostiene ya solo la tensión superficial, y esta aguanta un volumen limitado de metal líquido — varias veces menor del que resultaría de la intensidad con la que se suelda cómodamente en plano.
De ahí todas las reglas del soldeo en posición, que de otro modo parecen arbitrarias: intensidad un 10–20 % menor, electrodo un escalón más fino, movimiento oscilante en lugar de avance recto. Cada una hace una misma cosa: reducir el volumen del baño en ese instante. Detalles — posiciones de soldeo.
Las cifras por posición
Las tablas de intensidad del sitio restan un 10 % en horizontal (PC), un 15 % en vertical y un 20 % sobre cabeza. Un electrodo de rutilo de 3,2 mm sobre chapa de 6–8 mm, con 110–140 A en plana, pasa a 100–125 A en horizontal, 95–120 A en vertical y 90–110 A sobre cabeza. En horizontal el baño cae hacia la chapa inferior, por eso la mordedura aparece en el borde superior. El control del baño se aprende en vertical ascendente: el baño sube sobre un «escalón» de metal ya sólido, con pausa en cada borde (soldadura vertical ascendente).
El baño en electrodo, MIG/MAG y TIG
Electrodo (111): el baño va bajo la escoria — el metal es más brillante, la escoria más mate y más lenta. Arco de más o menos un diámetro de electrodo, que se va acercando a medida que se consume.
MIG/MAG (135): en cortocircuito (16–22 V) el arco se reenciende 50–200 veces por segundo y el baño queda frío: chapa fina, todas las posiciones. La pulverización (desde 26–28 V) da un baño grande y fluido, para metal desde 5 mm en plana. La trampa: centro brillante con bordes fríos.
TIG (141): calor y aporte van por separado. Forma el baño solo con la antorcha, espera a que moje los dos bordes y toca la varilla en el frente del baño. El tungsteno nunca toca el baño.
Para leerlo hay que verlo
Suena obvio, y es la causa más frecuente de que un soldador «no lea» el baño: un filtro un grado más oscuro de lo necesario le tapa los bordes. Se ve entonces el arco brillante y oscuridad alrededor, así que el electrodo se lleva de memoria y el cordón se sale de la preparación.
El grado se elige por la intensidad, no por costumbre — calculadora del grado DIN. La otra mitad del problema es la limpieza del cubrefiltro: una capa de proyecciones baja la visibilidad más que un grado de filtro, y se cambia en un minuto.
Ejercicios para controlar el baño
- Pasadas de fusión sin aporte — TIG sobre chapa de 1,5–3 mm, llevando el baño por una línea sin varilla, con el mismo ancho de principio a fin.
- Cordones entre dos líneas — en placa de 6–8 mm, el baño toca las dos líneas de tiza; escamas regulares, bordes sin muesca.
- Escalera de velocidades — un cordón despacio, normal y rápido sin tocar la máquina; compara ancho y forma de las escamas.
- Inclinación — los mismos cordones en una placa que se inclina por pasos hasta la vertical, bajando la intensidad según los coeficientes de arriba.
Comprobación: corta el cordón en sección — el corte muestra si el baño fundió con la chapa.
Ejemplos: del defecto al baño
Ángulo MAG en 6 mm, cordón montado encima. Hilo 1,0 mm, 200 A, 24 V — dentro de la banda del sitio para 5–6 mm (160–220 A, 22–25 V). A 300 mm/min E = 24·200·60 / (300·1000) = 0,96 kJ/mm, Q = 0,8 × 0,96 = 0,77 kJ/mm, la banda de material fino. A 200 mm/min Q = 1,15 kJ/mm, rango de trabajo para acero, y el baño moja las dos chapas. Fallaba la velocidad, no los parámetros.
Electrodo en vertical, el baño gotea. Electrodo de 3,2 mm dejado en 140 A desde la plana. La banda para vertical es 95–120 A; con unos 110 A y pausas en los bordes el baño se sostiene.
Raíz abierta, el ojo crece al final. La pieza se ha calentado; avanza algo más rápido o baja un escalón de intensidad.
Qué sigue
Elección de intensidad según el diámetro — calculadora de intensidad de soldeo. Qué ocurre cuando el baño no llegó a la pared de la preparación — falta de fusión y falta de penetración. Cómo preparar el chaflán para que el baño tenga dónde trabajar — preparación de bordes.
Preguntas frecuentes
¿Qué aspecto debe tener un baño correcto?
El de una gota ovalada, algo alargada, que va detrás del arco a la misma velocidad que la mano y cuyo borde trasero solidifica en un dibujo de escamas regular. Un baño redondo y creciente significa que se está parando demasiado; uno estrecho y que «se escapa», que va demasiado rápido o le falta intensidad.
¿Por qué en vertical el baño se descuelga?
Porque sobre el metal líquido actúa la gravedad y la tensión superficial solo sostiene una cantidad pequeña. De ahí toda la técnica en posición: intensidad un 10–20 % menor, electrodo más fino y un movimiento que dé al baño tiempo de solidificar — en lugar de un cordón ancho, varios estrechos.
¿Con una pantalla de oscurecimiento automático se ve igual el baño?
Se ve, si el grado de oscurecimiento está elegido para la intensidad. Un filtro demasiado oscuro esconde los bordes del baño y se suelda «de memoria»: el cordón se sale de la preparación porque no se ve dónde termina el metal líquido. El grado lo elige la calculadora DIN.
¿Qué es el baño de fusión?
El metal líquido bajo el arco: los bordes fundidos de la pieza más el aporte. Al solidificar detrás del arco se convierte en el cordón, y su forma dice en tiempo real si sobra o falta calor. En taller también se le llama charco o pileta.
¿Por qué el baño no moja los bordes?
Porque el calor no llega a las caras de la unión: poca intensidad, avance demasiado rápido, arco largo o arco apuntando al centro del baño en vez de al metal. Frena, detente un instante en cada borde y dirige el arco a la cara que queda «seca».
¿Qué tamaño debe tener el baño de fusión?
No tiene un tamaño fijo. Debe fundir los dos bordes de la unión mientras su borde trasero solidifica a la misma distancia detrás del arco. Si el baño no deja de crecer, hay más calor del que la velocidad puede llevarse.
Actualizado: