Qu’est-ce que le bain de fusion ?
Le bain de fusion est le petit volume de métal en fusion sous l’arc, qui fige en cordon de soudure à mesure que l’arc avance. Une soudure terminée vous dit ce qui s’est passé ; le bain vous dit ce qui se passe maintenant — le seul indicateur qui fonctionne en temps réel.
Ce que c’est vraiment
La tension superficielle et la pression de l’arc retiennent le métal en fusion, et la taille du bain résulte de l’équilibre entre la chaleur apportée et la chaleur évacuée dans le matériau.
Tout le reste en découle. Tout ce qui déplace l’équilibre — courant, vitesse d’avance, épaisseur, température de départ de la pièce — modifie le bain aussitôt, sous les yeux du soudeur, et plusieurs secondes avant que les conséquences apparaissent dans la soudure terminée.
Bain de fusion : définition
Le bain de fusion est le métal que l’arc maintient en fusion à l’endroit soudé — métal de base et métal d’apport mélangés — qui fige derrière la source de chaleur et devient le cordon de soudure. Une fois figé, c’est du métal fondu solidifié ; la tôle autour, chauffée mais jamais fondue, est la zone affectée thermiquement (ZAT).
De quoi est fait le bain
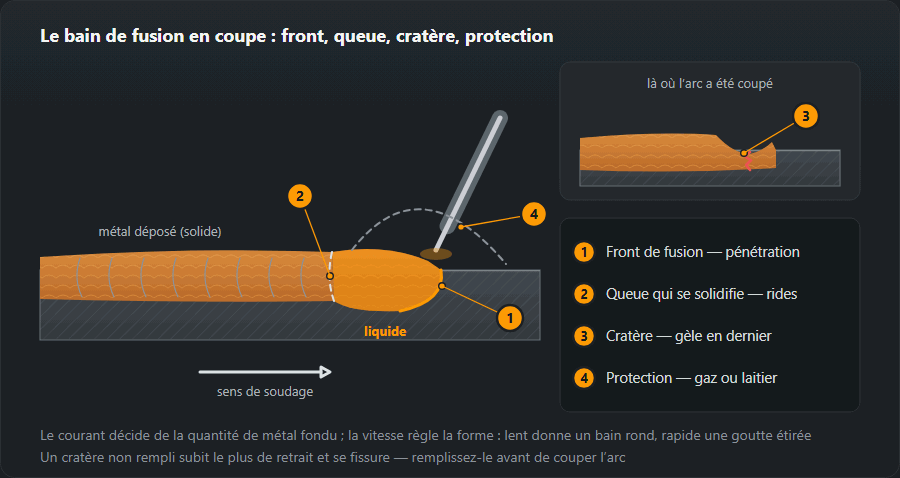
- Bord avant (front de fusion) — sous l’arc et juste devant, là où les bords du joint fondent. La fusion se joue ici.
- Bord arrière (queue de solidification) — là où le métal fige de la tôle vers le centre. Les rides d’un cordon en sont les traces.
- Cratère — le creux laissé là où l’arc s’arrête. Il fige en dernier et se rétracte le plus, donc un cratère laissé non rempli se fissure.
- Protection — laitier et gaz de l’enrobage en soudage à l’électrode enrobée et au fil fourré, gaz de protection en MIG/MAG et en TIG. Sans elle, le bain devient poreux.

Taille et forme : ce qui change le bain
Le courant fixe la quantité de métal fondu : plus d’ampères, un bain plus large et plus profond. La vitesse d’avance fixe la durée pendant laquelle la chaleur reste en place : une avance lente rend le bain rond et haut, une avance rapide l’étire en goutte et laisse un cordon étroit. La longueur d’arc (longueur de fil sorti en MIG/MAG) répartit la chaleur : un arc long donne un bain large et peu profond.
Le courant et la vitesse se rejoignent dans l’énergie d’arc, E = U·I·60 / (v·1000) kJ/mm ; multipliée par le rendement du procédé k, elle devient l’énergie de soudage (apport de chaleur) — les deux sont dans le calculateur d’énergie de soudage. Divisez la vitesse par deux et chaque millimètre reçoit deux fois plus d’énergie. Une tôle épaisse et froide évacue la chaleur et garde le bain petit ; les mêmes réglages sur une tôle chaude en donnent un plus grand.
Comment le lire
| Ce que vous voyez | Ce que cela signifie | Ce qu’il faut changer |
|---|---|---|
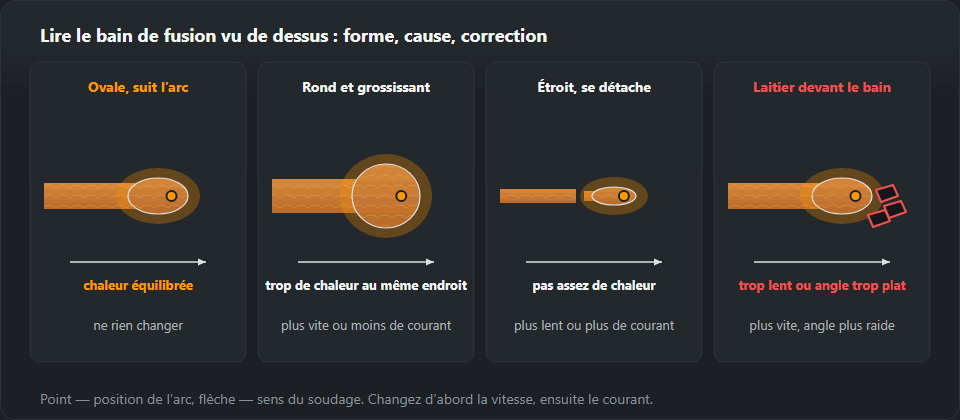
| Ovale, suivant l’arc régulièrement | L’équilibre est bon | Rien |
| Rond et grossissant sous l’électrode | Trop de chaleur au même endroit | Accélérez ou baissez le courant |
| Étroit, se détachant derrière l’arc | Trop peu de chaleur | Ralentissez ou ajoutez du courant |
| S’assombrit et s’épaissit en avançant | La pièce a refroidi, ou le courant a chuté | Vérifiez la masse et les câbles |
| Commence à s’affaisser vers le bas | Volume supérieur à ce que retient la tension superficielle | Cordon plus fin, moins de courant |
| Laitier qui coule devant le bain | Trop lent, ou angle de l’électrode trop plat | Accélérez, relevez l’angle |
La dernière ligne est la plus importante. Le laitier qui a débordé devant l’arc reste sous le métal liquide et ressort en inclusion (301) — et on le voit pendant qu’on soude encore, quand il est encore possible de corriger.

Ce qu’il faut surveiller à travers le masque
- L’éclat. Le métal liquide est brillant comme un miroir, le métal figé terne. Si la zone brillante ne cesse de s’étendre, la chaleur entre plus vite qu’elle ne s’évacue.
- Les bords. Regardez les côtés, pas l’arc. Une ligne sombre entre le bain et la tôle d’un côté signifie que ce bord ne fond pas.
- Trou de serrure à la racine. Un petit trou à l’avant du bain signifie que le méplat est traversé par la fusion. Trou stable — pénétration régulière ; qui s’agrandit — perçage imminent ; absent — pas de pénétration.
- Le laitier. Plus sombre et plus terne que le métal, il doit rester derrière et sur les côtés. Un laitier qui glisse devant l’arc se retrouve piégé.
Quand le bain se comporte mal
Il s’étale et coule
Trop de chaleur pour la vitesse. Accélérez d’abord, puis réduisez le courant et raccourcissez l’arc ; en position, utilisez une électrode plus fine ou un balancement plus étroit. Du métal qui roule sur la tôle sans fondre est un débordement.
Il ne mouille pas les bords
Le cordon repose sur le joint comme une corde aux raccordements vifs — c’est le début d’un manque de fusion. Marquez une pause de chaque côté, dirigez l’arc vers la face sèche, gardez-le court ; en MIG/MAG, vérifiez la longueur de fil sorti et la tension. Des raccordements fondus mais non remplis sont du caniveau.
Il tombe à travers
Le trou de serrure s’élargit et le bain tombe par l’arrière. Moins de courant ou une avance plus rapide, un jeu plus serré, de courts points ou un mouvement de fouet qui laisse le bain figer — voir souder la tôle mince.
Pourquoi la position change tout
À plat, le bain est retenu par le fond du chanfrein. En vertical et au plafond, il n’est retenu que par la tension superficielle, et la tension superficielle ne supporte qu’un volume limité de métal liquide — bien moins que le bain produit par un courant confortable à plat.
C’est l’origine de chaque règle de position qui paraît autrement arbitraire : courant réduit de 10 à 20 %, électrode d’une taille plus fine, balancement au lieu d’un cordon rectiligne. Chacune fait la même chose — réduire le volume du bain à chaque instant. Détails dans positions de soudage.
Les chiffres par position
Les tableaux de courant du site retirent 10 % pour la corniche (PC), 15 % pour la verticale et 20 % pour le plafond. Une électrode rutile de 3,2 mm sur tôle de 6 à 8 mm, 110 à 140 A à plat, devient 100 à 125 A en corniche, 95 à 120 A en verticale et 90 à 110 A au plafond. En corniche, le bain s’affaisse sur la tôle inférieure, donc le caniveau apparaît sur le raccordement supérieur. La verticale montante est l’endroit où l’on apprend à maîtriser le bain — le bain monte sur un appui de métal figé avec un arrêt de chaque côté (souder en verticale montante).
Le bain en soudage à l’électrode enrobée, MIG/MAG et TIG
Électrode enrobée (111) : le bain est sous le laitier — le métal est plus brillant, le laitier plus terne et plus lent. Longueur d’arc d’environ un diamètre d’électrode, avancée vers le bas à mesure que l’électrode brûle.
MIG/MAG (135) : en transfert par court-circuit (16 à 22 V), l’arc se réamorce 50 à 200 fois par seconde et le bain reste froid — tôle mince, toutes positions. La pulvérisation axiale (à partir de 26–28 V) donne un bain grand et fluide, pour les épaisseurs à partir de 5 mm à plat. Le piège : un centre brillant alors que les bords restent froids.
TIG (141) : la chaleur et le métal d’apport sont séparés. Formez le bain avec la torche, attendez qu’il mouille les deux bords, touchez le bord avant avec la baguette. Le tungstène ne touche jamais le bain.
Pour le lire, il faut d’abord le voir
Cela semble évident, et c’est la raison la plus courante pour laquelle un soudeur ne lit pas du tout le bain : un filtre plus sombre que nécessaire en cache les bords. On voit un arc brillant et de l’obscurité autour, donc on guide l’électrode de mémoire et le cordon quitte le chanfrein.
La teinte se choisit d’après le courant, pas par habitude — voir le calculateur de teinte DIN. L’autre moitié du problème est la vitre de protection : un film de projections coûte plus de visibilité qu’un numéro de teinte, et elle se remplace en une minute.
Exercices de maîtrise du bain
- Lignes de fusion sans métal d’apport — TIG sur tôle de 1,5 à 3 mm, un bain déplacé le long d’une ligne sans baguette, de même largeur du début à la fin.
- Cordons entre deux lignes — sur tôle de 6 à 8 mm, le bain touchant les deux lignes à la craie ; rides régulières, raccordements sans entaille.
- Échelle de vitesse — un cordon lent, normal, rapide sans toucher au poste ; comparez la largeur et la forme des rides.
- Inclinaison — les mêmes cordons sur une tôle inclinée progressivement jusqu’à la verticale, courant réduit selon les coefficients ci-dessus.
Contrôlez en coupant un cordon en travers : la coupe montre si le bain a fondu.
Exemples : remonter d’un défaut au bain
Soudure d’angle MAG sur 6 mm, cordon posé en surface. Fil de 1,0 mm, 200 A, 24 V — dans la plage du site pour 5–6 mm (160–220 A, 22–25 V). À 300 mm/min, E = 24·200·60 / (300·1000) = 0,96 kJ/mm, Q = 0,8 × 0,96 = 0,77 kJ/mm — la plage des matériaux minces. À 200 mm/min, Q = 1,15 kJ/mm, la plage de travail pour l’acier, et le bain mouille les deux tôles. La vitesse était mauvaise, pas les réglages.
Électrode enrobée en verticale montante, le bain goutte. Électrode de 3,2 mm laissée à 140 A depuis le passage à plat. La plage en vertical est de 95 à 120 A ; à environ 110 A avec des arrêts sur les côtés, le bain tient.
Racine ouverte, trou de serrure qui grandit vers la fin. La tôle a chauffé ; avancez un peu plus vite ou baissez le courant d’un cran.
Pour aller plus loin
Adapter le courant au diamètre de l’électrode — le calculateur de courant de soudage. Ce qui se passe quand le bain n’a jamais atteint la face du chanfrein — manque de fusion et de pénétration. Comment préparer un chanfrein pour que le bain ait la place de travailler — préparation des joints.
Questions fréquentes
À quoi doit ressembler un bain correct ?
À une goutte ovale, légèrement allongée, qui suit l’arc à la même vitesse que votre main et dont le bord arrière fige en un motif régulier de rides. Un bain rond qui grossit sous l’électrode signifie que vous vous attardez ; un bain étroit qui se détache derrière l’arc signifie que vous avancez trop vite ou que le courant est trop faible.
Pourquoi le bain coule-t-il en position verticale ?
Parce que la gravité agit sur le métal liquide et que la tension superficielle n’en retient qu’une petite quantité. De là vient toute la technique en position : courant réduit de 10 à 20 %, électrode plus fine, et un mouvement qui laisse au bain le temps de figer — plusieurs cordons étroits au lieu d’un seul large.
Voit-on le bain de la même façon à travers un masque à obscurcissement automatique ?
Oui, à condition que la teinte convienne au courant. Un filtre trop sombre cache les bords du bain et vous soudez de mémoire — le cordon quitte le chanfrein parce que vous ne voyez pas où s’arrête le métal liquide. La teinte se choisit avec le calculateur de teinte DIN.
Que signifie bain de fusion ?
C’est le petit volume de métal en fusion sous l’arc — bords fondus du joint plus métal d’apport — qui se solidifie en cordon de soudure à mesure que l’arc avance. À l’atelier, on dit aussi « la flaque ».
Pourquoi le bain ne mouille-t-il pas les bords ?
La chaleur n’atteint pas les faces du joint : courant trop faible, avance trop rapide, arc trop long ou arc dirigé vers le bain au lieu de la tôle. Ralentissez, marquez une pause de chaque côté et dirigez l’arc vers la face qui reste sèche.
Quelle taille doit avoir le bain ?
Il n’y a pas de taille fixe. Il doit fondre les deux bords du joint pendant que son bord arrière continue de figer à distance constante derrière l’arc ; s’il ne cesse de grossir, il y a trop de chaleur pour la vitesse.
Mis à jour :