Souder en verticale montante (PF) : courant, angle de l’électrode et balancement
En vertical, la gravité cesse d’aider. Toute la technique revient à garder le bain assez petit pour que la tension superficielle le retienne en place pendant qu’il fige.
Réponse courte
En montante, il faut 15 % de courant en moins qu’à plat, parce que le bain doit rester plus petit ; elle donne de la pénétration et convient aux assemblages porteurs. En descendante, il faut plus de courant qu’en montante, mais on avance beaucoup plus vite — elle convient à la tôle mince, et sur plus épais elle risque le manque de pénétration.

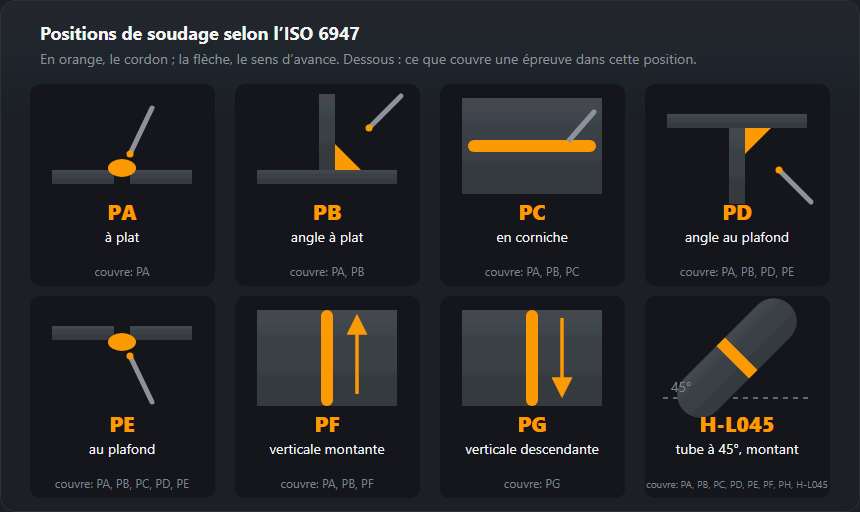
Positions de soudage PF et PG : verticale montante et verticale descendante
PF est la verticale montante, PG la verticale descendante (NF EN ISO 6947 ; 3G montant et 3G descendant dans le système américain). Les autres codes : PA à plat, PB en angle à plat, PC bout à bout en corniche, PD en angle au plafond, PE bout à bout au plafond. Le tableau complet est sur la page des positions de soudage, et la paire au plafond a ses propres guides — soudage au plafond (PE) et soudure d’angle au plafond (PD). Cette page traite de PF ; la PG, descendante, est sur souder en verticale descendante.
La verticale montante (PF) est la position de la construction. En soudant vers le haut, chaque cordon fige en un appui qui soutient le bain au-dessus, si bien que l’arc peut rester dans le joint et pénétrer. C’est plus lent, et c’est ce que signifie un plan qui prescrit un soudage vertical sans précision.
La verticale descendante (PG) est rapide et peu pénétrante. L’arc court devant le bain, ce qui limite la pénétration — utile sur tôle mince, sur les passes de racine à l’électrode cellulosique en tuyauterie, et nulle part où un assemblage pleine résistance est exigé. Les codes sont explicites là-dessus parce que la tentation est évidente : descendre est plus facile et c’est joli.
Réglages en verticale montante
15 % sous le courant à plat, d’après le calculateur de courant. Électrode de 4 mm au plus en soudage à l’électrode enrobée — les électrodes de 5 et 6 mm donnent un bain qu’aucune technique ne retiendra. En MIG, uniquement en court-circuit : le transfert par pulvérisation axiale apporte beaucoup trop de chaleur et le bain s’en va tout simplement.
Les électrodes basiques sont ici plus faciles que les rutiles, ce qui surprend. Le laitier d’un enrobage basique fige plus vite et retient mieux le bain sur la paroi.
| Épaisseur | Électrode | À plat, A | Vertical, A |
|---|---|---|---|
| 3 mm | 2,5 mm | 70–100 | 60–85 |
| 4–5 mm | 3,2 mm | 90–140 | 75–120 |
| 6–8 mm | 3,2 mm | 110–140 | 95–120 |
| 10 mm et plus | 4,0 mm | 130–190 | 110–160 |
La colonne « à plat » vient du tableau courant-diamètre ; la colonne verticale est la même moins 15 %, la règle énoncée sur cette page.
Comment souder en verticale montante à l’électrode enrobée, pas à pas
La séquence complète d’une soudure PF à l’électrode enrobée, du pointage au remplissage du cratère. Les valeurs viennent du tableau de réglages ci-dessus.
1. Pointage et préparation du départ
Ajustez le joint et pointez les deux extrémités, plus le milieu sur un cordon plus long. Vérifiez le jeu : trop large, la racine verticale tombe ; trop serré, elle ne pénètre pas. Meulez le point du bas en pente — une soudure qui démarre sur la bosse d’un point commence par un collage au lieu d’une fusion. Faites d’abord un cordon d’essai sur une chute de même épaisseur serrée à la verticale ; le même courant ne se comporte pas pareil sur l’établi.
2. Démarrer en bas
Amorcez sur le point du bas ou juste au-dessus du bord inférieur, tenez jusqu’à ce que le bain ait mouillé toute la largeur du chanfrein, et seulement alors commencez à monter. Le premier centimètre est l’endroit où se cache le manque de fusion : la tôle est encore froide et la main est pressée. Au changement d’électrode, piquez le cratère, amorcez un peu au-dessus, ramenez l’arc dans le cratère et repartez de là.
3. Angle de l’électrode : angle d’avance et angle de travail
Angle d’avance — dans le plan de la soudure. L’électrode est presque perpendiculaire à la tôle, pointe légèrement vers le haut, à 5–10° de la perpendiculaire (Lincoln Electric donne 5–10°, Miller 0–15°). Ainsi l’arc soutient le bain par le dessous. Une forte inclinaison en traînant, comme à plat, couche l’arc le long du joint : il chauffe le métal au-dessus du bain au lieu de le retenir.
Angle de travail — en travers du joint. En bout à bout, l’électrode est perpendiculaire à la tôle et partage la chaleur également entre les deux bords. En angle en T, l’électrode coupe l’angle en deux, à 45° de chaque tôle ; si les tôles diffèrent d’épaisseur, favorisez légèrement la plus épaisse. Pencher d’un côté donne des côtés inégaux et un caniveau sur la tôle qui reçoit la chaleur en trop.
4. Longueur d’arc
Courte : 0,8 à 1,0 fois le diamètre de l’électrode, soit pour 3,2 mm 2,6–3,2 mm. À l’oreille, c’est un crépitement régulier, sans claquements ni sifflement. Un arc long se voit tout de suite sur une paroi verticale : projections, gouttes sous le bain et caniveau aux raccordements.
5. L’appui et le rythme de la montée
Chaque pas vers le haut se pose sur le bord supérieur du métal qui vient de figer — c’est l’appui sur lequel repose le nouveau bain. Surveillez le bord supérieur du bain : il doit être une ligne droite et horizontale. Quand le bord commence à se bomber vers le bas comme une langue et devient brillant, le bain est en surchauffe — montez tout de suite ou attendez au bord. Montez d’un demi-bain, pause aux bords, montez encore. Gardez un rythme régulier ; des rides régulièrement espacées sur la face en sont la mesure.
6. Finition et nettoyage
Remplissez le cratère à la fin par un court retour en arrière ou en descendant la pente. Piquez chaque passe complètement ; le laitier vertical colle plus fort, surtout dans les creux aux raccordements.
Les balancements en détail : lequel où

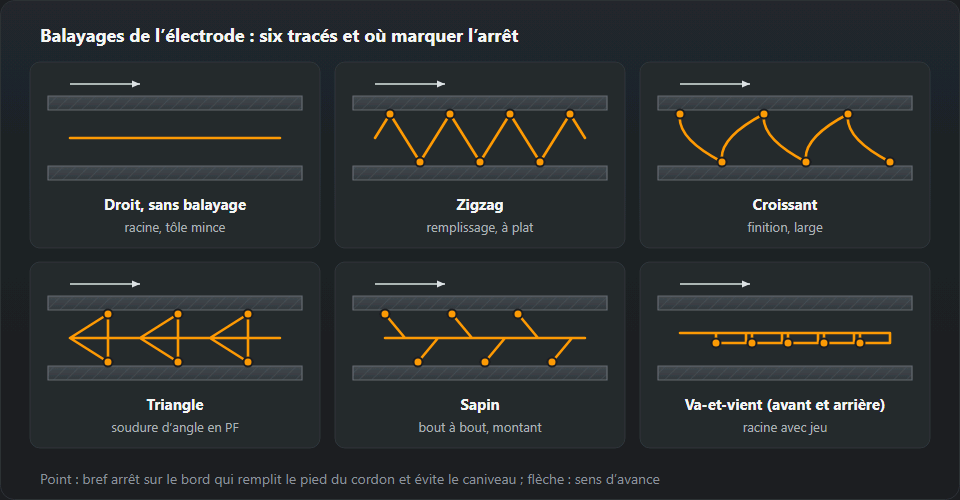
Quel que soit le tracé, avancez vivement au centre et marquez une pause à chaque bord — une demi-seconde suffit pour que le bain mouille jusqu’au raccordement. L’instinct est l’inverse, balayer les bords et s’arrêter au milieu, et c’est ce qui produit du caniveau des deux côtés d’une soudure verticale. Choisissez le tracé d’après le joint et la passe, pas d’après le goût :
- Cordon rectiligne — aucun mouvement latéral, juste de courtes levées. Passes de racine et tôle mince, comme une électrode de 2,5 mm sur 3 mm.
- Zigzag — étroit et régulier, avec une pause de chaque côté. Les premières passes de remplissage dans un chanfrein étroit.
- Croissant, bombé vers le haut — soudures d’angle et passes de finition où le métal doit s’étaler plus large.
- Triangle — l’assemblage en T. Un point dans le fond de l’angle, deux sur les tôles. Une courte pause dans l’angle fait pénétrer la racine, les pauses sur les tôles évitent le caniveau.
- Sapin — un zigzag avec arrêts aux extrémités, pour les passes de remplissage et de finition dans un chanfrein de bout à bout plus large.
- Pas à pas ou coup de fouet — relevez l’arc hors du bain pour le laisser refroidir, puis revenez dedans. Racines ouvertes et métal mince, où le bain tend à percer.
Une chose limite la largeur de tout balancement : il faut être revenu au bord opposé avant qu’il refroidisse. Si la finition doit être plus large, posez deux cordons côte à côte au lieu d’un seul trop large.
Exemple chiffré : 3,2 mm sur tôle de 8 mm et 2,5 mm sur 3 mm
Tôle de 8 mm, électrode de 3,2 mm. Dans le tableau, c’est la ligne 6–8 mm : 110–140 A à plat, 95–120 A en verticale montante. Le milieu pour 3,2 mm dans le tableau général des courants est 115 A ; 15 % de moins donne 100 A après arrondi à 5 A — le point de départ pour une électrode rutile. Pour une électrode basique, le calculateur ajoute 5 % pour l’enrobage : 105 A. Longueur d’arc 2,6–3,2 mm. Un bout à bout chanfreiné demande plusieurs passes : racine en cordon rectiligne ou pas à pas, remplissage en sapin, finition en croissant. Ajustez par paliers de 5 A : le bain coule — baissez ; cordon bombé — montez de 5 à 10 A.
Tôle de 3 mm, électrode de 2,5 mm. La ligne 3 mm : 70–100 A à plat, 60–85 A en vertical, 70 A recommandés. Longueur d’arc 2,0–2,5 mm. Ici le danger n’est pas l’affaissement mais le perçage : une seule passe, cordon rectiligne ou pas à pas, pas de large balancement. Si cela perce, descendez en bas de la plage et raccourcissez les pauses. Sous 3 mm, la verticale descendante est souvent le meilleur choix.
Verticale montante en MIG/MAG
Le soudage vertical montant au fil impose le transfert par court-circuit : 16 à 22 V, le fil court-circuite dans le bain 50 à 200 fois par seconde et le bain reste petit et froid, c’est pourquoi ce mode fonctionne dans toutes les positions. Le transfert par pulvérisation axiale (à partir de 26–28 V) envoie un flux de fines gouttelettes dans un bain grand et fluide ; c’est un mode pour la position à plat, et sur une paroi verticale le bain coule. Le transfert globulaire (22–26 V) projette et est instable.
Dans le tableau de réglages MIG/MAG, la ligne 8–10 mm indique 26–29 V — c’est de la pulvérisation axiale pour le travail à plat. La verticale montante reste dans l’arc court, autour de la ligne 3 mm : fil de 0,8–1,0 mm, 110–150 A, 19–21 V — et les fortes épaisseurs se remplissent en plusieurs passes. Tenez la torche presque perpendiculaire à la tôle avec une légère poussée vers le haut ; en angle en T, coupez l’angle en deux. Balancez en triangle ou en zigzag étroit avec des pauses sur les côtés. Le piège de l’arc court sur forte épaisseur est le manque de fusion : la face paraît correcte alors que les bords n’ont jamais fondu. Plus la passe est froide et rapide, plus le risque est élevé. Le MIG pulsé (une gouttelette par impulsion, faible énergie de soudage) est l’alternative si le poste en dispose.
PF ou PG, et ce que dit le DMOS
PF est la verticale montante, PG la verticale descendante. Ce sont deux positions distinctes dans la norme et sur le papier. Selon la NF EN ISO 9606-1, un essai en PF couvre PA, PB et PF mais pas PG : souder en descendant demande son propre essai en PG. Cela marche aussi dans l’autre sens — une qualification en PG ne couvre que PG. Le DMOS (WPS) précise la position et le sens ; s’il indique PF, une soudure faite en descendant est un écart par rapport au mode opératoire même si elle paraît bonne de l’extérieur.
Quand utiliser lequel : PF pour les assemblages porteurs, les fortes épaisseurs, partout où la pénétration compte. PG pour la tôle mince et les racines de pipelines à électrode cellulosique, où la vitesse compte. La technique descendante est traitée dans souder en verticale descendante, et le calculateur de domaine de qualification montre ce qu’un essai couvre.
Racine et remplissage
La passe de racine se fait généralement sans aucun balancement : un cordon rectiligne, lent et à arc court. Le balancement appartient aux passes de remplissage et de finition, une fois qu’il y a un appui pour construire. Nettoyez le laitier entre chaque passe — les soudures verticales retiennent le laitier aux raccordements plus facilement que celles à plat, et un laitier piégé est une inclusion.
S’entraîner
Prenez une chute de 10 mm, serrez-la à la verticale et déposez des cordons sur la surface de la tôle sans aucun joint. Le but est d’apprendre ce que fait le bain juste avant de couler — le moment où il devient brillant et commence à s’affaisser — et de réagir avant. Cette réaction est tout le savoir-faire, et elle s’apprend plus vite sur une tôle que sur un chantier.
Exercice 1 : cordons sur tôle verticale
Tôle de 6 à 8 mm, électrode de 3,2 mm, courant de la ligne 6–8 mm (95–120 A). Déposez des cordons de bas en haut, chacun chevauchant la moitié du précédent, pour construire un plan. C’est réussi quand les rides ont la même hauteur, que la largeur ne varie pas et qu’il n’y a pas de gouttes sous le cordon. Piquez après chaque cordon et regardez les bords : des rainures le long des raccordements signifient que les pauses manquent.
Exercice 2 : un assemblage en T en PF
Deux tôles pointées en T, une soudure d’angle montante avec un balancement en triangle. Jugez-la sur des côtés égaux, l’absence de caniveau sur la tôle verticale et une face plane ou légèrement concave. Puis cassez l’éprouvette dans la soudure : la cassure montre si le fond de l’angle a fondu, ce qui ne se voit pas de l’extérieur.
Exercice 3 : un bout à bout PF sur support
Deux tôles chanfreinées avec un support en acier. Racine en cordon rectiligne ou pas à pas, remplissage en sapin, finition en croissant. Le support pardonne le jeu et permet d’apprendre à remplir sans craindre de percer. Jugez en coupant en travers et en regardant la coupe : fusion dans le support et dans les deux faces du chanfrein, pas de laitier entre les passes. C’est proche de la configuration d’un essai de qualification de soudeur.
Ce que vous voyez et ce qu’il faut changer
| Signe | Cause | Que changer |
|---|---|---|
| Le bain coule en goutte | Trop de courant, arc long, pas de pauses | Baissez le courant, raccourcissez l’arc, ajoutez des pauses |
| Un cordon bombé, étroit et en relief | Pas assez de courant, avance trop lente | Ajoutez 5–10 A et balayez plus large |
| Caniveau le long des bords | Pas de pause aux extrémités du balayage | Marquez une pause au bord, voir caniveau |
| Manque de pénétration à la racine | Une électrode épaisse et un jeu serré | Une électrode plus fine pour la racine ; vérifiez la préparation |
| Une fissure dans le cratère | Arc coupé brusquement | Remplissez le cratère, activez la rampe de descente du courant |
Lire un cordon vertical
- Affaissement, gouttes sous le cordon — le bain est trop chaud. Corrigez d’abord la main : arc plus court, pauses aux bords plutôt qu’au milieu. Puis le courant — baissez de 5 A.
- Caniveau aux raccordements — une rainure le long du bord, le cordon semble pendre au milieu. Pauses sur les côtés trop courtes ou arc trop long ; vérifiez aussi l’angle de travail.
- Une bosse au milieu — un cordon proéminent aux raccordements non mouillés. Trop froid, ou pause au centre au lieu des bords : ajoutez 5 à 10 A, balancez plus large, arrêtez-vous au bord.
- Manque de pénétration — pas de cordon de racine à l’envers d’un bout à bout, un angle non fondu en T qui apparaît à l’essai de rupture. Électrode plus fine pour la racine, plus de jeu, une pause dans l’angle du triangle.
- Laitier entre les passes — inclusions sombres le long des bords de la passe précédente. Un cordon bombé laisse des rainures aux raccordements que la passe suivante ne refondra pas : nettoyez jusqu’au métal brillant, meulez les rainures, balancez avec des pauses sur les côtés.
Ordre des corrections : longueur d’arc et pauses d’abord, puis courant par paliers de 5 A, diamètre d’électrode en dernier.
Questions fréquentes
Montant ou descendant ?
Montant pour tout ce qui doit porter une charge : l’arc travaille sur du métal déjà fondu derrière lui, donc la pénétration est bonne. Descendant pour la tôle mince et les passes de racine de pipelines à électrode cellulosique, où la vitesse compte et où une forte pénétration percerait. Choisir le descendant sur de l’acier de construction de 10 mm est un moyen sûr de produire un manque de fusion.
Le bain sort sans arrêt du joint.
Trop de chaleur pour la position. Baissez le courant, raccourcissez l’arc et réduisez le balancement. Si cela coule encore, l’électrode est trop grosse — descendez d’un diamètre plutôt que d’essayer de maîtriser un bain trop grand.
Quel type de balancement ?
Triangle pour une soudure d’angle, sapin ou zigzag peu profond pour un bout à bout. Le tracé compte moins que la pause aux bords : quelle que soit la forme, c’est le temps passé aux raccordements qui évite le caniveau.
Quelle intensité pour une électrode de 3,2 mm en verticale montante ?
Sur tôle de 6 à 8 mm, la plage à plat pour 3,2 mm est de 110 à 140 A ; en verticale montante, 95 à 120 A, soit 15 % de moins. Partez autour de 100 A avec une électrode rutile ou de 105 A avec une basique (à bas hydrogène), et ajustez par paliers de 5 A en observant le bain.
Peut-on souder en verticale montante en MIG ?
Oui, uniquement en transfert par court-circuit : 16 à 22 V, ce qui garde un bain petit et froid. Le transfert par pulvérisation axiale (à partir de 26–28 V) donne un bain grand et très fluide, prévu pour la position à plat — sur une paroi verticale, il coule tout simplement. Les fortes épaisseurs se remplissent en plusieurs passes.
Une qualification en PF (3G montant) couvre-t-elle la verticale descendante (PG) ?
Non. Selon la NF EN ISO 9606-1, un essai en PF couvre PA, PB et PF ; PG n’est couvert que par un essai soudé en PG. Le sens d’avance en vertical est une position distincte, tant sur la qualification du soudeur que dans le DMOS.
Mis à jour :