Soldadura vertical ascendente: corrente, ângulo e oscilação
Na vertical a gravidade trabalha contra ti. A única resposta é um banho mais pequeno — e tudo o resto sai daí.
Resposta curta
A subir a corrente desce 15 % face à plana, porque o banho tem de ficar menor; dá penetração e serve para juntas resistentes. A descer usa-se mais corrente do que a subir e avança-se depressa: serve para chapa fina, e em espessura maior arrisca falta de penetração.


Ascendente (PF)
O cordão solidificado por baixo do banho funciona como apoio — é por isso que resulta. Corrente 15 % abaixo, eléctrodo mais fino do que ao baixo, e uma oscilação que pára um instante nos flancos. O resultado é lento e com boa penetração, e por isso PF aparece em quase todas as WPS de juntas que suportam carga. Na vertical não se passa dos 4 mm de diâmetro: um banho mais largo já não é segurado pela tensão superficial.
| Espessura | Eléctrodo | Ao baixo, A | Vertical, A |
|---|---|---|---|
| 3 mm | 2,5 mm | 70–100 | 60–85 |
| 4–5 mm | 3,2 mm | 90–140 | 75–120 |
| 6–8 mm | 3,2 mm | 110–140 | 95–120 |
| 10 mm e mais | 4,0 mm | 130–190 | 110–160 |
A coluna ao baixo vem da tabela de corrente por diâmetro; a vertical é a mesma menos 15 %.
O valor exacto, com a correcção para o revestimento, calcula-se na calculadora de corrente, onde a posição é um campo próprio.
Como soldar na vertical com eléctrodo, passo a passo
A sequência completa de um cordão PF com eléctrodo revestido, do pingo ao enchimento da cratera. Os números vêm da tabela acima.
1. Pingos e preparação do início
Montar a peça e pingá-la nas duas pontas; numa junta comprida, também a meio. Verificar a folga: larga de mais e a raiz cai na vertical, apertada de mais e não penetra. Rebarbar o pingo de baixo em cunha — um cordão que arranca em cima do alto do pingo começa com colagem em vez de fusão. Antes do cordão a sério, fazer uma passagem de teste num retalho da mesma espessura preso na vertical; a mesma corrente comporta-se de outra maneira em cima da bancada.
2. Arranque por baixo
Escorvar no pingo de baixo ou logo acima do bordo inferior, esperar que o banho molhe toda a largura do chanfro e só então começar a subir. O primeiro centímetro é onde mora a falta de fusão: a chapa ainda está fria e a mão tem pressa. Na troca de eléctrodo, picar a escória da cratera, escorvar um pouco acima, descer com o arco até à cratera e continuar a partir dela.
3. Ângulo do eléctrodo: longitudinal e transversal
Ângulo longitudinal, no plano do cordão: o eléctrodo quase perpendicular à chapa, com a ponta ligeiramente para cima, 5–10° fora da perpendicular (a Lincoln Electric indica 5–10° e a Miller 0–15°). Assim o arco apoia o banho por baixo. Uma inclinação forte, como ao baixo, deita o arco ao longo da junta: aquece o metal acima do banho e não segura o banho.
Ângulo transversal, na secção da junta: topo a topo, o eléctrodo perpendicular à chapa reparte o calor por igual pelos dois bordos. Em T, o eléctrodo segue a bissectriz, a 45° de cada aba; com abas de espessuras diferentes, carrega-se um pouco mais na grossa. Tombar para um lado dá pernas desiguais e mordedura na aba que leva mais calor.
4. Comprimento do arco
Curto: 0,8–1,0 vezes o diâmetro do eléctrodo, que para 3,2 mm dá 2,6–3,2 mm. De ouvido, um fritar regular, sem estalos nem sopro. O arco longo na vertical nota-se logo: salpicos, pingos por baixo do banho e mordeduras nos bordos.
5. O degrau e o ritmo da subida
Cada passo para cima assenta no bordo superior do metal que acabou de solidificar — é o degrau onde fica o banho novo. Olha-se para o bordo de cima do banho: deve ser uma linha recta e horizontal. Quando começa a inchar para baixo como uma língua e fica brilhante, o banho está sobreaquecido — subir já ou parar no bordo. Meio banho para cima, pausa nos bordos, outra vez para cima. Ritmo certo; a medida é as escamas do cordão terem todas a mesma altura.
6. Fim e limpeza
No fim, encher a cratera com um pequeno recuo ou com a rampa de descida. Picar toda a escória entre passagens — na vertical agarra mais, sobretudo nos sulcos junto aos bordos.
Oscilação em pormenor: que trajectória para quê

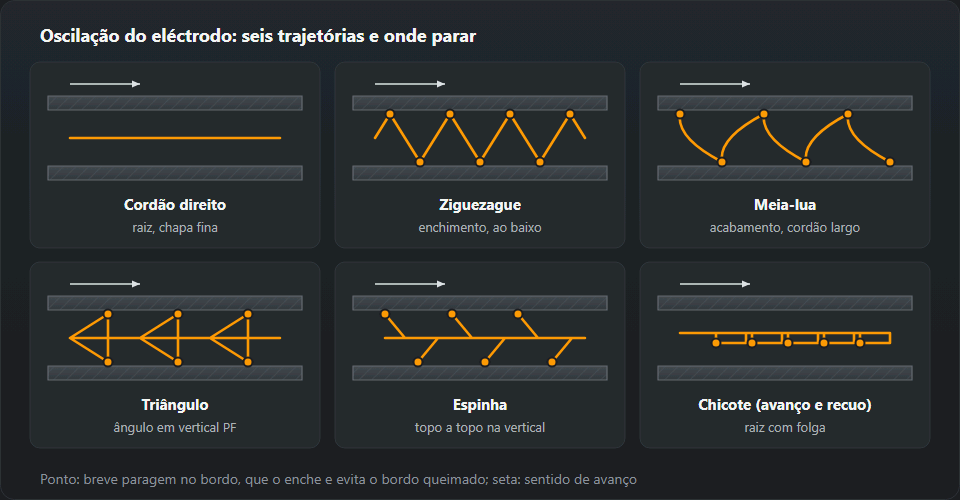
A trajectória escolhe-se pela junta e pela passagem, não por gosto:
- Cordão direito — sem movimento lateral, só subidas curtas. Raiz e chapa fina, por exemplo eléctrodo de 2,5 mm em 3 mm.
- Ziguezague — estreito e regular, com pausa de cada lado. Primeiras passagens de enchimento num chanfro estreito.
- Meia-lua com a bojadura para cima — cordões de ângulo e acabamento, quando o metal tem de ser espalhado mais largo.
- Triângulo — a junta em T. Um vértice na raiz do canto, dois nas abas. No canto, uma pausa curta para fundir a raiz; nas abas, pausas contra a mordedura.
- Espinha — ziguezague com pausas nos extremos, para enchimento e acabamento num chanfro topo a topo mais largo.
- Degrau («vai-e-vem») — tirar o arco um pouco para cima, fora do banho, para ele arrefecer, e voltar a entrar. Raízes com folga e chapa fina, quando o banho tende a furar.
A largura da oscilação tem um só limite: é preciso voltar ao bordo oposto antes que arrefeça. Se o acabamento precisa de mais largura, mais vale dois cordões lado a lado do que um largo de mais.
| Movimento | Como é | Quando usar |
|---|---|---|
| Degrau | Sobe meio banho, pausa, sobe de novo | Universal e o mais fácil de aprender |
| Ziguezague | Ziguezague com pausa nos extremos | Cordão largo, passagens de enchimento |
| Meia-lua | Um arco de bordo a bordo, com a bojadura para cima | Cordões de ângulo na vertical |
| Cordão direito | Subidas curtas sem oscilação | A passagem de raiz |
Exemplo com números: 3,2 mm em chapa de 8 mm e 2,5 mm em 3 mm
Chapa de 8 mm, eléctrodo de 3,2 mm. Na tabela é a linha de 6–8 mm: 110–140 A ao baixo, 95–120 A na vertical. O meio do 3,2 mm na tabela geral de corrente é 115 A; menos 15 % dá 100 A arredondando a 5 A — o ponto de partida com rutilo. Ao básico a calculadora soma 5 % pelo revestimento: 105 A. Arco de 2,6–3,2 mm. Uma junta topo a topo chanfrada leva várias passagens: raiz a direito ou em degrau, enchimento em espinha, acabamento em meia-lua. Acertar de 5 em 5 A: o banho escorre — baixar; o cordão sai corcovado — subir 5–10 A.
Chapa de 3 mm, eléctrodo de 2,5 mm. Linha de 3 mm: 70–100 A ao baixo, 60–85 A na vertical, recomendado 70 A. Arco de 2,0–2,5 mm. Aqui o perigo não é escorrer, é furar: uma só passagem, a direito ou em degrau, sem oscilação larga. Se furar, descer ao limite inferior da faixa e encurtar as pausas. Abaixo de 3 mm muitas vezes compensa a vertical descendente.
Vertical ascendente com MIG/MAG
Na vertical ascendente, o fio só trabalha em curto-circuito: 16–22 V, o fio toca o banho 50–200 vezes por segundo e o banho mantém-se pequeno e frio — por isso este modo serve para todas as posições. O spray (a partir de 26–28 V) manda um jacto de gotas finas para um banho grande e fluido; é um modo para a posição ao baixo, e na vertical o banho escorre. O globular (22–26 V) salpica e é instável.
Na tabela de regulações de MIG/MAG a linha de 8–10 mm indica 26–29 V — isso é spray para ao baixo. Na vertical fica-se dentro do curto-circuito, perto da linha de 3 mm: fio de 0,8–1,0 mm, 110–150 A, 19–21 V — e a chapa grossa enche-se em várias passagens. Tocha quase perpendicular à chapa, a empurrar ligeiramente para cima; em T, na bissectriz. Oscilação em triângulo ou ziguezague estreito com pausas nos lados. A armadilha do curto-circuito em chapa grossa é a falta de fusão: a face fica bonita e os bordos não chegaram a fundir. Quanto mais fria e rápida a passagem, maior o risco. O pulsado (uma gota por impulso, pouco calor) é a alternativa, se a máquina o tiver.
Descendente (PG)
Rápido e raso. O banho corre à frente do arco, o que mantém a penetração baixa — em chapa fina é uma vantagem, em cordões espessos que suportam carga é o caminho seguro para a falta de fusão. A aplicação legítima é o passe de raiz em tubagens com eléctrodos celulósicos. A técnica de cima para baixo está em soldar na vertical descendente.
PF ou PG: ensaio e WPS
PF e PG são duas posições diferentes na norma e nos papéis. O ensaio em PF pela EN ISO 9606-1 cobre PA, PB e PF, mas não PG: quem tem de soldar a descer precisa de um ensaio próprio em PG. E ao contrário — um certificado em PG só cobre PG. Por isso PF é a posição de ensaio sensata em chapa quando a obra pede vertical a subir e posições ao baixo. O que cada posição cobre calcula-o o domínio de validade; os códigos estão em posições de soldadura.
A WPS fixa a posição e o sentido. Se diz PF, um cordão feito a descer é um desvio ao procedimento, mesmo que por fora pareça bom. Quando cada um: PF em juntas que suportam carga, espessuras maiores e onde a penetração conta; PG em chapa fina e raízes de tubagem com celulósico, onde conta a velocidade.
Como se treina
Num provete de cordão de ângulo, fixo na vertical, chapa de 8 mm, eléctrodo rutilo de 3,2. Primeiro sem oscilar, só com um cordão a direito — isso mostra se a corrente está certa. Depois com oscilação em triângulo. Se o banho pinga, a corrente está alta ou o movimento é lento de mais, e nota-se porque o cordão fica mais grosso em baixo do que em cima.
Exercício 1: cordões numa placa vertical
Placa de 6–8 mm, eléctrodo de 3,2 mm, corrente da linha de 6–8 mm (95–120 A). Cordões de baixo para cima, cada um a cobrir metade do anterior, até formar um enchimento. Está bem quando as escamas têm a mesma altura, a largura não foge e não ficam pingos por baixo do cordão. Picar a escória depois de cada cordão e olhar para os bordos: sulcos na concordância querem dizer que faltam pausas.
Exercício 2: junta em T em PF
Duas placas em T e um cordão de ângulo a subir com oscilação em triângulo. Avalia-se por pernas iguais, sem mordedura na aba vertical e face plana ou ligeiramente côncava. Depois partir o provete pelo cordão: a fractura mostra se a raiz do canto fundiu, coisa que por fora não se vê.
Exercício 3: topo a topo PF com cobre-juntas
Duas placas chanfradas com um cobre-juntas de aço por baixo. Raiz a direito ou em degrau, enchimento em espinha, acabamento em meia-lua. O cobre-juntas perdoa a folga e deixa aprender a encher sem medo de furar. Avalia-se cortando o provete na transversal e vendo a secção: fusão com o cobre-juntas e com as duas faces do chanfro, sem escória entre passagens. É já uma montagem próxima do ensaio de qualificação de soldador.
O que se vê e o que mudar
| Sinal | Causa | O que mudar |
|---|---|---|
| O banho escorre em gota | Corrente a mais, arco longo, sem pausas | Baixe a corrente, encurte o arco, acrescente pausas |
| Cordão corcovado, estreito e saliente | Pouca corrente, avanço lento demais | Junte 5–10 A e oscile mais largo |
| Mordeduras nos bordos | Sem pausa nos extremos | Pare no bordo, veja mordedura |
| Falta de penetração na raiz | Eléctrodo grosso e folga apertada | Eléctrodo mais fino para a raiz; verifique a montagem |
| Fissura na cratera | Corte brusco do arco | Encha a cratera, ligue a rampa de descida |
Como ler um cordão vertical
- Escorridos, pingos por baixo do cordão — banho quente de mais. Primeiro a mão: arco mais curto, pausas nos bordos e não no meio. Depois a corrente — menos 5 A.
- Mordedura nos bordos — um sulco ao longo da concordância e o cordão como que pendurado ao meio. Pausas laterais curtas ou arco longo; ver também o ângulo transversal.
- Bossa ao meio — cordão abaulado com os bordos por molhar. Frio de mais ou paragens ao meio em vez de nos bordos: mais 5–10 A, oscilação mais larga, parar no bordo.
- Falta de penetração — sem raiz pelo lado de trás numa junta topo a topo, ou um canto por fundir em T que aparece no ensaio de fractura. Eléctrodo mais fino na raiz, mais folga, pausa no vértice do triângulo.
- Escória entre passagens — inclusões escuras junto aos bordos do cordão anterior. Um cordão corcovado deixa sulcos nos bordos que a passagem seguinte não funde: limpar até ao metal, rebarbar os sulcos, oscilar com pausas laterais.
Ordem das correcções: primeiro comprimento do arco e pausas, depois a corrente de 5 em 5 A e, por fim, o diâmetro do eléctrodo.
Perguntas frequentes
Ascendente ou descendente?
Ascendente em tudo o que suporta carga — o cordão já solidificado por baixo apoia o banho e a penetração é boa. Descendente em chapa fina e em raízes de tubagem com eléctrodos celulósicos, onde a velocidade conta e uma penetração funda furaria.
Quanto menos corrente?
15 % em relação à posição ao baixo. O objectivo é um banho mais pequeno, que solidifique mais depressa. Quem mantém a corrente e em vez disso acelera fica com falta de fusão nos flancos.
Que oscilação usar?
A subir, um triângulo ou um ziguezague raso, parando um instante nos extremos — é aí que o flanco se enche. Pelo meio passa-se depressa, para o banho não crescer.
Que corrente para um eléctrodo de 3,2 mm na vertical?
Em chapa de 6–8 mm o eléctrodo de 3,2 mm trabalha ao baixo entre 110 e 140 A e na vertical entre 95 e 120 A, ou seja, 15 % menos. Comece por volta dos 100 A com rutilo ou 105 A com básico e acerte de 5 em 5 A pelo comportamento do banho.
Dá para soldar na vertical com MIG/MAG?
Dá, mas só em curto-circuito: 16–22 V, com um banho pequeno e frio. A transferência por spray (a partir de 26–28 V) cria um banho grande e muito fluido, pensado para a posição ao baixo — na vertical escorre. Chapa grossa enche-se em várias passagens.
A qualificação em PF cobre a vertical descendente (PG)?
Não. Pela EN ISO 9606-1, o ensaio em PF cobre PA, PB e PF; PG só é coberto por um ensaio soldado em PG. O sentido na vertical é uma posição à parte, tanto no certificado do soldador como na WPS.
Actualizado: