Soldadura horizontal: como evitar a mordedura em cima
O cordão horizontal percorre uma superfície vertical. O banho puxa para baixo, por isso o bordo superior fica mordido e o inferior recebe uma sobreposição. Todo o trabalho está em apoiar o banho com o arco.
Onde aparece esta posição
Em depósitos e tubagens montados na vertical, em virolas, em pilares e em tudo o que não se pode deitar. Na tubagem corresponde à montagem 2G: o tubo fica vertical e o cordão corre a circunferência.
Como conduzir
Aponta o eléctrodo ligeiramente para cima, 5 a 15° acima da horizontal: assim o arco apoia o banho por baixo e não o deixa escorrer. Mantém o arco curto e os cordões estreitos, sem oscilações largas — cada oscilação larga transforma-se em mordedura em cima. Usa corrente 10 % abaixo da posição ao baixo (a calculadora multiplica a gama por 0,9).
Parâmetros indicativos para eléctrodo rutílico, corrente 10 % abaixo da posição ao baixo
| Espessura, mm | Diâmetro do eléctrodo, mm | Corrente, A |
|---|---|---|
| 1–2 | 1,6 | 35–55 |
| 1,5–3 | 2,0 | 45–70 |
| 2–4 | 2,5 | 65–90 |
| 3–5 | 3,0 | 70–115 |
| 3–6 | 3,2 | 80–125 |
| 6–12 | 4,0 | 115–170 |
| 10–20 | 5,0 | 160–225 |
| 16+ | 6,0 | 205–290 |
Ângulos do eléctrodo e corrente: exemplo com números
Na soldadura horizontal ajustam-se dois ângulos. Ângulo de trabalho: o eléctrodo aponta 5–15° acima da horizontal, para o arco segurar o banho por baixo. Ângulo de avanço: 10–15° no sentido da soldadura, como nas outras posições. No enchimento a direcção muda de cordão para cordão: os de baixo apontam mais para a chapa inferior, os de cima para o cordão anterior e o bordo superior — nunca directamente para a face de cima, que queima.
Corrente. O factor da posição PC é ×0,9, ou seja, 10 % menos do que ao baixo: é assim que calculam a tabela desta página e a calculadora de corrente. Com eléctrodo de 3,2 mm: ao baixo 90–140 A, centro 115 A; em PC 80–125 A, centro 105 A. Com 2,5 mm em PC dá 65–90 A (centro 75 A), com 4,0 mm 115–170 A (centro 145 A). Começa-se pelo centro e corrige-se de 5 em 5 A: bordo de cima queimado — menos; cordão alto que não molha a chapa — mais.
Arco. 0,8–1,0 vezes o diâmetro: 2,6–3,2 mm para 3,2 mm e 2,0–2,5 mm para 2,5 mm. Em PC trabalha-se no limite curto — o arco longo é a primeira causa de bordo queimado em cima.
Diâmetro. A tabela dá faixas também para eléctrodos grossos, mas um banho grande na horizontal escorre para a chapa de baixo. Os cordões estreitos fazem-se melhor com 2,5–3,2 mm; um mais grosso só faz sentido nos cordões baixos de enchimento em chapa grossa.
Cordão de vários passes
Os passes assentam em prateleiras de baixo para cima: o primeiro junto ao bordo inferior e cada seguinte apoiado no anterior, cobrindo-o cerca de um terço. Essa disposição segura o banho e impede que escorra. Em cada paragem limpa-se a escória no limite entre passes: é aí que se aloja a falta de fusão.
Preparação e ordem dos cordões na junta topo a topo PC
Na horizontal é comum chanfrar só a chapa de cima (½V) e deixar a de baixo recta: o bordo dela funciona como degrau onde assentam os primeiros cordões. Pela tabela de chanfros para ½V: ângulo 45–55°, nariz 1–3 mm, folga 1–3 mm. Para um V normal: 50–70°, nariz 1–2 mm, folga 1–4 mm. As medidas exactas para a tua espessura estão na calculadora de chanfro.

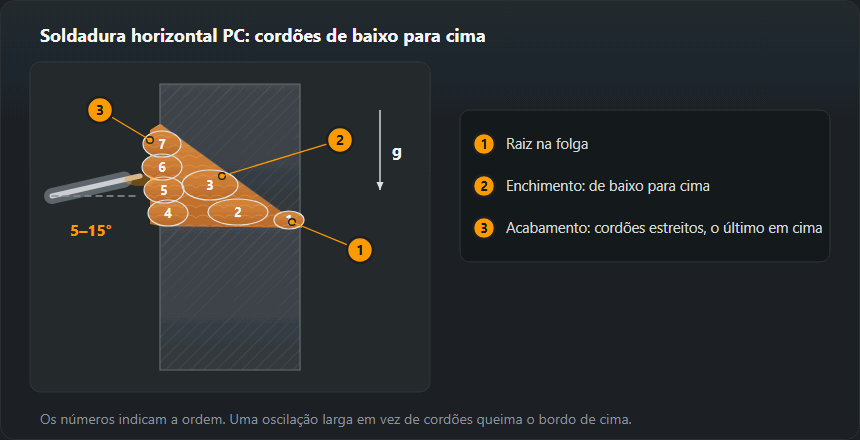
- Raiz. Eléctrodo de 2,5 mm na parte baixa da faixa (65–90 A), arco dentro da folga e ligeiramente para a chapa de baixo. Verificar pelo outro lado: a penetração deve ser uniforme em todo o comprimento.
- Enchimento a partir de baixo. O primeiro cordão de enchimento vai contra a chapa de baixo; o segundo, por cima dele e contra o chanfro. Cada cordão direito ou com oscilação mínima.
- Acabamento. Vários cordões estreitos desde o bordo inferior do chanfro para cima. O último, junto ao bordo de cima, faz-se um pouco mais depressa e com arco curto — é ele que decide se fica bordo queimado.
- Limpeza. Picar a escória depois de cada cordão, sobretudo no entalhe entre o cordão e a face de cima — é aí que costuma ficar a inclusão.
MIG/MAG na posição PC
Com semiautomática o princípio é o mesmo: tocha ligeiramente para cima e cordões estreitos a partir de baixo. Pela tabela de parâmetros MIG/MAG: chapa de 3 mm — fio de 0,8–1,0 mm, 110–150 A, 19–21 V; 5–6 mm — fio de 1,0–1,2 mm, 160–220 A, 22–25 V. Na horizontal convém ficar perto da linha de baixo e dar mais passes: um banho grande e fluido escorre para a chapa inferior. Mais sobre parâmetros no guia de MIG/MAG.
Defeitos típicos
A mordedura do bordo superior é o defeito número um nesta posição: vem de arco longo, corrente a mais e oscilação larga. A sobreposição em baixo significa avanço demasiado lento. A falta de fusão entre passes aparece onde o passe seguinte ficou baixo demais ou sobre escória por limpar.
Como ler uma soldadura horizontal e o que mudar
- Bordo queimado em cima: um sulco ao longo do pé superior do acabamento. Pela ISO 5817, em chapa de 10 mm admite-se até 0,5 mm no nível B, 0,5 mm no C e 1 mm no D. Solução: arco mais curto, 5–10 A menos e um último cordão mais estreito.
- Sobreposição na chapa de baixo: metal escorrido para a chapa sem fundir, com ângulo de pé agudo. Avanço lento demais ou eléctrodo inclinado demais para baixo.
- Cordão descaído: o acabamento cai e as escamas ficam oblíquas. Oscilação larga demais ou eléctrodo grosso demais; dividir o acabamento em mais cordões.
- Falta de fusão entre cordões: só se vê em macrografia ou em rotura. O cordão seguinte ficou baixo demais ou sobre escória; apontar ao bordo de cima do cordão anterior.
Designação e qualificação
A posição horizontal é PC segundo a EN ISO 6947 e 2G em tubo. Uma qualificação obtida em PC não cobre nem PF nem PE: são posições distintas com provetes distintos. O domínio calcula-se com os dados do exame.
Exercícios e qualificação em PC
- Enchimento sobre chapa vertical. Chapa de 8–10 mm na vertical, cordões horizontais de baixo para cima, cada um apoiado no anterior. Objectivo: largura uniforme e sem sulco por cima do cordão.
- Junta ½V com cobre-junta. Só a chapa de cima chanfrada e um cobre-junta atrás. Enchimento e acabamento em cordões estreitos conforme o esquema.
- Junta sem cobre-junta. Raiz com penetração e depois rotura ou macrografia: raiz fundida e sem escória junto à face de cima.
- Tubo vertical 2G. A mesma técnica na circunferência; as montagens de tubo estão em posições de soldadura em tubo.
Um exame em PC pela EN ISO 9606-1 cobre PA, PB, PC. Não cobre a vertical (PF dá PA, PB, PF) nem o tecto (PE dá PA, PB, PC, PD, PE). A comparação de todas as posições está em posições de soldadura, e o domínio para os teus dados sai da calculadora de domínio de qualificação.
Perguntas frequentes
Porque é que o cordão horizontal morde o bordo superior?
Porque o banho escorre e deixa o bordo a descoberto, e o arco queima-o. O remédio é sempre o mesmo: arco mais curto, menos corrente, cordão mais estreito e o eléctrodo apontado ligeiramente para cima.
Como se assentam os passes num cordão de vários passes?
Em prateleiras de baixo para cima: o primeiro junto ao bordo inferior e cada seguinte apoiado no anterior, cobrindo-o cerca de um terço.
A qualificação PC cobre a vertical e o tecto?
Não. Segundo a EN ISO 9606-1, o provete em PC cobre PA, PB e PC; PF e PE são provetes à parte. Ao contrário só funciona com PE: o exame em PE cobre também a PC.
Que corrente para eléctrodo de 3,2 mm na posição PC?
Na horizontal a corrente é ×0,9 da de ao baixo: 80–125 A; para começar, cerca de 105 A. Ao baixo o mesmo eléctrodo leva 90–140 A. Corrige de 5 em 5 A pelo bordo de cima: se queima, menos; se o cordão fica alto, mais.
Com que ângulo se segura o eléctrodo na soldadura horizontal?
5–15° acima da horizontal e 10–15° no sentido do avanço, para o arco segurar o banho por baixo. Os cordões de baixo apontam para a chapa inferior e os de cima para o cordão anterior, nunca directamente para a face de cima.
A qualificação em PC cobre a posição PB?
Como posição, sim: pela tabela de cobertura da EN ISO 9606-1 um exame em PC cobre PA, PB, PC. Se cobre também soldaduras de ângulo depende do tipo de junta no certificado (BW ou FW), não da posição. PF e PE não ficam cobertas.
Actualizado: