Horizontalnaht: wie man die Einbrandkerbe oben vermeidet
Die Horizontalnaht läuft waagerecht über eine senkrechte Fläche. Das Bad zieht nach unten, deshalb bleibt die obere Kante unterschnitten und die untere bekommt eine Überlappung. Die ganze Arbeit besteht darin, das Bad mit dem Lichtbogen zu stützen.
Wo diese Position vorkommt
An stehend montierten Behältern und Rohren, an Blechschüssen, an Stützen und überall dort, wo sich das Bauteil nicht legen lässt. Am Rohr entspricht ihr die Lage 2G: das Rohr steht senkrecht, die Naht läuft am Umfang.
Wie man führt
Die Elektrode zeigt leicht nach oben, 5–15° über die Waagerechte: so stützt der Lichtbogen das Bad von unten und lässt es nicht ablaufen. Lichtbogen kurz halten, Raupen schmal führen, ohne breites Pendeln — jedes breite Pendeln wird zur Kerbe an der Oberkante. Den Strom 10 % unter der Wannenlage wählen (der Rechner multipliziert den Bereich mit 0,9).
Richtwerte für die Rutilelektrode, Strom 10 % unter der Wannenlage
| Dicke, mm | Elektrodendurchmesser, mm | Strom, A |
|---|---|---|
| 1–2 | 1,6 | 35–55 |
| 1,5–3 | 2,0 | 45–70 |
| 2–4 | 2,5 | 65–90 |
| 3–5 | 3,0 | 70–115 |
| 3–6 | 3,2 | 80–125 |
| 6–12 | 4,0 | 115–170 |
| 10–20 | 5,0 | 160–225 |
| 16+ | 6,0 | 205–290 |
Elektrodenwinkel und Strom: Rechenbeispiel
In der Quernaht zählen zwei Winkel. Anstellwinkel — die Elektrode zeigt 5–15° über die Waagerechte, damit der Lichtbogen das Bad von unten stützt. Neigungswinkel — 10–15° in Schweißrichtung, wie in anderen Positionen. Beim Füllen ändert sich die Zielrichtung von Raupe zu Raupe: untere Raupen zielen mehr auf das untere Blech, obere auf die vorige Raupe und die obere Kante — nie direkt auf die obere Flanke, die sonst wegbrennt.
Strom. Der Faktor der Position PC ist ×0,9, also 10 % weniger als in Wannenlage — so rechnen die Tabelle dieser Seite und der Stromrechner. Für eine 3,2-mm-Elektrode: Wannenlage 90–140 A, Mitte 115 A; in PC 80–125 A, Mitte 105 A. Für 2,5 mm ergibt sich in PC 65–90 A (Mitte 75 A), für 4,0 mm 115–170 A (Mitte 145 A). Man beginnt in der Mitte und korrigiert in 5-A-Schritten: Kerbe an der oberen Kante — weniger; hohe Raupe, die das Blech nicht benetzt — mehr.
Lichtbogenlänge. 0,8–1,0 × Elektrodendurchmesser: 2,6–3,2 mm bei 3,2 mm, 2,0–2,5 mm bei 2,5 mm. In PC bleibt man am kurzen Ende — ein langer Lichtbogen ist die erste Ursache für Einbrandkerben oben.
Durchmesser. Die Tabelle nennt Bereiche auch für dicke Elektroden, doch ein großes Bad läuft in der Querposition auf das untere Blech. Schmale Raupen gelingen leichter mit 2,5–3,2 mm; dickere lohnen sich höchstens für die unteren Füllraupen an dickem Blech.
Mehrlagige Naht
Die Lagen werden als Stufen von unten nach oben gelegt: die erste an der Unterkante, jede weitere stützt sich auf die vorige und überdeckt sie um etwa ein Drittel. Diese Anordnung hält das Bad und verhindert das Ablaufen. Bei jeder Pause die Schlacke an der Lagengrenze abnehmen — genau dort sitzen die Bindefehler.
Fugenvorbereitung und Raupenfolge an der PC-Stumpfnaht
In der Querposition wird oft nur das obere Blech angeschrägt (HV-Naht), das untere bleibt gerade: seine Kante dient als Stufe, auf der die ersten Raupen stehen. Aus der Fugentabelle für die HV-Naht: Winkel 45–55°, Steg 1–3 mm, Spalt 1–3 mm. Für eine normale V-Naht: 50–70°, Steg 1–2 mm, Spalt 1–4 mm. Die genauen Maße für deine Dicke liefert der Fugenrechner.

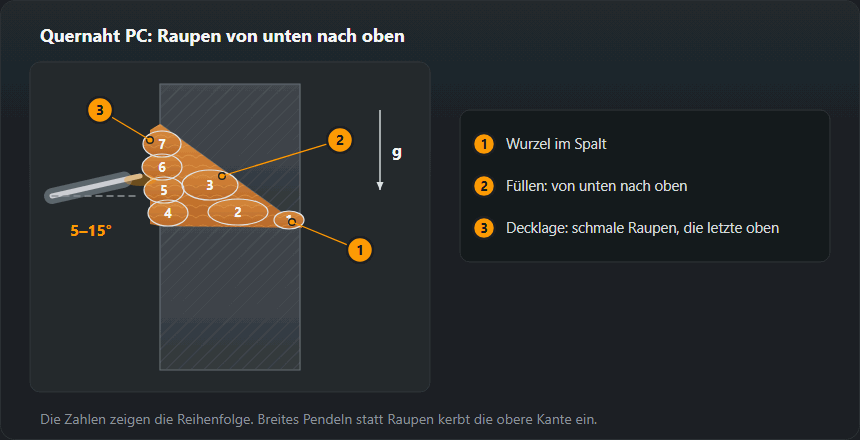
- Wurzel. Elektrode 2,5 mm am unteren Ende des Bereichs (65–90 A), Lichtbogen in den Spalt, leicht zum unteren Blech. Von der Rückseite prüfen: Die Durchschweißung soll über die ganze Länge gleichmäßig sein.
- Füllen von unten. Die erste Füllraupe liegt am unteren Blech, die zweite darauf und an der Schrägung. Jede Raupe gerade oder mit minimalem Pendeln.
- Decklage. Mehrere schmale Raupen von der unteren Fugenkante nach oben. Die letzte, an der oberen Kante, etwas schneller und mit kurzem Lichtbogen — sie entscheidet, ob eine Kerbe bleibt.
- Reinigen. Nach jeder Raupe entschlacken, besonders in der Kerbe zwischen Raupe und oberer Flanke — dort bleiben Schlackeneinschlüsse am häufigsten.
MIG/MAG in Position PC
Mit dem Schutzgasbrenner gilt dasselbe: Brenner leicht nach oben, schmale Raupen von unten. Aus der MIG/MAG-Parametertabelle: Blech 3 mm — Draht 0,8–1,0 mm, 110–150 A, 19–21 V; 5–6 mm — Draht 1,0–1,2 mm, 160–220 A, 22–25 V. In der Querposition bleibt man eher bei der unteren Zeile und schweißt mehr Lagen: Ein großes, dünnflüssiges Bad läuft auf das untere Blech. Mehr zu den Einstellungen im MIG/MAG-Ratgeber.
Typische Fehler
Die Kerbe an der Oberkante ist Fehler Nummer eins in dieser Position: sie kommt von langem Lichtbogen, zu hohem Strom und breitem Pendeln. Eine Überlappung unten bedeutet zu langsames Führen. Bindefehler zwischen den Lagen entstehen dort, wo die nächste Raupe zu tief oder auf ungeputzte Schlacke gelegt wurde.
Quernaht lesen und richtig nachstellen
- Einbrandkerbe an der oberen Kante — eine Rille entlang des oberen Decklagenrands. Nach ISO 5817 sind bei 10 mm Blech in Gruppe B bis 0,5 mm zulässig, in C bis 0,5 mm, in D bis 1 mm. Abhilfe: kürzerer Lichtbogen, 5–10 A weniger, schmalere letzte Raupe.
- Schweißgutüberlauf am unteren Blech — Metall liegt ungebunden auf dem Blech, mit scharfem Übergangswinkel. Zu langsam geschweißt oder Elektrode zu weit nach unten gerichtet.
- Hängende Raupe — die Decklage sackt ab, die Schuppen stehen schräg. Zu breit gependelt oder Elektrode zu dick; Decklage auf mehr Raupen aufteilen.
- Bindefehler zwischen den Raupen — sichtbar erst im Schliff oder Bruch. Die nächste Raupe lag zu tief oder auf Schlacke; auf die obere Kante der vorigen Raupe zielen.
Kurzzeichen und Prüfung
Die Querposition heißt PC nach EN ISO 6947, am Rohr 2G. Eine in PC bestandene Prüfung deckt weder PF noch PE ab: das sind eigene Positionen mit eigenen Prüfstücken. Der Geltungsbereich ergibt sich aus den Prüfdaten.
Übungen und die Prüfung in PC
- Auftragen auf einer senkrechten Platte. Platte 8–10 mm senkrecht, waagerechte Raupen von unten nach oben, jede auf der vorigen. Ziel: gleichmäßige Breite, keine Rille über der Raupe.
- HV-Naht mit Badsicherung. Nur das obere Blech angeschrägt, dahinter eine Badsicherung. Füll- und Decklagen in schmalen Raupen nach dem Schema oben.
- Naht ohne Badsicherung. Wurzel mit Durchschweißung, dann Bruchprobe oder Schliff: durchgeschweißte Wurzel und keine Schlacke an der oberen Flanke.
- Senkrechtes Rohr, 2G. Dieselbe Technik am Umfang — die Rohrlagen stehen unter Schweißpositionen am Rohr.
Eine Prüfung in PC nach EN ISO 9606-1 deckt PA, PB, PC ab. Steigend deckt sie nicht ab (PF ergibt PA, PB, PF), Überkopf auch nicht (PE ergibt PA, PB, PC, PD, PE). Alle Positionen im Vergleich zeigt die Übersicht der Schweißpositionen, den Bereich für deine Daten berechnet der Rechner für den Geltungsbereich.
Häufige Fragen
Warum kerbt die Horizontalnaht die Oberkante ein?
Weil das Bad absackt und die Kante freilegt, die der Lichtbogen dann wegbrennt. Das Mittel ist immer dasselbe: kürzerer Lichtbogen, weniger Strom, schmalere Raupe und die Elektrode leicht nach oben gerichtet.
Wie werden die Lagen bei mehrlagiger Naht gelegt?
Als Stufen von unten nach oben: die erste an der Unterkante, jede weitere auf der vorigen abgestützt und um etwa ein Drittel überdeckend.
Deckt eine PC-Prüfung Steignaht und Überkopf ab?
Nein. Nach EN ISO 9606-1 deckt eine Prüfung in PC die Positionen PA, PB und PC ab; PF und PE sind eigene Prüfstücke. Umgekehrt funktioniert es nur bei PE: eine Prüfung in PE deckt auch PC ab.
Welcher Strom für eine 3,2-mm-Elektrode in Position PC?
In der Querposition ×0,9 des Wannenlagenwerts: 80–125 A, zum Start etwa 105 A. In Wannenlage bekommt dieselbe Elektrode 90–140 A. In 5-A-Schritten nach der oberen Kante korrigieren: Kerbe — weniger, hohe Raupe — mehr.
Welcher Elektrodenwinkel für die Quernaht?
5–15° über die Waagerechte und 10–15° in Schweißrichtung, damit der Lichtbogen das Bad von unten stützt. Untere Raupen auf das untere Blech richten, obere auf die vorige Raupe, nie direkt auf die obere Flanke.
Deckt eine Prüfung in PC die Position PB ab?
Von der Position her ja: Nach der Geltungstabelle der EN ISO 9606-1 deckt PC PA, PB, PC ab. Ob auch Kehlnähte abgedeckt sind, entscheidet die Nahtart im Zertifikat (BW oder FW), nicht die Position. PF und PE sind nicht abgedeckt.
Aktualisiert: