Soudage en corniche : comment éviter le caniveau sur le bord supérieur
Une soudure en corniche court en travers d’une surface verticale. Le bain est tiré vers le bas : le bord supérieur finit en caniveau et le bord inférieur reçoit un débordement. Tout le travail consiste à soutenir le bain avec l’arc.
Où cette position se rencontre
Sur les cuves et tuyaux montés à la verticale, sur les viroles, sur les poteaux et partout où la pièce ne peut pas être mise à plat. Sur tuyauterie, cela correspond au montage 2G : le tube est vertical et la soudure fait le tour de la circonférence.
Comment la conduire
Dirigez l’électrode légèrement vers le haut, de 5–15° au-dessus de l’horizontale : l’arc soutient alors le bain par en dessous et l’empêche de couler. Gardez l’arc court et les cordons étroits, sans large balayage — chaque large balayage se transforme en caniveau sur le haut. Prenez un courant inférieur de 10 % à celui de la position à plat (le calculateur multiplie la plage par 0,9).
Réglages indicatifs pour une électrode rutile, courant inférieur de 10 % à celui de la position à plat
| Épaisseur, mm | Diamètre de l’électrode, mm | Courant, A |
|---|---|---|
| 1–2 | 1,6 | 35–55 |
| 1,5–3 | 2,0 | 45–70 |
| 2–4 | 2,5 | 65–90 |
| 3–5 | 3,0 | 70–115 |
| 3–6 | 3,2 | 80–125 |
| 6–12 | 4,0 | 115–170 |
| 10–20 | 5,0 | 160–225 |
| 16+ | 6,0 | 205–290 |
Angles de l’électrode et courant : un exemple chiffré
Deux angles comptent dans une soudure horizontale. Angle de travail — l’électrode pointe de 5–15° au-dessus de l’horizontale pour que l’arc soutienne le bain par en dessous. Angle de déplacement — 10–15° dans le sens d’avance, comme dans les autres positions. Pendant le remplissage, la visée change d’un cordon à l’autre : les cordons du bas visent plutôt la tôle inférieure, ceux du haut le cordon précédent et le bord supérieur — jamais droit sur la face supérieure, qui brûle.
Courant. Le coefficient de la position PC est de ×0,9, soit 10 % de moins qu’à plat — c’est ainsi que fonctionnent le tableau de cette page et le calculateur de courant. Pour une électrode de 3,2 mm : à plat 90–140 A, médiane 115 A ; en PC 80–125 A, médiane 105 A. Pour 2,5 mm, la plage PC est de 65–90 A (médiane 75 A), pour 4,0 mm de 115–170 A (médiane 145 A). Partez de la médiane et ajustez par pas de 5 A : caniveau sur le bord supérieur — moins ; cordon haut qui ne mouille pas la tôle — plus.
Longueur d’arc. 0,8–1,0 × le diamètre de l’électrode : 2,6–3,2 mm pour 3,2 mm, 2,0–2,5 mm pour 2,5 mm. En PC, restez du côté court — un arc long est la première cause de caniveau en haut.
Diamètre. Le tableau indique des plages pour les grosses électrodes aussi, mais en position horizontale un gros bain coule sur la tôle du bas. Les cordons étroits sont plus faciles avec 2,5–3,2 mm ; une électrode plus grosse n’a de sens que pour les cordons de remplissage du bas sur tôle forte.
Soudures multipasses
Posez les passes en gradins de bas en haut : la première contre le bord inférieur, chacune des suivantes s’appuyant sur la précédente et la recouvrant d’environ un tiers. Cet empilement soutient le bain et l’empêche de s’affaisser. À chaque reprise, piquez le laitier à la limite entre les passes — c’est précisément là que se cache le manque de fusion.
Préparation du joint et ordre des cordons pour un bout à bout en PC
En position horizontale, il est courant de ne chanfreiner que la tôle du haut (chanfrein simple, ½V) et de laisser celle du bas à bords droits : son bord sert d’étagère qui porte les premiers cordons. D’après le tableau des préparations pour ½V : angle 45–55°, méplat 1–3 mm, jeu 1–3 mm. Pour un V simple ordinaire : 50–70°, méplat 1–2 mm, jeu 1–4 mm. Les chiffres exacts pour votre épaisseur viennent du calculateur de préparation des bords.

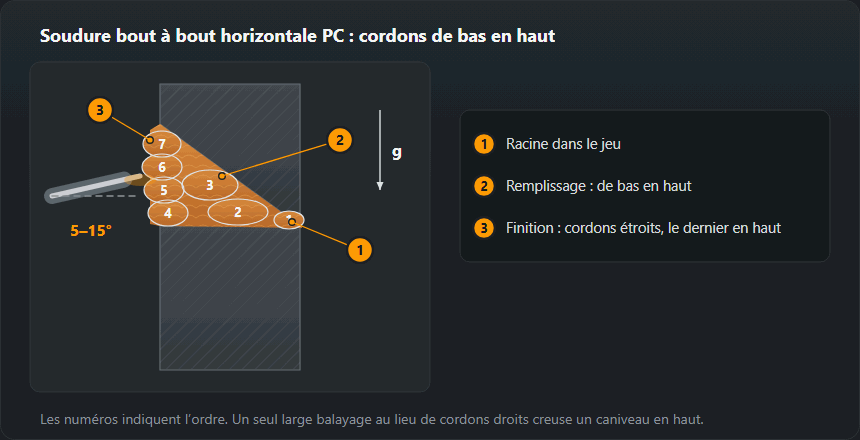
- Racine. Une électrode de 2,5 mm en bas de plage (65–90 A), l’arc dans le jeu et un peu vers la tôle du bas. Contrôlez l’envers : la pénétration doit être régulière sur toute la longueur.
- Remplissage depuis le bas. Le premier cordon de remplissage se pose contre la tôle du bas, le deuxième par-dessus et contre le chanfrein. Chaque cordon droit ou avec un balayage minimal.
- Finition. Plusieurs cordons étroits du bord inférieur du chanfrein vers le haut. Le dernier, le long du bord supérieur, avance un peu plus vite avec un arc court — c’est lui qui décide s’il reste un caniveau.
- Nettoyage. Piquez le laitier après chaque cordon, surtout dans le creux entre le cordon et la face supérieure — c’est là que les inclusions restent le plus souvent.
MIG/MAG en position PC
Avec une torche MIG, le principe est le même : torche légèrement dirigée vers le haut, cordons étroits de bas en haut. D’après le tableau de réglages MIG/MAG : tôle de 3 mm — fil de 0,8–1,0 mm, 110–150 A, 19–21 V ; 5–6 mm — fil de 1,0–1,2 mm, 160–220 A, 22–25 V. En position horizontale, restez plus près de la ligne inférieure et ajoutez des passes : un bain gros et fluide coule sur la tôle du bas. Plus de détails sur les réglages dans le guide MIG/MAG.
Défauts typiques
Le caniveau sur le bord supérieur est le défaut numéro un ici : il vient d’un arc long, d’un courant trop fort et d’un large balayage. Un débordement en bas signifie que vous avez avancé trop lentement. Le manque de fusion entre passes apparaît là où le cordon suivant a été posé trop bas ou sur du laitier mal nettoyé.
Lire une soudure horizontale et savoir quoi changer
- Caniveau sur le bord supérieur — une rainure le long du raccordement supérieur de la finition. Selon l’ISO 5817, sur une tôle de 10 mm, il est limité à 0,5 mm au niveau B, 0,5 mm en C et 1 mm en D. Remède : arc plus court, 5–10 A de moins, dernier cordon plus étroit.
- Débordement sur la tôle du bas — du métal roulé sur la tôle sans fusion, avec un angle de raccordement vif. Avance trop lente ou électrode dirigée trop bas.
- Cordon qui s’affaisse — la finition s’affaisse, les écailles sont inclinées. Balayage trop large ou électrode trop grosse ; divisez la finition en plus de cordons.
- Manque de fusion entre les cordons — visible seulement sur une coupe ou à l’essai de cassure. Le cordon suivant a été posé trop bas ou sur du laitier ; visez le bord supérieur du cordon précédent.
Désignation et qualification
La position en corniche est PC selon l’EN ISO 6947, 2G sur tube. Une qualification passée en PC ne couvre ni PF ni PE : ce sont des positions distinctes, avec des éprouvettes distinctes. Le domaine de validité découle des détails de l’essai.
Entraînement et qualification en PC
- Rechargement sur tôle verticale. Tôle de 8–10 mm debout, cordons droits horizontaux de bas en haut, chacun s’appuyant sur celui du dessous. Objectif : largeur régulière, pas de rainure au-dessus du cordon.
- Joint en ½V avec support. Seule la tôle du haut est chanfreinée, un support derrière. Remplissage et finition en cordons étroits comme sur le schéma ci-dessus.
- Joint à racine ouverte. Racine avec pleine pénétration, puis un essai de cassure ou une coupe : racine fondue et pas de laitier contre la face supérieure.
- Tube vertical, 2G. La même technique sur la circonférence — les montages pour tubes sont décrits dans les positions de soudage des tubes.
Un essai en PC selon l’EN ISO 9606-1 couvre PA, PB, PC. Il ne couvre ni la verticale (la PF donne PA, PB, PF) ni le plafond (la PE donne PA, PB, PC, PD, PE). Toutes les positions côte à côte sont dans l’aperçu des positions de soudage, et le domaine de validité pour vos propres données vient du calculateur de domaine de qualification.
Questions fréquentes
Pourquoi une soudure en corniche creuse-t-elle un caniveau sur le bord supérieur ?
Parce que le bain s’affaisse et laisse le bord à nu, et que l’arc le brûle. Le remède est toujours le même : arc plus court, moins de courant, cordon plus étroit et électrode légèrement inclinée vers le haut.
Comment empile-t-on les passes dans une soudure multipasse ?
En gradins de bas en haut : la première contre le bord inférieur, chacune des suivantes s’appuyant sur la précédente et la recouvrant d’environ un tiers.
Une qualification PC couvre-t-elle la verticale et le plafond ?
Non. Selon l’EN ISO 9606-1, un essai PC couvre PA, PB et PC ; PF et PE sont des essais distincts. L’inverse n’est vrai que pour la PE : un essai PE couvre aussi la PC.
Quel courant pour une électrode de 3,2 mm en position PC ?
L’horizontale prend ×0,9 de la valeur à plat : 80–125 A, démarrez vers 105 A. À plat, la même électrode prend 90–140 A. Ajustez par pas de 5 A d’après le bord supérieur : caniveau — moins, cordon haut — plus.
Quel angle d’électrode pour une soudure horizontale ?
De 5–15° au-dessus de l’horizontale et 10–15° dans le sens d’avance, pour que l’arc soutienne le bain par en dessous. Visez la tôle du bas avec les cordons du bas et le cordon précédent avec ceux du haut, jamais droit sur la face supérieure.
Une qualification en PC couvre-t-elle la PB ?
Comme position, oui : d’après le tableau de validité de l’EN ISO 9606-1, un essai en PC couvre PA, PB, PC. Qu’elle couvre aussi les soudures d’angle dépend du type de joint indiqué sur le certificat (BW ou FW), pas de la position. La PF et la PE ne sont pas couvertes.
Mis à jour :