Positions de soudage selon EN ISO 6947 et équivalents AWS
La position n’est pas qu’une affaire de posture. Elle change le courant, le diamètre de l’électrode, la technique et — par l’étendue de qualification — ce que vous avez le droit de souder.
Réponse courte
Les codes de l’ISO 6947 : PA — à plat, PC — en corniche, PE — au plafond, PF — verticale montante. Une position plus difficile couvre les plus faciles, si bien qu’une seule qualification couvre plusieurs types de travaux — le tableau de couverture est ci-dessous.

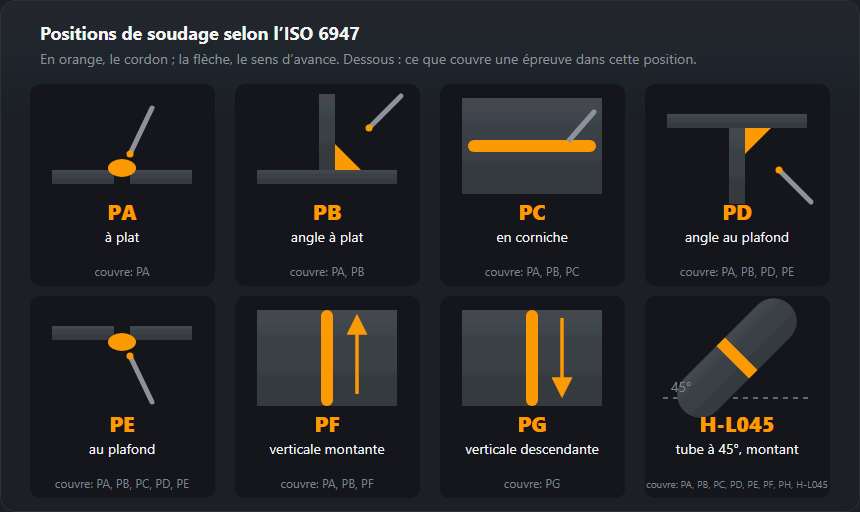
Les codes
| ISO 6947 | Nom | AWS | Ce que cela signifie |
|---|---|---|---|
| PA | À plat | 1G / 1F | Soudure par le dessus sur un joint horizontal. La plus facile, et la plus rapide. |
| PB | En angle à plat | 2F | Une soudure d’angle dans le coin entre une tôle horizontale et une tôle verticale. |
| PC | En corniche | 2G | Une soudure horizontale sur une surface verticale. La gravité tire le bain vers le bas. |
| PD | En angle au plafond | 4F | Une soudure d’angle au plafond. Inconfortable et lente. |
| PE | Au plafond | 4G | Souder au-dessus de la tête. Tout joue contre vous. |
| PF | Verticale montante | 3G montante | Verticale, soudage vers le haut. Bonne pénétration, lente. |
| PG | Verticale descendante | 3G descendante | Verticale, soudage vers le bas. Rapide, pénétration faible. |
| PH | Tube, verticale montante | 5G | Tube fixe à axe horizontal, soudé vers le haut tout autour. |
| H-L045 | Tube à 45° | 6G | Tube fixe à 45°. L’essai de qualification le plus étendu qui existe. |
Les deux notations circulent et se retrouvent toutes deux dans les documents. PF et PG sont strictement des positions sur tôle : verticale montante et verticale descendante. Pour un tube à axe horizontal, ISO 6947 a ses propres désignations — PH pour le soudage vers le haut et PJ pour le soudage vers le bas — mais dans la pratique d’atelier et dans bien des DMOS (WPS) on écrit simplement PF et PG pour le tube aussi. Le 5G américain ne distingue pas le sens à lui seul, ce qui explique qu’on lui ajoute une flèche. Un tube à 45° est H-L045 en montant et J-L045 en descendant ; l’AWS appelle les deux 6G.
Pourquoi la position change les réglages
Tout découle d’un seul fait : à plat, la gravité maintient le bain dans le joint ; dans toutes les autres positions, ce n’est plus le cas. Un bain que la gravité tire hors du joint doit rester petit, et un petit bain veut dire moins de courant, une électrode plus petite et une technique qui laisse au métal le temps de se figer.
En pratique : baissez le courant d’environ 10 % en corniche (PC), de 15 % en vertical et de 20 % au plafond — le calculateur de courant applique ces valeurs. Ne dépassez pas 4 mm de diamètre d’électrode : les électrodes de 5 et 6 mm sont pratiquement inutilisables en vertical, parce que le bain devient trop gros pour être tenu.
Chaque position : montage, électrode, courant, défaut typique
Les coefficients de courant sont ceux donnés plus haut, par rapport à la PA ; la soudure d’angle PB en ajoute un de plus, ×0,95, entre le plat et la corniche. Pour chaque position : comment la pièce est posée, comment tenir l’électrode ou la torche, quel courant, et le défaut que vous verrez le plus souvent.
Position de soudage PA — à plat (1G, 1F)
Le joint est horizontal et vous soudez par le dessus. Une soudure d’angle en PA se place en gouttière : le T est incliné de façon que le coin soit tourné vers le haut à 45°. Tenez l’électrode à 70–80° par rapport à la surface avec une inclinaison de 10–15° dans le sens de l’avance ; en gouttière, elle est sur la bissectrice, à 45° des deux ailes. Courant ×1,0, et à partir d’environ 4 mm de tôle, le haut de la plage est utilisable. Le défaut typique n’est pas la coulure mais la surchauffe : perçage sur tôle mince et laitier qui court devant un bain qui avance trop lentement. Plus de détails dans soudage à plat.
Position de soudage PB — soudure d’angle à plat (2F)
Une tôle est à plat, l’autre est posée dessus, et la soudure d’angle court horizontalement le long du coin. Électrode à 45° des deux ailes, légèrement orientée vers l’aile verticale pour compenser la gravité, inclinaison de 10–15° dans le sens de l’avance. Courant ×0,95. Le défaut typique est un côté inégal : débordement sur la tôle du bas et caniveau sur la verticale, que la jauge de soudure d’angle montre tout de suite. La PB n’existe que pour les soudures d’angle — voir la soudure d’angle horizontale.
Position de soudage PC — soudure bout à bout en corniche (2G)
Les tôles sont verticales et le joint court horizontalement sur elles (2G) ; un tube vertical avec une soudure circulaire est aussi en PC. Pointez l’électrode de 5–15° vers le haut par rapport à l’horizontale, gardez l’arc court et déposez des cordons filés étroits du bas du chanfrein vers le haut, chacun recouvrant celui du dessous. Courant ×0,9, soit −10 %. Le défaut typique est le caniveau le long du bord supérieur avec une coulure sur la tôle du bas — le prix d’un large balayage. Plus de détails dans soudage en corniche.
Position de soudage PD — soudure d’angle au plafond (4F)
La soudure d’angle se trouve dans le coin entre une tôle verticale et une tôle horizontale au-dessus de votre tête. Électrode sur la bissectrice, orientée vers l’aile verticale, inclinaison de 10–15° dans le sens de l’avance, généralement 2,5 ou 3,2 mm. Courant ×0,8 (−20 %) et un arc très court. Le défaut typique est le débordement partout où vous marquez un arrêt ; rien au-delà d’un côté de 6 mm ne se fait en une passe. Voir la soudure d’angle au plafond.
Position de soudage PE — soudure bout à bout au plafond (4G)
Un joint bout à bout dans une tôle horizontale soudé par en dessous (4G). Électrode presque perpendiculaire à la tôle avec un léger angle de traînage, 2,5 ou 3,2 mm, l’arc le plus court que vous puissiez tenir, cordons filés étroits ou petit balayage sans arrêt au milieu. Courant ×0,8. Le défaut typique est une passe de finition affaissée et convexe et du laitier laissé entre les passes — au plafond, il colle plus facilement qu’ailleurs. Tout ce qui tombe vous retombe dessus : les équipements de protection individuelle comptent donc plus ici qu’ailleurs. La technique en détail : soudage au plafond.
Position de soudage PF — verticale montante (3G ↑, 3F ↑)
Le joint est vertical et la soudure monte depuis le bas. Le gradin de métal figé en dessous porte le bain, de sorte que l’arc peut rester dans le joint et pénétrer. Balayez par paliers ou en zigzag, sur les soudures d’angle en triangle pointé vers le coin, et marquez un arrêt d’environ une demi-seconde à chaque bord — l’arrêt remplit les pieds de cordon et évite le caniveau. La racine se fait en cordon filé droit. Courant ×0,85 (−15 %), électrode de 4 mm au maximum. Les défauts typiques sont le caniveau des deux côtés quand vous marquez l’arrêt au milieu au lieu des bords, et une coulure quand l’arc s’allonge. Plus de détails dans soudage vertical montant.
Position de soudage PG — verticale descendante (3G ↓, 3F ↓)
Le même joint, en progressant vers le bas. Électrode à 70–80° par rapport à la tôle avec la pointe vers le haut, arc court dirigé dans le bain et jamais devant lui, avance rapide et pas de balayage. Le courant n’est pas plus bas qu’en PF — c’est la vitesse qui maintient le bain petit. Le défaut typique est le manque de fusion caché sous une belle surface : l’arc passe sur du métal qui a glissé devant lui. La PG convient à la tôle mince jusqu’à environ 4 mm, aux passes de racine cellulosiques de pipelines et à la tôle galvanisée — voir le soudage descendant.

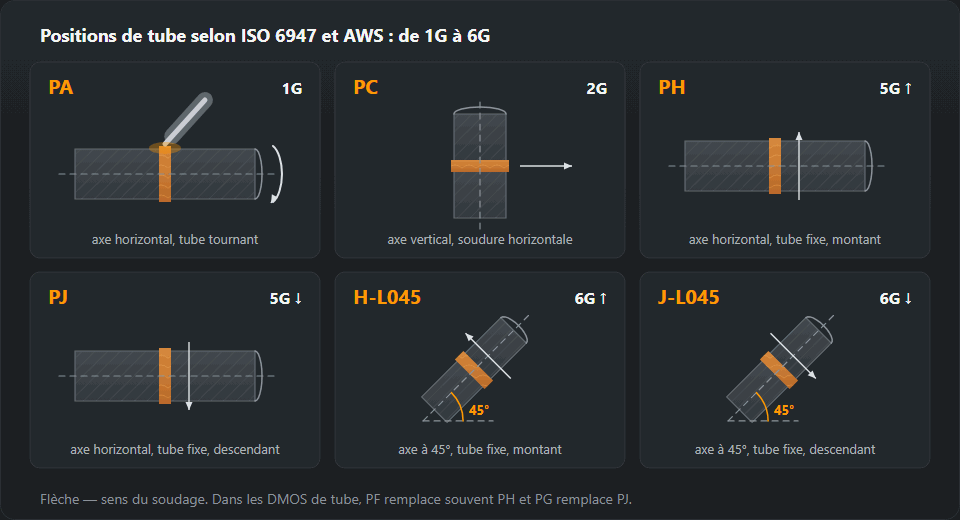
PH et PJ — tube fixe à axe horizontal (5G montante et descendante)
L’axe du tube est horizontal et le tube ne tourne pas (5G). Sur une seule circonférence, la soudure passe au plafond en bas, en vertical sur les côtés et à plat en haut ; le courant se situe donc dans le groupe vertical-plafond, ×0,8–0,85 de la PA. En PH, chaque moitié est soudée en montant, depuis juste après le bas jusqu’en haut ; en PJ en descendant depuis le haut, la passe de racine cellulosique habituelle des pipelines. Le défaut typique est le manque de fusion aux reprises à six heures et à midi, là où les moitiés se rejoignent — meulez le début de chaque moitié en biseau avant de la refermer. Les montages 1G à 6G sont comparés dans positions de soudage des tubes.
H-L045 et J-L045 — tube fixe à 45° (6G)
L’axe du tube est incliné à 45° et le tube est fixe (6G) : aucun point de la circonférence ne ressemble à un autre, et le joint lui-même est incliné. La H-L045 se soude en montant, la J-L045 en descendant. Le courant suit le même groupe ×0,8–0,85 que la PH, la longueur d’arc faisant le réglage fin autour du tube. Le défaut typique est le bain qui glisse vers le côté bas du chanfrein — caniveau sur le bord haut, débordement sur le bord bas — il faut donc garder l’électrode orientée légèrement vers le bord haut. C’est l’essai unique le plus étendu du tableau de couverture ci-dessous.
Exemple chiffré : une électrode de 3,2 mm dans chaque position
La base vient du tableau des courants : une électrode rutile de 3,2 mm sur de l’acier non allié de 3–6 mm prend 90–140 A en PA, 115 A au milieu. Multipliez par le coefficient de position et arrondissez à 5 A, exactement comme le fait le calculateur :
- PB, ×0,95 : 85–135 A, milieu 110 A ;
- PC, ×0,9 : 80–125 A, milieu 105 A ;
- PF, ×0,85 : 75–120 A, milieu 100 A ;
- PE et PD, ×0,8 : 70–110 A, milieu 90 A.
Commencez au milieu de la plage et variez de 5 à 10 A à la fois selon ce que montre le bain : un bain qui gonfle et coule signifie trop de courant, un cordon étroit et bombé trop peu. Pour les électrodes de 5 et 6 mm, il n’y a aucune ligne pour la verticale ni pour le plafond — elles ne s’utilisent qu’à plat et en corniche. Tous les diamètres, déjà recalculés, sont dans le tableau courant et diamètre.
PF ou PG : ce que le DMOS autorise
Le DMOS (WPS) comporte une rubrique position de soudage remplie avec des codes ISO 6947, et pour une soudure verticale le code porte déjà le sens : PF est montante, PG est descendante. Si le DMOS indique PF, souder le même joint en descendant sort de la procédure, même si la surface semble correcte — la pénétration et l’énergie de soudage en PG sont plus faibles, et la procédure ne couvre que le sens qu’elle mentionne. Quand le DMOS indique plusieurs positions, par exemple PA, PB, PF, chaque passe peut être faite dans n’importe laquelle d’entre elles, mais jamais dans une position non indiquée. Ce que la fiche fixe d’autre est décrit dans la page DMOS.
Le certificat doit lui aussi couvrir la position, et là le sens compte tout autant : un soudeur qualifié en PF seulement ne peut pas souder en descendant (le tableau de couverture est plus bas). Sur tube, les documents indiquent souvent PF/PG au lieu de PH/PJ — lisez le sens, pas la lettre.
Angle ou bout à bout : quels codes vont avec quel joint
Certains codes n’existent que pour un seul type de joint. PB et PD sont des positions de soudure d’angle : le coin horizontal-vertical et le coin au plafond. PC et PE sont des positions de soudure bout à bout : un joint horizontal sur une paroi et un joint au-dessus de la tête. PA, PF et PG servent pour les deux : un bout à bout en PA est du 1G, une soudure d’angle en PA (en gouttière) du 1F, les verticales sont du 3G et du 3F. PH, PJ, H-L045 et J-L045 décrivent des soudures bout à bout sur tube. Le suffixe américain dit la même chose : G pour chanfrein (groove), F pour soudure d’angle (fillet).
C’est pourquoi une « PB » sur un joint bout à bout ou une « PC » sur une soudure d’angle mérite qu’on la questionne plutôt que de la prendre pour une variante exotique. Dans la désignation d’un certificat, le type de joint figure à côté de la position — BW pour bout à bout, FW pour angle — et les deux se lisent ensemble.
Déterminer la position d’après le plan et le DMOS
Le symbole de soudure sur un plan n’indique généralement pas la position : sa queue porte le numéro du procédé et souvent une référence de DMOS. La position découle du DMOS et de la façon dont la pièce est posée pendant le soudage. Procédez dans cet ordre :
- Bout à bout ou angle, d’après le symbole : un triangle est une soudure d’angle ; V, demi-V et I sont des soudures bout à bout.
- Où court l’axe de la soudure, la pièce étant dans la position où elle sera soudée. Une pièce soudée en atelier peut souvent être tournée en PA ; le même joint sur une structure montée ne le peut pas.
- Axe horizontal : souder par le dessus, c’est la PA (PB pour une soudure d’angle contre une tôle verticale) ; le long d’une paroi verticale, la PC ; par en dessous, la PE pour un bout à bout, la PD pour une soudure d’angle.
- Axe vertical : le sens écrit dans le DMOS — PF en montant, PG en descendant. Si le DMOS ne donne que PF, vous soudez en montant.
- Tube : tourne-t-il ? Tournant et soudé sur le dessus, c’est la PA ; fixe à axe horizontal, PH/PJ ; fixe vertical, PC ; fixe à 45°, H-L045 ou J-L045.
Vérifiez ensuite le résultat avec deux documents : la rubrique position du DMOS et la position de votre certificat. Si l’un des deux ne l’inclut pas, le joint demande un positionneur ou une autre procédure, pas une autre technique.
La position sur votre certificat
La position dans laquelle vous avez passé l’essai détermine les positions que votre certificat couvre, et la règle va dans un seul sens : le plus difficile couvre le plus facile. Le tableau est la lecture prudente, la même que dans le calculateur : quand la norme laisse des options, seul ce qui est couvert sans ambiguïté est indiqué.
| Réussi en position | Couvre |
|---|---|
| PA — à plat | PA |
| PB — angle à plat | PA, PB |
| PC — en corniche | PA, PB, PC |
| PD — angle au plafond | PA, PB, PD, PE |
| PE — au plafond | PA, PB, PC, PD, PE |
| PF — verticale montante | PA, PB, PF |
| PG — verticale descendante | PG |
| H-L045 — tube à 45°, montant | PA, PB, PC, PD, PE, PF, PH, H-L045 |
| J-L045 — tube à 45°, descendant | PA, PC, PE, PG, J-L045 |
Deux choses en découlent. La PG est à part : elle ne couvre qu’elle-même, et aucune position sur tôle ne la couvre. Et un essai sur tube en H-L045 couvre exactement ce que trois essais sur tôle en PC, PE et PF couvrent ensemble — PA, PB, PC, PD, PE et PF. Son pendant descendant J-L045 couvre PA, PC, PE, PG et J-L045 — mais pas PF. La position n’est cependant qu’une ligne de la désignation : le procédé, l’épaisseur, le diamètre et le type de joint réduisent encore l’étendue, et c’est pourquoi la réponse définitive vient du calculateur d’étendue de qualification.
Questions fréquentes
Une qualification en PF couvre-t-elle la PA ?
Oui. Les positions se couvrent en descendant la difficulté : un essai en PF couvre la PA et la PB, alors qu’un essai en PA ne couvre rien de plus que lui-même. C’est pourquoi les examinateurs conseillent de passer la position la plus difficile, même si le taux de réussite y est plus bas.
PF ou PG — montante ou descendante ?
La PF est la verticale montante et la PG la verticale descendante. La montante donne de la pénétration et c’est ce que demande la construction métallique ; la descendante est rapide et peu pénétrante, et convient à la tôle mince et aux passes de racine cellulosiques de pipelines. Employer la PG là où le DMOS (WPS) demande la PF est une cause classique de manque de fusion.
Comment les codes de position ISO et AWS se correspondent-ils ?
Ils décrivent les mêmes positions avec des désignations différentes : la PA correspond à peu près à 1G/1F, la PC à 2G, la PF à 3G montante, la PE à 4G, et les positions sur tube PH et H-L045 correspondent à 5G et 6G. La correspondance est proche mais pas exacte, de sorte qu’un certificat se lit dans le système dans lequel il a été délivré.
Qu’est-ce que la position de soudage PF et quel courant demande-t-elle ?
La PF est la verticale montante selon EN ISO 6947 : le joint est à la verticale et la soudure progresse de bas en haut (3G ou 3F montante en AWS). Le courant est inférieur d’environ 15 % à celui de la position à plat : une électrode rutile de 3,2 mm prend 75–120 A au lieu de 90–140 A. Les électrodes de plus de 4 mm ne s’utilisent pas en PF.
Quelle est la différence entre PB et PC ?
La PB est une soudure d’angle dans le coin entre une tôle horizontale et une tôle verticale (2F). La PC est une soudure bout à bout qui court horizontalement sur une paroi verticale (2G). Les deux sont dites horizontales, mais la PB n’existe que pour les soudures d’angle et la PC que pour les soudures bout à bout. La PB demande environ 5 % de courant en moins que la PA, la PC environ 10 % en moins.
Un essai en PG couvre-t-il la PF ?
Non, et l’inverse n’est pas vrai non plus. Dans le tableau de couverture, la PG ne couvre que la PG, et la PF couvre la PA, la PB et la PF. Un essai sur tube en J-L045 couvre la PA, la PC, la PE, la PG et la J-L045, mais toujours rien en montant. Un atelier qui soude dans les deux sens a besoin des deux sur le certificat.
Mis à jour :