Descriptif de mode opératoire de soudage (DMOS) : ce qu’il contient et comment le lire
La fiche qui dit exactement comment souder un assemblage donné — et le document que l’inspecteur demande en premier quand quelque chose a mal tourné.

Qu’est-ce qu’un DMOS (WPS) en soudage ?
Un descriptif de mode opératoire de soudage (DMOS, en anglais WPS) est l’instruction écrite pour une seule configuration d’assemblage : ce matériau, cette épaisseur, ce procédé, ces consommables, ces paramètres, cette position, cette séquence de passes. Ce n’est pas un conseil général. Deux assemblages d’apparence voisine peuvent exiger deux DMOS si le groupe de matériau ou la plage d’épaisseurs diffère.
Il existe parce qu’on ne peut pas vérifier un soudage en le regardant. Un assemblage soudé trop froid, sans préchauffage ou avec le mauvais métal d’apport peut avoir l’air parfait et casser en service. Qualifier le mode opératoire à l’avance, sur une éprouvette que l’on détruit et que l’on examine, est la seule réponse praticable.
La chaîne des documents
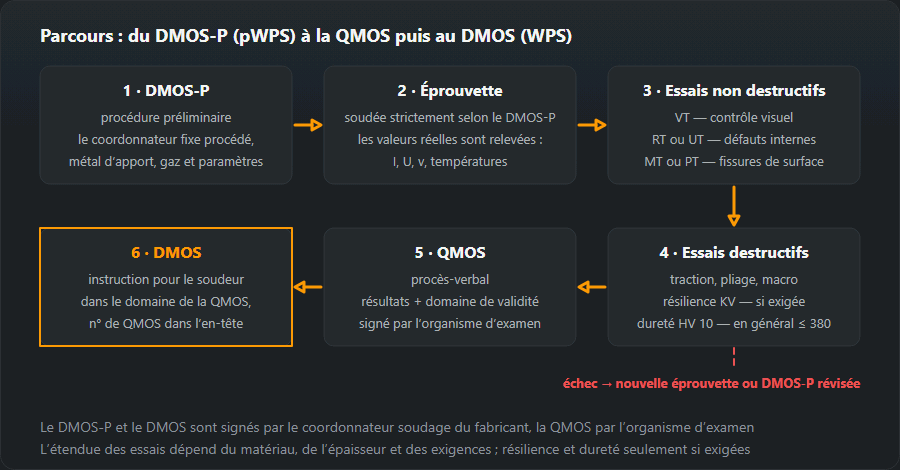
DMOS-P (pWPS) — préliminaire. Le technologue note ce qui devrait fonctionner.
Éprouvette — soudée d’après le DMOS-P, en présence d’un examinateur. Elle part ensuite aux essais destructifs et non destructifs selon la NF EN ISO 15614-1 : contrôle visuel, radiographie ou ultrasons, essais de traction transversale, essais de pliage, essais de résilience, macrographie et relevé de dureté.
QMOS (WPQR) — le compte rendu de tout cela, avec les plages que l’essai qualifie. Un essai sur tôle de 12 mm ne qualifie pas 40 mm.
DMOS (WPS) — émis pour l’atelier, appuyé sur le numéro de la QMOS.
| Document | Ce qu’il couvre | Norme |
|---|---|---|
| pWPS la proposition | Les réglages que prévoit le technologue ; rien ne les a encore prouvés | EN ISO 15609 |
| WPQR le compte rendu de qualification | Une éprouvette soudée selon le DMOS-P a passé l’examen non destructif et destructif | EN ISO 15614 |
| WPS l’instruction approuvée | Le mode opératoire éprouvé selon lequel le soudeur travaille réellement | EN ISO 15609 |
| Certificat de soudeur | Un document sur la personne, pas sur le mode opératoire | EN ISO 9606 |

DMOS, QMOS (et DMOS-P) : qui signe et pour combien de temps chacun est valable
Le tableau ci-dessus dit ce qu’est chaque document. Lors d’un audit, les questions sont plus précises : qui l’a signé, et s’applique-t-il encore ?
| Document | Statut | Signé par | Valable pour |
|---|---|---|---|
| DMOS-P (pWPS) | Proposition. On ne soude d’après lui que l’éprouvette (ou un essai préalable à la production selon la NF EN ISO 15613) | Le coordonnateur en soudage du fabricant | Jamais valable pour la production |
| QMOS (WPQR) | Compte rendu de l’essai et de la plage qu’il qualifie | L’examinateur ou l’organisme d’examen | Pas de date d’expiration ; cesse de couvrir un assemblage dès qu’une variable essentielle sort de sa plage |
| DMOS (WPS) | Instruction d’atelier avec le numéro de la QMOS en en-tête | Le coordonnateur en soudage (NF EN ISO 14731) | Pas de date d’expiration propre ; valable tant que la QMOS qui le soutient couvre l’assemblage et qu’il s’agit de l’indice en vigueur |
| Certificat de soudeur NF EN ISO 9606-1 | Qualification de la personne | L’examinateur ou l’organisme d’examen | 3 ans, à condition que l’employeur le confirme tous les 6 mois |
La plupart des DMOS en construction métallique reposent sur un essai de qualification selon la NF EN ISO 15614-1, mais les normes admettent d’autres voies : consommables éprouvés (EN ISO 15610), expérience antérieure (15611), mode opératoire de soudage normalisé (15612) ou essai préalable à la production (15613). Laquelle est acceptable est décidé par le client ou la norme de produit, pas par le soudeur.
Le lire
Les champs que le soudeur utilise vraiment se trouvent en bas de la fiche : le tableau de séquence des passes. Pour chaque passe, il donne le procédé, le consommable et son diamètre, la plage d’intensité, la plage de tension, la vitesse d’avance ou la limite d’énergie de soudage, et la polarité. Au-dessus se trouvent le croquis du joint, le groupe de matériau selon l’ISO/TR 15608, les températures de préchauffage et entre passes, le gaz et son débit, et tout traitement thermique après soudage.
Deux valeurs méritent d’être vérifiées avant d’amorcer l’arc. Le préchauffage : s’il indique 100 °C, ce sont 100 °C mesurés sur le métal de base à côté de l’assemblage, avant chaque passe, pas seulement la première — le raisonnement est dans le calculateur de préchauffage. L’énergie de soudage : si une plage est donnée, c’est une variable essentielle, et rester dedans suppose de connaître sa vitesse d’avance plutôt que de la deviner. Le calculateur d’énergie de soudage en fait l’arithmétique.
Exemple de DMOS : une fiche remplie, champ par champ
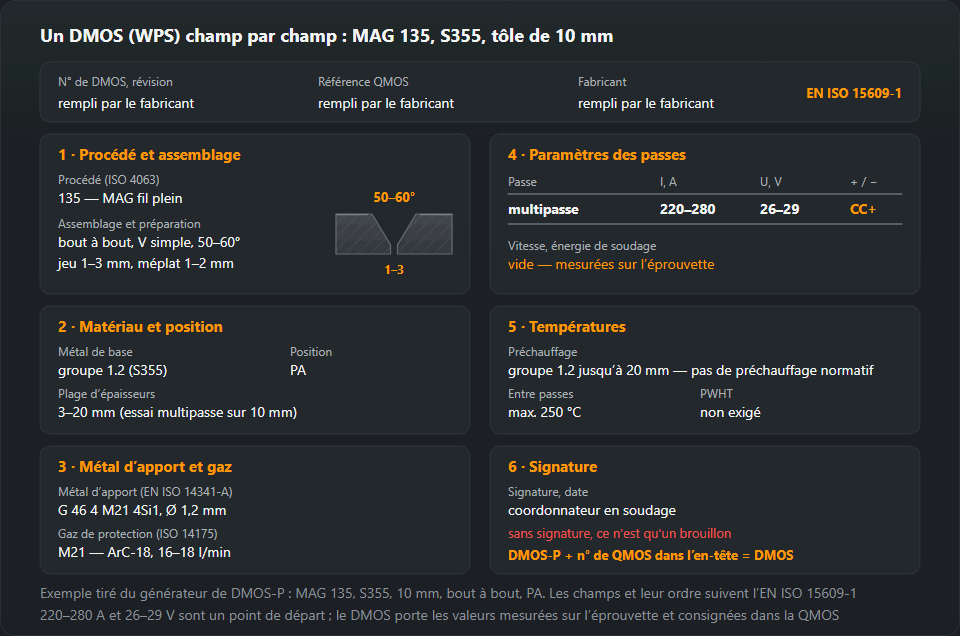
L’exemple ci-dessous est la fiche que produit notre générateur de DMOS-P pour un travail courant d’atelier : soudage MAG (procédé 135) d’une tôle en S355, groupe de matériau 1.2, épaisseur 10 mm, soudure bout à bout, position à plat PA. Une fois l’éprouvette soudée d’après lui réussie, la QMOS est établie et la même fiche, avec le numéro de la QMOS dans l’en-tête, devient le DMOS. Lisez-le comme le fait un inspecteur — chaque champ est quelque chose à confronter au travail que vous avez sous les yeux.

| Champ | Dans l’exemple | Ce que vérifie le soudeur ou l’inspecteur |
|---|---|---|
| Numéro de DMOS, indice | Rempli par le fabricant | L’exemplaire au poste de travail est l’indice en vigueur |
| Référence de la QMOS | Rempli par le fabricant | La QMOS existe, est signée par l’examinateur et sa plage couvre cet assemblage |
| Fabricant | Rempli par le fabricant | La même entreprise que celle qui détient la QMOS |
| Procédé (ISO 4063) | 135 — MAG avec fil plein | La machine est réglée pour le 135 ; le fil fourré (136) est un autre procédé |
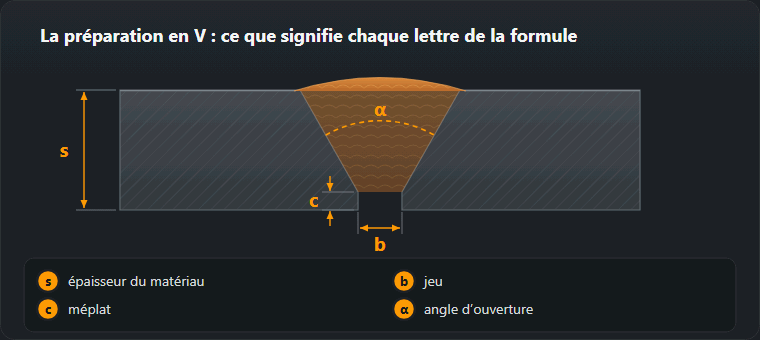
| Assemblage et préparation | Soudure bout à bout, V simple, 50 à 60°, jeu 1 à 3 mm, méplat 1 à 2 mm, accès des deux côtés | Angle, jeu et méplat mesurés sur l’assemblage pointé, pas estimés |
| Matériau de base | Groupe 1.2 (S355) | Le certificat matière : dans les groupes 1 à 3, une qualification couvre les aciers du même groupe de limite d’élasticité égale ou inférieure |
| Plage d’épaisseurs | 3 à 20 mm (essai multipasse sur 10 mm) | La tôle est comprise entre 3 et 20 mm ; un essai en une seule passe sur la même tôle ne donnerait que 5 à 13 mm |
| Position | PA | L’assemblage est soudé dans une position que le DMOS énumère, et le certificat du soudeur la couvre aussi — un certificat PA ne couvre que PA |
| Métal d’apport | EN ISO 14341-A G 46 4 M21 4Si1, fil Ø 1,2 mm | L’étiquette de la bobine correspond à la désignation complète, pas seulement à « le fil habituel » |
| Gaz de protection | M21 — ArC-18 (ISO 14175), 16 à 18 l/min | Étiquette de la bouteille et lecture du débitmètre |
| Courant, polarité | CC+, électrode au + | Le câble de la torche est sur la borne positive |
| Tableau des passes | Multipasse ; 220 à 280 A, 26 à 29 V | Valeurs sur l’afficheur du poste, ou mesurées à la pince ampèremétrique pendant le soudage |
| Vitesse d’avance, énergie de soudage | Laissé en blanc : mesuré sur l’éprouvette | Avec des exigences de résilience, l’énergie de soudage ne doit pas dépasser de plus de 25 % la valeur essayée ; avec des exigences de dureté, elle ne doit pas tomber de plus de 25 % en dessous |
| Préchauffage | Pas de préchauffage standard pour le groupe 1.2 jusqu’à 20 mm | L’exigence réelle découle du carbone équivalent de la coulée réelle (NF EN 1011-2) ; si le DMOS donne une valeur, elle se mesure |
| Température entre passes | Max. 250 °C | Mesurée avant chaque passe, pas jugée à la couleur de l’acier |
| Traitement thermique après soudage | Non exigé | — |
| Signature, date | Coordonnateur en soudage | Signée et datée ; une fiche non signée n’est encore qu’un brouillon |
Deux remarques sur les valeurs. Les 220 à 280 A et 26 à 29 V sont la plage du tableau de réglages MAG pour cette épaisseur — un point de départ pour l’éprouvette. Dans un vrai DMOS, le tableau des passes est écrit d’après les valeurs mesurées pendant le soudage de l’éprouvette et consignées dans la QMOS, en général avec des lignes séparées pour la racine et pour les passes de remplissage. Ces valeurs mesurées, par l’énergie de soudage, fixent ensuite les limites. La plage d’épaisseurs n’est pas non plus une affaire de goût : 3 à 20 mm pour un essai multipasse sur 10 mm, c’est ce que donne la NF EN ISO 15614-1, et les autres cas peuvent se vérifier dans le calculateur de domaine de QMOS. Comment se remplit le formulaire vierge pas à pas est sur la page du DMOS-P ; ce que subit l’éprouvette est sur la page de la QMOS.
Le DMOS et votre certificat sont deux choses différentes
Le DMOS qualifie le mode opératoire. Votre certificat NF EN ISO 9606 vous qualifie vous. Les deux doivent être valables et les deux doivent couvrir l’assemblage que vous avez devant vous, et ils le couvrent de façons différentes — le DMOS par le matériau et la plage d’épaisseurs, le certificat par le procédé, la position, l’épaisseur et le diamètre. Ce que couvre votre propre certificat se calcule dans le calculateur de domaine de qualification, et l’essai qui le fonde est décrit dans l’examen NF EN ISO 9606.
Qui signe un DMOS et où il est conservé
Le DMOS est établi et signé par le coordonnateur en soudage du fabricant selon la NF EN ISO 14731. Le niveau de cette personne — IWE, IWT ou IWS — découle du niveau d’exigences de qualité de la NF EN ISO 3834 auquel l’entreprise travaille. L’examinateur ou l’organisme d’examen signe la QMOS, pas le DMOS : son rôle s’arrête à la confirmation de l’essai et de la plage. Le soudeur ne signe ni l’une ni l’autre, mais travaille selon le DMOS et répond de le respecter.
L’original est conservé dans les enregistrements qualité, à côté de la QMOS qu’il cite. Un exemplaire doit se trouver au poste de travail ou avec les papiers du chantier — le soudeur doit pouvoir le consulter sans aller jusqu’au bureau. Quand un DMOS est révisé, les anciens exemplaires sont retirés de l’atelier. Un DMOS absent est un constat plus rare qu’un indice périmé traînant sur l’établi, et le remède est simple : l’indice et la date sur chaque exemplaire, et une liste unique des numéros de DMOS en vigueur tenue par le coordonnateur.
Équipements sous pression. Pour les récipients, chaudières et tuyauteries relevant de la directive 2014/68/UE, l’approbation du mode opératoire n’est pas laissée au seul fabricant : pour les catégories supérieures, les modes opératoires de soudage sont approuvés par un organisme notifié ou une tierce partie reconnue, et cet organisme signe la QMOS. Le DMOS reste le document du fabricant et doit s’inscrire dans la plage approuvée. Jusqu’où cela va est fixé par le code de conception (par exemple la NF EN 13445-4) et le cahier des charges du client.
Erreurs de DMOS courantes relevées par un audit NF EN 1090 / NF EN ISO 3834
- Pas de numéro de QMOS, ou un ancien indice sur l’établi. Sans la référence, c’est un DMOS-P avec un nouveau titre. Vérifiez le champ d’en-tête, que le compte rendu portant ce numéro est au dossier, et que l’indice correspond à la liste en vigueur.
- Épaisseur, diamètre ou position hors de la plage de la QMOS. Un essai sur 10 mm ne couvre pas une tôle de 25 mm. Comparez le DMOS avec la plage qualifiée de la QMOS, pas avec les dimensions de l’éprouvette.
- Métal d’apport ou gaz permutés. Un fil d’une autre classification, ou un gaz d’un autre groupe selon l’ISO 14175, parce que c’est ce que le fournisseur avait. Vérifiez l’étiquette de la bobine et la bouteille d’après le DMOS.
- 135 sur le papier, 136 à l’atelier. Le fil fourré est un procédé différent selon l’ISO 4063, et une qualification 135 ne le couvre pas. Regardez le fil dans la machine.
- Un soudeur sans certificat correspondant. Mauvais procédé ou mauvaise position, ou confirmation semestrielle de l’employeur manquante. Vérifiez le certificat d’après le DMOS ; le calculateur de domaine de qualification montre ce qu’il couvre.
- Préchauffage « à l’œil ». Le DMOS donne une température, mais il n’y a ni thermomètre de contact ni craie thermosensible sur le chantier. Demandez à voir l’appareil et où il est utilisé.
- Paramètres hors des plages du DMOS. Intensité montée pour aller plus vite. L’afficheur du poste ou une pince ampèremétrique pendant le soudage le montre tout de suite.
- Énergie de soudage non maîtrisée alors que le DMOS comporte des exigences de résilience. Personne ne mesure la vitesse d’avance, donc personne ne connaît l’énergie de soudage. Demandez quand la vitesse a été chronométrée pour la dernière fois, et passez les valeurs au calculateur d’énergie de soudage.
Chacune de ces erreurs se voit en quelques minutes, et chacune transforme une soudure saine en soudure non conforme sur le papier.
Sur les ouvrages de structure selon la NF EN 1090 et sur les équipements sous pression, souder sans mode opératoire qualifié n’est pas un raccourci — c’est une non-conformité qui ressort à la réception, quand le coût de la découpe et de la reprise est le plus élevé. Demandez le document avant le début du travail, pas après.
Questions fréquentes
Quelle différence entre un DMOS-P (pWPS), un DMOS (WPS) et une QMOS (WPQR) ?
Le DMOS-P (DMOS préliminaire, pWPS) est la proposition — les réglages prévus par le technologue, pas encore éprouvés. On soude l’éprouvette d’après lui et on l’examine ; le compte rendu de cet examen est la QMOS (WPQR). Une fois la QMOS acceptée, le DMOS-P devient un DMOS (WPS). En bref : le DMOS-P est le plan, la QMOS la preuve, le DMOS l’instruction approuvée.
Un DMOS passe-t-il d’une entreprise à l’autre ?
La qualification appartient au fabricant, pas au papier. Une autre entreprise ne peut en général pas reprendre simplement votre QMOS ; elle fait qualifier la sienne, ou fait accepter le transfert par l’organisme certificateur selon la NF EN ISO 15614. Le certificat du soudeur, en revanche, appartient au soudeur et le suit.
Que faire si je ne peux pas respecter les paramètres du DMOS ?
Arrêtez-vous et dites-le. Les plages d’un DMOS sont des variables essentielles : souder en dehors d’elles signifie que l’assemblage n’a pas été réalisé selon un mode opératoire qualifié, quel que soit son aspect. Un DMOS révisé ou complémentaire est une demande normale, et bien moins chère que de découper l’assemblage.
Qu’est-ce qu’un DMOS en soudage ?
Un descriptif de mode opératoire de soudage (DMOS, en anglais WPS — NF EN ISO 15609-1) est l’instruction écrite pour souder un assemblage donné : procédé, groupe de métal de base et plage d’épaisseurs, préparation du joint, métal d’apport et gaz, position, courant, tension et polarité pour chaque passe, préchauffage et température entre passes. On ne peut l’utiliser en production que s’il s’appuie sur un procès-verbal de qualification — en général une QMOS (WPQR) selon la NF EN ISO 15614-1 — dont le numéro figure dans son en-tête.
Existe-t-il un certificat de DMOS ?
Pas en tant que tel. Le DMOS est l’instruction propre du fabricant, signée par son coordonnateur en soudage. La preuve que le mode opératoire fonctionne est la QMOS, signée par l’examinateur ou l’organisme d’examen ; la preuve que le soudeur sait faire le travail est le certificat NF EN ISO 9606-1, valable 3 ans avec confirmation par l’employeur tous les 6 mois. Un client qui demande un « certificat de DMOS » veut en général les trois.
Un DMOS expire-t-il ?
Aucune date d’expiration n’y est inscrite, et la QMOS qui le soutient n’en a pas non plus. Un DMOS reste valable tant que cette QMOS couvre l’assemblage et tant qu’il s’agit de l’indice en vigueur. Il cesse de s’appliquer dès qu’une variable essentielle — procédé, groupe de matériau, plage d’épaisseurs, classification du métal d’apport, gaz — sort de la plage qualifiée. Les certificats de soudeur, eux, contrairement aux modes opératoires, arrivent à échéance.
Mis à jour :