WPS: مواصفة إجراء اللحام
المستند الذي يجعل الوصلة قابلة للتكرار. بدونه كل لُحام تجربة مستقلّة، ومعه يصير الخروج عن المعايير خروجًا موثّقًا لا اجتهادًا شخصيًّا.
الجواب المختصر
WPS هي تعليمات العمل الموجّهة إلى اللحّام، ويحمل رأسها رقم WPQR. وتنشأ من pWPS (المسوّدة) بعد نجاح اختبارات وصلة التجربة، وينتهي ذلك بسجلّ WPQR. يوقّعها منسّق اللحام (EN ISO 14731) وليس لها تاريخ انتهاء خاص: تبقى سارية ما دام WPQR يغطّي الوصلة وكانت النسخة الحالية. أما شهادة اللحّام وفق EN ISO 9606-1 فوثيقة منفصلة، صالحة 3 سنوات مع تأكيد صاحب العمل كل 6 أشهر.
- pWPS — يكتب منسّق اللحام لدى الشركة المصنّعة الإجراء: طريقة اللحام، وتجهيز الحواف، ومادة الحشو، والغاز، ونطاقات التيار والجهد، والتسخين المسبق (EN ISO 15609-1). ولا شيء فيه مُثبَت بعد.
- اختبار الإجراء — تُلحم عيّنة اختبار وفق pWPS بحضور الفاحص، ثم تُفحص بالعين وبالفحص غير الإتلافي وبالاختبارات الإتلافية (EN ISO 15614-1). اختر سُمكها مسبقًا بـحاسبة مدى WPQR.
- WPQR — يوقّع الفاحص أو جهة الفحص سجلّ النتائج ومدى الإنتاج الذي تغطّيه العيّنة.
- WPS — يُصدر المنسّق ضمن هذا المدى تعليمات العمل للورشة، وفي رأسها رقم WPQR.
نموذج pWPS مجاني: مولّد pWPS يملأ الورقة للطرق 111 و135 و136 و141 على الفولاذ (المجموعات 1.1 و1.2 و2.1 و3.1 و8.1) ويترك فارغةً الأسطرَ التي لا يملؤها غيرك: رقم pWPS، والشركة المصنّعة، واللحّام، والطاقة الخطّية، والتوقيع. نزّلها بصيغة CSV لـExcel أو لنموذج شركتك، أو اطبعها أو احفظها PDF من المتصفّح: حقول الإدخال لا تظهر في المطبوع، وملاحظات الصفحة تأتي بعد الورقة. أمّا اللحّام فيحتاج شهادته الخاصة — اختبار وفق EN ISO 9606-1، حاسبة مدى ISO 9606-1.
ما الذي فيها
- الطريقة برقمها وفق EN ISO 4063، ونوع الوصلة والتجهيز.
- المعدن الأساسي ومجموعته وفق ISO 15608، وسُمكه.
- مادة الحشو ورمزها، والغاز الواقي ورمزه.
- المعايير: التيار والجهد وسرعة التقدّم والقطبية والوضع.
- التسخين المسبق والحرارة بين المرّات والمعالجة بعد اللحام.
- ترتيب المرّات ورسم مقطع الوصلة.


من أين تأتي
تبدأ مسوّدةً (pWPS)، ثم تُلحم عيّنة وفقها وتُفحص فحوصًا متلفة وغير متلفة. النتيجة سجلّ اعتماد الإجراء (WPQR) وفق EN ISO 15614-1. ومنه تصدر WPS بمدى صلاحية محدّد: مدى السُمك والأقطار والمواد والمواضع.
| الوثيقة | من يُعدّها ويوقّعها | متى | ماذا تُثبت | المواصفة |
|---|---|---|---|---|
| pWPS | يُعدّها ويوقّعها منسّق اللحام لدى الشركة المصنّعة (EN ISO 14731) | قبل اختبار الإجراء | لا شيء بعد: هي الاقتراح الذي تُلحم به العيّنة. ولا يجوز لحام الإنتاج بها | EN ISO 15609-1 (المحتوى)؛ EN ISO 15607 (المصطلح وطرق التأهيل) |
| اختبار الإجراء | يلحم العيّنةَ لحّامُ الشركة المصنّعة بحضور الفاحص أو جهة الفحص، وتُجرى الاختبارات في مختبر | بعد الاتفاق على pWPS ونطاق الاختبارات | أنّ الوصلة الملحومة بهذه الطريقة تجتاز الفحص البصري والفحص غير الإتلافي والاختبارات الإتلافية | EN ISO 15614-1 (الفولاذ والنيكل)؛ EN ISO 15613 لاختبار ما قبل الإنتاج |
| WPQR | يوقّعه الفاحص أو جهة الفحص | بعد اجتياز جميع الاختبارات | أنّ الإجراء يعطي الخواص المطلوبة — وأيّ مدى من السماكات والأقطار والأوضاع ومجموعات المواد والطاقة الخطّية يغطّي | EN ISO 15614-1 (المدى: الحاسبة) |
| WPS | يُعدّها ويوقّعها منسّق اللحام | بعد WPQR وقبل الإنتاج | وحدها لا شيء: تقول للّحّام كيف يلحم الوصلة، وقيمتها تأتي من رقم WPQR في رأسها | EN ISO 15609-1 |
| شهادة اللحّام | يصدرها الفاحص أو جهة الفحص | بعد اختبار اللحّام نفسه | أنّ هذا الشخص يُحسن اللحام ضمن مدى الشهادة؛ 3 سنوات، بشرط أن يؤكّدها صاحب العمل كل 6 أشهر | EN ISO 9606-1 |

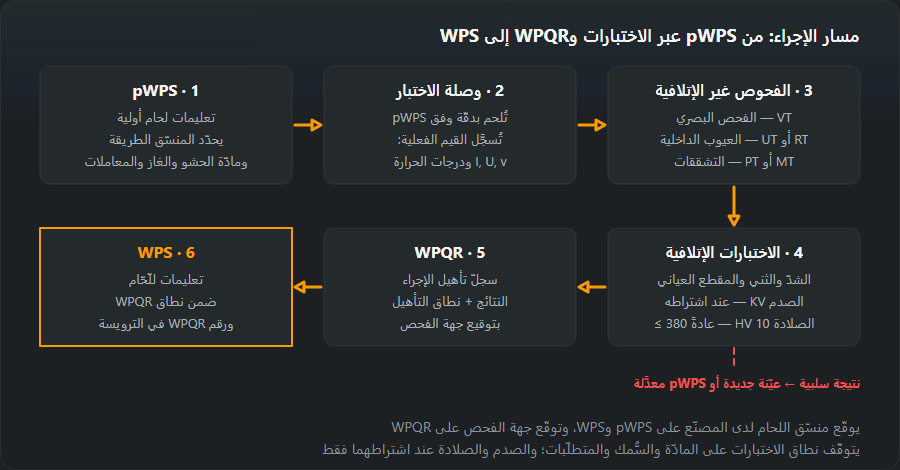
WPS وpWPS وWPQR: من يوقّع كلًّا منها وكم تدوم صلاحيته
الجدول أعلاه يبيّن ما هي كل وثيقة. أمّا في التدقيق فالأسئلة أضيق: من وقّعها، وهل ما زالت سارية؟
| الوثيقة | من يصدرها | ماذا تُثبت | المواصفة | الصلاحية |
|---|---|---|---|---|
| pWPS | منسّق اللحام لدى الشركة المصنّعة | لا شيء بعد: لا تُلحم بها إلا عيّنة الاختبار | EN ISO 15609-1 | لا تصلح للإنتاج أبدًا |
| WPQR | الفاحص أو جهة الفحص | أنّ الإجراء يعمل، وفي أيّ مدى | EN ISO 15614-1 | بلا تاريخ انتهاء؛ يتوقّف عن تغطية الوصلة حين يخرج متغيّر أساسي عن مداه |
| WPS | منسّق اللحام (EN ISO 14731) | وحدها لا شيء: هي تعليمات العمل وفي رأسها رقم WPQR | EN ISO 15609-1 | بلا تاريخ انتهاء خاص بها؛ ما دام WPQR يغطّي الوصلة وما دامت هي المراجعة الحالية |
| شهادة اللحّام | الفاحص أو جهة الفحص | أنّ هذا الشخص يُحسن اللحام ضمن مدى الشهادة | EN ISO 9606-1 | 3 سنوات، بشرط أن يؤكّدها صاحب العمل كل 6 أشهر |
في المنشآت المعدنية تستند معظم مواصفات WPS إلى اختبار الإجراء وفق EN ISO 15614-1، لكنّ المواصفات تسمح بطرق أخرى: مواد حشو مختبَرة (EN ISO 15610)، أو خبرة سابقة (15611)، أو إجراء قياسي (15612)، أو اختبار ما قبل الإنتاج (15613). وأيّ طريق مقبول يقرّره العميل أو مواصفة المنتج، لا اللحّام.
المتغيّرات الأساسية
هي التي يبطل الاعتماد بتجاوزها: تغيير الطريقة، أو مجموعة المعدن، أو نوع مادة الحشو، أو الخروج عن مدى السُّمك، أو تغيير غاز الحماية جوهريًّا. أمّا ما عداها فيُضبط داخل المدى المكتوب.
وإذا تعذّر الالتزام بالقيم — الماكينة لا تعطي أكثر، أو القطعة باردة أكثر مما ينبغي، أو المكان لا يسمح بالوضع المكتوب — فالصواب أن يتوقّف العمل ويُبلَّغ، لا أن يُجتهد في الموقع. اللحام خارج المدى يعني أنّ الوصلة لم تُنفَّذ وفق إجراء معتمد، مهما بدا شكلها جيّدًا.
طلب مواصفة معدَّلة أمر معتاد لا حرج فيه، وكلفته جزء يسير من كلفة قطع الوصلة وإعادة تنفيذها. الأثر العملي أنّ من يقرأ المواصفة بنفسه يكتشف هذا قبل بدء اللحام، لا بعد الفحص.
علاقتها بشهادة اللحّام
مستندان مختلفان يعملان معًا: WPS تعتمد الإجراء، وشهادة EN ISO 9606 تعتمد الشخص. اللحّام المعتمد الذي يعمل خارج WPS مخالف، وWPS سليمة ينفّذها غير معتمد كذلك. راجع اختبار اللحّام.
مثال على WPS: كيف تُقرأ ورقة مملوءة حقلًا حقلًا
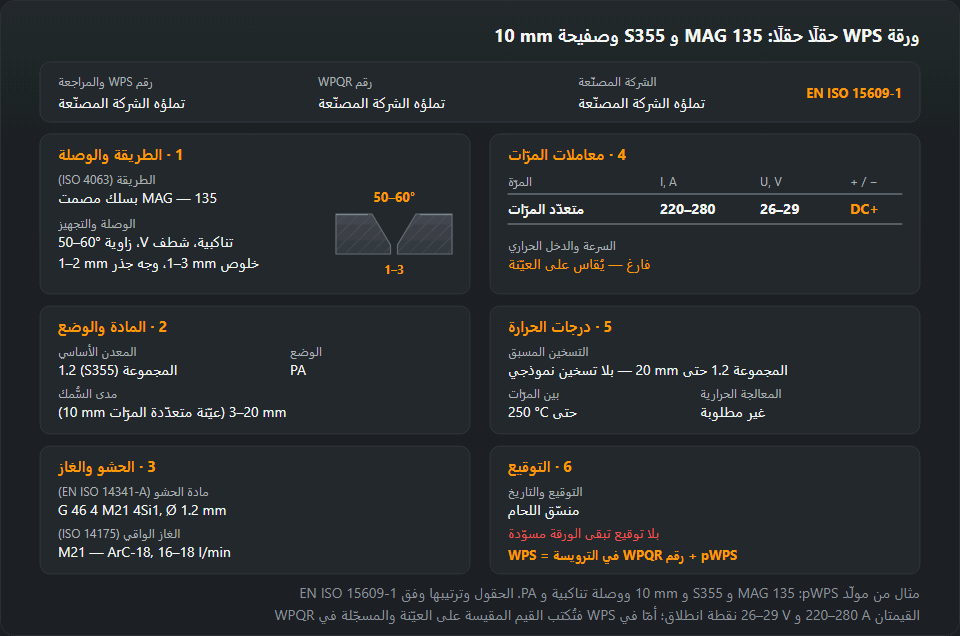
الورقة التالية هي ما يُخرجه مولّد pWPS على موقعنا لعمل ورشة معتاد: لحام MAG (الطريقة 135) للوح من S355 من مجموعة المواد 1.2، بسُمك 10 mm، وصلة تناكبية، في الوضع PA. حين تجتاز العيّنة الملحومة وفقها الاختبارات يصدر WPQR، وتصبح الورقة نفسها، وفي رأسها رقم WPQR، مواصفة WPS. اقرأها كما يقرؤها المفتّش: كل حقل شيء يُطابَق مع الوصلة التي أمامك. وبالنسبة إلى S355، كما لأي درجة من معيار آخر، تحقّق أولًا من المكافئ في جدول مكافئات درجات الفولاذ.

| الحقل | في المثال | ما الذي يتحقّق منه اللحّام أو المفتّش |
|---|---|---|
| رقم WPS والمراجعة | تملؤه الشركة المصنّعة | النسخة الموجودة عند محطة العمل هي المراجعة الحالية |
| رقم WPQR | تملؤه الشركة المصنّعة | السجلّ موجود، وموقّع من الفاحص، ومداه يغطّي هذه الوصلة |
| الشركة المصنّعة | تملؤه الشركة المصنّعة | هي نفسها الشركة التي يعود إليها WPQR |
| الطريقة (ISO 4063) | 135 — MAG بسلك مصمت | الماكينة مجهّزة للطريقة 135؛ السلك المحشوّ (136) طريقة أخرى |
| الوصلة والتجهيز | تناكبية، شطف V، زاوية 50–60°، خلوص 1–3 mm، وجه جذر 1–2 mm، الوصول من الجهتين | الزاوية والخلوص ووجه الجذر مقيسة على الوصلة بعد التثبيت النقطي، لا بالتقدير |
| المعدن الأساسي | المجموعة 1.2 (S355) | شهادة المادة: في المجموعات 1–3 يغطّي الاعتماد فولاذ المجموعة نفسها ذا حدّ خضوع مساوٍ أو أدنى |
| مدى السُّمك | 3–20 mm (عيّنة متعدّدة المرّات بسُمك 10 mm) | اللوح ضمن 3–20 mm؛ ولو كانت العيّنة نفسها بمرّة واحدة لأعطت 5–13 mm فقط |
| الوضع | PA | الوصلة تُلحم في وضع مذكور في المواصفة، وشهادة اللحّام تغطّيه أيضًا — شهادة PA لا تغطّي إلا PA |
| مادة الحشو | EN ISO 14341-A G 46 4 M21 4Si1، سلك Ø 1.2 mm | ملصق البكرة يطابق الرمز كاملًا، لا «السلك المعتاد» |
| الغاز الواقي | M21 — ArC-18 (ISO 14175)، 16–18 l/min | ملصق الأسطوانة وقراءة مقياس التدفّق |
| نوع التيار والقطبية | DC+، السلك على القطب الموجب | كابل المشعل موصول بالقطب الموجب |
| جدول المرّات | متعدّد المرّات؛ 220–280 A، 26–29 V | القيم على شاشة المصدر، أو مقيسة بأمّيتر كلّابي أثناء اللحام |
| السرعة والدخل الحراري | فارغ: يُقاس على العيّنة | عند اشتراط متانة الصدم لا يجوز أن يزيد الدخل الحراري على المختبَر بأكثر من 25 %، وعند اشتراط الصلادة لا يجوز أن ينقص عنه بأكثر من 25 % |
| التسخين المسبق | لا تسخين مسبق نموذجيًّا للمجموعة 1.2 حتى 20 mm | المتطلّب الفعلي يُحسب من CE للصبّة المحدّدة (EN 1011-2)؛ وإن ذكرت WPS قيمة فإنها تُقاس |
| الحرارة بين المرّات | لا تزيد على 250 °C | تُقاس قبل كل مرّة، لا تُقدَّر من لون الفولاذ |
| المعالجة الحرارية بعد اللحام | غير مطلوبة | — |
| التوقيع والتاريخ | منسّق اللحام | موقّعة ومؤرّخة؛ الورقة غير الموقّعة ما زالت مسوّدة |
ملاحظتان على الأرقام. القيم 220–280 A و26–29 V هي نطاق جدول إعدادات MAG لهذا السُّمك، أي نقطة انطلاق لعيّنة الاختبار. أمّا في WPS الحقيقية فيُملأ جدول المرّات بالقيم المقيسة أثناء لحام العيّنة والمسجّلة في WPQR، وعادةً بسطر مستقلّ للجذر وآخر للحشو. وهذه القيم المقيسة هي التي تحدّد الحدود لاحقًا عبر الدخل الحراري. ومدى السُّمك ليس مسألة رأي: 3–20 mm لعيّنة متعدّدة المرّات بسُمك 10 mm هو ما تعطيه EN ISO 15614-1، وتُحسب الحالات الأخرى في حاسبة مدى WPQR. أمّا ملء الاستمارة خطوةً خطوة فتجده في صفحة pWPS، والاختبارات التي تمرّ بها العيّنة في صفحة WPQR.
من يوقّع WPS وأين تُحفظ
يُعدّ WPS ويوقّعها منسّق اللحام لدى الشركة المصنّعة وفق EN ISO 14731. ومستواه — IWE أو IWT أو IWS — يتبع مستوى متطلّبات الجودة في EN ISO 3834 الذي تعمل به الشركة. أمّا الفاحص أو جهة الفحص فيوقّع WPQR لا WPS: ينتهي دوره بتأكيد الاختبار والمدى. واللحّام لا يوقّع أيًّا منهما؛ هو يعمل وفق WPS ويُسأل عن البقاء داخل حدودها.
يُحفظ الأصل في وثائق الجودة إلى جانب WPQR الذي يستشهد به. وتوضع نسخة عند محطة العمل أو في ملفّ المهمّة، فاللحّام يجب أن يراجعها دون الذهاب إلى المكتب. وعند مراجعة WPS تُجمع النسخ القديمة من الورشة. والتدقيق يجد مواصفةً مفقودة أقلّ مما يجد مراجعةً قديمة عند المحطة، وعلاج ذلك بسيط: رقم المراجعة والتاريخ على كل نسخة، وقائمة واحدة بالمواصفات السارية لدى المنسّق.
معدّات الضغط. في الأوعية والمراجل وخطوط الأنابيب الخاضعة للتوجيه 2014/68/EU لا يُترك اعتماد الإجراء للمصنّع وحده: ففي الفئات الأعلى تعتمد إجراءات اللحام جهةٌ مخطَرة أو منظمة ثالثة معترف بها، وهذه الجهة هي التي توقّع WPQR. وتبقى WPS وثيقة المصنّع ويجب أن تقع داخل المدى المعتمد. ومدى ذلك تحدّده مواصفة التصميم (مثل EN 13445-4) ومواصفة العميل.
أخطاء شائعة في WPS يكشفها تدقيق EN 1090 / EN ISO 3834
- لا رقم WPQR، أو مراجعة قديمة عند المحطة. من دون رقم السجلّ هي pWPS بعنوان جديد. تحقّق من الحقل في الرأس، ومن وجود السجلّ بهذا الرقم في الملفّ، ومن مطابقة المراجعة لقائمة السارية.
- سُمك أو قطر أو وضع خارج مدى WPQR. عيّنة 10 mm لا تغطّي لوحًا بسُمك 25 mm. قارن WPS بالمدى المسجّل في WPQR، لا بأبعاد العيّنة.
- تبديل السلك أو الغاز. سلك من تصنيف آخر، أو غاز من مجموعة أخرى وفق ISO 14175، لأنّ المورّد لم يكن لديه غيره. قارن ملصق البكرة والأسطوانة بما في WPS.
- 135 على الورق و136 في الورشة. السلك المحشوّ طريقة أخرى وفق ISO 4063، واعتماد 135 لا يغطّيها. تكفي نظرة إلى وحدة تغذية السلك.
- لحّام بلا شهادة مطابقة. طريقة أخرى أو وضع آخر، أو غياب تأكيد صاحب العمل كل 6 أشهر. قارن الشهادة بـWPS؛ وما تغطّيه تُظهره حاسبة مدى الشهادة.
- تسخين مسبق «بالعين». WPS تذكر درجة حرارة، ولا يوجد عند المحطة ميزان حرارة تلامسي ولا أقلام حرارية. اطلب الأداة واسأل أين يُقاس.
- معايير خارج نطاقات WPS. رُفع التيار «ليمشي أسرع». شاشة المصدر أو الأمّيتر الكلّابي أثناء اللحام يكشفان ذلك فورًا.
- الدخل الحراري بلا ضبط مع أنّ في WPS متطلّبات صدم. لا أحد يقيس سرعة اللحام، إذن لا أحد يعرف الدخل الحراري. اسأل متى قيست السرعة آخر مرّة، وأعد حساب القيمة.
كل واحد من هذه الأخطاء يُرى في دقائق، وكل واحد يحوّل لحامًا سليمًا إلى لحام غير مطابق، على الورق على الأقل.
المواصفات والمراجع
إصدار المواصفة والبند أو الجدول وما تأخذه هذه الصفحة منه. رُوجعت الأرقام على الفهارس التي ينشرها ناشرو المواصفات، أمّا النصوص الكاملة فتبيعها هيئات التقييس.
- EN ISO 15609-1:2019، البند 4، الملحق A — ما يجب أن تتضمنه مواصفة WPS ونموذج الاستمارة
- EN ISO 15614-1:2017+A1:2019، البند 7.1 — نوع الفحوص على قطعة الاختبار ومداها
- EN ISO 15614-1:2017+A1:2019، البنود 8.3, 8.4 — نطاق التأهيل: مجموعة المادة والسماكة والقطر والعملية والوضع ومادة الحشو والطاقة الحرارية والتسخين المسبق ودرجة الحرارة بين الطبقات
أسئلة متكرّرة
ما الفرق بين pWPS وWPS وWPQR؟
pWPS مسوّدة مقترحة قبل الإثبات. تُلحم بها عيّنة وتُفحص، فينتج WPQR — سجلّ اعتماد الإجراء، وهو الدليل. وبناءً عليه تصدر WPS النهائية: التعليمات التي يعمل بها اللحّام. الأولى اقتراح، والثانية دليل، والثالثة أمر.
هل أستطيع تغيير شيء صغير في المعايير؟
داخل المدى المكتوب نعم، وخارجه لا. المواصفة تحدّد لكل متغيّر مدى مسموحًا — التيار والجهد والسرعة والتسخين المسبق. والخروج عنه يبطل الاعتماد ولو كان التغيير في نظرك طفيفًا: هذا معنى «متغيّر أساسي».
من يوقّع WPS؟
منسّق اللحام (مهندس أو أخصّائي لحام وفق EN ISO 14731). ليست وثيقةً يكتبها اللحّام لنفسه، ولا ورقةً تُنسخ من مشروع آخر: مداها مرتبط بـWPQR بعينه.
ما هي WPS في اللحام؟
WPS (Welding Procedure Specification، مواصفة إجراء اللحام وفق EN ISO 15609-1) هي التعليمات المكتوبة للحام وصلة محدّدة: الطريقة، ومجموعة المعدن ومدى السُّمك، والتجهيز، ومادة الحشو والغاز، والوضع، والتيار والجهد والقطبية لكل مرّة، والتسخين المسبق والحرارة بين المرّات. ولا تُستخدم في الإنتاج إلا إذا استندت إلى سجلّ اعتماد — عادةً WPQR وفق EN ISO 15614-1 — يُكتب رقمه في رأسها.
هل لـWPS تاريخ انتهاء؟
لا يُكتب عليها تاريخ انتهاء، ولا على WPQR الذي تستند إليه. تبقى WPS سارية ما دام ذلك WPQR يغطّي الوصلة وما دامت هي المراجعة الحالية. وتسقط حين يخرج متغيّر أساسي — الطريقة، أو مجموعة المعدن، أو مدى السُّمك، أو تصنيف مادة الحشو، أو الغاز — عن المدى المعتمد. أمّا شهادة اللحّام فلها مدّة: 3 سنوات مع تأكيد كل 6 أشهر.
هل يجوز العمل بـWPS شركة أخرى؟
في العادة لا. اعتماد الإجراء ملك للشركة المصنّعة التي أجرت الاختبار، ولا ينتقل إلى شركة أخرى مع نسخة من الورقة. ومن يريد لحام وصلة مشابهة يكتب pWPS خاصة به، ويلحم عيّنة، ويحصل على WPQR خاص به. وأقصى ما تصلح له مواصفة الغير أن تكون نموذجًا عند كتابة المسوّدة.
آخر تحديث: