pWPS: مواصفة إجراء اللحام الأوّلية
تبدو الـpWPS كأنّها مواصفة جاهزة وتحمل الحقول نفسها تمامًا، ويفرّق بينهما أمر واحد: لم يتحقّق أحد بعدُ من أنّ البارامترات المدوّنة فيها تعطي لحامًا يفي بالمتطلّبات. إنّها اقتراح لا إثبات.
جواب مختصر
pWPS (preliminary Welding Procedure Specification) مسوّدة مواصفة إجراء اللحام. يحدّد فيها المهندس العملية والمعدن وتجهيز الحواف وبارامترات التيار والغاز والتسخين المسبق وترتيب الطبقات — كلّ ما سيرد في المواصفة النهائية. ثمّ تُلحَم بموجبها عيّنة، وتخضع العيّنة للاختبارات، فإن اجتازتها صدر تقرير WPQR وصارت المواصفة WPS كاملة الأهلية.
الوثائق الثلاث في جملة واحدة: pWPS تقترح، وWPQR يثبت، وWPS تُلزِم.
من أين تأتي أرقامها
الـpWPS ليست تخمينًا: لكلّ حقل مصدره. وهذا الجزء من العمل بالذات هو ما يفصل المهندس عن المشغّل:
| حقل المواصفة | من أين تأتي القيمة |
|---|---|
| العملية حسب ISO 4063 | اختيار المهندس — أرقام العمليات |
| مجموعة المعدن حسب ISO/TR 15608 | من شهادة الفولاذ؛ والمجموعة تحدّد مدى التأهيل |
| تجهيز الحواف حسب ISO 9692-1 | السُّمك وإمكان الوصول — تجهيز الحواف |
| التيار والجهد والقطبية | قطر القطب أو السلك — حاسبة التيار |
| الطاقة الخطّية | التيار والجهد والسرعة — حاسبة الطاقة الخطّية |
| التسخين المسبق حسب EN 1011-2 | المكافئ الكربوني والسُّمك — حاسبة التسخين |
| الغاز الحامي حسب ISO 14175 | المعدن والعملية — اختيار الغاز |
| عدد الطبقات وترتيبها | مساحة مقطع التجهيز — معدن اللحام وعدد الطبقات |
وكلّما كانت الـpWPS أدقّ إعدادًا، زاد احتمال أن تجتاز العيّنة الاختبارات من المرّة الأولى. فالتأهيل الفاشل يعني كلفة المعدن والمختبر والوقت، وليست هذه المرحلة موضعًا للتوفير.
كيف تُملأ pWPS: مثال محلول حقلًا حقلًا
مهمّة معتادة في الورشة: لحام تناكبي لألواح من S355 بسُمك 10 mm، بالعملية 135 (MAG بسلك مصمت وغاز نشط)، في الوضعية المسطّحة PA، مع إمكان الوصول من الجهتين. هذا هو النموذج الذي يجمعه مولّد pWPS، وفيما يلي، حقلًا حقلًا، ما يُكتب فيه ومن أين جاءت كلّ قيمة.
| الحقل | القيمة في المثال | مصدرها |
|---|---|---|
| العملية | 135 (MAG) | تُختار بحسب الإنتاج. وكلّ عملية تؤهَّل وحدها: عيّنة بالعملية 135 لا تغطّي 136 |
| المعدن الأساسي | S355، المجموعة 1.2 حسب ISO/TR 15608 | شهادة الفولاذ؛ والمجموعة تحدّد مادّة الحشو وأيّ أنواع الفولاذ يغطّيها التأهيل |
| الوصلة والسُّمك | تناكبية، لوح، t = 10 mm | الرسم وخطّة العيّنة؛ فسُمك العيّنة يحدّد المدى اللاحق |
| الوضعية | PA | خطّة العيّنة (انظر التخطيط أدناه) |
| تجهيز الحواف | شكل V، زاوية 50–60°، فجوة 1–3 mm، وجه جذر 1–2 mm | السُّمك وإمكان الوصول من الجهتين — تجهيز الحواف |
| مادّة الحشو | EN ISO 14341-A G 46 4 M21 4Si1، سلك Ø 1.2 mm | تصنيف يلائم المجموعة 1.2 والغاز M21؛ والقطر بحسب السُّمك والبارامترات |
| الغاز الحامي | M21 — ArC-18 (ISO 14175)، 16–18 l/min | العملية والمعدن؛ والغاز نفسه وارد في رمز السلك |
| القطبية | DC+ (القطب على الموجب) | المعتادة في MAG بسلك مصمت |
| التيار والجهد | 220–280 A، 26–29 V | سطر «8–10 mm» في جدول بارامترات MAG في الموقع — نطاق انطلاق لا قياس |
| الطبقات | متعدّد الطبقات | تجويف V بسُمك 10 mm لا يُملأ بطبقة واحدة؛ وعدد الطبقات يؤثّر في المدى |
| التسخين المسبق | لا قيمة نمطية | للمجموعة 1.2 حتّى 20 mm لا يضع المولّد تسخينًا؛ والقيمة الدقيقة من EN 1011-2 عبر CE للصبّة: المكافئ الكربوني والتسخين المسبق |
| الحرارة بين الطبقات | 250 °C كحدّ أقصى | حدّ المولّد لهذه المجموعة |
| المعالجة الحرارية | غير مطلوبة | لا يضعها المولّد للمجموعة 1.2 |
| الطاقة الخطّية | فارغ | تتوقّف على سرعة اللحام التي تُقاس على العيّنة — حاسبة الطاقة الخطّية |
| رقم WPS / WPQR | فارغ | لا يوجد رقم WPQR إلّا بعد الاختبارات |
| المصنّع، اللحّام، التاريخ، التوقيع | فارغ | يُملأ لديكم: المنشأة، ولحّام العيّنة، ومنسّق اللحام |
السطور الفارغة ليست تقصيرًا بل أمانة: فالطاقة الخطّية المكتوبة قبل العيّنة لا تأتي إلّا من سرعة مختلَقة. وإن اجتازت عيّنةٌ ملحومة بموجب هذه الـpWPS الاختبارات، أعطى اللحام التناكبي متعدّد الطبقات بسُمك 10 mm مدى سُمك 3–20 mm؛ ولو كان بطبقة واحدة لكان 5–13 mm فقط. ويمكن التحقّق من ذلك في حاسبة مدى WPQR.
تحفّظ واحد: 220–280 A و26–29 V نطاق الانطلاق لهذا السُّمك. أمّا ما يُدوَّن في WPQR فهو التيار والجهد المقيسان فعلًا أثناء لحام العيّنة، وهما مع السرعة يحدّدان الطاقة الخطّية التي يُحسب منها لاحقًا التفاوت المسموح في الإنتاج.
من pWPS إلى WPS خطوة بخطوة
هذا هو الطريق المعتاد عند التأهيل باختبار الإجراء حسب EN ISO 15614-1. لكلّ خطوة منفّذها ووثيقتها الناتجة، وفي التدقيق تُتتبَّع السلسلة عبر هذه الأوراق بالذات.
- المعطيات الأولية. يجمع منسّق اللحام لدى المصنّع ما سيُلحَم: رتب الفولاذ ومجموعاتها، ومديات السُّمك والأقطار، والوضعيات، ومتطلّبات الطالب ومواصفة المنتج (هل تُشترط الصدمية والصلادة، وأيّ مستوى من EN ISO 3834). الناتج: قائمة بما يجب أن يغطّيه المدى المقبل.
- pWPS. يعدّ المنسّق المواصفة ويوقّعها: العملية، تجهيز الحواف، مادّة الحشو، الغاز، نطاقات التيار والجهد، التسخين المسبق، الحرارة بين الطبقات، ترتيب الطبقات. الناتج: pWPS برقم خاصّ.
- الاتّفاق المسبق. يختار المصنّع جهة اختبار (examining body) أو مختبِرًا ويراجع معه مسبقًا الـpWPS وأبعاد العيّنة ونطاق الاختبارات. الناتج: pWPS متّفق عليها وخطّة اختبارات.
- لحام العيّنة. يلحم اللحّام العيّنة بموجب الـpWPS بحضور المختبِر أو المفتّش. وفي كلّ طبقة يُدوَّن التيار والجهد الفعليان، وسرعة اللحام (طول الخطّ والزمن المستغرق)، ودرجتا التسخين المسبق والحرارة بين الطبقات، وتدفّق الغاز. الناتج: سجلّ البارامترات الفعلية وعيّنة موسومة.
- الفحص غير المتلف. يجري المختبر VT، ثمّ RT أو UT وفحص السطح بـMT أو PT. الناتج: تقارير الفحص غير المتلف.
- الاختبارات المتلفة. يقتطع المختبر العيّنات الفرعية ويختبرها — شدّ، ثنْي، مقطع عياني، ثمّ الصدم والصلادة عند اشتراطهما؛ وأيّ الاختبارات وبأيّ مواصفات مشروح في صفحة WPQR. الناتج: تقارير الاختبار.
- WPQR. تقيّم جهة الاختبار النتائج، وتحدّد مدى التأهيل من البارامترات الفعلية للعيّنة، وتوقّع التقرير. الناتج: WPQR.
- WPS. يصدر المنسّق مواصفة عمل واحدة أو أكثر ضمن المدى، في ترويسة كلّ منها رقم WPQR. الناتج: WPS عند موقع العمل.

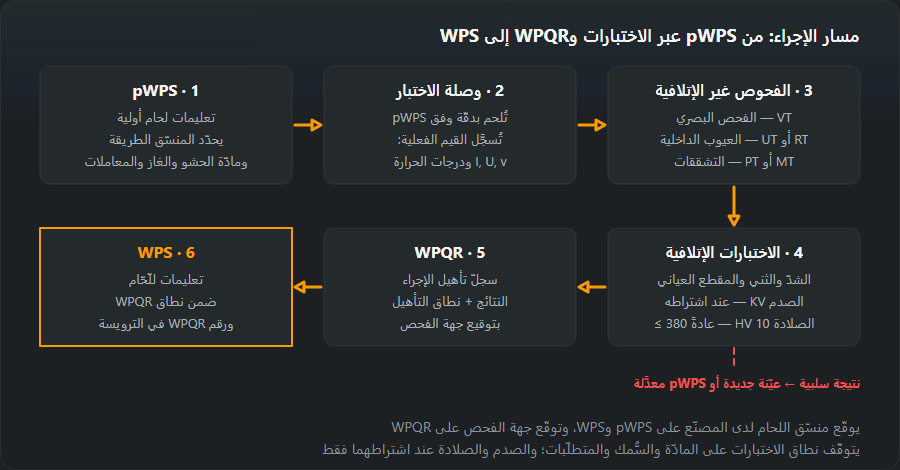
إذا لم تجتز العيّنة الاختبارات
يُبحث أوّلًا عن السبب في التقارير. فإن كان في التنفيذ — حواف متّسخة، فجوة خارج التفاوت، خطأ اللحّام — أُعيد لحام العيّنة بموجب الـpWPS نفسها بالاتّفاق مع جهة الاختبار. وإن كان العيب نابعًا من الإجراء ذاته (البارامترات، مادّة الحشو، التسخين المسبق، التجهيز)، عدّل المنسّق الـpWPS — بمراجعة جديدة أو برقم جديد — وبدأت الدورة من جديد بعيّنة جديدة. ونتائج العيّنة الراسبة لا تنتقل إلى أيّ WPQR، لكن يحسن الاحتفاظ بتقاريرها: فهي تدلّ على ما ينبغي تغييره.
وتأهيل الإجراء حسب EN ISO 15614 هو الطريق الأشيع لا الوحيد. فـ EN ISO 15607 تجيز أيضًا التأهيل بناءً على مواد لحام مختبَرة (15610)، وعلى خبرة لحام سابقة (15611)، وعلى مواصفة إجراء قياسية (15612)، وعلى اختبار ما قبل الإنتاج (15613). والمنفّذ يختار الطريق، أمّا أيّها يجوز في حالة بعينها فيقرّره الطالب ومواصفة المنتج.
كيف تُخطَّط العيّنة لتغطّي الإنتاج
العيّنة مكلفة، ولذلك تُختار بارامتراتها انطلاقًا من الإنتاج لا ممّا هو أسهل لحامًا. وأربعة قرارات تحسم كلّ شيء تقريبًا:
- السُّمك. عيّنة تناكبية متعدّدة الطبقات بسُمك t = 10 mm تغطّي 3–20 mm، وبسُمك t = 12 mm تغطّي 3–24 mm، وبسُمك t = 20 mm تغطّي 10–40 mm. فإن كانت الورشة تلحم من 4 إلى 30 mm لم تكفِ عيّنة واحدة: العيّنتان 10 و20 mm معًا تغطّيان 3–40 mm.
- الوضعية. ما دامت لا توجد متطلّبات صدمية وصلادة، فالعيّنة في وضعية واحدة تغطّي الوضعيات كلّها. فإن وُجدت هذه المتطلّبات صار للوضعية أثر في المدى — ويحسن حسم ذلك قبل اللحام.
- لوح أم أنبوب. عيّنة الأنبوب تغطّي الأنابيب من 0.5·D. أمّا عيّنة اللوح فلا تغطّي الأنابيب إلّا فوق قطر معيّن — أكثر من 150 mm، ومن 500 mm في بعض الوضعيات — فالأنابيب الصغيرة تحتاج عيّنة أنبوب.
- التسخين المسبق والحرارة بين الطبقات. يجوز في الإنتاج أن يكون التسخين المسبق أدنى بما يصل إلى 50 °C ممّا كان على العيّنة، والحرارة بين الطبقات أعلى بما يصل إلى 50 °C (باستثناء المجموعات 8 و10 و41–48). فلا تُسخَّن العيّنة أكثر ممّا تستطيع الورشة تأمينه فعلًا، ولا تُخفَض الحرارة بين الطبقات عليها خفضًا مصطنعًا.
والشرح الكامل للمديات — السُّمك والقطر والطاقة الخطّية ومجموعات المعادن — في صفحة WPQR وفي حاسبة المدى.
أخطاء شائعة في pWPS
- بارامترات يتعذّر الحفاظ عليها في الوضعية المحدّدة. يُنقَل نطاق تيار مخصّص للوضعية المسطّحة إلى pWPS للّحام العمودي أو العلوي. ويظهر ذلك فورًا على العيّنة: يخرج اللحّام عن النطاق وتفترق القيم الفعلية عن الوثيقة.
- مادّة حشو بتصنيف غير مناسب. سلك أو قطب لا يلائم مجموعة المعدن الأساسي أو متطلّب الصدمية. ويُكشف ذلك بمقارنة رمز مادّة الحشو بمجموعة المعدن ومتطلّبات المنتج.
- نسيان التسخين المسبق. في المعدن السميك أو الفولاذ ذي المكافئ الكربوني المرتفع لم يحسب أحد CE ولم يُحدَّد تسخين. والخطر تشقّقات باردة تظهر في المقطع العياني أو في صلادة المنطقة المتأثّرة بالحرارة.
- عيّنة ضيّقة المدى. اختير السُّمك والوضعية بحسب السهولة، فلم يغطِّ المدى الأسماك والوضعيات الفعلية في الورشة. والنتيجة عيّنة ثانية كان يمكن تجنّبها.
- عدم تدوين البارامترات الفعلية. لُحمت العيّنة، لكنّ أحدًا لم يقِس التيار والجهد والسرعة لكلّ طبقة. ومن دونها لا سبيل إلى حساب الطاقة الخطّية ولا أساس أمينًا لتقرير WPQR.
- قيم مختلَقة في السطور الفارغة. تُكتب الطاقة الخطّية أو رقم WPQR في الـpWPS مسبقًا. ووثيقة كهذه تضلّل المختبِر واللحّام معًا.
- الإنتاج بموجب pWPS «ريثما يصل التقرير». كلّ ما لُحم قبل إصدار الـWPS يبقى بلا إجراء مؤهَّل يسنده.
لماذا لا يجوز لحام الإنتاج بها
لأنّه لا شيء يسندها. قد تكون البارامترات فيها صحيحة — وهي كذلك عادةً — لكن لم يتحقّق منها أحد باختبار شدّ وثنْي وصدم. وقد يفي اللحام المنفَّذ بموجبها بالمتطلّبات، غير أنّ لا وثيقة تُظهِر ذلك، وفي المنشآت الخاضعة لـEN 1090 أو لتوجيه معدّات الضغط يساوي غيابُ هذه الوثيقة عدمَ المطابقة.
والشيء الوحيد الذي تغطّيه pWPS هو عيّنة تأهيل الإجراء واختبار ما قبل الإنتاج حسب EN ISO 15613، حيث يُختبَر بدل العيّنة المنفصلة عنصرٌ يحاكي المنشأة الحقيقية.
من يعدّها
منسّق اللحام لدى المنفّذ حسب EN ISO 14731. ويُختار مستوى معرفته (IWE أو IWT أو IWS) بحسب مستوى متطلّبات الجودة في EN ISO 3834: فعند المتطلّبات الشاملة يلزم المهندس، وعند الأساسية يكفي مستوى أدنى.
وهو الشخص نفسه الذي يتحمّل لاحقًا مسؤولية أن يسير الإنتاج وفق الإجراء المؤهَّل — وهذا هو السبب الحقيقي في أن يوقّع pWPS شخصٌ باسمه لا «القسم الفنّي».
أسئلة متكرّرة
هل يجوز لحام الإنتاج بموجب pWPS؟
لا. الغرض من pWPS لحام عيّنة الاختبار، وعند الاقتضاء إجراء اختبار ما قبل الإنتاج حسب EN ISO 15613. أمّا الإنتاج فيحتاج مواصفة يسندها تقرير WPQR أو مؤهَّلة بإحدى الطرق الأخرى في EN ISO 15607.
بمَ تختلف pWPS عن WPS في المحتوى؟
في المحتوى بلا شيء: الحقول نفسها حسب EN ISO 15609-1 والتفصيل نفسه. الفرق في الوضع: pWPS اقتراح المهندس، وWPS هو الاقتراح نفسه بعد إثباته بالاختبارات. لذلك لا يحمل pWPS رقم WPQR في ترويسته، بينما يحمله WPS.
من يوقّع pWPS؟
مسؤول الإشراف على اللحام لدى المنفّذ — منسّق اللحام حسب EN ISO 14731، وهو عمليًا IWE أو IWT أو IWS بحسب مستوى المعرفة المطلوب. وهو نفسه من يتحمّل لاحقًا مسؤولية سير الإنتاج وفق الإجراء المؤهَّل.
ماذا تعني pWPS؟
pWPS اختصار preliminary Welding Procedure Specification، أي مواصفة إجراء اللحام الأوّلية حسب EN ISO 15607 وEN ISO 15609-1. وهي مسوّدة الـWPS المقبلة: الحقول كلّها معبّأة، لكنّ البارامترات لم تُثبتها بعدُ عيّنة مختبَرة ولا تقرير WPQR.
كم تدوم صلاحية pWPS؟
ليس للـpWPS مدّة صلاحية بالمعنى الدقيق، لأنّها ليست وثيقة إنتاج بل مسوّدة عمل تعيش حتّى لحام العيّنة. فإن اجتازت العيّنة الاختبارات صدرت على أساسها WPS تحمل رقم WPQR في ترويستها، وإن لم تجتزها عُدّلت الـpWPS ولُحمت عيّنة جديدة. وتقرير WPQR نفسه لا ينتهي بتاريخ، بل يبقى ساريًا ما دامت المتغيّرات الجوهرية ضمن مدى التأهيل.
هل يمكن إعداد pWPS بمولّد آلي؟
مسوّدةً نعم. فمولّد pWPS في هذا الموقع يأخذ العملية ومجموعة المعدن والسُّمك ونوع الوصلة والوضعية، ويعطي تجهيز الحواف ومادّة الحشو والغاز ونطاق التيار والجهد وحدّ الحرارة بين الطبقات، ويترك فارغةً السطورَ التي لا تُملأ إلّا بعد العيّنة. لكنّه لا يغني عن حساب التسخين المسبق من المكافئ الكربوني للصبّة الفعلية، ولا عن مراجعة المواصفة على إنتاجك، ولا عن توقيع منسّق اللحام.
آخر تحديث: