pWPS: la especificación preliminar del procedimiento
Un pWPS parece una especificación terminada y lleva exactamente los mismos campos. Una sola cosa los separa: nadie ha comprobado todavía si los parámetros escritos en él dan un cordón que cumpla los requisitos. Es una propuesta, no una prueba.
Respuesta corta
El pWPS (preliminary Welding Procedure Specification) es el borrador de un procedimiento. El técnico define el proceso, el material, la preparación de bordes, los parámetros de corriente, el gas, el precalentamiento y el orden de pasadas: todo lo que aparecerá en el WPS definitivo. Después se suelda una probeta según el pWPS, la probeta se ensaya y, si supera los ensayos, se emite un WPQR y la especificación pasa a ser un WPS de pleno derecho.
Los tres documentos en una frase: el pWPS propone, el WPQR demuestra, el WPS obliga.
De dónde salen sus cifras
Un pWPS no es adivinar: cada campo tiene su origen. Justamente esa parte del trabajo es la que separa al técnico del operario:
| Campo | De dónde sale el valor |
|---|---|
| Proceso según ISO 4063 | Elección del técnico — números de proceso |
| Grupo de material según ISO/TR 15608 | Del certificado del acero; el grupo fija el rango cualificado |
| Preparación de bordes según ISO 9692-1 | Espesor y acceso — preparación de bordes |
| Intensidad, tensión, polaridad | Diámetro de electrodo o hilo — calculadora de intensidad |
| Aporte térmico | Intensidad, tensión y velocidad — calculadora de aporte térmico |
| Precalentamiento según EN 1011-2 | Carbono equivalente y espesor — calculadora de precalentamiento |
| Gas de protección según ISO 14175 | Material y proceso — selección de gas |
| Número y disposición de pasadas | Sección del chaflán — aportación y número de pasadas |
Cuanto mejor esté trabajado el pWPS, más probabilidades hay de que la probeta pase a la primera. Una cualificación fallida cuesta material, laboratorio y tiempo: no es la fase en la que conviene ahorrar.
Cómo rellenar un pWPS: ejemplo resuelto
Un caso típico de taller: unión a tope de chapas de S355 de 10 mm, proceso 135 (MAG con hilo macizo y gas activo), posición plana PA, acceso por ambas caras. Es el formulario que monta el generador de pWPS; abajo, campo por campo, qué se pone y de dónde sale cada valor.
| Campo | Valor en el ejemplo | De dónde sale |
|---|---|---|
| Proceso | 135 (MAG) | Elección según la producción. Cada proceso se cualifica por separado: una probeta con 135 no cubre el 136 |
| Material base | S355, grupo 1.2 según ISO/TR 15608 | Certificado del acero; el grupo decide el aporte y qué aceros cubre la cualificación |
| Unión y espesor | A tope, chapa, t = 10 mm | Plano y plan de la probeta; el espesor de la probeta fija el rango futuro |
| Posición | PA | Plan de la probeta (ver la planificación más abajo) |
| Preparación de bordes | En V, ángulo 50–60°, separación 1–3 mm, talón 1–2 mm | Espesor y acceso por ambas caras — preparación de bordes |
| Material de aporte | EN ISO 14341-A G 46 4 M21 4Si1, hilo Ø 1,2 mm | Clasificación adecuada al grupo 1.2 y al gas M21; diámetro según espesor y parámetros |
| Gas de protección | M21 — ArC-18 (ISO 14175), 16–18 l/min | Proceso y material; el mismo gas figura en la designación del hilo |
| Polaridad | DC+ (electrodo al positivo) | La habitual en MAG con hilo macizo |
| Intensidad y tensión | 220–280 A, 26–29 V | Fila «8–10 mm» de la tabla de parámetros MAG del sitio: una banda de partida, no una medición |
| Pasadas | Multipasada | Un chaflán en V de 10 mm no se llena en una pasada; el número de pasadas influye en el rango |
| Precalentamiento | Sin valor típico | Para el grupo 1.2 hasta 20 mm el generador no lo fija; el valor exacto sale de EN 1011-2 con el CE de la colada: carbono equivalente y precalentamiento |
| Temperatura entre pasadas | Máx. 250 °C | Límite del generador para este grupo |
| Tratamiento térmico | No requerido | Para el grupo 1.2 el generador no lo fija |
| Aporte térmico | en blanco | Depende de la velocidad de soldeo, que se mide en la probeta — calculadora de aporte térmico |
| N.º de WPS / WPQR | en blanco | El número de WPQR solo existe tras los ensayos |
| Fabricante, soldador, fecha, firma | en blanco | Se rellena en su empresa: fabricante, soldador de la probeta, coordinador de soldeo |
Las líneas en blanco no son dejadez, son honradez: un aporte térmico escrito antes de la probeta solo puede salir de una velocidad inventada. Si una probeta soldada con este pWPS pasa los ensayos, la unión a tope multipasada de 10 mm da un rango de espesores de 3–20 mm; si fuera de una sola pasada, solo 5–13 mm. Puede comprobarse en la calculadora del rango del WPQR.
Una salvedad: 220–280 A y 26–29 V son la banda de partida para este espesor. En el WPQR se anotan la intensidad y la tensión realmente medidas al soldar la probeta, y son esos valores, junto con la velocidad, los que fijan el aporte térmico a partir del cual se calcula después la tolerancia en producción.
Del pWPS al WPS paso a paso
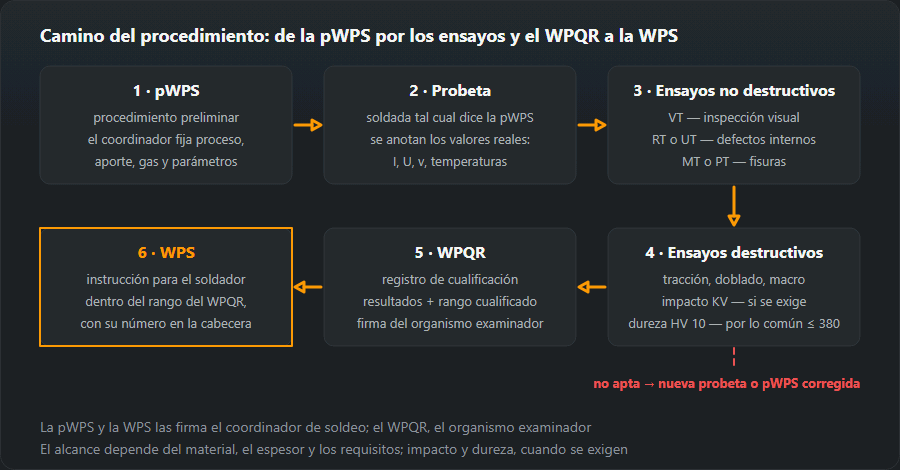
Este es el camino habitual cuando se cualifica mediante ensayo del procedimiento según EN ISO 15614-1. Cada paso tiene su responsable y su documento de salida, y en una auditoría la cadena se sigue precisamente por esos papeles.
- Datos de partida. El coordinador de soldeo del fabricante reúne lo que se va a soldar: calidades de acero y sus grupos, rangos de espesores y diámetros, posiciones, requisitos del cliente y de la norma de producto (si se exige resiliencia y dureza, qué nivel de EN ISO 3834). Salida: la lista de lo que debe cubrir el futuro rango.
- pWPS. El coordinador redacta y firma la especificación: proceso, preparación, aporte, gas, bandas de intensidad y tensión, precalentamiento, temperatura entre pasadas, secuencia de pasadas. Salida: un pWPS con número propio.
- Acuerdo previo. El fabricante elige un organismo examinador (examining body) o un examinador y revisa con él de antemano el pWPS, las dimensiones de la probeta y el alcance de los ensayos. Salida: pWPS acordado y plan de ensayos.
- Soldeo de la probeta. El soldador suelda la probeta según el pWPS en presencia del examinador o inspector. En cada pasada se anotan la intensidad y la tensión reales, la velocidad de soldeo (longitud del cordón y tiempo empleado), las temperaturas de precalentamiento y entre pasadas y el caudal de gas. Salida: registro de parámetros reales y probeta marcada.
- Ensayos no destructivos. El laboratorio realiza VT, luego RT o UT y el examen superficial por MT o PT. Salida: informes de END.
- Ensayos destructivos. El laboratorio extrae y ensaya las probetas —tracción, doblado, macrografía y, si se exige, resiliencia y dureza—; qué ensayos y según qué normas se explica en la página del WPQR. Salida: informes de ensayo.
- WPQR. El organismo examinador evalúa los resultados, determina el rango de cualificación a partir de los parámetros reales de la probeta y firma el registro. Salida: el WPQR.
- WPS. El coordinador emite uno o varios procedimientos de trabajo dentro del rango, cada uno con el número de WPQR en el encabezado. Salida: el WPS en el puesto de trabajo.

Si la probeta no pasa
Primero se busca la causa en los informes. Si está en la ejecución —bordes sucios, separación fuera de tolerancia, fallo del soldador—, la probeta se vuelve a soldar con el mismo pWPS de acuerdo con el organismo examinador. Si el defecto viene del propio procedimiento (parámetros, aporte, precalentamiento, preparación), el coordinador modifica el pWPS —como nueva revisión o con nuevo número— y el ciclo vuelve a empezar con una probeta nueva. Los resultados de una probeta fallida no pasan a ningún WPQR, pero conviene guardar los informes: indican qué hay que cambiar.
La cualificación mediante ensayo según EN ISO 15614 es la vía más frecuente, pero no la única. EN ISO 15607 admite además la cualificación por consumibles ensayados (15610), por experiencia previa en soldeo (15611), por procedimiento normalizado (15612) y por ensayo de preproducción (15613). La vía la elige el fabricante, pero cuáles son admisibles en cada caso lo deciden el cliente y la norma de producto.
Cómo planificar la probeta para que cubra la producción
La probeta es cara, así que sus parámetros se eligen a partir de la producción y no de lo que resulta más cómodo soldar. Cuatro decisiones lo determinan casi todo:
- Espesor. Una probeta a tope multipasada de t = 10 mm cubre 3–20 mm; de t = 12 mm, 3–24 mm; de t = 20 mm, 10–40 mm. Si el taller suelda de 4 a 30 mm, una probeta no basta: 10 y 20 mm juntas cubren 3–40 mm.
- Posición. Mientras no haya requisitos de resiliencia y dureza, una probeta en una posición cubre todas. Cuando los hay, la posición empieza a influir en el rango: conviene decidirlo antes de soldar.
- Chapa o tubo. Una probeta en tubo cubre tubos desde 0,5·D. Una probeta en chapa solo cubre tubos a partir de cierto diámetro —más de 150 mm y, en parte de las posiciones, desde 500 mm—, así que para tubo pequeño hace falta probeta en tubo.
- Precalentamiento y temperatura entre pasadas. En producción el precalentamiento puede ser hasta 50 °C inferior al de la probeta y la temperatura entre pasadas hasta 50 °C superior (salvo los grupos 8, 10 y 41–48). Por tanto, no conviene precalentar la probeta más de lo que el taller puede garantizar ni mantener artificialmente baja la temperatura entre pasadas.
El análisis completo de los rangos —espesor, diámetro, aporte térmico, grupos de material— está en la página del WPQR y en la calculadora del rango.
Errores típicos en un pWPS
- Parámetros imposibles de mantener en la posición indicada. Una banda de intensidad pensada para la posición plana se copia a un pWPS en vertical o sobre cabeza. Se ve enseguida en la probeta: el soldador se sale de la banda y los valores reales se apartan del documento.
- Aporte con una clasificación que no corresponde. Hilo o electrodo que no encaja con el grupo del material base o con el requisito de resiliencia. Se comprueba cotejando la designación del aporte con el grupo de material y los requisitos del producto.
- Precalentamiento olvidado. En material grueso o acero con carbono equivalente elevado nadie calculó el CE ni fijó precalentamiento. El riesgo es la fisuración en frío, que aparece en la macrografía o en la dureza de la ZAT.
- Probeta demasiado estrecha. Espesor y posición elegidos por comodidad, y el rango no cubre los espesores ni las posiciones reales del taller. Resultado: una segunda probeta evitable.
- Parámetros reales sin registrar. La probeta está soldada, pero nadie midió intensidad, tensión y velocidad por pasada. Sin ellos no hay con qué calcular el aporte térmico ni base honrada para el WPQR.
- Valores inventados en las líneas en blanco. Aporte térmico o número de WPQR escritos de antemano en el pWPS. Un documento así confunde al examinador y al soldador.
- Producción con el pWPS «mientras llega el informe». Todo lo soldado antes de emitir el WPS queda sin procedimiento cualificado que lo respalde.
Por qué no se puede producir con él
Porque no lo respalda nada. Los parámetros pueden ser correctos —y suelen serlo—, pero nadie los ha comprobado con ensayos de tracción, doblado e impacto. Un cordón hecho con él puede cumplir los requisitos, solo que ningún documento lo demuestra, y en construcciones bajo EN 1090 o bajo la directiva de equipos a presión la falta de ese documento equivale a la no conformidad.
Lo único que un pWPS ampara es la probeta de cualificación y el ensayo de preproducción según EN ISO 15613, donde en lugar de una probeta aparte se ensaya un elemento que reproduce la construcción real.
Quién lo redacta
El responsable de la supervisión de soldeo del fabricante — el coordinador de soldeo según EN ISO 14731. Su nivel de conocimientos (IWE, IWT, IWS) se ajusta al nivel de requisitos de calidad de EN ISO 3834: con requisitos completos hace falta el ingeniero; con requisitos elementales basta un nivel inferior.
Es la misma persona que después responde de que la producción siga el procedimiento cualificado, y esa es la razón real de que un pWPS lo firme alguien con nombre y no «el departamento técnico».
Preguntas frecuentes
¿Se puede soldar producción con un pWPS?
No. El pWPS sirve para soldar la probeta y, cuando procede, para el ensayo de preproducción según EN ISO 15613. La producción exige una especificación respaldada por un WPQR o cualificada por alguna de las otras vías de EN ISO 15607.
¿En qué se diferencia un pWPS de un WPS por su contenido?
En el contenido, en nada: los mismos campos según EN ISO 15609-1 y el mismo detalle. La diferencia está en el estatus: el pWPS es la propuesta del técnico, el WPS es esa propuesta demostrada mediante ensayos. Por eso el pWPS no lleva número de WPQR en el encabezado y el WPS sí.
¿Quién firma el pWPS?
El responsable de la supervisión de soldeo del fabricante — el coordinador de soldeo según EN ISO 14731, en la práctica un IWE, IWT o IWS según el nivel de conocimientos exigido. Esa misma persona responde después de que la producción siga el procedimiento cualificado.
¿Qué significa pWPS?
pWPS son las siglas de preliminary Welding Procedure Specification, especificación preliminar del procedimiento de soldeo según EN ISO 15607 y EN ISO 15609-1. Es el borrador del futuro WPS: todos los campos están rellenados, pero los parámetros aún no los ha demostrado una probeta ensayada ni un WPQR.
¿Cuánto tiempo es válido un pWPS?
Un pWPS no tiene plazo de validez como tal, porque no es un documento de producción: es un borrador de trabajo que vive hasta que se suelda la probeta. Si la probeta pasa, sobre él se emite un WPS con el número de WPQR en el encabezado; si no pasa, el pWPS se corrige y se suelda una probeta nueva. El propio WPQR tampoco caduca: vale mientras las variables esenciales se mantengan dentro del rango de cualificación.
¿Se puede hacer un pWPS con un generador?
Un borrador, sí. El generador de pWPS de este sitio toma el proceso, el grupo de material, el espesor, el tipo de unión y la posición y devuelve la preparación de bordes, el material de aporte, el gas, la banda de intensidad y tensión y la temperatura entre pasadas, y deja en blanco las líneas que solo se rellenan tras la probeta. No sustituye el precalentamiento calculado con el carbono equivalente de la colada concreta, la revisión frente a la propia producción ni la firma del coordinador de soldeo.
Actualizado: