pWPS: предварительная технологическая карта
pWPS выглядит как готовая карта и содержит ровно те же поля — отличается одним: никто ещё не проверил, дают ли записанные в ней параметры шов, отвечающий требованиям. Это предложение, а не доказательство.
Короткий ответ
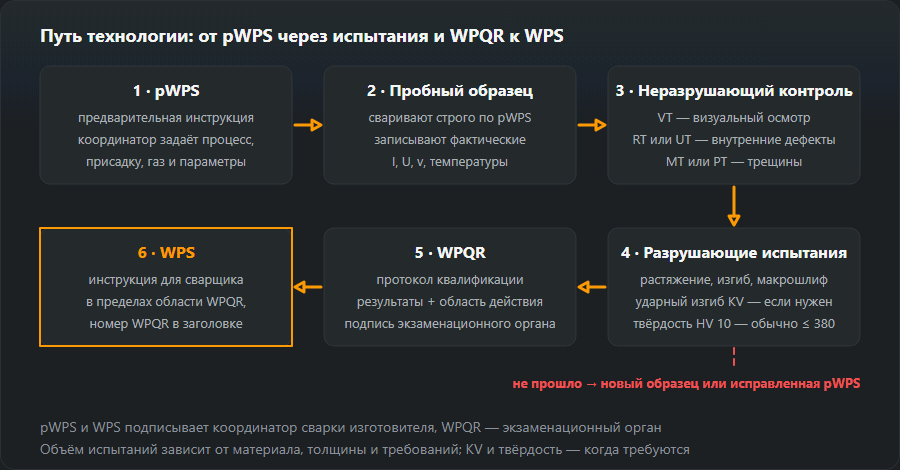
pWPS (preliminary Welding Procedure Specification) — проект технологической карты. Технолог расписывает в ней процесс, материал, разделку, параметры тока, газ, подогрев и порядок валиков — всё то, что войдёт в готовую WPS. Затем по pWPS сваривают образец, образец проходит испытания, и если проходит, появляется протокол WPQR, а карта становится полноценной WPS.
Три документа в одном предложении: pWPS предлагает, WPQR доказывает, WPS обязывает.
Откуда в ней берутся цифры
pWPS — не угадывание: у каждого поля есть источник. Именно эта часть работы и отличает технолога от оператора:
| Поле карты | Откуда значение |
|---|---|
| Процесс по ISO 4063 | Выбор технолога — номера процессов |
| Группа материала по ISO/TR 15608 | Из сертификата стали; группа определяет диапазон аттестации |
| Подготовка кромок по ISO 9692-1 | Толщина и доступ — разделка |
| Ток, напряжение, полярность | Диаметр электрода или проволоки — калькулятор тока |
| Погонная энергия | Ток, напряжение и скорость — калькулятор погонной энергии |
| Предварительный подогрев по EN 1011-2 | Углеродный эквивалент и толщина — калькулятор подогрева |
| Защитный газ по ISO 14175 | Материал и процесс — подбор газа |
| Число и раскладка валиков | Сечение разделки — наплавка и число валиков |
Чем тщательнее расписана pWPS, тем выше шанс, что образец пройдёт испытания с первого раза. Неудачная аттестация технологии — это стоимость материала, лаборатории и времени, поэтому экономить на этом этапе невыгодно.
Заполняем pWPS: разобранный пример
Задача из цеха: стыковой шов листов из S355 толщиной 10 мм, процесс 135 (MAG сплошной проволокой в активном газе), нижнее положение PA, доступ с двух сторон. Такой бланк собирает генератор pWPS — ниже поле за полем: что в нём стоит и откуда это значение взялось.
| Поле | Значение в примере | Откуда берётся |
|---|---|---|
| Процесс | 135 (MAG) | Выбор под производство. Процесс аттестуется отдельно: образец на 135 не покрывает 136 |
| Основной материал | S355, группа 1.2 по ISO/TR 15608 | Сертификат на сталь; группа определяет присадку и то, какие стали покроет аттестация |
| Соединение и толщина | Стык, лист, t = 10 мм | Чертёж и план образца; толщина образца задаёт будущий диапазон |
| Положение | PA | План образца (см. раздел ниже о планировании) |
| Разделка | V-образная, угол 50–60°, зазор 1–3 мм, притупление 1–2 мм | Толщина и двусторонний доступ к листу — подготовка кромок |
| Присадка | EN ISO 14341-A G 46 4 M21 4Si1, проволока Ø 1,2 мм | Классификация под группу 1.2 и газ M21; диаметр — под толщину и режим |
| Защитный газ | M21 — ArC-18 (ISO 14175), 16–18 л/мин | Процесс и материал; тот же газ стоит в обозначении проволоки |
| Полярность | DC+ (электрод на плюсе) | Обычная для MAG сплошной проволокой |
| Ток и напряжение | 220–280 A, 26–29 V | Строка «8–10 мм» таблицы режимов MAG сайта — это полоса-ориентир, а не замер |
| Проходы | Многопроходный | V-разделку на 10 мм одним валиком не заполнить; число проходов влияет на диапазон |
| Подогрев | Типовой не ставится | Для группы 1.2 до 20 мм генератор подогрев не назначает; точно — по EN 1011-2 через CE плавки: углеродный эквивалент и подогрев |
| Межслойная температура | Не выше 250 °C | Ограничение генератора для этой группы |
| Термообработка | Не требуется | Для группы 1.2 генератор термообработку не назначает |
| Погонная энергия | пусто | Зависит от скорости сварки, которую замеряют на образце — калькулятор погонной энергии |
| Номер WPS / WPQR | пусто | Номер WPQR появится только после испытаний |
| Изготовитель, сварщик, дата, подпись | пусто | Заполняется у вас: фирма, сварщик образца, координатор по сварке |
Пустые строки — не недоделка, а честность карты: вписать погонную энергию до образца можно только выдумав скорость. Если образец по этой pWPS пройдёт испытания, многопроходный шов на 10 мм даст диапазон толщин 3–20 мм; будь шов однопроходным — только 5–13 мм. Проверить это можно в калькуляторе диапазона WPQR.
Одна оговорка: 220–280 A и 26–29 V — полоса для этой толщины, с которой начинают. В WPQR записывают фактические ток и напряжение, замеренные при сварке образца, и именно они вместе со скоростью задают погонную энергию, от которой потом считают допуск в производстве.
От pWPS до WPS: порядок по шагам
Ниже — обычный путь при аттестации испытанием по EN ISO 15614-1. У каждого шага свой исполнитель и свой документ на выходе; при аудите цепочку проверяют именно по этим бумагам.
- Исходные данные. Координатор по сварке производителя собирает, что предстоит варить: марки сталей и их группы, диапазон толщин и диаметров, положения, требования заказчика и нормы на изделие (нужны ли ударная вязкость и твёрдость, какой уровень EN ISO 3834). На выходе — перечень того, что должен покрыть будущий диапазон.
- pWPS. Координатор составляет и подписывает карту: процесс, разделка, присадка, газ, полосы тока и напряжения, подогрев, межслойная температура, порядок валиков. На выходе — pWPS с собственным номером.
- Согласование. Производитель выбирает экзаменационный орган (examining body) или экзаменатора и заранее обсуждает с ним pWPS, размеры образца и объём испытаний. На выходе — согласованная pWPS и план испытаний.
- Сварка образца. Сварщик варит образец по pWPS в присутствии экзаменатора или инспектора. По каждому проходу записывают фактические ток и напряжение, скорость сварки (длину валика и время его выполнения), температуру подогрева и межслойную, расход газа. На выходе — запись фактических параметров и маркированный образец.
- Неразрушающий контроль. Лаборатория проводит VT, затем RT или UT и контроль поверхности MT или PT. На выходе — протоколы НК.
- Разрушающие испытания. Лаборатория вырезает и испытывает образцы — растяжение, изгиб, макрошлиф, при требованиях удар и твёрдость; какие именно и по каким нормам — на странице WPQR. На выходе — протоколы испытаний.
- WPQR. Экзаменационный орган оценивает результаты, по фактическим параметрам образца определяет диапазон аттестации и подписывает протокол. На выходе — WPQR.
- WPS. Координатор выпускает одну или несколько рабочих карт в пределах диапазона, с номером WPQR в шапке. На выходе — WPS у рабочего места.

Если образец не прошёл
Сначала по протоколам выясняют причину. Если дело в исполнении — грязные кромки, сбитый зазор, ошибка сварщика, — по согласованию с экзаменационным органом образец варят заново по той же pWPS. Если дефект идёт от самой технологии (режим, присадка, подогрев, разделка), координатор меняет pWPS — новой редакцией или новым номером — и цикл начинается снова со сварки образца. Результаты неудачного образца в WPQR не переносятся, но протоколы стоит сохранить: они подсказывают, что именно менять.
Аттестация по EN ISO 15614 — самый частый, но не единственный путь. EN ISO 15607 допускает также аттестацию по испытанным сварочным материалам (15610), по прежнему производственному опыту (15611), по стандартной технологической карте (15612) и по предпроизводственному испытанию (15613). Путь выбирает исполнитель, но какие из них допустимы в конкретном случае, решают заказчик и норма на изделие.
Как спланировать образец, чтобы он покрыл производство
Образец дорог, поэтому его параметры выбирают от производства, а не «как удобно варить». Четыре решения определяют почти всё:
- Толщина. Стыковой многопроходный образец t = 10 мм кроет 3–20 мм, t = 12 мм — 3–24 мм, t = 20 мм — 10–40 мм. Если в цехе идёт от 4 до 30 мм, одного образца мало: пара 10 и 20 мм вместе покрывает 3–40 мм.
- Положение. Пока нет требований по ударной вязкости и твёрдости, образец в одном положении покрывает все. Если требования есть, положение начинает влиять на диапазон — это стоит учесть до сварки.
- Лист или труба. Образец на трубе кроет трубы от 0,5·D. Образец на листе кроет трубы только от определённого диаметра — больше 150 мм, а в части положений от 500 мм, поэтому для мелких труб нужен трубный образец.
- Подогрев и межслойная. В производстве подогрев можно держать на 50 °C ниже, чем на образце, а межслойную — до 50 °C выше (кроме групп 8, 10, 41–48). Значит, на образце не стоит греть сильнее, чем цех реально обеспечит, и не стоит искусственно занижать межслойную.
Подробный разбор диапазонов — толщина, диаметр, погонная энергия, группы материалов — на странице WPQR и в калькуляторе диапазона.
Типичные ошибки в pWPS
- Режим, который не удержать в заданном положении. Полосу тока для нижнего положения переписывают в карту для вертикали или потолка. Видно сразу на образце: сварщик уходит из полосы, и фактические параметры расходятся с картой.
- Присадка не той классификации. Проволока или электрод не соответствуют группе основного металла или требованию по ударной вязкости. Проверяется сверкой обозначения присадки с группой материала и требованиями к изделию.
- Забытый подогрев. Для толстого металла или стали с повышенным углеродным эквивалентом CE не посчитан, подогрев не назначен. Последствия — риск холодных трещин, которые проявятся на макрошлифе или в твёрдости зоны термического влияния.
- Слишком узкий образец. Толщину и положение выбрали по удобству, и диапазон не кроет реальные толщины и положения цеха. Итог — второй образец, который можно было не варить.
- Не записаны фактические параметры. Образец сварен, но ток, напряжение и скорость по проходам не замерены. Без них нечем посчитать погонную энергию и честно оформить WPQR.
- Выдуманные значения в пустых строках. Погонную энергию или номер WPQR вписывают в pWPS заранее. Такая карта вводит в заблуждение экзаменатора и сварщика.
- Продукция по pWPS «пока ждём протокол». Всё, что сварено до выпуска WPS, остаётся без подтверждённой технологии.
Почему по ней нельзя варить продукцию
Потому что pWPS ничем не подтверждена. Записанные в ней параметры могут быть верными — и обычно верны, — но никто не проверил этого испытанием на растяжение, изгиб и ударный изгиб. Шов, выполненный по ней, может отвечать требованиям, но документа, который это показывает, нет, а в конструкциях под EN 1090 или под директивой на оборудование под давлением отсутствие такого документа равносильно несоответствию.
Единственная допустимая сварка по pWPS — это образец для аттестации технологии и предпроизводственное испытание по EN ISO 15613, где вместо отдельного образца испытывают элемент, воспроизводящий реальную конструкцию.
Кто её разрабатывает
Лицо сварочного надзора исполнителя — координатор по сварке по EN ISO 14731. Уровень его знаний (IWE, IWT, IWS) подбирают под уровень требований к качеству по EN ISO 3834: при полных требованиях нужен инженер, при элементарных достаточно более низкого уровня.
Это тот же человек, который потом отвечает за то, чтобы производство шло по аттестованной технологии, — и это настоящая причина, по которой pWPS подписывает конкретное лицо, а не «технический отдел».
Частые вопросы
Можно ли варить продукцию по pWPS?
Нет. pWPS нужна, чтобы сварить образец и, при необходимости, провести предпроизводственное испытание по EN ISO 15613. Для продукции требуется карта, подтверждённая протоколом WPQR либо аттестованная другим путём из EN ISO 15607.
Чем pWPS отличается от WPS по содержанию?
Содержанием — ничем: те же поля по EN ISO 15609-1, та же подробность. Разница в статусе: pWPS — предложение технолога, WPS — предложение, подтверждённое испытаниями. Поэтому у pWPS в шапке нет номера WPQR, а у WPS он есть.
Кто подписывает pWPS?
Координатор по сварке исполнителя (EN ISO 14731), который её составил. Экзаменатор или экзаменационный орган pWPS не подписывает: его подпись появится только на WPQR, после испытаний образца.
Что значит pWPS?
pWPS — preliminary Welding Procedure Specification, предварительная технологическая карта сварки по EN ISO 15607 и EN ISO 15609-1. Это проект будущей WPS: все поля уже заполнены, но параметры ещё не подтверждены испытанием образца и протоколом WPQR.
Сколько действует pWPS?
Срока как такового у pWPS нет: это не документ производства, а рабочий черновик, который живёт до сварки образца. Если образец прошёл испытания, на её основе выпускают WPS с номером WPQR в шапке; если не прошёл — pWPS исправляют и варят новый образец. У самого WPQR срока годности тоже нет — он действует, пока существенные переменные остаются в диапазоне аттестации.
Можно ли сделать pWPS в генераторе?
Можно собрать заготовку: генератор pWPS на этом сайте по процессу, группе материала, толщине, типу шва и положению выдаёт разделку, присадку, газ, полосу тока и напряжения, межслойную температуру и оставляет пустыми строки, которые заполняются только после образца. Подогрев по углеродному эквиваленту конкретной плавки, проверку под своё производство и подпись координатора по сварке генератор не заменяет.
Обновлено: