Номера процессов сварки по ISO 4063
111, 135, 141 — номер процесса заменяет название везде, где документ должен читаться независимо от языка: в WPS, в сертификате сварщика, в протоколе WPQR и на чертеже. Ниже полная таблица с названиями и международными сокращениями.
Короткий ответ
Номера, которые встречаются чаще всего:
- 111 — Ручная дуговая сварка покрытым электродом (MMA · SMAW)
- 114 — Сварка самозащитной порошковой проволокой (FCAW-S)
- 121 — Сварка под флюсом сплошной проволокой (SAW)
- 131 — Сварка MIG сплошной проволокой в инертном газе (MIG · GMAW)
- 135 — Сварка MAG сплошной проволокой в активном газе (MAG · GMAW)
- 136 — Сварка MAG порошковой проволокой с флюсом (FCAW)
- 138 — Сварка MAG порошковой проволокой с металлическим сердечником (MCAW)
- 141 — Сварка TIG сплошной присадкой (TIG · GTAW)
- 142 — Сварка TIG без присадки (TIG)
- 311 — Газовая сварка ацетиленокислородным пламенем (OAW)
Как устроен номер
Нумерация иерархическая и читается слева направо. Первая цифра — группа процессов: 1 — дуговые, 2 — контактные, 3 — газовые, 4 — давлением, 5 — лучевые, 7 — прочие, 8 — резка и строжка, 9 — пайка. Вторая сужает группу, третья указывает конкретный процесс.
На примере 135: 1 — дуговая сварка,
13 — дуговая плавящимся электродом в защитном газе,
135 — в активном газе сплошной проволокой. Поэтому в документах
попадаются и двузначные номера: 13 в WPQR означает, что
аттестация охватила всю подгруппу, а не один вариант.

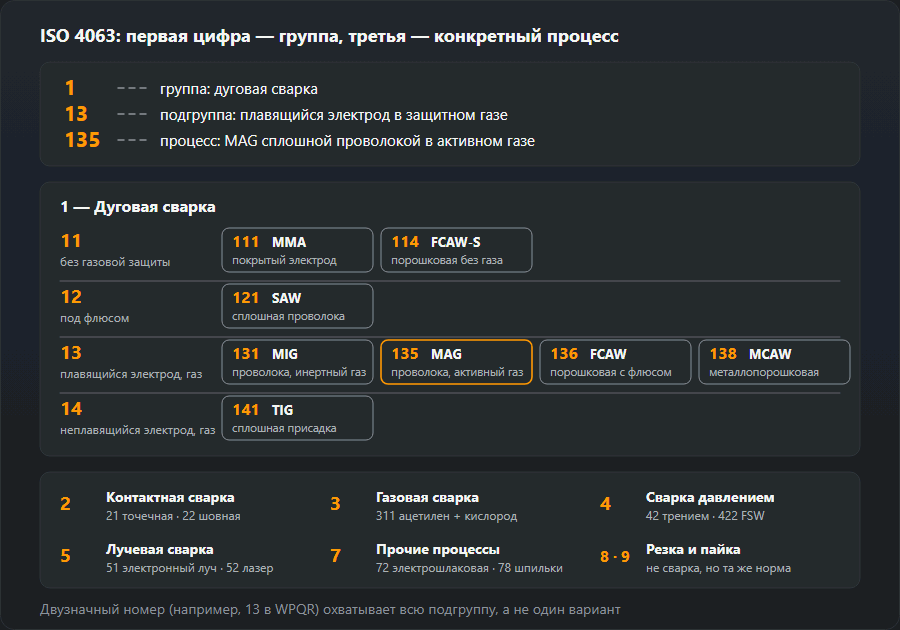
111, 131, 135, 136, 138, 141, 311 — что значит каждый номер
Эти семь номеров — большая часть того, что стоит в свидетельствах сварщиков и в технологических картах WPS. По каждому ниже: что это за процесс, где его применяют и что номер ограничивает на бумаге. Правило за всеми одно: номер покрывает свой процесс и ничего больше.
111 — ручная дуговая сварка покрытым электродом (РДС, MMA)
Та самая «сварка электродом». Дуга горит между стержнем электрода и деталью, покрытие превращается в газ и шлак, которые защищают ванну. Ни баллона, ни подающего механизма — поэтому 111 остаётся процессом монтажа, ремонта и работы на ветру. Платить приходится темпом: каждый электрод — это остановка, отбивка шлака и новое зажигание, а каждое зажигание — место, где может начаться дефект. В коде свидетельства 111 означает только покрытый электрод; самозащитная проволока — это уже 114. Режимы и выбор электродов: ручная дуговая сварка.
131 — сварка MIG сплошной проволокой
Та же горелка и тот же подающий механизм, что при MAG, но газ инертный — аргон, гелий или их смесь — и в реакциях в ванне не участвует. Это и нужно алюминию, меди и их сплавам: активный газ их окислил бы. Углеродистую сталь варят процессом 135, и именно газ разделяет эти два номера. На полуавтомате часто написано «MIG», какой бы газ через него ни шёл; документы так не прощают, и экзамен 131 на алюминии ничего не говорит о 135 на стали. Особенности алюминия: сварка алюминия.
135 — сварка MAG сплошной проволокой
Рабочая лошадь металлоконструкций: сплошная проволока в активном газе — аргоне с CO₂ (группа M21 по ISO 14175) или в чистом CO₂. Проволока подаётся непрерывно, шов варится без остановок на смену электрода, а вместо шлака остаются только брызги и тонкая стекловидная плёнка. В свидетельствах сварщиков металлоконструкций 135 — самый частый процесс; в WPS он стоит вместе с обозначением проволоки по EN ISO 14341 и группой газа. Режимы по толщине: сварка MIG/MAG.
136 — сварка MAG порошковой проволокой с флюсовым сердечником
Проволока — трубка, заполненная флюсом. При тех же настройках она плавится быстрее сплошной, потому что ток идёт только по тонкой оболочке, а шлак поддерживает ванну снизу и с боков — поэтому 136 варит в положениях на токах, при которых сплошная проволока стекла бы из разделки. Платить за это приходится шлаком, который надо убирать между проходами (оставленный, он становится включением), в разы больше дыма, дороже проволока. Для свидетельства 136 — отдельный процесс. Подробнее: сварка порошковой проволокой 136 и 138.
138 — сварка MAG порошковой проволокой с металлическим сердечником
Тоже трубчатая проволока, но внутри металлический порошок вместо флюса. Шлака почти нет, поверхность получается чистой, производительность на длинных швах высокая. Шлака, который держал бы ванну, как у 136, нет, поэтому в положениях она прощает меньше и требовательнее к газу. В коде свидетельства в поле присадки стоит M — металлопорошковая проволока — там, где у сплошной было бы S. Для свидетельства сварщика 135 и 138 — исключение из правила «один номер — один экзамен»: ISO 9606-1 разрешает менять одну проволоку на другую без нового экзамена. Разбор — на странице 135, 136 и 138.
141 — сварка TIG со сплошной присадкой (аргонодуговая)
Дуга горит от неплавящегося вольфрамового электрода в инертном газе, обычно в чистом аргоне, присадочный пруток подают рукой. Самый медленный из семи и самый чистый: без брызг, без шлака, с полным контролем ванны. Отсюда его место — корень на трубах, нержавейка, тонкий лист, алюминий. Сталь варят постоянным током с электродом на минусе, алюминий — переменным ради очистки оксидной плёнки. TIG без присадки — другой номер, 142. Режимы и выбор вольфрама: сварка TIG.
311 — газовая сварка ацетиленокислородным пламенем
Дуги здесь нет вовсе: тепло даёт пламя кислорода с ацетиленом, пруток вводят в ванну рукой. Процесс держится там, где греет мягче дуги, — лист от 0,5 до 3 мм, трубки малого диаметра, ремонт — и там, где нет электричества. Для стали пламя ставят нормальное. Пропанокислородная сварка — 312, водородно-кислородная — 313; пайкосварка той же горелкой — 971, другой процесс, потому что основной металл не плавится. Настройка пламени и диаметр прутка: газовая сварка.
135, 136 и 138 — в чём разница
Все три — MAG, и в цеху их часто ведут с одного полуавтомата. Разница в проволоке, а за ней — в шлаке и в документах:
| Номер | Проволока | Газ | Шлак | Где обычно |
|---|---|---|---|---|
| 135 | Сплошная | Активный | Нет | Металлоконструкции, точка отсчёта |
| 136 | Порошковая, флюсовый сердечник | Активный | Есть, убирают между проходами | Толстые сечения, сварка в положениях |
| 138 | Порошковая, металлический сердечник | Активный | Следы | Длинные швы, где важна чистая облицовка |
| 114 | Порошковая, самозащитная | Нет | Есть | Стройка, ветер, без баллона |
131, 132 и 133 — та же тройка в инертном газе: MIG сплошной, флюсовой порошковой и металлопорошковой проволокой. Для документов отсюда следуют две вещи. WPS, написанная на 135, не становится действительной для 136 оттого, что полуавтомат тот же: процесс — существенная переменная. А сварщику со свидетельством на 135, который переходит на флюсовую порошковую проволоку, нужно свидетельство на 136; переход на металлопорошковую 138 норма допускает без нового экзамена; что покрывает свидетельство, считает калькулятор диапазона аттестации.
Таблица номеров
1 — Дуговая сварка
| Номер | Название процесса | Сокращение |
|---|---|---|
| 11 | Дуговая сварка плавящимся электродом без газовой защиты | — |
| 111 | Ручная дуговая сварка покрытым электродом | MMA · SMAW |
| 112 | Гравитационная сварка покрытым электродом | — |
| 114 | Сварка самозащитной порошковой проволокой | FCAW-S |
| 12 | Сварка под флюсом | — |
| 121 | Сварка под флюсом сплошной проволокой | SAW |
| 122 | Сварка под флюсом ленточным электродом | SAW |
| 125 | Сварка под флюсом порошковой проволокой | SAW |
| 13 | Дуговая сварка плавящимся электродом в защитном газе | — |
| 131 | Сварка MIG сплошной проволокой в инертном газе | MIG · GMAW |
| 132 | Сварка MIG порошковой проволокой с флюсом | FCAW |
| 133 | Сварка MIG порошковой проволокой с металлическим сердечником | MCAW |
| 135 | Сварка MAG сплошной проволокой в активном газе | MAG · GMAW |
| 136 | Сварка MAG порошковой проволокой с флюсом | FCAW |
| 138 | Сварка MAG порошковой проволокой с металлическим сердечником | MCAW |
| 14 | Дуговая сварка неплавящимся электродом в защитном газе | — |
| 141 | Сварка TIG сплошной присадкой | TIG · GTAW |
| 142 | Сварка TIG без присадки | TIG |
| 143 | Сварка TIG порошковой присадкой | TIG |
| 15 | Плазменная сварка | — |
| 151 | Плазменно-дуговая сварка MIG | — |
| 152 | Плазменная наплавка порошком | — |
| 153 | Плазменная сварка дугой прямого действия | PAW |
| 185 | Сварка магнитоуправляемой дугой | MIAB |
2 — Контактная сварка
| Номер | Название процесса | Сокращение |
|---|---|---|
| 21 | Точечная контактная сварка | RSW |
| 22 | Шовная контактная сварка | RSEW |
| 23 | Рельефная сварка | RPW |
| 24 | Стыковая сварка оплавлением | FW |
| 25 | Стыковая сварка сопротивлением | RBW |
| 291 | Контактная сварка током высокой частоты | HFRW |
3 — Газовая сварка
| Номер | Название процесса | Сокращение |
|---|---|---|
| 31 | Газовая сварка кислородно-топливным пламенем | — |
| 311 | Газовая сварка ацетиленокислородным пламенем | OAW |
| 312 | Газовая сварка пропанокислородным пламенем | — |
| 313 | Газовая сварка водородно-кислородным пламенем | — |
4 — Сварка давлением
| Номер | Название процесса | Сокращение |
|---|---|---|
| 41 | Ультразвуковая сварка | USW |
| 42 | Сварка трением | FRW |
| 421 | Сварка трением с вращением | RFW |
| 422 | Сварка трением с перемешиванием (FSW) | FSW |
| 441 | Сварка взрывом | EXW |
| 45 | Диффузионная сварка | DFW |
| 48 | Холодная сварка давлением | CW |
5 — Лучевая сварка
| Номер | Название процесса | Сокращение |
|---|---|---|
| 51 | Электронно-лучевая сварка | — |
| 511 | Электронно-лучевая сварка в вакууме | EBW |
| 512 | Электронно-лучевая сварка в атмосфере | EBW |
| 52 | Лазерная сварка | — |
| 521 | Сварка твердотельным лазером | LBW |
| 522 | Сварка газовым лазером | LBW |
| 523 | Сварка диодным лазером | LBW |
7 — Прочие процессы сварки
| Номер | Название процесса | Сокращение |
|---|---|---|
| 71 | Термитная сварка | TW |
| 72 | Электрошлаковая сварка | ESW |
| 73 | Электрогазовая сварка | EGW |
| 74 | Индукционная сварка | IW |
| 78 | Приварка шпилек | SW |
| 783 | Приварка шпилек вытянутой дугой с керамическим кольцом | SW |
| 784 | Приварка шпилек вытянутой дугой, короткий цикл | SW |
| 785 | Приварка шпилек конденсаторным разрядом | CD |
8 — Резка и строжка
| Номер | Название процесса | Сокращение |
|---|---|---|
| 81 | Кислородная резка | — |
| 82 | Дуговая резка | — |
| 821 | Воздушно-дуговая резка | — |
| 822 | Кислородно-дуговая резка | — |
| 83 | Плазменная резка | PAC |
| 84 | Лазерная резка | LBC |
| 86 | Кислородная строжка | — |
| 87 | Воздушно-дуговая строжка | — |
| 88 | Плазменная строжка | — |
9 — Пайка и пайкосварка
| Номер | Название процесса | Сокращение |
|---|---|---|
| 91 | Пайка твёрдым припоем | B |
| 912 | Пайка твёрдым припоем газовым пламенем | — |
| 916 | Индукционная пайка твёрдым припоем | — |
| 94 | Пайка мягким припоем | S |
| 97 | Пайкосварка | BW |
| 971 | Газовая пайкосварка | — |
| 972 | Дуговая пайкосварка | — |
В ISO 4063 около двухсот позиций, включая те, что встречаются раз в жизни. В таблице — процессы, которые бывают в цеху и в документах. Если в бумагах попался номер не из этого списка, его смысл читается из самой структуры: первая цифра всегда указывает группу.
Где этот номер появляется
В технологической инструкции. WPS по EN ISO 15609-1 начинается с номера процесса — это один из основных параметров, поэтому смена процесса делает инструкцию недействительной и требует новой аттестации технологии.
В сертификате сварщика. В коде допуска по EN ISO 9606-1 номер процесса стоит сразу за обозначением нормы. Допуск с номером 141 не покрывает 135 — это два разных процесса и два разных экзамена, независимо от того, насколько хорошо сварщик владеет и тем и другим.
В протоколе WPQR и в заказе на сварочные работы, где номер остаётся единственной записью, которую нельзя истолковать по-своему: «полуавтомат» в разных цехах значит разное, а 135 везде значит одно и то же.
Что стоит за этими номерами на практике, разбирают отдельные статьи: MMA, MIG/MAG и TIG. Как читается весь код допуска — в статье об экзамене по EN ISO 9606.
Как читать «ISO 4063-141» и номер в документах
«ISO 4063-141», «EN ISO 4063: 141» и просто «141» означают одно и то же: процесс 141 из перечня ISO 4063. Номер встречается в четырёх местах. В первых строках WPS и WPQR — как процесс, который карта описывает или по которому проведена аттестация. В коде свидетельства сварщика, сразу после «EN ISO 9606-1». В хвосте условного знака шва на чертеже по ISO 2553 — как читать знак, показано на странице обозначения швов на чертеже. И в планах контроля и испытаний, где он связывает каждое соединение с его технологией.
Когда одно соединение выполняют двумя процессами — например, корень TIG и заполнение электродом, — у каждого процесса свой номер, и каждый должен быть покрыт и технологией, и свидетельством того, кто варит эту часть соединения.

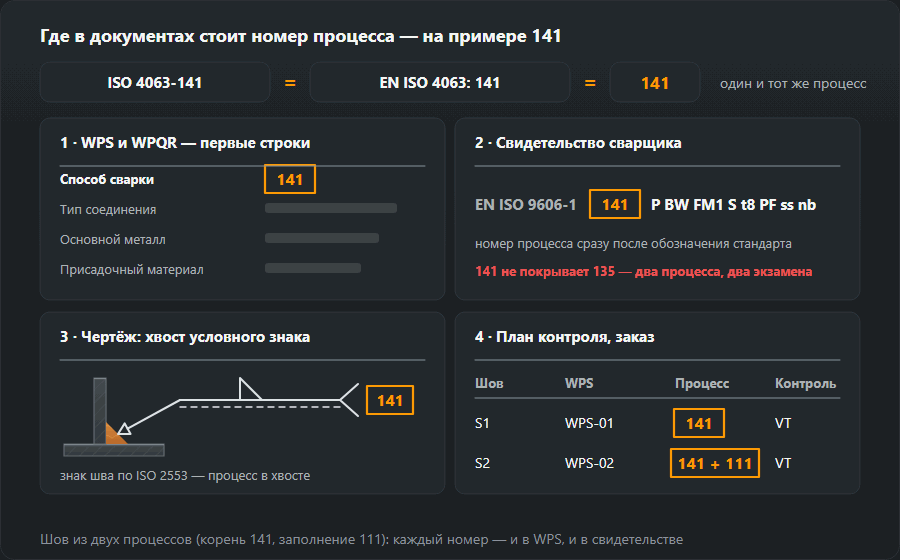
Частые ошибки с номерами процессов
- Порошковая проволока по документам на 135. Флюсовая порошковая — это 136, металлопорошковая — 138. Катушка 136 при WPS и свидетельстве на 135 выводит соединение за пределы обоих документов; с 138 свидетельство остаётся в силе, но в WPS должен стоять 138.
- «MIG» на всё. Полуавтоматы и объявления говорят MIG, но сталь в смеси аргона с CO₂ — это MAG, 135. 131 — инертный газ.
- Двузначный номер принят за процесс. «13» в документе — вся подгруппа дуговой сварки плавящимся электродом в защитном газе, а не ещё один вариант рядом со 135.
- 311 на любое пламя. Пропан с кислородом — 312, пайкосварка — 971: горелка та же, процесс на бумаге нет, потому что при пайкосварке кромки не плавятся.
- 114 путают со 111 или 136. У самозащитной проволоки нет ни покрытия, ни баллона; у неё свой номер и свой экзамен.
- 142 записан как 141. TIG без присадки — оплавление кромок тонкого листа — это 142, отдельный номер. Какой из двух применяли, видно сразу: пруток либо шёл в ванну, либо нет.
Частые вопросы
Что значит 111 в сертификате сварщика?
Ручная дуговая сварка покрытым электродом, то есть MMA. Номер 111 стоит в коде допуска сразу после обозначения нормы и говорит, каким процессом сдавался экзамен — а значит, каким процессом сварщик имеет право работать.
Чем 135 отличается от 136 и 138?
Все три — MAG, разница в проволоке. 135 — сплошная, 136 — порошковая с флюсовым сердечником (даёт шлак), 138 — порошковая с металлическим сердечником (шлака практически нет). В документах это три разных номера. В свидетельстве сварщика по ISO 9606-1 135 и 138 покрывают друг друга, а на 136 нужен свой экзамен.
Одинаковы ли номера процессов в разных странах?
Да, в этом и смысл ISO 4063. 141 означает TIG со сплошной присадкой и в польском WPS, и в немецком, и в испанском, хотя название процесса в каждом звучит по-своему. Поэтому в сварочных документах пишут номер, а не название.
Что такое сварка 311?
Газовая сварка ацетиленокислородным пламенем: тепло даёт пламя, а не дуга, присадочный пруток подают рукой. Её до сих пор применяют на тонком листе, трубках малого диаметра и в ремонте там, где нет электричества. Пропанокислородная сварка — другой номер, 312, а пайкосварка той же горелкой — 971.
Чем 131 отличается от 135?
Газом. Оба процесса идут сплошной проволокой и одной и той же горелкой, но 131 (MIG) работает в инертном газе — аргоне, гелии или их смеси — и нужен для алюминия и меди, а 135 (MAG) — в активном газе, например аргоне с CO₂, и это процесс для стали. В свидетельстве это два разных процесса.
Можно ли по свидетельству на 135 варить порошковой проволокой?
Флюсовой (136) — нет: это другой процесс и отдельный экзамен, хотя полуавтомат и горелка те же, а инспектор читает номер, а не оборудование. Металлопорошковой (138) — да: ISO 9606-1 разрешает заменить 135 на 138 и обратно без нового экзамена. В WPS при этом должен стоять тот номер, которым реально варят.
Обновлено: