Ordnungsnummern der Schweißverfahren nach ISO 4063
111, 135, 141 — die Ordnungsnummer ersetzt den Namen überall dort, wo ein Dokument unabhängig von der Sprache lesbar sein muss: in der WPS, in der Prüfbescheinigung des Schweißers, im WPQR und auf der Zeichnung. Unten die vollständige Tabelle mit Benennungen und Kurzzeichen.
 5:31
Kurze Antwort
Die Nummern, die am häufigsten vorkommen:
- 111 — Lichtbogenhandschweißen mit umhüllter Stabelektrode (MMA · SMAW)
- 114 — Fülldrahtschweißen ohne Schutzgas (selbstschützend) (FCAW-S)
- 121 — Unterpulverschweißen mit Massivdrahtelektrode (SAW)
- 131 — MIG-Schweißen mit Massivdraht unter Inertgas (MIG · GMAW)
- 135 — MAG-Schweißen mit Massivdraht unter Aktivgas (MAG · GMAW)
- 136 — MAG-Schweißen mit Fülldraht (Flussmittelkern) (FCAW)
- 138 — MAG-Schweißen mit Metallpulver-Fülldraht (MCAW)
- 141 — WIG-Schweißen mit Massivzusatz (TIG · GTAW)
- 142 — WIG-Schweißen ohne Zusatzwerkstoff (TIG)
- 311 — Autogenschweißen mit Acetylen-Sauerstoff (OAW)
Wie die Nummer aufgebaut ist
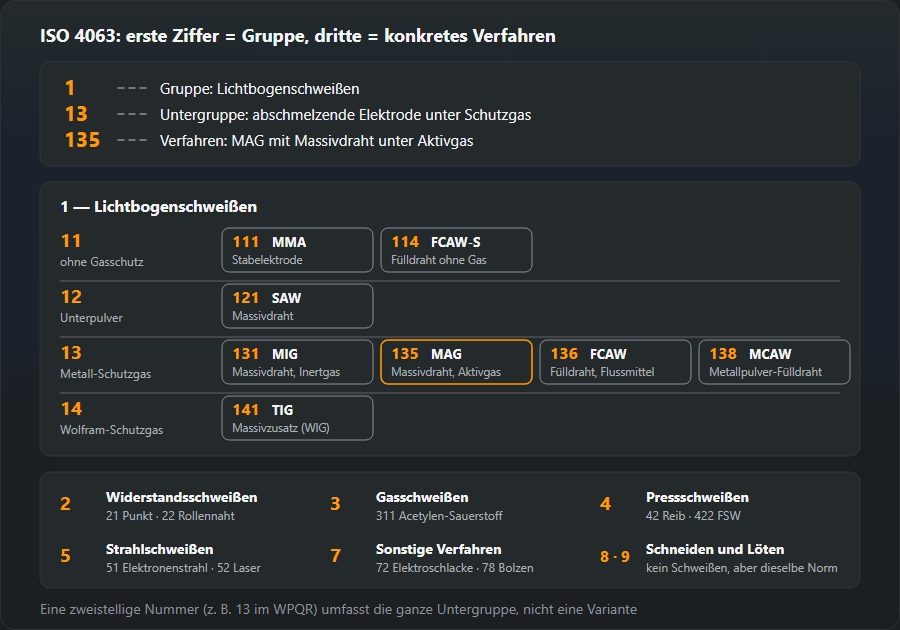
Die Nummerierung ist hierarchisch und wird von links gelesen. Die erste Ziffer nennt die Gruppe: 1 Lichtbogen, 2 Widerstand, 3 Gas, 4 Pressschweißen, 5 Strahl, 7 sonstige Verfahren, 8 Schneiden und Fugenhobeln, 9 Löten. Die zweite grenzt die Gruppe ein, die dritte benennt das einzelne Verfahren.
Am Beispiel 135: 1 Lichtbogenschweißen,
13 Metall-Schutzgasschweißen, 135 mit Massivdraht
unter Aktivgas. Deshalb tauchen in Unterlagen auch zweistellige Nummern auf:
13 im WPQR heißt, dass die Qualifizierung die ganze Untergruppe
abdeckt und nicht nur eine Variante.

Schweißverfahren 111, 131, 135, 136, 138, 141, 311 — was jede Nummer bedeutet
Diese sieben Nummern machen den Großteil dessen aus, was in Schweißerprüfungsbescheinigungen und Schweißanweisungen steht. Zu jeder: was das Verfahren ist, wo es eingesetzt wird und was die Nummer auf dem Papier begrenzt. Die Regel dahinter ist immer dieselbe: Eine Nummer deckt ihr eigenes Verfahren ab und sonst nichts.
111 — Lichtbogenhandschweißen (E-Hand, MMA)
Schweißen mit der umhüllten Stabelektrode. Der Lichtbogen brennt zwischen Kernstab und Werkstück, die Umhüllung wird zu Gas und Schlacke, die das Bad schützen. Keine Flasche, kein Drahtvorschub — deshalb ist 111 das Verfahren für Montage, Reparatur und Arbeit im Wind. Bezahlt wird mit Tempo: Jede Elektrode bedeutet Absetzen, Schlacke klopfen und neu zünden, und jeder Ansatz ist eine Stelle, an der ein Fehler beginnen kann. In der Prüfbescheinigung steht 111 nur für die umhüllte Elektrode — selbstschützender Fülldraht ist 114. Einstellwerte und Elektrodenwahl: E-Hand-Schweißen.
131 — MIG-Schweißen mit Massivdraht
Derselbe Brenner und Drahtvorschub wie beim MAG-Schweißen, aber das Gas ist inert — Argon, Helium oder ein Gemisch — und nimmt an den Reaktionen im Bad nicht teil. Genau das brauchen Aluminium, Kupfer und ihre Legierungen: Ein aktives Gas würde sie oxidieren. Unlegierter Stahl wird mit 135 geschweißt, und das Gas ist genau das, was die beiden Nummern trennt. Auf dem Gerät steht oft „MIG“, egal welches Gas hindurchläuft; die Unterlagen sind weniger großzügig, und eine 131-Prüfung an Aluminium sagt nichts über 135 an Stahl. Besonderheiten von Aluminium: Aluminium schweißen.
135 — MAG-Schweißen mit Massivdraht
Das Arbeitspferd im Stahlbau: Massivdraht unter aktivem Gas — Argon mit CO₂ (Gruppe M21 nach ISO 14175) oder reines CO₂. Der Draht läuft kontinuierlich nach, die Naht wird ohne Pausen für den Elektrodenwechsel geschweißt, und statt Schlacke bleiben nur Spritzer und vereinzelte Silikatinseln. In Prüfbescheinigungen für den Stahlbau ist 135 das häufigste Verfahren; in der WPS steht es zusammen mit der Drahtbezeichnung nach EN ISO 14341 und der Gasgruppe. Einstellwerte nach Blechdicke: MIG/MAG-Schweißen.
136 — MAG-Schweißen mit schlackebildendem Fülldraht
Der Draht ist ein mit Flussmittel gefülltes Röhrchen. Bei gleichen Einstellungen schmilzt er schneller als Massivdraht, weil der Strom nur durch den dünnen Mantel fließt, und die Schlacke stützt das Bad von unten und von der Seite — deshalb schweißt 136 in Zwangslage mit Strömen, bei denen Massivdraht aus der Fuge laufen würde. Die Kosten sind greifbar: Schlacke, die zwischen den Lagen entfernt werden muss (bleibt sie drin, wird sie zum Einschluss), ein Mehrfaches an Rauch, teurerer Draht. Für die Schweißerprüfung ist 136 ein eigenes Verfahren. Mehr dazu: Fülldrahtschweißen 136 und 138.
138 — MAG-Schweißen mit Metallpulver-Fülldraht
Ebenfalls ein Röhrchendraht, aber mit Metallpulver statt Flussmittel gefüllt. Schlacke gibt es praktisch keine, die Oberfläche bleibt sauber, die Abschmelzleistung auf langen Nähten ist hoch. Weil die stützende Schlacke fehlt, verzeiht der Draht in Zwangslage weniger als 136 und läuft am besten in Wannen- und Horizontalposition. Im Prüfungskurzzeichen steht im Feld Zusatzwerkstoff M — Metallpulver-Fülldraht — wo Massivdraht S hätte. Für die Schweißerprüfung ist 138 die Ausnahme in der Familie: ISO 9606-1 lässt den Wechsel zwischen 135 und 138 ohne neue Prüfung zu.
141 — WIG-Schweißen mit Massivdraht- oder Massivstabzusatz
Der Lichtbogen brennt von einer nicht abschmelzenden Wolframelektrode unter inertem Gas, meist reinem Argon, der Zusatzstab wird von Hand zugegeben. Das langsamste der sieben Verfahren und das sauberste: keine Spritzer, keine Schlacke, volle Kontrolle über das Bad. Daher sein Platz — Wurzellagen an Rohren, Edelstahl, Dünnblech, Aluminium. Stahl wird mit Gleichstrom und Elektrode am Minuspol geschweißt, Aluminium mit Wechselstrom wegen der Reinigungswirkung auf die Oxidhaut. WIG ohne Zusatz ist eine andere Nummer, 142. Einstellwerte und Wolframwahl: WIG-Schweißen.
311 — Gasschmelzschweißen mit Sauerstoff-Acetylen-Flamme
Hier gibt es keinen Lichtbogen: Die Wärme liefert die Sauerstoff-Acetylen-Flamme, der Zusatzstab wird von Hand ins Bad geführt. Das Verfahren hält sich dort, wo es sanfter heizt als ein Lichtbogen — Blech von 0,5 bis 3 mm, Rohre kleiner Durchmesser, Reparaturen — und wo kein Strom da ist. Für Stahl wird die Flamme neutral eingestellt. Sauerstoff-Propan ist 312, Sauerstoff-Wasserstoff 313; Fugenlöten mit demselben Brenner ist 971, ein anderes Verfahren, weil der Grundwerkstoff nicht aufschmilzt. Flammeneinstellung und Stabdurchmesser: Gasschweißen.
135, 136 und 138 — der Unterschied
Alle drei sind MAG-Verfahren und laufen in der Werkstatt oft auf demselben Gerät. Der Unterschied ist der Draht, und mit ihm die Schlacke und die Unterlagen:
| Nr. | Draht | Gas | Schlacke | Typischer Einsatz |
|---|---|---|---|---|
| 135 | Massivdraht | Aktiv | Keine | Stahlbau, die Bezugsgröße |
| 136 | Fülldraht, Flussmittelfüllung | Aktiv | Ja, zwischen den Lagen entfernen | Dickere Querschnitte, Zwangslagen |
| 138 | Fülldraht, Metallpulverfüllung | Aktiv | Spuren | Lange Nähte mit sauberer Decklage |
| 114 | Fülldraht, selbstschützend | Keins | Ja | Baustelle, Wind, keine Flasche |
131, 132 und 133 sind dasselbe Trio unter inertem Gas: MIG mit Massiv-, Flussmittel- und Metallpulver-Fülldraht. Für die Unterlagen folgt daraus zweierlei. Eine WPS für 135 wird nicht für 136 gültig, nur weil das Gerät dasselbe ist — das Verfahren ist eine wesentliche Einflussgröße. Und ein Schweißer mit Prüfung auf 135, der auf Flussmittel-Fülldraht umsteigt, braucht eine Prüfung auf 136 — nur der Wechsel zu 138 ist ohne neue Prüfung erlaubt; was eine Prüfung abdeckt, rechnet der Rechner für den Geltungsbereich aus.
Die drei Nummern im Vergleich, in der Werkstatt und auf dem Papier: 135, 136 und 138 im Vergleich.
Die Tabelle
1 — Lichtbogenschweißen
| Nr. | Verfahren | Kurzzeichen |
|---|---|---|
| 11 | Lichtbogenschweißen mit Massivelektrode ohne Gasschutz | — |
| 111 | Lichtbogenhandschweißen mit umhüllter Stabelektrode | MMA · SMAW |
| 112 | Schwerkraftschweißen mit umhüllter Stabelektrode | — |
| 114 | Fülldrahtschweißen ohne Schutzgas (selbstschützend) | FCAW-S |
| 12 | Unterpulverschweißen | — |
| 121 | Unterpulverschweißen mit Massivdrahtelektrode | SAW |
| 122 | Unterpulverschweißen mit Bandelektrode | SAW |
| 125 | Unterpulverschweißen mit Fülldrahtelektrode | SAW |
| 13 | Metall-Schutzgasschweißen | — |
| 131 | MIG-Schweißen mit Massivdraht unter Inertgas | MIG · GMAW |
| 132 | MIG-Schweißen mit Fülldraht (Flussmittelkern) | FCAW |
| 133 | MIG-Schweißen mit Metallpulver-Fülldraht | MCAW |
| 135 | MAG-Schweißen mit Massivdraht unter Aktivgas | MAG · GMAW |
| 136 | MAG-Schweißen mit Fülldraht (Flussmittelkern) | FCAW |
| 138 | MAG-Schweißen mit Metallpulver-Fülldraht | MCAW |
| 14 | Wolfram-Schutzgasschweißen | — |
| 141 | WIG-Schweißen mit Massivzusatz | TIG · GTAW |
| 142 | WIG-Schweißen ohne Zusatzwerkstoff | TIG |
| 143 | WIG-Schweißen mit Fülldrahtzusatz | TIG |
| 15 | Plasmaschweißen | — |
| 151 | Plasma-MIG-Schweißen | — |
| 152 | Plasma-Pulver-Auftragschweißen | — |
| 153 | Plasmaschweißen mit übertragenem Lichtbogen | PAW |
| 185 | Magnetisch bewegtes Lichtbogenschweißen | MIAB |
2 — Widerstandsschweißen
| Nr. | Verfahren | Kurzzeichen |
|---|---|---|
| 21 | Widerstandspunktschweißen | RSW |
| 22 | Rollennahtschweißen | RSEW |
| 23 | Buckelschweißen | RPW |
| 24 | Abbrennstumpfschweißen | FW |
| 25 | Pressstumpfschweißen | RBW |
| 291 | Hochfrequenz-Widerstandsschweißen | HFRW |
3 — Gasschweißen
| Nr. | Verfahren | Kurzzeichen |
|---|---|---|
| 31 | Gasschmelzschweißen | — |
| 311 | Autogenschweißen mit Acetylen-Sauerstoff | OAW |
| 312 | Gasschweißen mit Propan-Sauerstoff | — |
| 313 | Gasschweißen mit Wasserstoff-Sauerstoff | — |
4 — Pressschweißen
| Nr. | Verfahren | Kurzzeichen |
|---|---|---|
| 41 | Ultraschallschweißen | USW |
| 42 | Reibschweißen | FRW |
| 421 | Rotationsreibschweißen | RFW |
| 422 | Rührreibschweißen (FSW) | FSW |
| 441 | Sprengschweißen | EXW |
| 45 | Diffusionsschweißen | DFW |
| 48 | Kaltpressschweißen | CW |
5 — Strahlschweißen
| Nr. | Verfahren | Kurzzeichen |
|---|---|---|
| 51 | Elektronenstrahlschweißen | — |
| 511 | Elektronenstrahlschweißen im Vakuum | EBW |
| 512 | Elektronenstrahlschweißen an Atmosphäre | EBW |
| 52 | Laserstrahlschweißen | — |
| 521 | Festkörperlaserschweißen | LBW |
| 522 | Gaslaserschweißen | LBW |
| 523 | Diodenlaserschweißen | LBW |
7 — Sonstige Schweißverfahren
| Nr. | Verfahren | Kurzzeichen |
|---|---|---|
| 71 | Aluminothermisches Schweißen | TW |
| 72 | Elektroschlackeschweißen | ESW |
| 73 | Elektrogasschweißen | EGW |
| 74 | Induktionsschweißen | IW |
| 78 | Bolzenschweißen | SW |
| 783 | Bolzenschweißen mit Hubzündung und Keramikring | SW |
| 784 | Kurzzeit-Bolzenschweißen mit Hubzündung | SW |
| 785 | Bolzenschweißen mit Kondensatorentladung | CD |
8 — Schneiden und Fugenhobeln
| Nr. | Verfahren | Kurzzeichen |
|---|---|---|
| 81 | Brennschneiden | — |
| 82 | Lichtbogenschneiden | — |
| 821 | Lichtbogen-Druckluftfugen (Schneiden) | — |
| 822 | Lichtbogen-Sauerstoffschneiden | — |
| 83 | Plasmaschneiden | PAC |
| 84 | Laserstrahlschneiden | LBC |
| 86 | Brennfugen | — |
| 87 | Lichtbogenfugen | — |
| 88 | Plasmafugen | — |
9 — Löten und Fugenlöten
| Nr. | Verfahren | Kurzzeichen |
|---|---|---|
| 91 | Hartlöten | B |
| 912 | Flammhartlöten | — |
| 916 | Induktionshartlöten | — |
| 94 | Weichlöten | S |
| 97 | Fugenlöten | BW |
| 971 | Gasfugenlöten | — |
| 972 | Lichtbogenfugenlöten (MIG-Löten) | — |
ISO 4063 enthält rund zweihundert Positionen, darunter solche, die man einmal im Berufsleben sieht. In der Tabelle stehen die Verfahren, die in der Werkstatt und in Unterlagen wirklich vorkommen. Taucht eine Nummer außerhalb dieser Liste auf, ergibt sich ihre Bedeutung trotzdem aus dem Aufbau: die erste Ziffer nennt immer die Gruppe.
Wo die Nummer auftaucht
In der Schweißanweisung. Eine WPS nach EN ISO 15609-1 nennt die Ordnungsnummer gleich im Kopf. Sie ist eine wesentliche Einflussgröße, deshalb macht ein Verfahrenswechsel die Anweisung ungültig und verlangt eine neue Verfahrensprüfung.
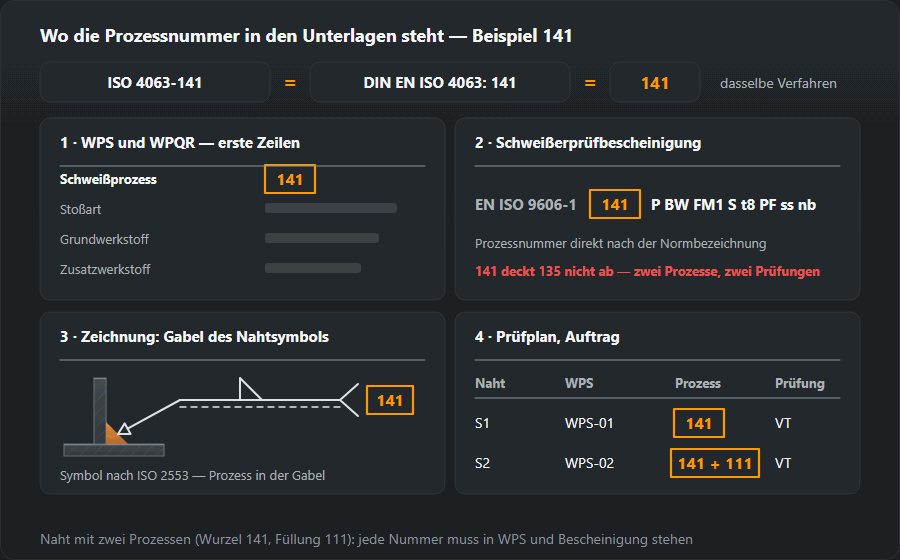
In der Prüfbescheinigung des Schweißers. Im Kurzzeichen nach EN ISO 9606-1 steht die Verfahrensnummer direkt hinter der Norm. Eine Qualifikation mit 141 deckt 135 nicht ab — zwei Verfahren, zwei Prüfungen, gleichgültig wie sicher der Schweißer beide beherrscht.
Im WPQR und in der Bestellung von Schweißarbeiten, wo die Nummer der einzige Eintrag ist, den niemand nach eigenem Verständnis auslegen kann: „Halbautomat“ bedeutet von Betrieb zu Betrieb Verschiedenes, 135 bedeutet überall dasselbe.
Was hinter diesen Nummern in der Praxis steckt, behandeln eigene Artikel: E-Hand, MIG/MAG und WIG. Wie das ganze Kurzzeichen gelesen wird — im Artikel zur Schweißerprüfung nach EN ISO 9606.
„ISO 4063-141“ lesen: die Nummer in den Unterlagen
„ISO 4063-141“, „DIN EN ISO 4063: 141“ und ein bloßes „141“ bedeuten dasselbe: Verfahren 141 aus der Liste der ISO 4063. Außer in WPS, WPQR und Prüfbescheinigung steht die Nummer an zwei weiteren Stellen: in der Gabel des Schweißsymbols auf der Zeichnung nach ISO 2553 — wie das Symbol gelesen wird, zeigt Schweißsymbole lesen — und in Prüf- und Inspektionsplänen, wo sie jede Naht mit ihrem Verfahren verbindet.
Wird eine Naht mit zwei Verfahren geschweißt — etwa WIG-Wurzel und E-Hand-Füllung —, trägt jedes Verfahren seine eigene Nummer, und jedes muss sowohl von der Schweißanweisung als auch von der Prüfung desjenigen gedeckt sein, der diesen Teil der Naht schweißt.

Typische Fehler mit Verfahrensnummern
- Fülldraht auf Unterlagen für 135. Flussmittel-Fülldraht ist 136, Metallpulver 138. Wer die Drahtspule tauscht, ohne die WPS anzupassen, schweißt außerhalb der Anweisung — bei 136 auch außerhalb der Prüfung.
- „MIG“ für alles. Geräte und Stellenanzeigen sagen MIG, aber Stahl unter Argon-CO₂-Gemisch ist MAG, 135. 131 ist inertes Gas.
- Zweistellige Nummer als Verfahren gelesen. „13“ in einem Dokument ist die ganze Untergruppe Metall-Schutzgasschweißen, keine weitere Variante neben 135.
- 311 für jede Flamme. Sauerstoff-Propan ist 312, Fugenlöten 971: Brenner gleich, Verfahren auf dem Papier nicht, weil beim Fugenlöten die Kanten nicht aufschmelzen.
- 114 mit 111 oder 136 verwechselt. Selbstschützender Fülldraht hat weder Umhüllung noch Gasflasche; er hat seine eigene Nummer und seine eigene Prüfung.
- 142 als 141 eingetragen. WIG ohne Zusatz — Aufschmelzen der Kanten an Dünnblech — ist 142, eine eigene Nummer. Welches von beiden tatsächlich angewandt wurde, sieht man sofort: Entweder ging ein Stab ins Bad oder nicht.
Häufige Fragen
Was bedeutet 111 in der Prüfbescheinigung?
Lichtbogenhandschweißen mit umhüllter Stabelektrode, also E-Hand oder MMA. Die Nummer steht im Kurzzeichen der Qualifikation direkt hinter der Normbezeichnung und sagt, mit welchem Verfahren die Prüfung abgelegt wurde — und damit, womit der Schweißer arbeiten darf.
Worin unterscheiden sich 135, 136 und 138?
Alle drei sind MAG, der Unterschied liegt im Draht. 135 ist Massivdraht, 136 Fülldraht mit Flussmittelkern (bildet Schlacke), 138 Fülldraht mit Metallpulverkern (praktisch schlackenfrei). Auf dem Papier sind das drei eigenständige Verfahren. Für die Schweißerprüfung nach ISO 9606-1 gilt eine Ausnahme: 135 und 138 decken sich gegenseitig ab, 136 braucht eine eigene Prüfung.
Sind die Ordnungsnummern in allen Ländern gleich?
Ja, genau dafür gibt es ISO 4063. 141 heißt WIG mit Massivzusatz in einer deutschen WPS ebenso wie in einer polnischen oder spanischen, obwohl die Verfahrensbezeichnung jeweils anders lautet. Deshalb steht in Schweißunterlagen die Nummer und nicht der Name.
Was ist das Schweißverfahren 311?
Gasschmelzschweißen mit Sauerstoff und Acetylen: Die Wärme kommt aus der Flamme, nicht aus einem Lichtbogen, der Zusatzstab wird von Hand zugeführt. Eingesetzt wird es noch an dünnem Blech, an Rohren kleiner Durchmesser und bei Reparaturen ohne Strom. Sauerstoff-Propan-Schweißen hat eine andere Nummer, 312, und das Fugenlöten mit demselben Brenner ist 971.
Worin unterscheiden sich 131 und 135?
Im Gas. Beide arbeiten mit Massivdraht und demselben Brennertyp, aber 131 (MIG) läuft unter inertem Gas — Argon, Helium oder einem Gemisch — und ist das Verfahren für Aluminium und Kupfer, 135 (MAG) läuft unter aktivem Gas wie Argon mit CO₂ und ist das Verfahren für Stahl. In der Prüfbescheinigung sind das zwei getrennte Verfahren.
Darf ich mit einer Prüfung auf 135 Fülldraht schweißen?
Nein. Nicht mit Flussmittel-Fülldraht: Das ist 136, und dafür braucht es eine eigene Prüfung. Metallpulver-Fülldraht 138 ist die Ausnahme — ISO 9606-1 lässt den Wechsel zwischen 135 und 138 ohne neue Prüfung zu. Die WPS muss trotzdem zum Draht passen: Dort ist das Verfahren eine wesentliche Einflussgröße, und der Prüfer liest die Nummer, nicht die Ausrüstung.
Aktualisiert: