Schweißstrom-Tabelle je Elektrodendurchmesser
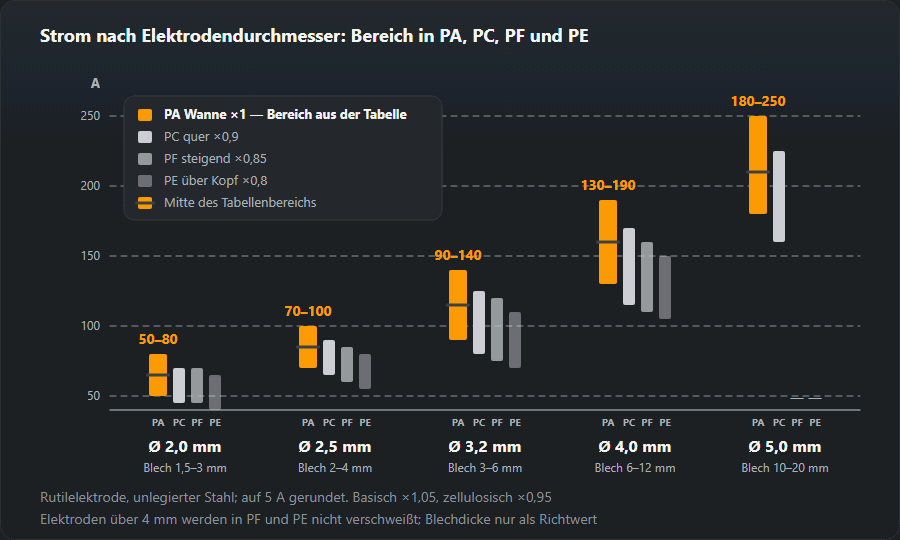
Schweißstrom in Wannenlage: Elektrode 2,5 mm — 70–100 A, 3,2 mm — 90–140 A, 4 mm — 130–190 A, 5 mm — 180–250 A. Die Übersicht, die neben dem Gerät hängt: Strombereiche für Stabelektroden von 1,6 bis 6,0 mm beim Lichtbogenhandschweißen (E-Hand, 111), nach Position und Umhüllungstyp.

Kurze Antwort
In Wannenlage: 2,0 mm — 50–80 A, 2,5 mm — 70–100 A, 3,0 mm — 80–130 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Der Schweißstrom-Rechner ergänzt die Korrektur für Position und Umhüllung und prüft den Durchmesser gegen die Blechdicke.
Schweißstrom-Tabelle für Stabelektroden nach Durchmesser und Position
| Dicke, mm | Elektrode, mm | Wanne, A | Quer, A | Steigend, A | Über Kopf, A |
|---|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–55 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 65–90 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–115 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 80–125 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 115–170 | 110–160 | 105–150 |
| 10–20 | 5,0 | 180–250 | 160–225 | — | — |
| ab 16 | 6,0 | 230–320 | 205–290 | — | — |


Wannenlage und Zwangslagen
Die Spalte „Wanne“ ist der Ausgangswert. In Zwangslagen geht der Strom um 10 bis 20 % herunter, weil das Bad kleiner bleiben muss — am stärksten über Kopf.
Die Striche bei 5,0 und 6,0 mm sind keine Auslassung: so dicke Elektroden werden steigend und über Kopf nicht gefahren, weil sich das Bad nicht mehr halten lässt.
Die Feineinstellung
Zu wenig Strom gibt eine hohe, schmale Raupe, an deren Flanken Bindefehler sitzen. Zu viel gibt eine breite Raupe mit Einbrandkerbe und starken Spritzern. Zwischen beiden liegt ein überraschend breiter brauchbarer Bereich — deshalb schadet ein Fehler von 10 A selten, einer von 40 A dagegen immer.

Korrektur nach Umhüllung
Die Tabelle oben gilt für rutilumhüllte Elektroden. Basische liegen etwa 5 % höher, zellulosumhüllte etwa 5 % niedriger. Der Faktor gilt für beide Grenzen: 3,2 mm in Wannenlage — rutil 90–140 A, basisch (×1,05) 95–145 A, Zellulose (×0,95) 85–135 A. Wichtiger als der Faktor ist die Stromart: basische Elektroden wollen in der Regel Gleichstrom am Pluspol (manche Sorten laufen auch am Wechselstrom), rutile laufen auch problemlos am Wechselstrom. Weicht der Strom auf der Packung von der Tabelle ab, hat der Hersteller recht.
| Umhüllung | Übliche Sorten | Faktor | Strom |
|---|---|---|---|
| Rutil | OK 46.00, ER 146 | 1,00 | AC / DC± |
| Basisch | OK 48.00, EB 150 | 1,05 | DC+ |
| Zellulose | OK 22.45 | 0,95 | DC+ / AC |
| Sauer | — | 1,00 | AC / DC |
Elektrodenkarte: Strom, Stück pro Kilo und Schutzstufe je Durchmesser
Eine Zeile je Durchmesser, zum Einstellen am Gerät. Der Knopf „Wandblatt“ oben druckt nur die Tabellen, groß genug, um sie vom Arbeitsplatz aus zu lesen.
| Ø, mm | Dicke, mm | Wanne, A | Steigend, A | Über Kopf, A | Länge, mm | Stück/kg | Schutzstufe DIN (E-Hand) |
|---|---|---|---|---|---|---|---|
| 2,0 | 1,5–3 | 50–80 | 45–70 | 40–65 | 300 | 80 | 10 |
| 2,5 | 2–4 | 70–100 | 60–85 | 55–80 | 350 | 44 | 10–11 |
| 3,0 | 3–5 | 80–130 | 70–110 | 65–105 | 350 | 30 | 10–11 |
| 3,2 | 3–6 | 90–140 | 75–120 | 70–110 | 350 | 27 | 11 |
| 4,0 | 6–12 | 130–190 | 110–160 | 105–150 | 450 | 13 | 11–12 |
| 5,0 | 10–20 | 180–250 | — | — | 450 | 8 | 12 |
Das Rücktrocknen hängt von der Umhüllung ab, nicht vom Durchmesser: rutil 70–120 °C (1–2 h), basisch 300–350 °C (2 h), Zellulose-Elektroden werden nicht rückgetrocknet. Steht auf der Packung deiner Marke etwas anderes, gilt die Packung.
Elektrodendurchmesser und Blechdicke
Dieselbe Tabelle andersherum gelesen: von der Blechdicke zum Elektrodendurchmesser. Wo zwei oder drei Durchmesser passen, nimmst du den dünneren für steigend, über Kopf und Stöße mit Spalt, den dickeren für die Wannenlage.
| Blechdicke, mm | Elektrode, mm | Strom in Wannenlage, A |
|---|---|---|
| 1 | 1,6 | 40–60 |
| 1,5 | 1,6 / 2,0 | 40–60 / 50–80 |
| 2 | 1,6 / 2,0 / 2,5 | 40–60 / 50–80 / 70–100 |
| 3 | 2,0 / 2,5 / 3,0 / 3,2 | 50–80 / 70–100 / 80–130 / 90–140 |
| 4 | 2,5 / 3,0 / 3,2 | 70–100 / 80–130 / 90–140 |
| 5 | 3,0 / 3,2 | 80–130 / 90–140 |
| 6 | 3,2 / 4,0 | 90–140 / 130–190 |
| 10 | 4,0 / 5,0 | 130–190 / 180–250 |
| 12 | 4,0 / 5,0 | 130–190 / 180–250 |
| 16 | 5,0 / 6,0 | 180–250 / 230–320 |
| 20 | 5,0 / 6,0 | 180–250 / 230–320 |
Wie viele Elektroden ein Kilo hat
| Durchmesser, mm | Stück/kg bei 300 mm | Stück/kg bei 350 mm | Stück/kg bei 450 mm |
|---|---|---|---|
| 2,0 | 80 | 68 | 53 |
| 2,5 | 51 | 44 | 34 |
| 3,0 | 35 | 30 | 24 |
| 3,2 | 31 | 27 | 21 |
| 4,0 | 20 | 17 | 13 |
| 5,0 | 13 | 11 | 8 |
Gerechnet aus der Masse der umhüllten Elektrode, mit derselben Formel, mit der der Rechner für den Elektrodenverbrauch Kilogramm in Stück umrechnet. Eine 5-kg-Packung 3,2 × 350 mm enthält etwa 133 Stück.
Strom falsch eingestellt: woran du es siehst und was du änderst
Fang in der Mitte des Bereichs an, zieh eine Raupe auf einem Reststück und vergleiche sie mit der Tabelle.
| Anzeichen | Ursache | Was zu tun ist |
|---|---|---|
| Die Elektrode klebt, der Lichtbogen erlischt | Zu wenig Strom | 10–15 A zulegen |
| Schmale, hohe Raupe ohne Einbrand | Zu wenig Strom | Strom zulegen oder langsamer führen |
| Viele Spritzer, die Elektrode glüht rot | Zu viel Strom | 10–20 A wegnehmen, dünnere Elektrode nehmen |
| Durchbrand, Einbrandkerben an den Kanten | Zu viel Strom | Strom zurücknehmen, kürzer an der Kante verweilen |
| Das Bad läuft in der Steignaht ab | Zu viel Strom für die Position | Um 15 % gegenüber der Wannenlage senken |
Stabelektroden-Tabelle: welche Positionen die Elektrode kann
Ob eine Elektrode steigend, über Kopf oder fallend läuft, steht in ihrer
Bezeichnung nach EN ISO 2560-A als letzte Ziffer (vor einem eventuellen
H-Kennzeichen): bei E 42 4 B 42 H5 ist es die 2, bei
E 38 0 RC 11 die 1.
| Ziffer | Zugelassene Positionen | Kurzzeichen nach ISO 6947 |
|---|---|---|
| 1 | alle Positionen | PA, PB, PC, PD, PE, PF, PG |
| 2 | alle Positionen außer fallend | wie 1, ohne PG |
| 3 | Stumpfnaht in Wannenlage, Kehlnaht in Wannen- und Horizontal-Vertikalposition | PA, PB |
| 4 | Stumpf- und Kehlnaht nur in Wannenlage | PA |
| 5 | fallend sowie die Positionen von Ziffer 3 | PG, PA, PB |
Die Strombereiche oben gelten nur in den Positionen, für die die Elektrode gemacht ist: Eine Elektrode mit Ziffer 4 wird in PF nicht mit 15 % weniger Strom geschweißt, sondern gar nicht. Was die Kurzzeichen bedeuten, zeigt die Seite Schweißpositionen PA bis PG; die Technik dazu steht unter Steignaht schweißen und Fallnaht schweißen, das Verfahren als Ganzes unter Lichtbogenhandschweißen (E-Hand).
Für den eigenen Fall
Die Tabelle gibt den Rahmen; die auf Position, Dicke und Umhüllung korrigierte Zahl gibt der Stromrechner. Was daraus an Wärme in das Bauteil geht, rechnet die Streckenenergie.
Die Tabelle lesen: drei Beispiele
Die Reihenfolge ist immer dieselbe: Blechdicke → Elektrodendurchmesser → Spalte der Position → Korrektur nach Umhüllung. Wo man innerhalb des Bereichs landet, entscheiden Details — Spalt, Lagenzahl, wie warm das Bauteil schon ist.
- Blech 5 mm, Wannenlage, rutil. Die Dicke fällt in die Zeile 3–6 mm — Elektrode 3,2 mm, 90–140 A. Begonnen wird in der Mitte, bei etwa 115 A.
- Winkel 4 mm, Steignaht. Dünnes Material steigend verlangt eine dünnere Elektrode: 2,5 mm, Spalte „Steigend“ — 60–85 A. Mit einer 3,2er geht es auch, das Bad ist aber schwerer zu halten.
- Träger 10 mm, basische Elektrode. Zeile 6–12 mm — Elektrode 4 mm, 130–190 A in Wannenlage; der Faktor 1,05 für die basische Umhüllung ergibt 135–200 A. Eine Überkopfnaht am selben Träger — 4 mm mit 110–160 A (Korrektur für die Umhüllung schon eingerechnet) oder 3,2 mm in mehreren Lagen.
Wenn die Dicke zwischen zwei Zeilen liegt
Die Zeilen überlappen absichtlich: eine Dicke lässt sich mit zwei Durchmessern sauber schweißen. Es entscheiden Position und Spalt.
- 3 mm sind zugleich 2,5 (2–4 mm), 3,0 und 3,2. In Wannenlage ohne Spalt die 3er — schneller und gleichmäßiger. Steigend, über Kopf oder mit deutlichem Spalt die 2,5er: kleineres Bad, weniger Durchbrandgefahr.
- 6 mm sind die Grenze zwischen 3,2 und 4,0. Die Kehlnaht in Wannenlage macht die 4er in einer Lage, steigend geht es mit der 3,2er ruhiger.
- 10–12 mm sind das Revier von 4,0 und 5,0. Die 5er läuft nur in Wannen- und Querposition; die Wurzel kommt ohnehin mit einer dünneren Elektrode, die Füllung mit der dicken.
Untere oder obere Grenze des Bereichs
Der Bereich ist breit — 50–60 A bei 3- bis 4-mm-Elektroden — und die Naht verhält sich darin unterschiedlich.
- Eher unten: Wurzellage, größerer Spalt als üblich, dünne Kante, Bauteil von den vorigen Lagen schon warm.
- Eher oben: Fülllagen, Kehlnaht am dicken Blech in Wannenlage, kaltes massives Bauteil, das die Wärme schnell abführt.
- Nachstellen: klebt die Elektrode und die Raupe ist schmal — 10–15 A zulegen; viele Spritzer und Einbrandkerben — 10–20 A zurücknehmen. Die vollständige Anzeichen-Tabelle steht beim Stromrechner.
Faustformel Ampere pro Millimeter — und wo sie danebenliegt
Die schnelle Schätzung I ≈ (30…40) · d trifft in der Mitte der
Reihe: für 3,2 mm ergibt sie 96–128 A, innerhalb der 90–140 A der Tabelle.
An den Rändern irrt sie: für die 4er ergibt sie 120–160 A, während die Tabelle
bis 190 A reicht, und für 1,6 mm liegt ihr oberer Wert von 64 A außerhalb
der 40–60 A der Tabelle. Die Faustformel ist zum Schätzen am Gerät, die
Tabelle zum Einstellen.
Häufige Fragen
Warum eine Spanne und keine Zahl?
Weil Position, Blechdicke und Umhüllung den Wert innerhalb der Spanne verschieben. Die Tabelle gibt den Rahmen, die Feineinstellung macht die Naht — und die Zahl für deinen Fall der Rechner.
Gilt die Tabelle auch für basische Elektroden?
Ja, mit einem Zuschlag: basische Elektroden laufen bei etwa 5 % mehr Strom als rutile desselben Durchmessers — der Faktor steht in der Tabelle zur Umhüllung weiter oben. Was sie zusätzlich verlangen, ist ein kurzer Lichtbogen und in der Regel Gleichstrom am Pluspol.
Wie drucke ich sie aus?
Über die Schaltfläche zum Drucken. Das Druck-Stylesheet lässt Navigation und Seitenleiste weg, sodass die Tabelle und die Adresse der Seite herauskommen — gedacht für die Werkstattwand.
Welcher Strom für eine 3,2er Elektrode in der Steignaht?
Rutil: 75–120 A, basisch: 80–125 A. Das sind 15 % weniger als in Wannenlage — steigend muss das Bad klein bleiben, sonst läuft es ab. In der Mitte des Bereichs anfangen und nach der Raupe nachstellen.
Wie viel Ampere für eine 4-mm-Elektrode?
Rutil in Wannenlage 130–190 A, quer 115–170 A, steigend 110–160 A, über Kopf 105–150 A. Eine basische 4er in Wannenlage 135–200 A. Sie passt zu Blechdicken von 6 bis 12 mm.
Welche Stabelektrode darf fallend geschweißt werden?
Das verrät die Positionskennziffer am Ende der Bezeichnung nach EN ISO 2560-A: 1 heißt alle Positionen, 5 fallend plus Wanne und Kehlnaht in PB, bei 2 ist die Fallposition PG ausgenommen. Für Rohrwurzeln fallend nimmt man Zelluloseelektroden (E 6010, E 6011). Im Zweifel gilt der Positionsaufdruck auf der Packung.
Aktualisiert: