Tabel: curent, diametru de electrod și grosime de tablă
Un singur tabel pentru sudarea cu electrod învelit: de la grosimea piesei la diametrul electrodului și la domeniul de curent în toate pozițiile. Valorile sunt pentru electrozi rutilici pe oțel cu carbon scăzut.
Pe scurt
În poziția orizontală jos (PA): 2,0 mm — 50–80 A, 2,5 mm — 70–100 A, 3,0 mm — 80–130 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Calculatorul de curent adaugă corecția pentru poziție și înveliș și verifică dacă diametrul se potrivește grosimii.
Tabel de curent după diametrul electrodului și poziție
| Grosime, mm | Electrod, mm | Orizontală, A | În cornișă, A | Verticală, A | Peste cap, A |
|---|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–55 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 65–90 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–115 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 80–125 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 115–170 | 110–160 | 105–150 |
| 10–20 | 5,0 | 180–250 | 160–225 | — | — |
| de la 16 | 6,0 | 230–320 | 205–290 | — | — |
Cu electrozi de 5 și 6 mm practic nu se sudează pe verticală sau peste cap: baia devine prea mare și nu se ține. În acele poziții se ia un electrod de cel mult 4 mm și se umple din mai multe treceri.


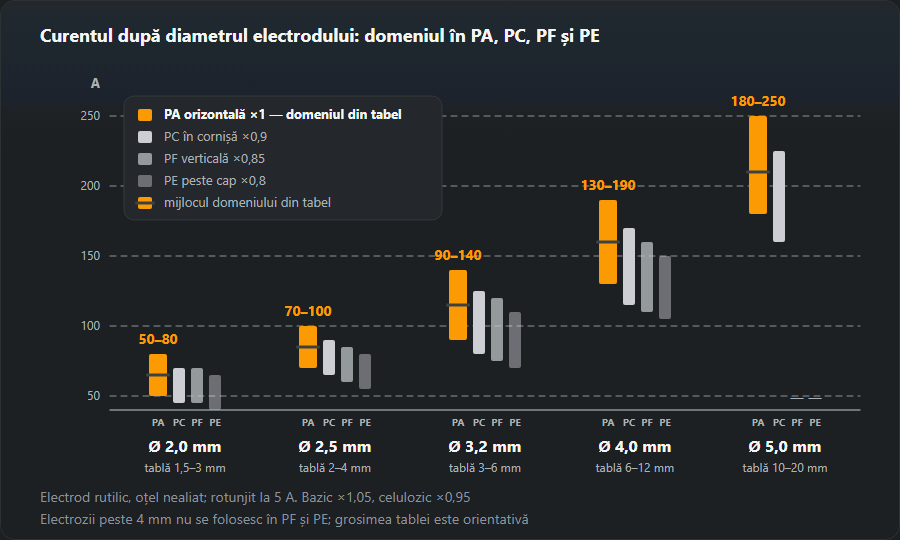
Corecția după înveliș
| Învelișul | Mărci uzuale | Coeficient | Curent |
|---|---|---|---|
| Rutilic | OK 46.00, ER 146 | 1,00 | AC / DC± |
| Bazic | OK 48.00, EB 150 | 1,05 | DC+ |
| Celulozic | OK 22.45 | 0,95 | DC+ / AC |
| Acid | — | 1,00 | AC / DC |
Fișa electrodului: curent, bucăți pe kilogram și grad DIN după diametru
Un rând pe diametru, pentru reglajul aparatului. Butonul „Foaie de perete” de mai sus tipărește doar tabelele, destul de mari ca să se citească de la post.
| Ø, mm | Grosime, mm | Orizontală, A | Verticală, A | Peste cap, A | Lungime, mm | buc./kg | Grad DIN (MMA) |
|---|---|---|---|---|---|---|---|
| 2,0 | 1,5–3 | 50–80 | 45–70 | 40–65 | 300 | 80 | 10 |
| 2,5 | 2–4 | 70–100 | 60–85 | 55–80 | 350 | 44 | 10–11 |
| 3,0 | 3–5 | 80–130 | 70–110 | 65–105 | 350 | 30 | 10–11 |
| 3,2 | 3–6 | 90–140 | 75–120 | 70–110 | 350 | 27 | 11 |
| 4,0 | 6–12 | 130–190 | 110–160 | 105–150 | 450 | 13 | 11–12 |
| 5,0 | 10–20 | 180–250 | — | — | 450 | 8 | 12 |
Uscarea depinde de înveliș, nu de diametru: rutilici 70–120 °C (1–2 h), bazici 300–350 °C (2 h), celulozicii nu se usucă. Dacă pachetul mărcii tale spune altceva, urmează pachetul.
Diametrul electrodului și grosimea metalului
Același tabel văzut invers: de la grosimea piesei la diametrul electrodului. Unde se potrivesc două sau trei diametre, cel subțire se ia pentru verticală, peste cap și îmbinări cu rost, cel gros pentru poziția orizontală.
| Grosimea metalului, mm | Electrod, mm | Curent în poziție orizontală, A |
|---|---|---|
| 1 | 1,6 | 40–60 |
| 1,5 | 1,6 / 2,0 | 40–60 / 50–80 |
| 2 | 1,6 / 2,0 / 2,5 | 40–60 / 50–80 / 70–100 |
| 3 | 2,0 / 2,5 / 3,0 / 3,2 | 50–80 / 70–100 / 80–130 / 90–140 |
| 4 | 2,5 / 3,0 / 3,2 | 70–100 / 80–130 / 90–140 |
| 5 | 3,0 / 3,2 | 80–130 / 90–140 |
| 6 | 3,2 / 4,0 | 90–140 / 130–190 |
| 10 | 4,0 / 5,0 | 130–190 / 180–250 |
| 12 | 4,0 / 5,0 | 130–190 / 180–250 |
| 16 | 5,0 / 6,0 | 180–250 / 230–320 |
| 20 | 5,0 / 6,0 | 180–250 / 230–320 |
Fiecare diametru separat, cu curentul pe poziții, bucățile din pachet, uscarea și aparatul necesar: Electrod 2 mm · Electrod 2,5 mm · Electrod 3,2 mm · Electrod 4 mm.
Câți electrozi are un kilogram
| Diametru, mm | buc./kg la 300 mm | buc./kg la 350 mm | buc./kg la 450 mm |
|---|---|---|---|
| 2,0 | 80 | 68 | 53 |
| 2,5 | 51 | 44 | 34 |
| 3,0 | 35 | 30 | 24 |
| 3,2 | 31 | 27 | 21 |
| 4,0 | 20 | 17 | 13 |
| 5,0 | 13 | 11 | 8 |
Calculat din masa electrodului cu înveliș, cu aceeași formulă cu care calculatorul de consum de electrozi transformă kilogramele în bucăți. Un pachet de 5 kg de electrozi 3,2 × 350 mm are în jur de 133 bucăți.
Curent greșit: cum îl recunoști și ce schimbi
Pornește de la mijlocul intervalului, trage un cordon pe o bucată de probă și compară-l cu tabelul.
| Simptom | Cauza | Ce faci |
|---|---|---|
| Electrodul se lipește, arcul se stinge | Curent prea mic | Adaugă 10–15 A |
| Cusătură îngustă, înaltă, fără pătrundere | Curent prea mic | Adaugă curent sau încetinește înaintarea |
| Mulți stropi, electrodul se înroșește | Curent prea mare | Scade 10–20 A, ia un electrod mai subțire |
| Străpungeri, crestături pe margini | Curent prea mare | Scade curentul, stai mai puțin pe margine |
| Baia curge la verticală | Curent prea mare pentru poziție | Scade cu 15 % față de poziția orizontală |
Calculează pentru cazul tău
Tabelul dă un domeniu, iar calculatorul de curent aplică imediat corecțiile pentru poziție și înveliș și verifică dacă diametrul se potrivește cu grosimea ta.
Cum citești tabelul: trei exemple
Ordinea e mereu aceeași: grosimea metalului → diametrul electrodului → coloana poziției → corecția pentru înveliș. Curentul din interiorul intervalului se alege după detalii — rost, număr de treceri, cât de încălzită e piesa.
- Tablă de 5 mm, poziție orizontală, rutilic. Grosimea cade pe rândul 3–6 mm — electrod de 3,2 mm, 90–140 A. Se pornește de la mijloc, circa 115 A.
- Cornier de 4 mm, cusătură verticală. Pe metal subțire la verticală se ia electrodul mai subțire: 2,5 mm, coloana „Verticală” — 60–85 A. Și cel de 3 merge, dar baia se ține mai greu.
- Grindă de 10 mm, electrod bazic. Rândul 6–12 mm — electrod de 4 mm, 130–190 A în poziție orizontală; corecția 1,05 pentru bazic dă 135–200 A. Cusătura peste cap pe aceeași grindă — 4 mm la 110–160 A (deja cu corecția pentru înveliș) sau cu 3,2 în mai multe treceri.
Când grosimea cade între rânduri
Rândurile se suprapun intenționat: aceeași grosime se sudează corect cu două diametre. Alegerea o decid poziția și rostul.
- 3 mm înseamnă și 2,5 (2–4 mm), și 3,0, și 3,2. În poziție orizontală fără rost — 3,0, mai repede și mai uniform. Pe verticală, peste cap și cu rost vizibil — 2,5: baie mai mică, risc mai mic de străpungere.
- 6 mm — granița dintre 3,2 și 4,0. Cusătura de colț jos se face cu 4 dintr-o trecere, verticala se duce mai liniștit cu 3,2.
- 10–12 mm — zona lui 4,0 și 5,0. Cu 5 se sudează doar orizontal și în cornișă; rădăcina se pune oricum cu un electrod mai subțire, iar umplerea cu unul gros.
Limita de jos sau cea de sus a intervalului
Intervalul din tabel e larg — 50–60 A la electrozii de 3–4 mm — și în interiorul lui cusătura se comportă diferit.
- Spre limita de jos: trecerea de rădăcină, rost mai mare decât de obicei, margine subțire, piesă deja încălzită de trecerile anterioare.
- Spre cea de sus: treceri de umplere, cusătură de colț pe metal gros în poziție orizontală, piesă masivă și rece care trage căldura.
- Cum corectezi: electrodul se lipește și cusătura e îngustă — adaugă 10–15 A; mulți stropi și crestături — scade 10–20 A. Tabelul complet de simptome e la calculatorul de curent.
Regula „amperi pe milimetru” și de ce tabelul e mai exact
Estimarea rapidă I ≈ (30…40) · d merge bine la mijlocul șirului:
pentru 3,2 mm dă 96–128 A, în interiorul celor 90–140 A din tabel. La
capete regula greșește: pentru 4 mm dă 120–160 A, pe când capătul de sus
al tabelului e 190 A, iar pentru 1,6 mm valoarea de sus a regulii, 64 A,
iese din cei 40–60 A ai tabelului. Regula e pentru o estimare lângă aparat,
tabelul — pentru reglaj.
Cum aplici corecția pentru înveliș
Coeficientul se înmulțește cu ambele limite. Electrod de 3,2 mm în poziție orizontală: rutilic — 90–140 A, bazic (×1,05) — 95–145 A, celulozic (×0,95) — 85–135 A. Diferența e mică; contează mai mult felul curentului: bazicii cer de regulă curent continuu cu electrodul la plus (unele mărci merg și în alternativ), rutilicii merg liniștit și în alternativ. Dacă pe pachet scrie alt curent decât în tabel, are dreptate producătorul.
Întrebări frecvente
Cum estimez curentul fără tabel?
Pentru electrozi de 3–5 mm funcționează regula „30–40 de amperi pe milimetru de diametru”: unul de 3 mm cere circa 100 A, unul de 4 mm circa 150 A. La electrozii subțiri (1,6–2,0 mm) factorul e mai mic, cam 25–35 A pe milimetru, iar electrodul de 4 mm suportă în poziție orizontală chiar și 190 A.
Diametrul se alege după grosime sau după curent?
După grosime, asta este primordial. Diametrul decide cât metal poți depune într-o trecere, iar curentul doar servește diametrul ales. Dacă curentul nu încape în domeniu, electrodul este greșit.
Ce curent trebuie la electrodul de 3,2 mm pe verticală?
Rutilic — 75–120 A, bazic — 80–125 A. E cu 15 % sub poziția orizontală: pe verticală baia trebuie să rămână mică, altfel curge. Începe de la mijlocul intervalului și corectează după cordon.
Ce curent pentru electrodul de 4 mm?
Rutilic în poziție orizontală — 130–190 A, în cornișă — 115–170 A, pe verticală — 110–160 A, peste cap — 105–150 A. Bazic de 4 mm în poziție orizontală — 135–200 A. Grosimea potrivită — de la 6 la 12 mm.
Actualizat: