Tabela: prąd spawania, średnica elektrody i grubość blachy
Zbiorcza tabela do spawania elektrodą otuloną: od grubości elementu do średnicy elektrody i zakresu prądu we wszystkich pozycjach. Wartości dla elektrod rutylowych na stali niskowęglowej.

Krótka odpowiedź
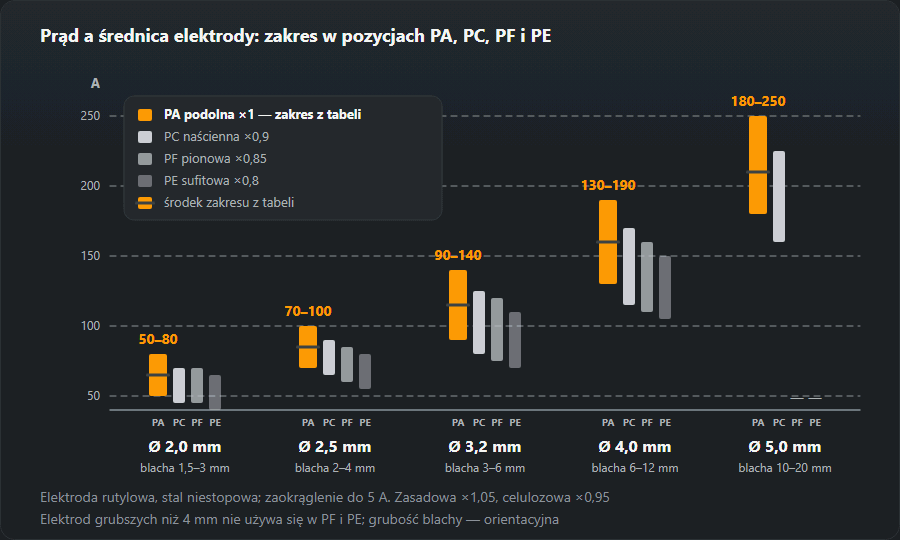
W pozycji podolnej: 2,0 mm — 50–80 A, 2,5 mm — 70–100 A, 3,0 mm — 80–130 A, 3,2 mm — 90–140 A, 4,0 mm — 130–190 A. Kalkulator prądu dokłada poprawkę na pozycję i otulinę oraz sprawdza, czy średnica pasuje do grubości.

Tabela główna
| Grubość, mm | Elektroda, mm | Podolna, A | Naścienna, A | Pionowa, A | Sufitowa, A |
|---|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–55 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 65–90 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–115 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 80–125 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 115–170 | 110–160 | 105–150 |
| 10–20 | 5,0 | 180–250 | 160–225 | — | — |
| od 16 | 6,0 | 230–320 | 205–290 | — | — |
Elektrodami 5 i 6 mm w pozycji pionowej i sufitowej praktycznie się nie spawa: jeziorko robi się zbyt duże i nie utrzymuje się. W tych pozycjach bierze się elektrodę nie grubszą niż 4 mm i prowadzi kilka ściegów.

Poprawka na otulinę
| Otulina | Typowe gatunki | Współczynnik | Prąd |
|---|---|---|---|
| Rutylowa | OK 46.00, ER 146 | 1,00 | AC / DC± |
| Zasadowa | OK 48.00, EB 150 | 1,05 | DC+ |
| Celulozowa | OK 22.45 | 0,95 | DC+ / AC |
| Kwaśna | — | 1,00 | AC / DC |
Karta elektrody: prąd, sztuki na kg i zaciemnienie dla każdej średnicy
Jeden wiersz na średnicę, do ustawiania spawarki. Przycisk „Arkusz na ścianę” powyżej drukuje same tabele, w rozmiarze czytelnym ze stanowiska.
| Ø, mm | Grubość, mm | Podolna, A | Pionowa, A | Sufitowa, A | Długość, mm | szt./kg | Zaciemnienie DIN (MMA) |
|---|---|---|---|---|---|---|---|
| 2,0 | 1,5–3 | 50–80 | 45–70 | 40–65 | 300 | 80 | 10 |
| 2,5 | 2–4 | 70–100 | 60–85 | 55–80 | 350 | 44 | 10–11 |
| 3,0 | 3–5 | 80–130 | 70–110 | 65–105 | 350 | 30 | 10–11 |
| 3,2 | 3–6 | 90–140 | 75–120 | 70–110 | 350 | 27 | 11 |
| 4,0 | 6–12 | 130–190 | 110–160 | 105–150 | 450 | 13 | 11–12 |
| 5,0 | 10–20 | 180–250 | — | — | 450 | 8 | 12 |
Suszenie zależy od otuliny, nie od średnicy: rutylowe 70–120 °C (1–2 h), zasadowe 300–350 °C (2 h), celulozowych się nie suszy. Jeśli opakowanie twojej marki podaje co innego, obowiązuje opakowanie.
Średnica elektrody a grubość materiału
Ta sama tabela od drugiej strony: od grubości detalu do średnicy elektrody. Gdzie pasują dwie lub trzy średnice, cieńszą bierze się do pionu, sufitu i styku ze szczeliną, grubszą do pozycji podolnej.
| Grubość materiału, mm | Elektroda, mm | Prąd w pozycji podolnej, A |
|---|---|---|
| 1 | 1,6 | 40–60 |
| 1,5 | 1,6 / 2,0 | 40–60 / 50–80 |
| 2 | 1,6 / 2,0 / 2,5 | 40–60 / 50–80 / 70–100 |
| 3 | 2,0 / 2,5 / 3,0 / 3,2 | 50–80 / 70–100 / 80–130 / 90–140 |
| 4 | 2,5 / 3,0 / 3,2 | 70–100 / 80–130 / 90–140 |
| 5 | 3,0 / 3,2 | 80–130 / 90–140 |
| 6 | 3,2 / 4,0 | 90–140 / 130–190 |
| 10 | 4,0 / 5,0 | 130–190 / 180–250 |
| 12 | 4,0 / 5,0 | 130–190 / 180–250 |
| 16 | 5,0 / 6,0 | 180–250 / 230–320 |
| 20 | 5,0 / 6,0 | 180–250 / 230–320 |
Każda średnica osobno, z prądem w pozycjach, sztukami w paczce, suszeniem i doborem spawarki: Elektroda 2 mm · Elektroda 2,5 mm · Elektroda 3,2 mm · Elektroda 4 mm.
Ile elektrod w kilogramie
| Średnica, mm | szt./kg przy 300 mm | szt./kg przy 350 mm | szt./kg przy 450 mm |
|---|---|---|---|
| 2,0 | 80 | 68 | 53 |
| 2,5 | 51 | 44 | 34 |
| 3,0 | 35 | 30 | 24 |
| 3,2 | 31 | 27 | 21 |
| 4,0 | 20 | 17 | 13 |
| 5,0 | 13 | 11 | 8 |
Policzone z masy elektrody z otuliną, tym samym wzorem, którym kalkulator zużycia elektrod zamienia kilogramy na sztuki. Paczka 5 kg elektrod 3,2 × 350 mm to około 133 sztuk.
Zły prąd: po czym poznać i co zmienić
Zacznij od środka zakresu, połóż ścieg na odpadzie i porównaj go z tabelą.
| Objaw | Przyczyna | Co zrobić |
|---|---|---|
| Elektroda przykleja się, łuk gaśnie | Prąd za niski | Dodać 10–15 A |
| Spoina wąska, wysoka, z brakiem przetopu | Prąd za niski | Dodać prąd lub zwolnić prowadzenie |
| Dużo rozprysku, elektroda się czerwieni | Prąd za wysoki | Ująć 10–20 A, wziąć cieńszą elektrodę |
| Przepalenia, podtopienia na krawędziach | Prąd za wysoki | Ująć prąd, krócej zatrzymywać się na krawędzi |
| Jeziorko spływa w pionie | Prąd za wysoki dla pozycji | Obniżyć o 15 % względem podolnej |
Jaką otulinę ma konkretna elektroda — OK 46.00, OK 48.00, UONI czy MR-3 — sprawdzisz w katalogu elektrod.
Policz dla swojego przypadku
Tabela podaje zakres, a kalkulator prądu od razu nakłada poprawki na pozycję i otulinę oraz sprawdza, czy średnica pasuje do Twojej grubości.
Jak czytać tabelę: trzy przykłady
Kolejność jest zawsze ta sama: grubość materiału → średnica elektrody → kolumna pozycji → poprawka na otulinę. Prąd wewnątrz zakresu dobiera się według szczegółów — odstępu, liczby ściegów, tego, jak bardzo element jest nagrzany.
- Blacha 5 mm, pozycja podolna, rutyl. Grubość trafia w wiersz 3–6 mm — elektroda 3,2 mm, prąd 90–140 A. Zaczyna się od środka, około 115 A.
- Kątownik 4 mm, spoina pionowa. Na cienki materiał w pionie bierze się cieńszą elektrodę: 2,5 mm, kolumna „Pionowa” — 60–85 A. Trójka też da radę, ale jeziorko trudniej utrzymać.
- Belka 10 mm, elektroda zasadowa. Wiersz 6–12 mm — elektroda 4 mm, 130–190 A w podolnej; poprawka 1,05 na otulinę zasadową daje 135–200 A. Spoina sufitowa na tej samej belce — 4 mm przy 110–160 A (już z poprawką na otulinę) albo trójką w kilku ściegach.
Gdy grubość wypada między wierszami
Wiersze celowo na siebie zachodzą: jedną grubość uczciwie spawa się dwiema średnicami. O wyborze decydują pozycja i odstęp.
- 3 mm to i 2,5 (2–4 mm), i 3,0, i 3,2. W podolnej bez odstępu — trójka, szybciej i równiej. W pionie, na suficie i przy wyraźnym odstępie — 2,5: mniejsze jeziorko, mniejsze ryzyko przepalenia.
- 6 mm — granica między 3,2 a 4,0. Pachwinę w podolnej czwórka kładzie za jednym razem, pion spokojniej prowadzić trójką.
- 10–12 mm — strefa 4,0 i 5,0. Piątką spawa się tylko w pozycji podolnej i naściennej; grań i tak kładzie się cieńszą elektrodą, a wypełnia grubszą.
Dolna czy górna granica zakresu
Zakres w tabeli jest szeroki — 50–60 A przy elektrodach 3–4 mm — i w jego obrębie spoina zachowuje się różnie.
- Bliżej dolnej granicy: ścieg graniowy, odstęp większy niż zwykle, cienka krawędź, element już nagrzany poprzednimi ściegami.
- Bliżej górnej: ściegi wypełniające, pachwina na grubym materiale w podolnej, zimny masywny element, który szybko odbiera ciepło.
- Jak korygować: elektroda się klei, spoina wąska — dodać 10–15 A; dużo rozprysku i podtopienia — ująć 10–20 A. Pełna tabela objawów jest na stronie kalkulatora prądu.
- Gdy prąd z tabeli „nie wystarcza” mimo ustawienia na spawarce, winny bywa za cienki lub za długi kabel — sprawdź przekrój przewodu spawalniczego.
Reguła „amperów na milimetr” i dlaczego tabela jest dokładniejsza
Szybkie oszacowanie I ≈ (30…40) · d sprawdza się w środku
szeregu: dla 3,2 mm daje 96–128 A, w granicach tabelarycznych 90–140 A.
Na krańcach reguła się myli: dla czwórki daje 120–160 A, podczas gdy góra
zakresu w tabeli to 190 A, a dla 1,6 mm górna wartość reguły, 64 A,
wychodzi poza tabelaryczne 40–60 A. Reguła jest do szacowania przy spawarce,
tabela — do ustawiania.
Poprawka na otulinę w praktyce: elektroda 3,2 mm
Współczynnik mnoży się przez obie granice zakresu. Elektroda 3,2 mm w podolnej: rutylowa — 90–140 A, zasadowa (×1,05) — 95–145 A, celulozowa (×0,95) — 85–135 A. Różnica jest niewielka, ważniejszy jest rodzaj prądu: zasadowe z reguły pracują na prądzie stałym z elektrodą na plusie (część gatunków także na przemiennym), rutylowe spokojnie pracują też na przemiennym. Jeśli prąd na paczce różni się od tabeli, rację ma producent.
Częste pytania
Jak szybko oszacować prąd bez tabeli?
Dla elektrod 3–5 mm działa reguła „30–40 amperów na milimetr średnicy”: trójka to około 100 A, czwórka około 150 A. Dla elektrod cienkich (1,6–2,0 mm) współczynnik jest niższy, ok. 25–35 A na milimetr, a czwórka w pozycji podolnej znosi nawet 190 A.
Średnicę elektrody dobiera się do grubości czy do prądu?
Do grubości materiału — to jest pierwotne. Średnica decyduje, ile stopiwa da się nałożyć w jednym ściegu, a prąd tylko obsługuje wybraną średnicę. Jeśli prąd nie mieści się w zakresie, wybrano niewłaściwą elektrodę.
Jaki prąd do elektrody 3,2 w pionie?
Dla rutylowej — 75–120 A, dla zasadowej — 80–125 A. To 15 % mniej niż w pozycji podolnej: w pionie jeziorko musi zostać małe, inaczej spływa. Zacznij od środka zakresu i poprawiaj według ściegu.
Jaki prąd do elektrody 4 mm?
Rutylowa w pozycji podolnej — 130–190 A, naściennej — 115–170 A, pionowej — 110–160 A, sufitowej — 105–150 A. Zasadowa czwórka w podolnej — 135–200 A. Grubość materiału pod nią — od 6 do 12 mm.
Aktualizacja: