Katalog elektrod otulonych
Popularne oznaczenia elektrod w jednej tabeli: otulina, rodzaj prądu, klasyfikacja wg EN ISO i AWS, średnice oraz warunki suszenia. Wyszukiwarka filtruje w trakcie pisania — po oznaczeniu, klasyfikacji i przeznaczeniu.
Klasyfikacja i warunki suszenia różnią się między producentami i wydaniami norm. Ta tabela służy do zorientowania się i dobrania zamiennika; dane ostateczne są na opakowaniu i w atestach partii. Jeśli liczby się rozjeżdżają, rację mają one, nie my.
Nic nie znaleziono. Spróbuj innego słowa albo przejrzyj działy w całości.
Stal węglowa — rutylowe
| Oznaczenie | Otulina | Prąd | Klasyfikacja | Ø, mm | Suszenie | Uwaga |
|---|---|---|---|---|---|---|
| АНО-21 | R | AC / DC± | E 43 0 R(C) 11 | 2,0–4,0 | 70–100 °C | częsty wybór na naukę |
| АНО-4 | R | AC / DC± | E 46 0 RR 12 | 3,0–5,0 | 70–100 °C | pewnie pracuje na prądzie przemiennym |
| МР-3 | R | AC / DC± | E 46 0 RR 12 | 2,5–5,0 | 70–100 °C | częsty wybór na naukę |
| ОЗС-12 | R | AC / DC± | E 46 0 RR 12 | 2,5–5,0 | 70–100 °C | |
| ESAB OK 46.00 | RC | AC / DC± | E 42 0 RC 11 | 1,6–5,0 | 70–100 °C | pewnie pracuje na prądzie przemiennym |
| ESAB OK 43.32 | RA | AC / DC± | E 38 0 RA 12 | 2,0–5,0 | 70–100 °C | |
| Lincoln Omnia 46 | RC | AC / DC± | E 42 0 RC 11 | 2,0–4,0 | 70–100 °C |
Stal węglowa — zasadowe
| Oznaczenie | Otulina | Prąd | Klasyfikacja | Ø, mm | Suszenie | Uwaga |
|---|---|---|---|---|---|---|
| УОНИ 13/45 | B | DC+ | E 42 4 B 20 | 2,5–5,0 | 350–400 °C | niski wodór, do złączy odpowiedzialnych |
| УОНИ 13/55 | B | DC+ | E 50 4 B 20 | 2,5–5,0 | 350–400 °C | utrzymuje udarność na mrozie |
| ОЗС-18 | B | DC+ | E 50 4 B 20 | 3,0–4,0 | 250–350 °C | niski wodór, do złączy odpowiedzialnych |
| ESAB OK 48.00 | B | DC+ | E 42 4 B 42 H5 | 2,0–5,0 | 350 °C | niski wodór, do złączy odpowiedzialnych |
| ESAB OK 53.70 | B | AC / DC+ | E 42 5 B 12 H5 | 2,5–4,0 | 330–370 °C | ścieg graniowy na rurociągach |
| Böhler FOX EV 50 | B | AC / DC+ | E 42 5 B 42 H5 | 2,5–5,0 | 300–350 °C | utrzymuje udarność na mrozie |
| Lincoln Basic 7018 | B | AC / DC+ | E 42 4 B 42 H5 | 2,5–5,0 | 250–350 °C | niski wodór, do złączy odpowiedzialnych |
Celulozowe — rury i spawanie w dół
| Oznaczenie | Otulina | Prąd | Klasyfikacja | Ø, mm | Suszenie | Uwaga |
|---|---|---|---|---|---|---|
| ВСЦ-4 | C | DC+ | E 42 2 C 21 | 3,0–4,0 | — | ścieg graniowy na rurociągach |
| ESAB OK 22.45 | C | DC+ | E 38 3 C 21 | 2,5–4,0 | — | nie suszyć: wilgoć w otulinie jest robocza |
| Lincoln Pipeliner 6P+ | C | DC+ | E 6010 | 3,2–4,0 | — | ścieg graniowy na rurociągach |
Stal nierdzewna
| Oznaczenie | Otulina | Prąd | Klasyfikacja | Ø, mm | Suszenie | Uwaga |
|---|---|---|---|---|---|---|
| ОЗЛ-8 | R | DC+ | E 19 9 R 12 / E308-16 | 2,0–4,0 | 150–200 °C | |
| ЦЛ-11 | B | DC+ | E 19 9 Nb R / E347-15 | 2,0–4,0 | 150–200 °C | stabilizowana, przeciw korozji międzykrystalicznej |
| ESAB OK 61.30 | R | AC / DC+ | E 19 9 L R 12 / E308L-17 | 1,6–4,0 | 350 °C | |
| ESAB OK 63.30 | R | AC / DC+ | E 19 12 3 L R / E316L-17 | 1,6–4,0 | 350 °C | |
| ESAB OK 67.60 | R | AC / DC+ | E 23 12 L R / E309L-17 | 2,0–4,0 | 350 °C | złącza różnoimienne stal + nierdzewka |
| Böhler FOX CN 23/12-A | R | DC+ | E 23 12 L R / E309L | 2,5–4,0 | 150–200 °C | złącza różnoimienne stal + nierdzewka |
Żeliwo
| Oznaczenie | Otulina | Prąd | Klasyfikacja | Ø, mm | Suszenie | Uwaga |
|---|---|---|---|---|---|---|
| ОЗЧ-2 | R | DC+ | Cu-Ni | 3,0–4,0 | 100–150 °C | spawanie żeliwa na zimno, krótkimi odcinkami |
| ЦЧ-4 | B | DC+ | Fe-V | 3,0–4,0 | 150–200 °C | z podgrzewaniem 400–600 °C |
| ESAB OK 92.18 | B | DC+ | E Ni-CI | 2,5–4,0 | 150–250 °C | spawanie żeliwa na zimno, krótkimi odcinkami |
| UTP 86 FN | B | DC+ | E NiFe-CI | 2,5–4,0 | 150–250 °C | spawanie żeliwa na zimno, krótkimi odcinkami |
Napawanie i odporność na ścieranie
| Oznaczenie | Otulina | Prąd | Klasyfikacja | Ø, mm | Suszenie | Uwaga |
|---|---|---|---|---|---|---|
| Т-590 | R | AC / DC± | — | 3,0–5,0 | 150–200 °C | twardość napoiny 55–60 HRC |
| Т-620 | R | AC / DC± | — | 4,0–5,0 | 150–200 °C | twardość napoiny 55–60 HRC |
| ESAB OK 84.58 | B | DC+ | E Fe8 | 3,2–5,0 | 200 °C | twardość napoiny 55–60 HRC |
Stale żaroodporne
| Oznaczenie | Otulina | Prąd | Klasyfikacja | Ø, mm | Suszenie | Uwaga |
|---|---|---|---|---|---|---|
| ЦЛ-39 | B | DC+ | E CrMo1 B | 3,0–4,0 | 350–400 °C | wymaga podgrzewania i odprężania |
| ЦУ-5 | B | DC+ | E CrMo1 B | 3,0–4,0 | 350–400 °C | wymaga podgrzewania i odprężania |
| ESAB OK 76.18 | B | DC+ | E CrMo1 B 42 H5 | 2,5–4,0 | 300–350 °C | wymaga podgrzewania i odprężania |
Metale nieżelazne
| Oznaczenie | Otulina | Prąd | Klasyfikacja | Ø, mm | Suszenie | Uwaga |
|---|---|---|---|---|---|---|
| ОЗА-1 | A | DC+ | Al 99,5 | 3,0–5,0 | 150–200 °C | |
| ОЗА-2 | A | DC+ | Al-Si | 3,0–5,0 | 150–200 °C | |
| ESAB OK 96.20 | A | DC+ | E Al Si 12 | 2,5–4,0 | 150–200 °C | |
| ESAB OK 94.25 | B | DC+ | E Cu Sn A | 3,0–4,0 | 150–200 °C |
Oznaczenia w tabeli
| Kod | Otulina | Zachowanie |
|---|---|---|
| R | Rutylowa | Łatwe zajarzenie, równe lico, żużel schodzi sam, pracuje na AC |
| B | Zasadowa | Niski wodór, plastyczne stopiwo, wymaga DC+ i suchego przechowywania |
| C | Celulozowa | Głęboki przetop, dużo odprysku, spawanie w dół, nie wolno suszyć |
| A | Kwaśna | Proste spoiny w pozycji podolnej |
| RC, RA, RB | Mieszane | Kompromis między właściwościami dwóch typów |

Jak dobrać zamiennik
Oznaczenia są wymienne nie po nazwie, lecz po trzech parametrach. Sprawdzać trzeba właśnie je, w tej kolejności.
- Klasa wytrzymałości. Pierwsze cyfry klasyfikacji: 42, 46, 50 — minimalna granica plastyczności stopiwa w dziesiątkach MPa. Zamieniać można na równą albo wyższą, nigdy na niższą.
- Udarność. Cyfra po klasie wytrzymałości wyznacza temperaturę badania: 0 — w +20 °C, 3 — w −30 °C, 4 — w −40 °C. Przy montażu zimą to parametr krytyczny.
- Rodzaj otuliny. Elektrody zasadowej nie zastąpisz rutylową przy złączu odpowiedzialnym: mają inną zawartość wodoru i inną plastyczność stopiwa.
| Zadanie | Co brać |
|---|---|
| Nauka, ogrodzenie, rama | OK 46.00, Omnia 46 — rutylowe, wybaczają błędy |
| Belki nośne, grubość od 10 mm | OK 48.00, FOX EV 50 — zasadowe, obowiązkowo DC+ |
| Montaż zimą | Zasadowe z indeksem 4 lub 5: badanie w −40 albo −50 °C |
| Grań na rurociągu | OK 22.45, Pipeliner 6P+ — celulozowe, spawanie w dół |
| Nierdzewka 304 / 1.4301 | OK 61.30; przy ryzyku korozji — gatunek stabilizowany |
| Stal + nierdzewka | OK 67.60 albo inny 309L |
| Element żeliwny | OK 92.18 albo UTP 86 FN, krótkimi odcinkami z przekuwaniem |
| Napawanie na ścieranie | OK 84.58 — twardość 55–60 HRC |
Przechowywanie i suszenie
Kolumna „Suszenie” to warunki odtworzenia elektrody po tym, jak opakowanie stało otwarte. Elektrody zasadowe nabierają wilgoci w kilka godzin, a wodór z niej wywołuje pęknięcia zimne, czasem dobę po spawaniu. Praktyczny porządek jest taki:
- Nieotwarte opakowanie w suchym pomieszczeniu przechowuje się bez ograniczeń.
- Otwarte opakowanie elektrod zasadowych trzyma się w termosie przy 100–150 °C.
- Zawilgocone suszy się wg warunków z tabeli; zasadowe według karty lub paszportu producenta — 1–2 godziny.
- Powtórne suszenie dopuszczalne jest ograniczoną liczbę razy — otulina się degraduje.
- Celulozowych nie suszy się w ogóle.
Ile elektrod pójdzie na konkretną spoinę, policzysz w kalkulatorze zużycia, a prąd pod wybraną średnicę — w kalkulatorze prądu.
Jak czytać wiersz katalogu
Każdy wiersz tabeli odpowiada na sześć pytań, które zadaje się przy półce w hurtowni. Weźmy dwa sąsiednie wiersze z grupy zasadowej, bo najczęściej myli się właśnie je:
- ESAB OK 48.00 — otulina B, prąd DC+, klasyfikacja E 42 4 B 42 H5, średnice 2,0–5,0 mm, suszenie 350 °C.
- UONI 13/55 — otulina B, prąd DC+, klasyfikacja E 50 4 B 20, średnice 2,5–5,0 mm, suszenie 350–400 °C.
Obie są zasadowe, ale nie są tym samym. UONI ma wyższą klasę wytrzymałości (50 zamiast 42), klasa udarności jest ta sama (4, czyli badanie w −40 °C), za to OK 48.00 ma gwarantowany wodór H5. W kolumnie „Prąd” obie mają DC+ — żadna nie jest wyborem na transformator prądu przemiennego, obie potrzebują prostownika lub inwertora z biegunem dodatnim na uchwycie. Różni je jeszcze suszenie: 350 °C dla OK 48.00 i 350–400 °C w paszportach UONI. Kolumna „Uwaga” podpowiada typowe zastosowanie, ale decyzję podejmuje się na podstawie klasyfikacji.
Zamienniki: ESAB, Lincoln, Böhler, UONI i ANO w jednej tabeli
Poniższe zestawienie to te same wiersze katalogu, ułożone według zadania. Elektrody w jednym wierszu mają ten sam typ otuliny i przeznaczenie; czy są równoważne w konkretnym złączu, rozstrzyga porównanie klasyfikacji według trzech kroków opisanych wyżej.
| Grupa | ANO, MR, UONI, OZL… | ESAB | Lincoln | Böhler / UTP |
|---|---|---|---|---|
| Rutylowe ogólne | ANO-21, ANO-4, MR-3, OZS-12 | OK 46.00, OK 43.32 | Omnia 46 | — |
| Zasadowe niskowodorowe | UONI 13/45, UONI 13/55, OZS-18 | OK 48.00, OK 53.70 | Basic 7018 | FOX EV 50 |
| Celulozowe do rur | VSC-4 | OK 22.45 | Pipeliner 6P+ | — |
| Nierdzewne 308L / 347 | OZL-8, CL-11 | OK 61.30 | — | — |
| Nierdzewne 316L | — | OK 63.30 | — | — |
| Różnoimienne 309L | — | OK 67.60 | — | FOX CN 23/12-A |
| Żeliwo | OZCz-2, CCz-4 | OK 92.18 | — | UTP 86 FN |
| Napawanie | T-590, T-620 | OK 84.58 | — | — |
| Stal CrMo | CL-39, CU-5 | OK 76.18 | — | — |
Najdokładniejsza para w katalogu to OK 48.00 i Lincoln Basic 7018: identyczna klasyfikacja E 42 4 B 42 H5; różnią się prądem — Basic 7018 ma w tabeli AC / DC+, OK 48.00 samo DC+. Böhler FOX EV 50 ma tę samą klasę wytrzymałości, ale indeks udarności 5 — przy robocie w mrozie to 10 stopni zapasu w temperaturze badania — i pracuje także na AC. W grupie nierdzewnej zamiennik dobiera się po składzie stopiwa: 308L nie zastąpi 316L, bo nie ma molibdenu, który stal 1.4404 zawiera w materiale rodzimym.
Mam tylko spawarkę na prąd przemienny
Stary transformator bez prostownika zawęża wybór do wierszy, w których kolumna „Prąd” zaczyna się od AC. W tym katalogu to cała grupa rutylowa (ANO-21, ANO-4, MR-3, OZS-12, OK 46.00, OK 43.32, Omnia 46), trzy zasadowe (OK 53.70, FOX EV 50, Basic 7018), nierdzewne ESAB (OK 61.30, OK 63.30, OK 67.60) i napawające T-590 oraz T-620. OK 48.00, UONI, OZS-18, celulozowe, OZL-8, CL-11, FOX CN 23/12-A i żeliwne mają w tabeli samo DC+: na przemiennym łuk gaśnie i skleja elektrodę z materiałem. Jeśli to się dzieje przy właściwej elektrodzie, przyczyny szukaj w artykule dlaczego elektroda się przykleja.
Przykłady doboru krok po kroku
Brama z profilu 40×40×2 na inwerterze
Stal konstrukcyjna, złącze nieodpowiedzialne, spawacz bez dużej praktyki. Wystarczy otulina rutylowa: ANO-21 albo OK 46.00. Na ściankę 2 mm bierze się najmniejszą średnicę z wiersza — 2,0 mm dla ANO-21, 1,6–2,0 mm dla OK 46.00. Suszenie tylko wtedy, gdy paczka zawilgła: 70–100 °C.
Belka S355, blacha 12 mm, montaż zimą
Granica plastyczności S355 to 355 MPa, więc klasa 42 (420 MPa) ma zapas. Robota na zewnątrz w mrozie wymaga indeksu udarności 4 lub 5, a grubość 12 mm — niskiego wodoru. Wybór: OK 48.00 albo FOX EV 50, średnica 3,2 lub 4,0 mm. Przed zmianą suszenie według tabeli, potem termos 100–150 °C przy stanowisku. Czy potrzebne jest podgrzewanie, sprawdzisz w kalkulatorze podgrzewania.
Wspornik ze stali czarnej do blachy 1.4301
Złącze różnoimienne: stopiwo 308L na styku ze stalą węglową rozcieńcza się i traci odporność. Właściwa grupa to 309L — OK 67.60 albo FOX CN 23/12-A. Dlaczego właśnie ta, wyjaśnia artykuł o spawaniu stali różnoimiennych.
Pęknięty korpus żeliwny
Bez pieca do podgrzania zostaje metoda na zimno: OK 92.18 (E Ni-CI) albo UTP 86 FN (E NiFe-CI), średnica 2,5–3,2 mm, odcinki kilku centymetrów, przekuwanie każdego ściegu. CCz-4 z tabeli wymaga podgrzania całej części do 400–600 °C — to robota do warsztatu, nie na miejscu. Szczegóły są w artykule o spawaniu żeliwa.
Suszenie według grup — jak czytać kolumnę
| Grupa | Suszenie w katalogu | Co robić w praktyce |
|---|---|---|
| Rutylowe | 70–100 °C | Tylko po zawilgoceniu |
| Zasadowe | 250–400 °C (OK 48.00 — 350 °C, UONI — 350–400 °C) | Po każdym otwarciu paczki, 1–2 godziny według paszportu, potem termos |
| Nierdzewne | 150–350 °C (ESAB — 350 °C) | Chronić przed wilgocią jak zasadowe |
| Żeliwne | 100–250 °C | Według wiersza konkretnej marki |
| Stal CrMo | 300–400 °C | Jak zasadowe, z termosem |
| Celulozowe | — | Nie suszyć |
Dwie godziny w 350 °C dla OK 48.00 i w 300–350 °C dla FOX EV 50 to dane z kart producenta. Dla UONI 13/45 i 13/55 paszporty SpecElektrod podają 350–400 °C przez 1 godzinę (dla 13/55 — 1–2 godziny), a ESAB-SVEL 350–400 °C przez 2 godziny. Nie każdy zakład się z tym zgadza: MEZ (Magnitogorsk) podaje dla swojej UONI-13/55 250–300 °C przez godzinę — dlatego etykieta na paczce jest ważniejsza niż ta tabela. Elektrody rozkłada się w piecu luzem, bez kartonu i folii. Liczbę cykli suszenia ogranicza producent — dlatego warto pisać na paczce datę każdego suszenia.
Typowe błędy i jak je zobaczyć
- Rutyl zamiast zasadowej na belce. Spoina wygląda ładnie, a wada wychodzi dopiero przy pęknięciu. Jedyny sposób — sprawdzić literę otuliny w klasyfikacji przed spawaniem.
- Zasadowa prosto z otwartej paczki sprzed tygodnia. Pory na licu i w przekroju, łuk strzela. Obraz i przyczyny opisuje artykuł o porowatości.
- Suszenie celulozowych. Łuk traci „kopnięcie”, grań przestaje przetapiać się na wylot.
- Zamiennik po nazwie. „7018” na opakowaniu nie mówi nic o indeksie udarności — trzeba doczytać klasyfikację EN ISO.
Częste pytania
Czym zastąpić OK 48.00, jeśli nie ma go w magazynie?
Dokładny odpowiednik w katalogu to Lincoln Basic 7018 — ta sama klasyfikacja E 42 4 B 42 H5. Böhler FOX EV 50 (E 42 5 B 42 H5) to zamiennik z zapasem: ta sama klasa wytrzymałości, udarność 5 (−50 °C zamiast −40 °C) i praca także na AC, podczas gdy aktualna karta ESAB podaje dla OK 48.00 tylko DC+. UONI 13/55 ma wyższą wytrzymałość, udarność 4 i pracuje tylko na DC+. Sprawdzać trzeba klasę wytrzymałości i udarność w klasyfikacji, a nie nazwę.
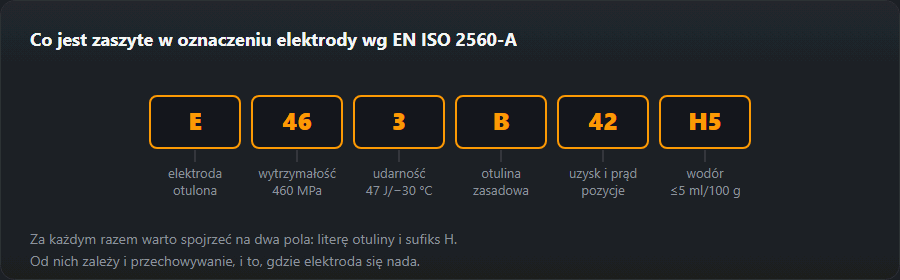
Co oznacza zapis E 42 5 B 42 H5?
E — elektroda, 42 — granica plastyczności 420 MPa, 5 — udarność 47 J w −50 °C, B — otulina zasadowa, 4 — uzysk stopiwa 105–125 % i rodzaj prądu, przy którym elektrodę klasyfikowano (stały), 2 — pozycje: wszystkie oprócz pionowej z góry w dół, H5 — wodór do 5 ml/100 g. Dwie cyfry po B to w EN ISO 2560-A dwa osobne pola, a nie jedna liczba. Pełny rozbiór oznaczeń jest w artykule o rodzajach otuliny.
Dlaczego przy elektrodach celulozowych w kolumnie suszenia jest kreska?
Bo nie wolno ich suszyć jak zasadowych. Wilgoć w otulinie celulozowej bierze udział w wytwarzaniu gazu osłonowego: przy suszeniu w wysokiej temperaturze wypala się i elektroda traci właściwości. Maksimum to lekkie podgrzanie do 70–80 °C.
Jak czytać oznaczenia elektrod do stali nierdzewnej?
Klasyfikacja EN ISO 3581 podaje skład stopiwa: E 19 9 L R to 19 % chromu, 9 % niklu, niski węgiel (L) i otulina rutylowa — w AWS to E308L-17 (OK 61.30). E 19 12 3 L to 316L z molibdenem (OK 63.30), E 23 12 L to 309L do złączy stal + nierdzewka (OK 67.60), a E 19 9 Nb to gatunek stabilizowany niobem, E347 (CL-11).
Które elektrody zasadowe można spawać prądem przemiennym?
W tym katalogu trzy: OK 53.70, Böhler FOX EV 50 i Lincoln Basic 7018 — mają w kolumnie prądu „AC / DC+”. OK 48.00 według aktualnej karty ESAB spawa się prądem stałym z plusem na elektrodzie, tak samo jak UONI 13/45, UONI 13/55 i OZS-18.
Jak długo suszyć elektrody zasadowe?
Karty producenta podają 2 godziny w 350 °C dla OK 48.00 i w 300–350 °C dla FOX EV 50; paszporty UONI 13/45 i 13/55 (SpecElektrod, ESAB-SVEL) — 350–400 °C przez 1–2 godziny. Po suszeniu elektrody przechodzą do termosu 100–150 °C i stamtąd bierze się je na bieżąco. Rutylowe suszy się tylko po zawilgoceniu, w 70–100 °C.
Aktualizacja: