Каталог марок электродов
Ходовые марки электродов в одной таблице: покрытие, род тока, классификация по EN ISO и AWS, диаметры и режим прокалки. Поиск фильтрует по мере ввода — можно искать и по марке, и по классификации, и по назначению.
Классификация и режим прокалки у разных производителей и в разных редакциях различаются. Эта таблица нужна, чтобы сориентироваться и подобрать замену; окончательные данные — на упаковке и в паспорте партии. Если цифры разошлись, правы они, а не мы.
Ничего не найдено. Попробуйте другое слово или посмотрите разделы целиком.
Углеродистая сталь — рутиловые
| Марка | Покрытие | Ток | Классификация | Ø, мм | Прокалка | Заметка |
|---|---|---|---|---|---|---|
| АНО-21 | R | AC / DC± | E 43 0 R(C) 11 | 2,0–4,0 | 70–100 °C | частый выбор для обучения |
| АНО-4 | R | AC / DC± | E 46 0 RR 12 | 3,0–5,0 | 70–100 °C | уверенно работает на переменном токе |
| МР-3 | R | AC / DC± | E 46 0 RR 12 | 2,5–5,0 | 70–100 °C | частый выбор для обучения |
| ОЗС-12 | R | AC / DC± | E 46 0 RR 12 | 2,5–5,0 | 70–100 °C | |
| ESAB OK 46.00 | RC | AC / DC± | E 42 0 RC 11 | 1,6–5,0 | 70–100 °C | уверенно работает на переменном токе |
| ESAB OK 43.32 | RA | AC / DC± | E 38 0 RA 12 | 2,0–5,0 | 70–100 °C | |
| Lincoln Omnia 46 | RC | AC / DC± | E 42 0 RC 11 | 2,0–4,0 | 70–100 °C |
Углеродистая сталь — основные
| Марка | Покрытие | Ток | Классификация | Ø, мм | Прокалка | Заметка |
|---|---|---|---|---|---|---|
| УОНИ 13/45 | B | DC+ | E 42 4 B 20 | 2,5–5,0 | 350–400 °C | низкий водород, для ответственных швов |
| УОНИ 13/55 | B | DC+ | E 50 4 B 20 | 2,5–5,0 | 350–400 °C | держит ударную вязкость на морозе |
| ОЗС-18 | B | DC+ | E 50 4 B 20 | 3,0–4,0 | 250–350 °C | низкий водород, для ответственных швов |
| ESAB OK 48.00 | B | DC+ | E 42 4 B 42 H5 | 2,0–5,0 | 350 °C | низкий водород, для ответственных швов |
| ESAB OK 53.70 | B | AC / DC+ | E 42 5 B 12 H5 | 2,5–4,0 | 330–370 °C | корневой проход на трубопроводах |
| Böhler FOX EV 50 | B | AC / DC+ | E 42 5 B 42 H5 | 2,5–5,0 | 300–350 °C | держит ударную вязкость на морозе |
| Lincoln Basic 7018 | B | AC / DC+ | E 42 4 B 42 H5 | 2,5–5,0 | 250–350 °C | низкий водород, для ответственных швов |
Целлюлозные — трубы и спуск
| Марка | Покрытие | Ток | Классификация | Ø, мм | Прокалка | Заметка |
|---|---|---|---|---|---|---|
| ВСЦ-4 | C | DC+ | E 42 2 C 21 | 3,0–4,0 | — | корневой проход на трубопроводах |
| ESAB OK 22.45 | C | DC+ | E 38 3 C 21 | 2,5–4,0 | — | сушить нельзя: влага в покрытии рабочая |
| Lincoln Pipeliner 6P+ | C | DC+ | E 6010 | 3,2–4,0 | — | корневой проход на трубопроводах |
Нержавеющая сталь
| Марка | Покрытие | Ток | Классификация | Ø, мм | Прокалка | Заметка |
|---|---|---|---|---|---|---|
| ОЗЛ-8 | R | DC+ | E 19 9 R 12 / E308-16 | 2,0–4,0 | 150–200 °C | |
| ЦЛ-11 | B | DC+ | E 19 9 Nb R / E347-15 | 2,0–4,0 | 150–200 °C | стабилизированная, против межкристаллитной коррозии |
| ESAB OK 61.30 | R | AC / DC+ | E 19 9 L R 12 / E308L-17 | 1,6–4,0 | 350 °C | |
| ESAB OK 63.30 | R | AC / DC+ | E 19 12 3 L R / E316L-17 | 1,6–4,0 | 350 °C | |
| ESAB OK 67.60 | R | AC / DC+ | E 23 12 L R / E309L-17 | 2,0–4,0 | 350 °C | разнородные соединения сталь + нержавейка |
| Böhler FOX CN 23/12-A | R | DC+ | E 23 12 L R / E309L | 2,5–4,0 | 150–200 °C | разнородные соединения сталь + нержавейка |
Чугун
| Марка | Покрытие | Ток | Классификация | Ø, мм | Прокалка | Заметка |
|---|---|---|---|---|---|---|
| ОЗЧ-2 | R | DC+ | Cu-Ni | 3,0–4,0 | 100–150 °C | холодная сварка чугуна, короткими участками |
| ЦЧ-4 | B | DC+ | Fe-V | 3,0–4,0 | 150–200 °C | с подогревом 400–600 °C |
| ESAB OK 92.18 | B | DC+ | E Ni-CI | 2,5–4,0 | 150–250 °C | холодная сварка чугуна, короткими участками |
| UTP 86 FN | B | DC+ | E NiFe-CI | 2,5–4,0 | 150–250 °C | холодная сварка чугуна, короткими участками |
Наплавка и износостойкость
| Марка | Покрытие | Ток | Классификация | Ø, мм | Прокалка | Заметка |
|---|---|---|---|---|---|---|
| Т-590 | R | AC / DC± | — | 3,0–5,0 | 150–200 °C | твёрдость наплавки 55–60 HRC |
| Т-620 | R | AC / DC± | — | 4,0–5,0 | 150–200 °C | твёрдость наплавки 55–60 HRC |
| ESAB OK 84.58 | B | DC+ | E Fe8 | 3,2–5,0 | 200 °C | твёрдость наплавки 55–60 HRC |
Теплоустойчивые стали
| Марка | Покрытие | Ток | Классификация | Ø, мм | Прокалка | Заметка |
|---|---|---|---|---|---|---|
| ЦЛ-39 | B | DC+ | E CrMo1 B | 3,0–4,0 | 350–400 °C | требует подогрева и отпуска |
| ЦУ-5 | B | DC+ | E CrMo1 B | 3,0–4,0 | 350–400 °C | требует подогрева и отпуска |
| ESAB OK 76.18 | B | DC+ | E CrMo1 B 42 H5 | 2,5–4,0 | 300–350 °C | требует подогрева и отпуска |
Цветные металлы
| Марка | Покрытие | Ток | Классификация | Ø, мм | Прокалка | Заметка |
|---|---|---|---|---|---|---|
| ОЗА-1 | A | DC+ | Al 99,5 | 3,0–5,0 | 150–200 °C | |
| ОЗА-2 | A | DC+ | Al-Si | 3,0–5,0 | 150–200 °C | |
| ESAB OK 96.20 | A | DC+ | E Al Si 12 | 2,5–4,0 | 150–200 °C | |
| ESAB OK 94.25 | B | DC+ | E Cu Sn A | 3,0–4,0 | 150–200 °C |
Обозначения в таблице
| Код | Покрытие | Поведение |
|---|---|---|
| R | Рутиловое | Лёгкий поджиг, ровный шов, шлак сходит сам, работает на AC |
| B | Основное | Низкий водород, вязкий металл шва, требует DC+ и сухого хранения |
| C | Целлюлозное | Глубокий провар, много брызг, сварка на спуск, сушить нельзя |
| A | Кислое | Простые швы в нижнем положении |
| RC, RA, RB | Смешанные | Компромисс между свойствами двух типов |

Как подобрать замену
Марки взаимозаменяемы не по названию, а по трём параметрам. Проверять нужно именно их, в этом порядке.
- Класс прочности. Первые цифры в классификации: 42, 46, 50 — это минимальный предел текучести металла шва в десятках МПа. Заменять можно на равный или более высокий, но не на более низкий.
- Ударная вязкость. Цифра после класса прочности задаёт температуру испытания: 0 — при +20 °C, 3 — при −30 °C, 4 — при −40 °C. Для зимнего монтажа это критично.
- Тип покрытия. Основной электрод нельзя заменить рутиловым на ответственном шве: у них разное содержание водорода и разная пластичность металла шва.
| Задача | Что брать |
|---|---|
| Учиться варить, забор, каркас | МР-3, АНО-21, OK 46.00 — рутиловые, прощают ошибки |
| Несущие балки, толщина от 10 мм | УОНИ 13/55, OK 48.00 — основные, обязательно DC+ |
| Монтаж зимой | Основные с индексом 4: испытание при −40 °C |
| Корень на трубопроводе | ВСЦ-4, OK 22.45 — целлюлозные, сварка на спуск |
| Нержавейка 12Х18Н10Т | ОЗЛ-8, OK 61.30; при риске коррозии — ЦЛ-11 |
| Сталь + нержавейка | OK 67.60 или другой 309L |
| Чугунная деталь | ОЗЧ-2 или OK 92.18, короткими участками с проковкой |
| Наплавка по износу | Т-590, OK 84.58 — твёрдость 55–60 HRC |
Хранение и прокалка
Колонка «Прокалка» в таблице — это режим восстановления после того, как пачка простояла открытой. Основные электроды набирают влагу за несколько часов, и водород из неё вызывает холодные трещины, иногда через сутки после сварки. Практический порядок такой:
- Нераспечатанная пачка в сухом помещении хранится без ограничений.
- Вскрытую пачку основных электродов держат в термопенале при 100–150 °C.
- Отсыревшие прокаливают по режиму из таблицы; для основных по карте или паспорту производителя — 1–2 часа.
- Повторная прокалка допускается ограниченное число раз — покрытие деградирует.
- Целлюлозные не сушат вообще.
Сколько электродов уйдёт на конкретный шов, считается в калькуляторе расхода, а ток под выбранный диаметр — в калькуляторе тока.
Как читать строку каталога
Каждая строка таблицы отвечает на шесть вопросов, которые задают себе у прилавка. Возьмём две соседние строки из группы основных — именно их путают чаще всего:
- ESAB OK 48.00 — покрытие B, ток DC+, классификация E 42 4 B 42 H5, диаметры 2,0–5,0 мм, прокалка 350 °C.
- УОНИ 13/55 — покрытие B, ток DC+, классификация E 50 4 B 20, диаметры 2,5–5,0 мм, прокалка 350–400 °C.
Оба основные, но это не одно и то же. У УОНИ выше класс прочности (50 против 42), класс ударной вязкости одинаковый (4 — испытание при −40 °C), зато у OK 48.00 гарантирован водород H5. В колонке «Ток» у обоих DC+: ни тот, ни другой не выбор для трансформатора переменного тока, обоим нужен выпрямитель или инвертор с плюсом на электрододержателе. Различается и прокалка: 350 °C у OK 48.00 и 350–400 °C в паспортах УОНИ. Колонка «Заметка» подсказывает типичное применение, но решение принимают по классификации.
Аналоги: ESAB, Lincoln, Böhler, УОНИ и АНО в одной таблице
Ниже — те же строки каталога, разложенные по задачам. У марок в одной строке один тип покрытия и одно назначение; равноценны ли они на конкретном шве, решает сравнение классификаций по трём шагам, описанным выше.
| Группа | АНО, МР, УОНИ, ОЗЛ… | ESAB | Lincoln | Böhler / UTP |
|---|---|---|---|---|
| Рутиловые общего назначения | АНО-21, АНО-4, МР-3, ОЗС-12 | OK 46.00, OK 43.32 | Omnia 46 | — |
| Основные низководородные | УОНИ 13/45, УОНИ 13/55, ОЗС-18 | OK 48.00, OK 53.70 | Basic 7018 | FOX EV 50 |
| Целлюлозные для труб | ВСЦ-4 | OK 22.45 | Pipeliner 6P+ | — |
| Нержавеющие 308L / 347 | ОЗЛ-8, ЦЛ-11 | OK 61.30 | — | — |
| Нержавеющие 316L | — | OK 63.30 | — | — |
| Разнородные 309L | — | OK 67.60 | — | FOX CN 23/12-A |
| Чугун | ОЗЧ-2, ЦЧ-4 | OK 92.18 | — | UTP 86 FN |
| Наплавка | Т-590, Т-620 | OK 84.58 | — | — |
| Теплоустойчивые CrMo | ЦЛ-39, ЦУ-5 | OK 76.18 | — | — |
Самая точная пара в каталоге — OK 48.00 и Lincoln Basic 7018: одинаковая классификация E 42 4 B 42 H5; расходятся они по току — у Basic 7018 в таблице AC / DC+, у OK 48.00 только DC+. У Böhler FOX EV 50 тот же класс прочности, но индекс ударной вязкости 5 — на морозе это десять градусов запаса в температуре испытания, — и он работает на переменном токе. Если по проекту нужен металл шва класса 50, из основных в каталоге подходят УОНИ 13/55 и ОЗС-18 (E 50 4 B 20). В нержавеющей группе замену подбирают по составу наплавки: 308L не заменит 316L, потому что в нём нет молибдена, который есть в основном металле 1.4404.
Если аппарат только переменного тока
Старый трансформатор без выпрямителя сужает выбор до строк, где колонка «Ток» начинается с AC. В этом каталоге это вся рутиловая группа (АНО-21, АНО-4, МР-3, ОЗС-12, OK 46.00, OK 43.32, Omnia 46), три основных (OK 53.70, FOX EV 50, Basic 7018), нержавеющие ESAB (OK 61.30, OK 63.30, OK 67.60) и наплавочные Т-590 и Т-620. У OK 48.00, УОНИ, ОЗС-18, целлюлозных, ОЗЛ-8, ЦЛ-11, FOX CN 23/12-A и чугунных в таблице только DC+: на переменном дуга рвётся, а электрод прилипает к металлу. Если прилипает и правильная марка — причины разобраны в статье почему прилипает электрод.
Примеры подбора по шагам
Ворота из профиля 40×40×2 на инверторе
Конструкционная сталь, шов неответственный, опыта немного. Хватит рутилового покрытия: АНО-21 или OK 46.00. На стенку 2 мм берут самый малый диаметр из строки — 2,0 мм у АНО-21, 1,6–2,0 мм у OK 46.00. Прокалка только если пачка отсырела: 70–100 °C.
Балка S355, лист 12 мм, монтаж зимой
Предел текучести S355 — 355 МПа, значит класс 42 (420 МПа) идёт с запасом. Работа на улице в мороз требует индекса ударной вязкости 4 или 5, толщина 12 мм — низкого водорода. Выбор: OK 48.00 или FOX EV 50, при DC+ годится и УОНИ 13/55; диаметр 3,0–4,0 мм. Перед сменой — прокалка по таблице, потом термопенал 100–150 °C у поста. Нужен ли подогрев, проверит калькулятор подогрева.
Кронштейн из чёрной стали к листу 12Х18Н10Т
Соединение разнородное: наплавка 308L на границе с углеродистой сталью разбавляется и теряет стойкость. Нужная группа — 309L: OK 67.60 или FOX CN 23/12-A. Почему именно она, объясняет статья о сварке разнородных сталей.
Треснувший чугунный корпус
Без печи для подогрева остаётся холодный способ: ОЗЧ-2, OK 92.18 (E Ni-CI) или UTP 86 FN (E NiFe-CI), диаметр 3,0 мм, участки по несколько сантиметров, проковка каждого валика. ЦЧ-4 из таблицы требует подогрева всей детали до 400–600 °C — это работа для мастерской, а не на месте. Подробности — в статье о сварке чугуна.
Прокалка по группам — как читать колонку
| Группа | Прокалка в каталоге | Что делать на практике |
|---|---|---|
| Рутиловые | 70–100 °C | Только если отсырели |
| Основные | 250–400 °C (OK 48.00 — 350 °C, УОНИ — 350–400 °C) | После каждого вскрытия пачки, 1–2 часа по паспорту, затем термопенал |
| Нержавеющие | 150–350 °C (ESAB — 350 °C) | Беречь от влаги как основные |
| Чугунные | 100–250 °C | По строке конкретной марки |
| Теплоустойчивые CrMo | 300–400 °C | Как основные, с термопеналом |
| Целлюлозные | — | Не прокаливать |
Два часа при 350 °C для OK 48.00 и при 300–350 °C для FOX EV 50 — данные технологических карт производителя. Для УОНИ 13/45 и 13/55 паспорта СпецЭлектрода дают 350–400 °C, 1 час (для 13/55 — 1–2 часа), ЭСАБ-СВЭЛ — 350–400 °C, 2 часа. Не все заводы согласны: МЭЗ даёт для своих УОНИ-13/55 250–300 °C, 1 час, — поэтому этикетка на пачке главнее этой таблицы. Электроды раскладывают в печи россыпью, без картона и плёнки. Число циклов прокалки ограничивает производитель — поэтому дату каждой прокалки стоит писать прямо на пачке.
Типичные ошибки и как их увидеть
- Рутил вместо основного на балке. Шов выглядит красиво, а дефект проявляется только трещиной. Единственный способ — проверить букву покрытия в классификации до сварки.
- Основные из пачки, вскрытой неделю назад. Поры на поверхности и в изломе, дуга стреляет. Картина и причины — в статье о порах в шве.
- Прокалка целлюлозных. Дуга теряет «жёсткость», корень перестаёт провариваться насквозь.
- Замена по названию. «7018» на пачке ничего не говорит об индексе ударной вязкости — нужно дочитать классификацию EN ISO.
Частые вопросы
Чем заменить УОНИ 13/55, если его нет в наличии?
По классификации ближайший в каталоге — ОЗС-18 (E 50 4 B 20, как и у УОНИ 13/55). ESAB OK 48.00, Böhler FOX EV 50 и Lincoln Basic 7018 тоже основные и низководородные, но имеют класс прочности 42: они годятся, если проект требует металла шва не выше 420 МПа. FOX EV 50 и Basic 7018 в отличие от УОНИ работают и на переменном токе, OK 48.00 по актуальной карте ESAB — только на постоянном. Проверять нужно класс прочности и ударную вязкость в классификации, а не название.
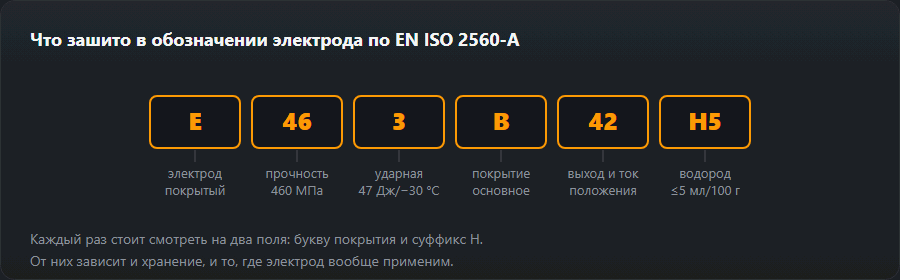
Что означает запись E 42 5 B 42 H5?
E — электрод, 42 — предел текучести 420 МПа, 5 — ударная вязкость 47 Дж при −50 °C, B — основное покрытие, 4 — выход наплавленного металла 105–125 % и род тока, на котором электрод классифицирован (постоянный), 2 — положения: все, кроме вертикали сверху вниз, H5 — водород не более 5 мл/100 г. Две цифры после B — это два отдельных поля EN ISO 2560-A, а не одно число. Полный разбор маркировки — в статье о типах покрытия.
Почему у целлюлозных электродов в графе прокалки прочерк?
Потому что их нельзя сушить как основные. Влага в целлюлозном покрытии участвует в образовании защитного газа: при высокотемпературной сушке она выгорает, и электрод теряет свойства. Максимум — лёгкий подогрев до 70–80 °C.
Как читать маркировку электродов для нержавейки?
Классификация EN ISO 3581 называет состав наплавки: E 19 9 L R — 19 % хрома, 9 % никеля, низкий углерод (L) и рутиловое покрытие, по AWS это E308L-17 (OK 61.30). E 19 12 3 L — 316L с молибденом (OK 63.30), E 23 12 L — 309L для соединений сталь + нержавейка (OK 67.60), E 19 9 Nb — стабилизированная ниобием, E347 (ЦЛ-11).
Какими основными электродами можно варить на переменном токе?
В этом каталоге тремя: OK 53.70, Böhler FOX EV 50 и Lincoln Basic 7018 — у них в колонке тока «AC / DC+». OK 48.00 по актуальной карте ESAB варят постоянным током с плюсом на электроде, как и УОНИ 13/45, УОНИ 13/55 и ОЗС-18.
Сколько прокаливать основные электроды?
Карты производителя дают 2 часа при 350 °C для OK 48.00 и при 300–350 °C для FOX EV 50; паспорта УОНИ 13/45 и 13/55 (СпецЭлектрод, ЭСАБ-СВЭЛ) — 350–400 °C, 1–2 часа. После прокалки электроды переходят в термопенал 100–150 °C и берутся оттуда по мере работы. Рутиловые прокаливают только если отсырели, при 70–100 °C.
Обновлено: