Типы покрытия электродов: какое выбрать под задачу
Стержень у большинства электродов для конструкционной стали почти одинаковый — разницу между «варит легко» и «варит как надо» создаёт обмазка. Разбираем четыре основных типа, маркировку EN ISO 2560 и AWS A5.1 и режимы прокалки.
Короткий ответ
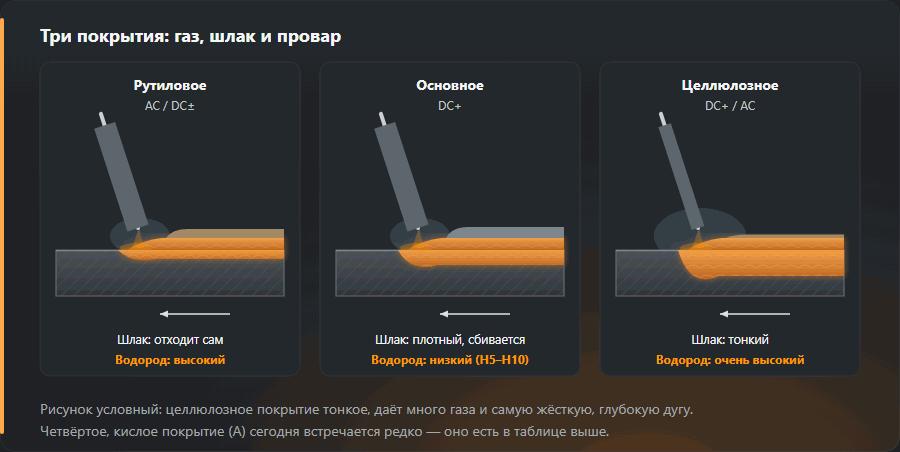
Рутиловое покрытие даёт лёгкое зажигание, мягкую дугу и работу на переменном токе, но больше водорода и меньшую ударную вязкость, поэтому подходит для кронштейнов, рам и ремонта. Основное покрытие даёт самый низкий водород (H5–H10) и высокую ударную вязкость (у E 46 3 B — 47 Дж при −30 °C), работает обычно на DC+ и требует прокалки 300–350 °C в течение 2 часов, а затем хранения в пенале при 100–150 °C; это выбор для ответственных соединений. Целлюлозное даёт глубокий провар и сварку сверху вниз на трубопроводах, и прокаливать его нельзя. Рутиловое и основное по пунктам — ниже.
Что делает покрытие
- Защищает. Сгорая, даёт газ, который вытесняет воздух из зоны дуги.
- Накрывает шлаком. Замедляет остывание и не даёт кислороду и азоту попасть в металл, пока он ещё горячий.
- Легирует. Через обмазку в шов вводят марганец, кремний, никель — стержень при этом остаётся простой малоуглеродистой проволокой.
- Стабилизирует дугу. Легко ионизируемые соединения калия и натрия облегчают зажигание, но на переменном токе дугу удерживает прежде всего калий: калиевые E6011 и E7016 идут на AC, а их натриевые аналоги E6010 и E7015 — только на DC+.
Четыре типа
| Тип | EN ISO | Ток | Шлак | Водород | Где применяют |
|---|---|---|---|---|---|
| Рутиловое АНО-21, МР-3, OK 46.00 | R, RR, RC | AC / DC± | Отходит сам | Высокий | Общие конструкции, ремонт, обучение |
| Основное УОНИ 13/55, OK 48.00 | B | DC+ как правило | Плотный, сбивается | Низкий (H5–H10) | Нагруженные швы, толстый металл, мороз |
| Целлюлозное ВСЦ-4, OK 22.45 | C | DC+ / AC | Тонкий | Очень высокий | Корень труб, сварка на спуск |
| Кислое АНО-6, ОММ-5 | A | AC / DC | Легко отделяется | Средний | Неответственные швы в нижнем положении |

Маркировка
EN ISO 2560-A
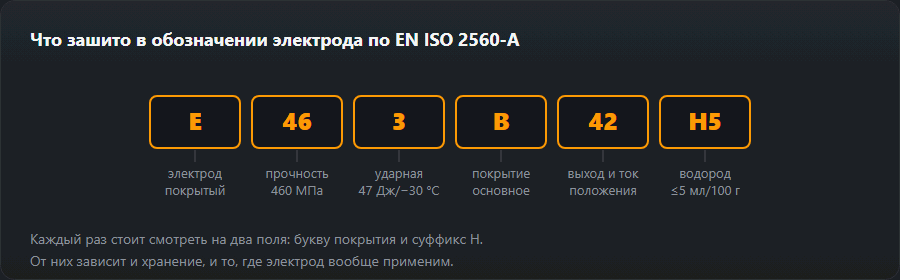
Пример: E 46 3 B 42 H5

| Знак | Что значит |
|---|---|
E | Электрод для ручной дуговой сварки |
46 | Минимальный предел текучести металла шва, 460 МПа |
3 | Ударная вязкость 47 Дж при −30 °C |
B | Тип покрытия: основное |
42 | 4 — выход наплавленного металла 105–125 %, классификация на постоянном токе (AC — только если его допускает производитель); 2 — положения: все, кроме вертикали сверху вниз |
H5 | Водород не более 5 мл на 100 г |
AWS A5.1
| Обозначение | Покрытие | Ток | Аналог по типу |
|---|---|---|---|
E6013 | Рутиловое | AC / DC± | МР-3, АНО-21 |
E7018 | Основное, низководородное | AC / DC+ | УОНИ 13/55 (DC+) |
E6010 | Целлюлозное | DC+ | ВСЦ-4 |
E6011 | Целлюлозное | AC / DC+ | — |
В E7018 первые две цифры — предел прочности в тысячах фунтов на
квадратный дюйм (70 ksi; в метрической A5.1M этот класс — 490 МПа, отсюда E4918), третья — положения сварки
(1 — все), четвёртая вместе с третьей — тип покрытия и род тока.
Прокалка и хранение
| Покрытие | Температура | Время | Хранение после |
|---|---|---|---|
| Рутиловое | 70–120 °C | 1–2 ч | Сухое место, обычно хватает закрытой пачки |
| Основное | 300–350 °C | 2 ч | Термопенал 100–150 °C, вскрытую пачку — в сушку |
| Целлюлозное | не прокаливать | — | Хранить сухо (шкаф 40–50 °C допустим), в печи не сушить |
| Кислое | 100–150 °C | 1 ч | Сухое место |
Режимы по конкретным маркам (OK 48.00, FOX EV 50, УОНИ, LB-52) и сколько раз можно прокаливать — в таблице прокалки электродов.
Ошибки с покрытием: причина, проверка, исправление
Пять ошибок дают большую часть проблем с покрытыми электродами. Температуры взяты из таблицы прокалки выше; если на пачке конкретной марки указано другое, прав производитель.
| # | Причина | Как проверить | Что сделать |
|---|---|---|---|
| 1 | Основные электроды пролежали ночь вне печи | Электрод плюётся и неровно трещит, мелкие поры на поверхности, пачка стояла вскрытой | Прокалить при 300–350 °C, 2 ч, затем держать в термопенале 100–150 °C; режимы по маркам — в таблице прокалки электродов |
| 2 | Основной электрод на переменном токе | На пачке «только DC+»; дуга неустойчива, электрод прилипает | Варить на постоянном токе обратной полярности (DC+) или взять рутиловый либо кислый электрод |
| 3 | Длинная дуга основным электродом | Дуга длиннее диаметра электрода, поры по шву | Держать короткую дугу, примерно в диаметр электрода, по чистому металлу |
| 4 | Целлюлозные электроды прокалили вместе с основными | Буква C в обозначении, а электроды побывали в печи | Целлюлозные не прокаливать; хранить сухо, шкаф 40–50 °C допустим |
| 5 | Рутиловый электрод на нагруженном шве, толстом металле или на морозе | Буква R, RR или RC в обозначении и нет индекса H | Взять прокалённый основной электрод с индексом H5–H10 и проверить, нужен ли подогрев |
Отсыревший основной электрод вносит водород, а водород вместе с закалочной структурой и напряжениями даёт холодные трещины — иногда через сутки после сварки. Именно поэтому режим прокалки указан на каждой пачке, а на объектах ведут журнал сушки. Проверить, нужен ли ещё и подогрев, можно в калькуляторе углеродного эквивалента.
Как выбрать
- Учитесь варить, забор, каркас, некритичный ремонт — рутиловое. Дешевле, прощает ошибки, работает от бытового аппарата.
- Несущие балки, толщина от 10 мм, работа зимой, динамические нагрузки — основное. Как правило, DC+ и обязательно сухое покрытие.
- Корень на трубопроводе, сварка на спуск — целлюлозное.
- Нержавейка, чугун, наплавка — специализированные марки: ОЗЛ-8 и OK 61.30, ОЗЧ-2, наплавочные Т-590.
Рутиловый или основной: сравнение по пунктам
- Зажигание. Рутиловый зажигается легко, в том числе повторно. У основного на торце остаётся «козырёк», его нужно сбивать, а зажигать лучше впереди шва с возвратом в кратер.
- Род тока. Рутиловый — переменный или постоянный любой полярности. Основной — как правило, постоянный DC+.
- Шлак. У рутилового отходит сам, у основного плотный, его приходится сбивать между проходами.
- Водород и трещины. Рутиловый даёт много водорода в шве, основной — мало (H5–H10). Для толстого металла, закаливающихся сталей и работы на морозе это решающий пункт.
- Вязкость шва. У основного E 46 3 B гарантированы 47 Дж при −30 °C. У рутиловых марок цифра вязкости обычно скромнее — см. разбор второго обозначения ниже.
- Хранение. Рутиловому хватает сухого места и прокалки 70–120 °C при отсыревании. Основной прокаливают при 300–350 °C и держат в термопенале при 100–150 °C.
- Рука сварщика. Рутиловый прощает длинную дугу и грязный металл. Основной требует короткой дуги и зачистки: длинная дуга с ним — это поры.
Второй пример маркировки: E 38 0 RC 11
Такое обозначение стоит на многих электродах общего назначения. Разбор по EN ISO 2560-A (таблицы 1A, 2A, 5A и 6A нормы; сверено также по памятке Elga к этому стандарту):
E— электрод для ручной дуговой сварки.38— предел текучести металла шва не ниже 380 МПа.0— ударная работа 47 Дж при 0 °C. Сравните с «3» у основного электрода: там −30 °C.RC— рутилово-целлюлозное покрытие.- Первая
1— выход металла до 105 %, переменный и постоянный ток. - Вторая
1— все положения, включая вертикаль сверху вниз.
По тем же таблицам читается и «42» из первого примера: 4 —
выход металла 105–125 % и только постоянный ток, 2 — все
положения, кроме вертикали сверху вниз. Символа водорода у E 38 0 RC 11
нет: у рутиловых его обычно не указывают.
Какой электрод взять: пять ситуаций
- Забор, навес, рама на бытовом инверторе. Рутиловый 2,5–3,2 мм. Ток — по калькулятору тока.
- Стык балки 12 мм, нагруженный узел. Основной, прокалённый, на DC+. Корень — электродом меньшего диаметра, заполнение — 4 мм.
- Работа на морозе. Основной: низкий водород и вязкость при отрицательной температуре. Плюс проверка, нужен ли подогрев.
- Корень трубопровода сверху вниз. Целлюлозный, DC+ или переменный ток; его не прокаливают.
- Есть только трансформатор переменного тока. Рутиловый или кислый; основной на переменном будет залипать, если на пачке не указан переменный ток.
Если электрод всё же прилипает, пошаговая проверка — в статье почему прилипает электрод, а сколько электродов уйдёт на шов, посчитает калькулятор расхода.
Нормы и источники
Издание стандарта, пункт или таблица и что из них берёт эта страница. Номера сверены с оглавлениями, которые публикуют издатели стандартов; полные тексты продают органы по стандартизации.
- EN ISO 2560:2020, п. 5 — как читать обозначение покрытого электрода поле за полем
- EN ISO 2560:2020, п. 5.5, прил. B, C — обозначения типов покрытия и их описания
Частые вопросы
Чем УОНИ 13/55 отличается от МР-3?
Типом покрытия. МР-3 — рутиловый: легко зажигается, прощает грязь и переменный ток, шлак сам отходит. УОНИ 13/55 — основной: металл шва пластичнее и почти без водорода, но нужен постоянный ток обратной полярности, сухое покрытие и более уверенная рука. Первый — для заборов и каркасов, второй — для ответственных и нагруженных швов.
Нужно ли прокаливать целлюлозные электроды?
Наоборот — их нельзя сушить как основные. Влага в целлюлозном покрытии участвует в работе: при высокой температуре она выгорает, и электрод теряет свойства. Их не прокаливают вовсе (ESAB это запрещает, Lincoln не рекомендует) — хранят сухими, допустим шкаф 40–50 °C.
Что означает H5 в маркировке электрода?
Содержание диффузионного водорода в наплавленном металле — не более 5 мл на 100 г. Чем ниже число, тем меньше риск холодных трещин. Для толстого металла и сталей с высоким углеродным эквивалентом берут H5 или H10.
Можно ли варить основными электродами на переменном токе?
Как правило, нет: основное покрытие рассчитано на постоянный ток обратной полярности (DC+), на переменном дуга неустойчива и электрод липнет. У некоторых марок класса E7018 переменный ток допущен — это написано на пачке. Если на пачке только DC+, трансформатор переменного тока не подойдёт.
Что значит RC в маркировке электрода?
Рутилово-целлюлозное покрытие по EN ISO 2560-A. Такой электрод зажигается как рутиловый, но за счёт целлюлозы лучше держит вертикаль. Рядом бывают R — рутиловое, RR — толстое рутиловое, RB — рутилово-основное, B — основное, C — целлюлозное.
Обновлено: