Какой ток и диаметр электрода выбрать для толщины металла
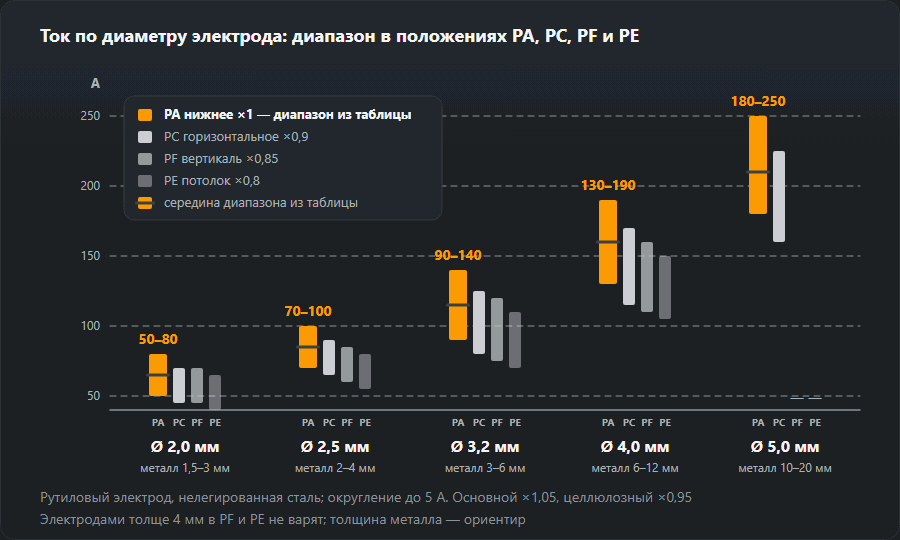
Ток в нижнем положении: электрод 2 мм — 50–80 А, 2,5 мм — 70–100 А, 3 мм — 80–130 А, 3,2 мм — 90–140 А, 4 мм — 130–190 А. Сводная таблица для ручной дуговой сварки: от толщины детали к диаметру электрода и к диапазону тока во всех положениях. Значения — для рутиловых электродов по низкоуглеродистой стали.
Короткий ответ
В нижнем положении: 2,0 мм — 50–80 А, 2,5 мм — 70–100 А, 3,0 мм — 80–130 А, 3,2 мм — 90–140 А, 4,0 мм — 130–190 А. Калькулятор тока добавляет поправку на положение и покрытие и проверяет, подходит ли диаметр к толщине.
Таблица тока для сварки электродом: диаметр, толщина, положение
| Толщина, мм | Электрод, мм | Нижнее, А | Горизонт., А | Вертикаль, А | Потолок, А |
|---|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–55 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 65–90 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–115 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 80–125 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 115–170 | 110–160 | 105–150 |
| 10–20 | 5,0 | 180–250 | 160–225 | — | — |
| от 16 | 6,0 | 230–320 | 205–290 | — | — |
Электродами 5 и 6 мм в вертикальном и потолочном положении практически не варят: ванна получается слишком большой и не удерживается. Для этих положений берут электрод не толще 4 мм и ведут в несколько проходов.


Поправка на покрытие
| Покрытие | Типичные марки | Коэффициент | Ток |
|---|---|---|---|
| Рутиловое | АНО-21, МР-3, OK 46.00 | 1,00 | AC / DC± |
| Основное | УОНИ 13/55, OK 48.00 | 1,05 | DC+ |
| Целлюлозное | ВСЦ-4, OK 22.45 | 0,95 | DC+ / AC |
| Кислое | АНО-6, ОММ-5 | 1,00 | AC / DC |
Карточка электрода: ток, штук в килограмме и затемнение по диаметру
Одна строка на диаметр — для настройки аппарата. Кнопка «Лист на стену» выше печатает только таблицы, крупно, чтобы читать с рабочего места.
| Ø, мм | Толщина, мм | Нижнее, А | Вертикаль, А | Потолок, А | Длина, мм | шт./кг | Затемнение DIN (MMA) |
|---|---|---|---|---|---|---|---|
| 2,0 | 1,5–3 | 50–80 | 45–70 | 40–65 | 300 | 80 | 10 |
| 2,5 | 2–4 | 70–100 | 60–85 | 55–80 | 350 | 44 | 10–11 |
| 3,0 | 3–5 | 80–130 | 70–110 | 65–105 | 350 | 30 | 10–11 |
| 3,2 | 3–6 | 90–140 | 75–120 | 70–110 | 350 | 27 | 11 |
| 4,0 | 6–12 | 130–190 | 110–160 | 105–150 | 450 | 13 | 11–12 |
| 5,0 | 10–20 | 180–250 | — | — | 450 | 8 | 12 |
Прокалка зависит от покрытия, а не от диаметра: рутиловые 70–120 °C (1–2 ч), основные 300–350 °C (2 ч), целлюлозные не прокаливают. Если на пачке вашей марки указано другое, верьте пачке.
Диаметр электрода и толщина металла
Та же таблица с другой стороны: от толщины детали к диаметру электрода. Где подходят два или три диаметра, тонкий берут для вертикали, потолка и стыка с зазором, толстый — для нижнего положения.
| Толщина металла, мм | Электрод, мм | Ток в нижнем положении, А |
|---|---|---|
| 1 | 1,6 | 40–60 |
| 1,5 | 1,6 / 2,0 | 40–60 / 50–80 |
| 2 | 1,6 / 2,0 / 2,5 | 40–60 / 50–80 / 70–100 |
| 3 | 2,0 / 2,5 / 3,0 / 3,2 | 50–80 / 70–100 / 80–130 / 90–140 |
| 4 | 2,5 / 3,0 / 3,2 | 70–100 / 80–130 / 90–140 |
| 5 | 3,0 / 3,2 | 80–130 / 90–140 |
| 6 | 3,2 / 4,0 | 90–140 / 130–190 |
| 10 | 4,0 / 5,0 | 130–190 / 180–250 |
| 12 | 4,0 / 5,0 | 130–190 / 180–250 |
| 16 | 5,0 / 6,0 | 180–250 / 230–320 |
| 20 | 5,0 / 6,0 | 180–250 / 230–320 |
Каждый диаметр отдельно — ток по положениям, штуки в пачке, прокалка и какой нужен аппарат: Электрод 2 мм · Электрод 2,5 мм · Электрод 3 и 3,2 мм · Электрод 4 мм.
Сколько электродов в килограмме
| Диаметр, мм | шт. в 1 кг при 300 мм | шт. в 1 кг при 350 мм | шт. в 1 кг при 450 мм |
|---|---|---|---|
| 2,0 | 80 | 68 | 53 |
| 2,5 | 51 | 44 | 34 |
| 3,0 | 35 | 30 | 24 |
| 3,2 | 31 | 27 | 21 |
| 4,0 | 20 | 17 | 13 |
| 5,0 | 13 | 11 | 8 |
Посчитано по массе электрода с покрытием — той же формулой, которой калькулятор расхода электродов переводит килограммы в штуки. В пачке 5 кг электродов 3,2 × 350 мм около 133 штук.
Ток не тот: как распознать и что поменять
Начните с середины диапазона, положите валик на обрезке и сверьте его с таблицей.
| Симптом | Причина | Что сделать |
|---|---|---|
| Электрод прилипает, дуга гаснет | Ток мал | Добавить 10–15 А |
| Шов узкий, высокий, без провара | Ток мал | Добавить ток или замедлить ведение |
| Много брызг, электрод краснеет | Ток велик | Убавить 10–20 А, взять электрод тоньше |
| Прожоги, подрезы по кромкам | Ток велик | Убавить ток, короче задерживаться на кромке |
| Ванна стекает в вертикали | Ток велик для положения | Снизить на 15 % против нижнего |
Посчитать под свой случай
Таблица даёт диапазон, а калькулятор тока сразу применяет поправки на положение и покрытие и проверяет, тот ли диаметр выбран под вашу толщину.
Как читать таблицу: три примера
Порядок всегда один: толщина металла → диаметр электрода → столбец положения → поправка на покрытие. Ток внутри диапазона выбирают по мелочам — зазору, числу проходов, тому, насколько прогрета деталь.
- Лист 5 мм, нижнее положение, рутил. Толщина попадает в строку 3–6 мм — электрод 3,2 мм, ток 90–140 А. Начинают с середины, около 115 А.
- Уголок 4 мм, вертикальный шов. Для тонкого металла в вертикали берут электрод потоньше: 2,5 мм, столбец «Вертикаль» — 60–85 А. Тройка здесь тоже возможна, но ванну удержать труднее.
- Балка 10 мм, основной электрод. Строка 6–12 мм — электрод 4 мм, 130–190 А в нижнем положении; поправка 1,05 на основное покрытие даёт 135–200 А. Потолочный шов той же балки — 4 мм при 110–160 А (уже с поправкой на покрытие) или тройкой в несколько проходов.
Если толщина попадает между строками
Строки перекрываются нарочно: одна толщина честно варится двумя диаметрами. Выбор решают положение и зазор.
- 3 мм — это и 2,5 (2–4 мм), и 3,0, и 3,2. В нижнем положении без зазора — тройка, быстрее и ровнее. В вертикали, на потолке и при заметном зазоре — 2,5: меньше ванна, меньше риск прожога.
- 6 мм — граница между 3,2 и 4,0. Угловой шов внизу четвёркой проходит за один раз, вертикаль спокойнее вести тройкой.
- 10–12 мм — зона 4,0 и 5,0. Пятёркой варят только в нижнем и горизонтальном положении; корень в любом случае кладут электродом потоньше, а заполняют толстым.
Нижняя или верхняя граница диапазона
Диапазон в таблице широкий — 50–60 А у электродов 3–4 мм, — и внутри него шов ведёт себя по-разному.
- Ближе к нижней границе: корневой проход, зазор больше обычного, тонкая кромка, деталь уже прогрета предыдущими проходами.
- Ближе к верхней: заполняющие проходы, угловой шов на толстом металле в нижнем положении, холодная массивная деталь, которая быстро отводит тепло.
- Как поправлять: электрод липнет и шов узкий — добавить 10–15 А; много брызг и подрезы — убавить 10–20 А. Подробная таблица признаков — на странице калькулятора тока.
Правило «ампер на миллиметр» и почему таблица точнее
Быстрая оценка I ≈ (30…40) · d неплохо работает в середине
ряда: для 3,2 мм она даёт 96–128 А, внутри табличных 90–140 А. На краях
правило ошибается: для четвёрки оно даёт 120–160 А, тогда как верх
табличного диапазона — 190 А, а для 1,6 мм верх правила, 64 А, выходит
за табличные 40–60 А. Поэтому правило — для прикидки у аппарата, таблица —
для настройки.
Поправка на покрытие на примере электрода 3,2 мм
Коэффициент умножают на обе границы диапазона. Электрод 3,2 мм в нижнем положении: рутил — 90–140 А, основное (×1,05) — 95–145 А, целлюлозное (×0,95) — 85–135 А. Разница невелика, важнее род тока: основным, как правило, нужен постоянный ток обратной полярности (часть марок идёт и на переменном), рутиловые спокойно работают и на переменном. Если ток на пачке отличается от таблицы, прав производитель.
Частые вопросы
Как быстро прикинуть ток без таблицы?
Правилом «30–40 ампер на миллиметр диаметра»: тройка — около 100 А, четвёрка — около 150 А. Точнее всего оно для электродов около 3 мм. На тонких (1,6–2 мм) его верх уже завышен, на четвёрке и толще — занижен: табличный диапазон для 4 мм доходит до 190 А.
Диаметр электрода подбирают по толщине или по току?
По толщине металла — это первично. Диаметр задаёт, сколько металла можно наплавить за проход, а ток лишь обслуживает выбранный диаметр. Если ток «не лезет» в диапазон, значит выбран не тот электрод.
Какой ток нужен для электрода 3,2 мм в вертикали?
Рутиловым — 75–120 А, основным — 80–125 А. Это на 15 % ниже нижнего положения: в вертикали ванна должна оставаться маленькой, иначе она стекает. Начинайте с середины диапазона и поправляйте по валику.
Какой ток для электрода 4 мм?
Рутиловым в нижнем положении — 130–190 А, в горизонтальном — 115–170 А, в вертикали — 110–160 А, на потолке — 105–150 А. Основной четвёркой в нижнем положении — 135–200 А. Толщина металла под неё — от 6 до 12 мм.
Обновлено: