Сварка электродом 4 мм: ток, расход, прокалка и аппарат
Электрод 4 мм в нижнем положении — 130–190 А, начинать с 160 А. В вертикали 110–160 А, на потолке 105–150 А. Им варят металл 6–12 мм; в килограмме 13 штук длиной 450 мм, светофильтр — DIN 11–12.
Под свой случай — положение, покрытие, толщину — посчитает калькулятор тока, он откроется сразу с электродом 4 мм. Все диаметры от 1,6 до 6 мм — в таблице тока по диаметру. Числа — для рутилового электрода по нелегированной стали, из той же таблицы, по которой считает калькулятор тока. Если на пачке другой диапазон, прав производитель.

Ток для электрода 4 мм по положениям и покрытию
| Положение | Рутиловое | Основное | Целлюлозное | DIN, рутиловый |
|---|---|---|---|---|
| Нижнее (PA) | 130–190 (160) | 135–200 (170) | 125–180 (150) | 11–12 |
| Горизонтальное (PC) | 115–170 (145) | 125–180 (150) | 110–160 (135) | 11 |
| Вертикальное (PF) | 110–160 (135) | 115–170 (145) | 105–155 (130) | 11 |
| Потолочное (PE) | 105–150 (130) | 110–160 (135) | 100–145 (120) | 11 |
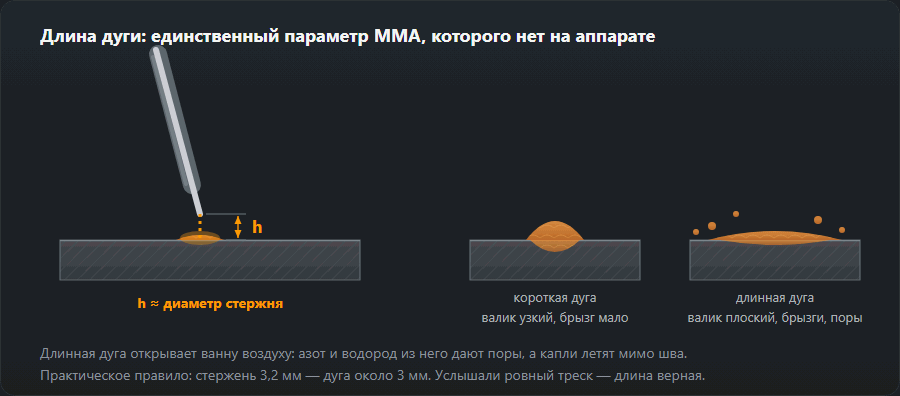
Поправки те же, что в калькуляторе: горизонталь ×0,9, вертикаль ×0,85, потолок ×0,8; основное покрытие ×1,05, целлюлозное ×0,95. Рутиловый электрод работает на переменном и постоянном токе, основному, как правило, нужен постоянный ток обратной полярности, целлюлозному тоже. Длина дуги — от 0,8 до одного диаметра электрода.
Какой металл варят электродом 4 мм
По таблице сайта электрод 4 мм берут для металла 6–12 мм. Ближе к 6 мм лучше подходит 3,2 мм, ближе к 12 мм — 5 мм или несколько проходов.
| Электрод, мм | Толщина, мм | Нижнее, А | Штук в 1 кг |
|---|---|---|---|
| 3,2 | 3–6 | 90–140 | 27 |
| 4,0 | 6–12 | 130–190 | 13 |
| 5,0 | 10–20 | 180–250 | 8 |
Сколько электродов 4 мм в килограмме и в пачке 5 кг
| Электрод, мм | Длина, мм | Масса одного, г | Штук в 1 кг | Штук в пачке 5 кг |
|---|---|---|---|---|
| 4,0 | 300 | 50,3 | 20 | 99 |
| 4,0 | 350 | 58,7 | 17 | 85 |
| 4,0 | 450 | 75,5 | 13 | 66 |
Масса — стержень вместе с покрытием: π/4 · d² · L · 7,85 г/см³ · 1,7, где 1,7 — во сколько раз покрытие утяжеляет стержень. Той же формулой калькулятор расхода электродов переводит килограммы в штуки и считает расход на метр шва. Толщина покрытия у марок разная, поэтому число штук в пачке может немного отличаться.
Прокалка электродов 4 мм — по покрытию, а не по диаметру
Режим зависит только от покрытия: тонкий и толстый электрод одной марки сушат одинаково. Основные из вскрытой пачки прокаливают, рутиловые — только отсыревшие, целлюлозные в печь не кладут.
| Покрытие | Температура | Время | Хранение после |
|---|---|---|---|
| Рутиловое | 70–120 °C | 1–2 ч | Сухое место, обычно хватает закрытой пачки |
| Основное | 300–350 °C | 2 ч | Термопенал 100–150 °C, вскрытую пачку — в сушку |
| Целлюлозное | не прокаливать | — | Хранить сухо (шкаф 40–50 °C допустим), в печи не сушить |
| Кислое | 100–150 °C | 1 ч | Сухое место |
Режимы по конкретным маркам (OK 48.00, FOX EV 50, УОНИ, LB-52) и сколько раз можно прокаливать — в таблице прокалки электродов.
Какой аппарат нужен для электрода 4 мм
Верх диапазона в нижнем положении — 190 А, основным электродом — 200 А. Под такой ток таблица выбора советует аппарат от 200 А. Сколько он продержит без паузы, решает ПВ: ниже пример для шильдика «60 % при 200 А».
| Рабочий ток, А | ПВ на этом токе, % | Можно варить, мин из 10 |
|---|---|---|
| 130 (низ диапазона) | 100 | 10 |
| 160 (середина) | 94 | 9,4 |
| 190 (верх) | 66 | 6,6 |
| 200 (верх, основной) | 60 | 6 |
Свой аппарат — ток и ПВ с шильдика — проверьте в калькуляторе ПВ; что ещё читать в паспорте — в статье как выбрать сварочный аппарат.
Типичные ошибки с электродом 4 мм
- Ток ниже 130 А. Электрод липнет, шов узкий и высокий, без провара. Добавить 10–15 А; другие причины — в статье почему прилипает электрод.
- Ток выше 190 А. Много брызг, электрод к концу краснеет, по кромкам подрезы. Убавить 10–20 А, взять электрод тоньше.
- В вертикали тот же ток, что внизу. Для вертикали верх — 160 А, иначе ванна стекает. Снизить на 15 % против нижнего.
- Не тот металл. Тоньше 6 мм электрод 4 мм легко прожигает, толще 12 мм за один проход не проваривает. Под тонкий — 3,2 мм, под толстый — разделка и несколько проходов или 5 мм.
- Основной электрод из вскрытой пачки без прокалки. Дуга рвётся, в шве поры. Прокалка — 300–350 °C (2 ч), ток постоянный, обратная полярность.
- Длинная дуга. Держите 3,2–4 мм. Длиннее — брызги и поры, короче — электрод залипает.
- Электрод толще 4 мм в вертикаль и на потолок. 4 мм — самый толстый электрод для этих положений: 5 мм там ванну не держит. Толстый металл в вертикали заполняют несколькими проходами 4 мм.
Другие диаметры
Отдельно по диаметрам: Электрод 2 мм · Электрод 2,5 мм · Электрод 3 и 3,2 мм. Все диаметры с толщиной и током по положениям — в таблице тока по диаметру электрода.
Частые вопросы
Какой ток для электрода 4 мм в вертикали и на потолке?
Рутиловым 4 мм в вертикали — 110–160 А, на потолке — 105–150 А, основным — 115–170 и 110–160 А. Это на 15 и 20 % меньше, чем в нижнем положении (130–190 А).
Сколько электродов 4 мм в 1 кг и в пачке 5 кг?
Электродов 4 мм длиной 300, 350 и 450 мм в килограмме 20, 17 и 13 шт., в пачке 5 кг — 99, 85 и 66. Один электрод 4 × 450 мм весит около 75,5 г.
Металл какой толщины варят электродом 4 мм?
Электродом 4 мм — 6–12 мм. Тоньше 6 мм берут 3,2 мм, толще 12 мм — 5 мм или несколько проходов с разделкой.
Нужно ли прокаливать электроды 4 мм?
Зависит от покрытия, а не от диаметра: основные — 300–350 °C (2 ч), рутиловые, если отсырели, — 70–120 °C (1–2 ч), целлюлозные не прокаливают.
Какой светофильтр нужен для электрода 4 мм?
Для 4 мм в нижнем положении (130–190 А) — DIN 11–12, в вертикали (110–160 А) — DIN 11. Под свой ток — в калькуляторе затемнения.
Хватит ли аппарата на 200 А для электрода 4 мм?
По току — да: верх диапазона 190 А, основным — 200 А. С ПВ 60 % при 200 А на 190 А он варит 6,6 мин из 10, на 160 А — 9,4 мин.
Обновлено: