Вольфрамовые электроды: цвета, маркировка и применение
Цветовая маркировка торца по ISO 6848: какая присадка, для какого тока и какого металла подходит каждый тип, как точить и какой ток выдерживает электрод каждого диаметра.
Цвет и состав
| Обозначение | Цвет наконечника | Оксид | Род тока | Где применяют |
|---|---|---|---|---|
| WP | зелёный | W ≥ 99,95 % | AC | Алюминий, магний и их сплавы |
| WT-20 | красный | 2 % ThO₂ | DC | Сталь, нержавейка, титан, медь |
| WT-10 | жёлтый | 1 % ThO₂ | DC | Сталь, малый и средний ток |
| WT-30 | фиолетовый | 3 % ThO₂ | DC | Сталь, большой ток |
| WC-20 | серый | 2 % CeO₂ | AC / DC | Универсальный, хорош на малом токе |
| WL-15 | золотистый | 1,5 % La₂O₃ | AC / DC | Универсальный |
| WL-20 | синий | 2 % La₂O₃ | AC / DC | Универсальный, самый частый выбор |
| WZ-8 | белый | 0,8 % ZrO₂ | AC | Алюминий там, где включения недопустимы |
| WY-20 | тёмно-синий | 2 % Y₂O₃ | DC | Ответственные швы, титан, глубокий провар |
Цвет — это норма, а не марка: код взят из ISO 6848 (EN 26848), поэтому красный наконечник означает 2 % тория у любого производителя.
Маркировка задана ISO 6848 (в Европе — EN 26848), поэтому красный торец у любого бренда означает 2 % тория. Но встречаются неокрашенные или перекрашенные подделки: если дуга ведёт себя не как заявлено, дело часто именно в этом.
Ток по диаметру электрода
| Диаметр, мм | DC−, A | AC, A | Присадка, мм |
|---|---|---|---|
| 1,0 | 15–80 | 15–55 | 1,0–1,6 |
| 1,6 | 70–150 | 60–120 | 1,6–2,0 |
| 2,0 | 100–200 | 80–160 | 1,6–2,4 |
| 2,4 | 150–250 | 120–210 | 2,0–3,0 |
| 3,2 | 220–350 | 180–280 | 2,4–4,0 |
| 4,0 | 300–450 | 240–350 | 3,0–4,0 |
Заточка

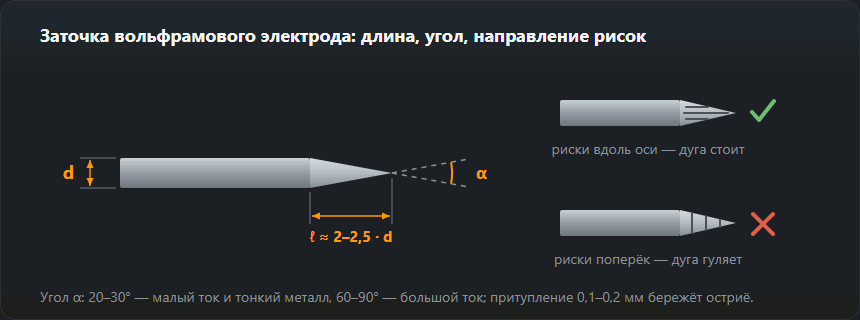
| Угол заточки | Ток | Что даёт |
|---|---|---|
| 15–30° | малый | Лёгкий поджиг, узкая дуга, глубокий и узкий провар. Быстро садится. |
| 30–60° | средний | Компромисс: спокойная дуга и терпимый ресурс. |
| 60–90° | большой | Широкая дуга, самый долгий ресурс, меньше риск оплавить кончик. |
| Шарик на конце | AC (WP, WZ-8) | Образуется сам на переменном токе и держит катодное пятно на месте. |
Частые ошибки
- Поперечная заточка. Риски поперёк оси заставляют дугу блуждать. Точить нужно вдоль, на отдельном диске только для вольфрама.
- Касание ванны. Загрязнённый кончик даёт нестабильную дугу и вольфрамовые включения в шве — электрод нужно перетачивать, а не «выжигать».
- WT-20 на переменном токе. Торированный вольфрам на AC растрескивается и разбрызгивается. Для алюминия берут WP, WZ-8 или WL-20.
- Слишком большой вылет. За пределами газовой защиты вольфрам окисляется и синеет. Вылет — не больше диаметра сопла.
Частые вопросы
Каким вольфрамом варить алюминий?
На переменном токе — WP (зелёный) или WZ-8 (белый); они хорошо держат шарик на торце, который нужен для AC. На инверторах с квадратной волной уверенно работает и WL-20 (синий), причём с заточкой на конус, а не с шариком.
Чем заменить торированный WT-20?
WL-20 (лантанированный, синий) — ближайшая замена по поведению дуги на постоянном токе, без слабой радиоактивности тория. WC-20 (церий, серый) лучше поджигается на малых токах и удобен для тонкого металла.
Под каким углом точить вольфрам?
Правило: длина конуса равна 2–3 диаметрам электрода. Острая заточка (15–30°) даёт узкую дугу и стабильный поджиг на малом токе, тупая (60–90°) — более широкую дугу и больший ресурс на высоком токе. Точить нужно вдоль оси, а не поперёк: поперечные риски уводят дугу в сторону.
Обновлено: