Номера дефектов сварного шва по ISO 6520-1
401, 5011, 2011 — в протоколе визуального, радиографического и ультразвукового контроля несплошность записывают номером, а не названием. Ниже полная таблица по шести группам, с названием при каждом номере и ссылкой на статью там, где дефект разобран подробно.
Короткий ответ
Номера, которые чаще всего попадают в протокол:
- 100 — трещина, 104 — трещина в кратере
- 2011 — одиночная пора, 2012 — равномерная пористость
- 3041 — вольфрамовое включение (типично для TIG)
- 401 — несплавление, 402 — непровар
- 5011 — сплошной подрез
- 507 — линейное смещение кромок
- 510 — прожог
- 602 — брызги металла
Как читать номер
Первая цифра — группа несплошностей: 1 — трещины, 2 — полости и поры, 3 — твёрдые включения, 4 — несплавления и непровар, 5 — нарушение формы и размеров, 6 — прочие. Следующие цифры уточняют вид, а последняя — место или форму.
На примере 5011: 5 — группа формы,
501 — подрез, 5011 — сплошной подрез. Так же
1013 — это продольная трещина (101), расположенная в зоне
термического влияния. Чем длиннее номер, тем точнее он описывает, что
и где увидел контролёр.

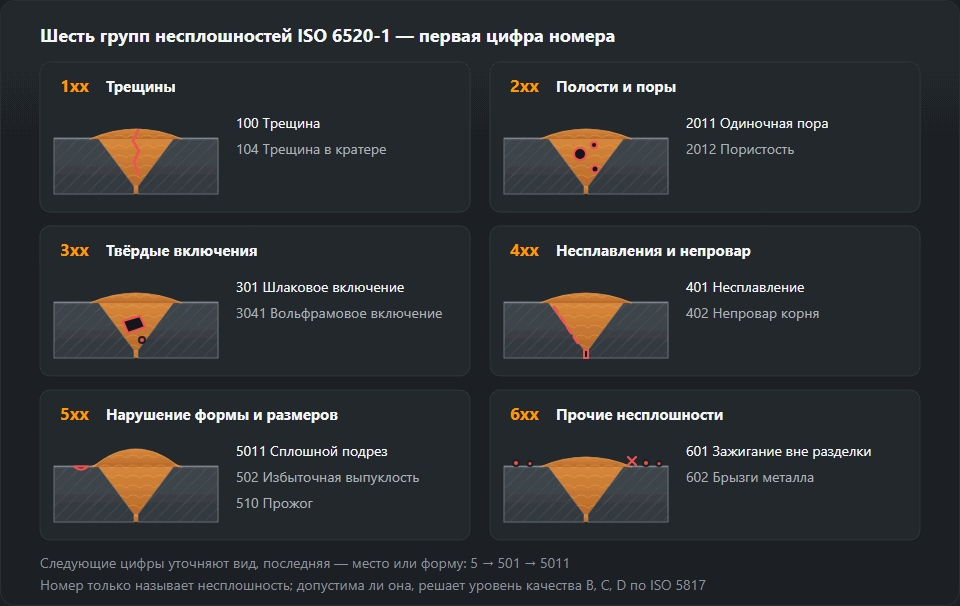
Таблица номеров
1 — Трещины
| Номер | Название несплошности | Где подробнее |
|---|---|---|
| 100 | Трещина | Трещины в шве |
| 101 | Продольная трещина | Трещины в шве |
| 1011 | Продольная трещина в металле шва | — |
| 1012 | Продольная трещина по линии сплавления | — |
| 1013 | Продольная трещина в ЗТВ | — |
| 1014 | Продольная трещина в основном металле | — |
| 102 | Поперечная трещина | Трещины в шве |
| 103 | Радиальные трещины | — |
| 104 | Трещина в кратере | Трещины в шве |
| 105 | Группа разрозненных трещин | — |
| 106 | Разветвлённая трещина | — |
2 — Полости и поры
| Номер | Название несплошности | Где подробнее |
|---|---|---|
| 200 | Полость | — |
| 201 | Газовая полость | Поры в сварном шве |
| 2011 | Одиночная пора | Поры в сварном шве |
| 2012 | Равномерно распределённая пористость | Поры в сварном шве |
| 2013 | Скопление пор (гнездо) | Поры в сварном шве |
| 2014 | Цепочка пор | — |
| 2015 | Удлинённая полость | — |
| 2016 | Свищ (червоточина) | Поры в сварном шве |
| 2017 | Поверхностная пора | — |
| 202 | Усадочная раковина | — |
| 2024 | Усадочная раковина в кратере | — |
3 — Твёрдые включения
| Номер | Название несплошности | Где подробнее |
|---|---|---|
| 300 | Твёрдое включение | — |
| 301 | Шлаковое включение | — |
| 3011 | Линейное шлаковое включение | — |
| 3012 | Одиночное шлаковое включение | — |
| 3013 | Скопление шлаковых включений | — |
| 302 | Флюсовое включение | — |
| 303 | Оксидное включение | — |
| 304 | Металлическое включение | — |
| 3041 | Вольфрамовое включение | — |
| 3042 | Медное включение | — |
4 — Несплавления и непровар
| Номер | Название несплошности | Где подробнее |
|---|---|---|
| 401 | Несплавление | Несплавление в шве |
| 4011 | Несплавление по кромке разделки | Несплавление в шве |
| 4012 | Межваликовое несплавление | Несплавление в шве |
| 4013 | Несплавление в корне | Несплавление в шве |
| 402 | Непровар корня шва | Непровар корня шва |
5 — Нарушение формы и размеров
| Номер | Название несплошности | Где подробнее |
|---|---|---|
| 500 | Нарушение формы шва | — |
| 501 | Подрез | — |
| 5011 | Сплошной подрез | Подрез шва |
| 5012 | Прерывистый подрез | Подрез шва |
| 5014 | Межваликовый подрез | Подрез шва |
| 502 | Избыточная выпуклость стыкового шва | — |
| 503 | Избыточная выпуклость углового шва | — |
| 504 | Избыточный проплав корня | — |
| 505 | Неправильный угол перехода шва | — |
| 506 | Наплыв на основной металл | — |
| 507 | Линейное смещение кромок | — |
| 508 | Угловое смещение кромок | — |
| 509 | Натёк металла шва | — |
| 510 | Прожог | — |
| 511 | Незаполнение разделки | — |
| 512 | Чрезмерная асимметрия углового шва | — |
| 513 | Неравномерная ширина шва | — |
| 514 | Неровная поверхность шва | — |
| 515 | Вогнутость корня шва | — |
| 516 | Пористость в корне шва | — |
| 517 | Плохое возобновление шва | — |
| 520 | Чрезмерная деформация | — |
| 521 | Неправильные размеры шва | — |
| 5211 | Избыточная толщина шва | — |
| 5213 | Недостаточная толщина шва | — |
6 — Прочие несплошности
| Номер | Название несплошности | Где подробнее |
|---|---|---|
| 600 | Прочая несплошность | — |
| 601 | Зажигание дуги вне разделки | — |
| 602 | Брызги металла | — |
| 603 | Задир поверхности | — |
| 604 | След от шлифовки | — |
| 605 | След от вырубки | — |
| 606 | Чрезмерная зачистка | — |
| 610 | Цвета побежалости (оксидная плёнка) | — |
| 615 | Остатки шлака | — |
| 617 | Смещение противоположных валиков | — |
| 618 | Дефектная прихватка | — |
В ISO 6520-1 около двухсот позиций, включая те, что на практике не встречаются никогда. В таблице — несплошности, попадающие в протоколы VT, RT и UT. Номер не из списка читается по самой структуре: первая цифра всегда указывает группу.
Номер не говорит, что шов в брак
Это главное недоразумение вокруг этой нормы. ISO 6520-1 только называет и нумерует — это словарь, а не критерий. Оценку делает ISO 5817, которая для стали делит требования на три уровня качества: B (самый строгий), C и D. Для алюминиевых швов ту же роль играет ISO 10042.
Поэтому одна и та же запись «5011, глубина 0,4 мм» бывает одновременно допустимой и недопустимой: на уровне D подрез такой глубины при листе 6 мм пройдёт, на уровне B — нет. Уровень качества берётся из проектной документации, а не из усмотрения контролёра. Границы для конкретной толщины и уровня считает калькулятор допустимых дефектов ISO 5817.
Отдельная история — плоскостные дефекты: несплавления (401) и трещины (100). У них нулевой допуск на уровнях B и C не потому, что они крупные, а потому, что работают как надрез: концентрируют напряжение и растут при переменной нагрузке. Пора того же размера куда менее опасна, чем несплавление.
Как эти дефекты выглядят, откуда берутся и как их избежать — каталог дефектов швов.
Как номер записывают в протокол
Одного номера мало, чтобы другой человек нашёл дефект и оценил его так же. Полная запись в протоколе визуального или радиографического контроля обычно состоит из четырёх частей:
- номер по ISO 6520-1 — настолько подробный, насколько позволяет метод;
- размер — глубина, высота, диаметр или длина в миллиметрах;
- место — расстояние от маркера начала шва, сторона (лицо, корень), на трубе — положение по часовой схеме;
- оценка по уровню из документации — годен или брак.
Пример: «5011; 0,3 мм; 120–180 мм от маркера A, лицевая сторона; уровень C — годен». Такую запись можно проверить после ремонта, сравнить со следующим контролем и защитить при приёмке. Запись «подрез, мелкий» — нельзя. Готовую форму протокола с номерами и подставляемыми пределами даёт генератор протокола визуального контроля ISO 17637.
Три или четыре цифры — какой номер ставить
Четырёхзначный номер точнее, но только если метод позволяет подтвердить то, о чём говорит последняя цифра. Контролёр, который видит на снимке продольную трещину, но не может решить, лежит она в металле шва (1011) или по линии сплавления (1012), пишет 101 — а не угадывает. При визуальном контроле, наоборот, разница между внутренней порой (2011) и поверхностной (2017) очевидна: если пору видно глазом, это 2017.
Трёхзначный номер с нулями на конце (100, 200, 500) обозначает целую группу. В протоколе его ставят редко — в основном когда результат требует дальнейшего контроля, а вид несплошности ещё не установлен.
Какая группа — каким методом
Первая цифра номера подсказывает и то, каким методом дефект обычно находят:
- группы 5 и 6 (форма, брызги, зажигания дуги) — визуальный контроль и шаблон сварщика, без аппаратуры;
- группы 2 и 3 (поры, включения) — внутри шва лучше всего видны на радиографическом снимке, потому что имеют объём;
- группы 1 и 4 (трещины, несплавления, непровары) — плоские дефекты; радиография выявляет их только при удачной ориентации, надёжнее ультразвук, а на поверхности — капиллярный или магнитопорошковый контроль.
Поэтому «дефектов не обнаружено» после одного визуального контроля ничего не говорит о группе 4. Как несплавление и непровар выглядят на снимке и в УЗК, разобрано на странице о непроваре и несплавлении.
Номера, которые чаще всего путают
- 5011 и 515. Подрез лежит у края лицевого валика, в основном металле; вогнутость корня — с обратной стороны, посередине корня. Пределы на уровне C при металле 8 мм: 0,5 против 0,8 мм.
- 502 и 504. Превышение выпуклости относится к лицу шва, превышение проплава — к корню. Оба считаются от ширины, но с разными коэффициентами.
- 511 и 5014. Незаполненная разделка — нехватка металла по всей ширине лица ниже поверхности листа; межваликовый подрез — канавка между соседними валиками облицовки.
- 507 и 508. Линейное смещение — ступенька: кромки параллельны, но на разной высоте; угловое — кромки под углом друг к другу. Первое меряют в миллиметрах, второе в градусах.
- 104 и 2024. В кратере может быть трещина (104) или усадочная раковина (2024). Первая не допускается, как любая трещина, вторую оценивают как полость.
- 3011 и 4012. Линейное шлаковое включение и межваликовое несплавление дают на снимке похожую тёмную линию. Решает ультразвук или шлиф, а ставка высока: несплавление не допускается ни на одном уровне.
- 601 и 602. Случайное зажигание дуги — след дуги на основном металле, часто с закалённым слоем под ним; брызги — приварившиеся капли. С первого может начаться трещина, вторые обычно мешают только покрытию.
Пример: от протокола к оценке
Лист 8 мм, уровень C, в протоколе ВИК четыре записи: 5011 — 0,3 мм; 507 — 1,2 мм; 515 — 0,5 мм; 602. По порядку:
- 5011: предел 0,1·8 = 0,8, но потолок 0,5 мм — 0,3 в норме;
- 507: предел 0,15·8 = 1,2 мм — результат ровно на границе, то есть годен, хотя без запаса;
- 515: предел 0,1·8 = 0,8 мм — 0,5 в норме;
- 602: размера для брызг ISO 5817 не даёт, об их удалении решает назначение изделия — например, требования антикоррозионного покрытия.
Тот же шов на уровне B бракуется дважды: по смещению (предел 0,1·8 = 0,8 мм) и по вогнутости корня (0,05·8 = 0,4 мм). Подрез 0,3 мм на B ещё проходит (предел 0,4 мм). Такие пересчёты делает калькулятор допустимых дефектов, а полную таблицу пределов и выбор уровня под изделие — страница об уровнях качества ISO 5817.
Частые вопросы
Что означает 401 в протоколе контроля?
Несплавление: металл шва прилегает к кромке разделки или к предыдущему валику, но не соединился с ним. Уточнения говорят, где именно: 4011 — по кромке разделки, 4012 — между валиками, 4013 — в корне.
Чем 401 отличается от 402?
401 — несплавление: поверхности соприкасаются, но не сплавлены. 402 — непровар: корень не проплавлен на требуемую глубину, там просто нет металла. Обе плоскостные, обе плохо видны на снимке и обе обычно имеют нулевой допуск на уровне качества B.
Говорит ли номер ISO 6520-1, что шов в брак?
Нет. ISO 6520-1 только называет и нумерует несплошность, но не оценивает её. Допустима ли она, решает уровень качества B, C или D по ISO 5817, а для алюминиевых швов — ISO 10042. Один и тот же подрез 5011 бывает допустим на уровне D и недопустим на B.
Что означает дефект 2011?
Одиночная пора — сферическая газовая полость внутри шва. Пору, вышедшую на поверхность, записывают как 2017. В калькуляторе этого сайта это две отдельные позиции: пора 2011 на уровне C — 0,3·t, не более 4 мм (при металле 8 мм — 2,4 мм), поверхностная пора 2017 — 0,2·t, не более 2 мм (1,6 мм), а на уровне B она не допускается. Скопления (2013) и цепочки пор (2014) оценивают отдельно.
Чем отличаются 5011 и 5012?
Оба — подрез (501). 5011 — непрерывный, идёт вдоль края валика без разрывов; 5012 — прерывистый, короткие участки с нетронутым краем между ними. ISO 5817 оценивает глубину обоих одной формулой, например на уровне C 0,1·t, не более 0,5 мм.
Чем ISO 6520-1 отличается от ISO 6520-2?
Часть 1 классифицирует несплошности швов, выполненных сваркой плавлением: дуговой, газовой, лучевой — всё, что описывает эта таблица. Часть 2 относится к сварке давлением, например к точечной и стыковой контактной, и имеет свои номера. Номер из одной части в другую не переносят.
Обновлено: