O que significam 401, 5011 e 2011: códigos de defeitos da ISO 6520-1
401, 5011, 2011 — no relatório de inspecção visual, radiográfica ou por ultra-sons a imperfeição é registada por número e não pelo nome. Em baixo, a tabela completa em seis grupos, com a designação de cada número e ligação ao artigo onde o defeito é tratado em detalhe.
Resposta curta
Os números que mais chegam a um relatório:
- 100 — fissura, 104 — fissura de cratera
- 2011 — poro isolado, 2012 — porosidade uniformemente distribuída
- 3041 — inclusão de tungsténio (o defeito clássico do TIG)
- 401 — falta de fusão, 402 — falta de penetração
- 5011 — mordedura contínua
- 507 — desalinhamento linear
- 510 — perfuração
- 602 — salpicos
Como se lê o número
O primeiro algarismo dá o grupo: 1 fissuras, 2 cavidades e poros, 3 inclusões sólidas, 4 falta de fusão e de penetração, 5 forma e dimensões incorrectas, 6 outras. Os algarismos seguintes estreitam o tipo e o último indica a posição ou a forma.
No caso de 5011: 5 grupo da forma,
501 mordedura, 5011 mordedura contínua. Do mesmo
modo, 1013 é uma fissura longitudinal (101) situada na zona
termicamente afectada. Quanto mais longo o número, com mais rigor diz o que
o inspector viu e onde.

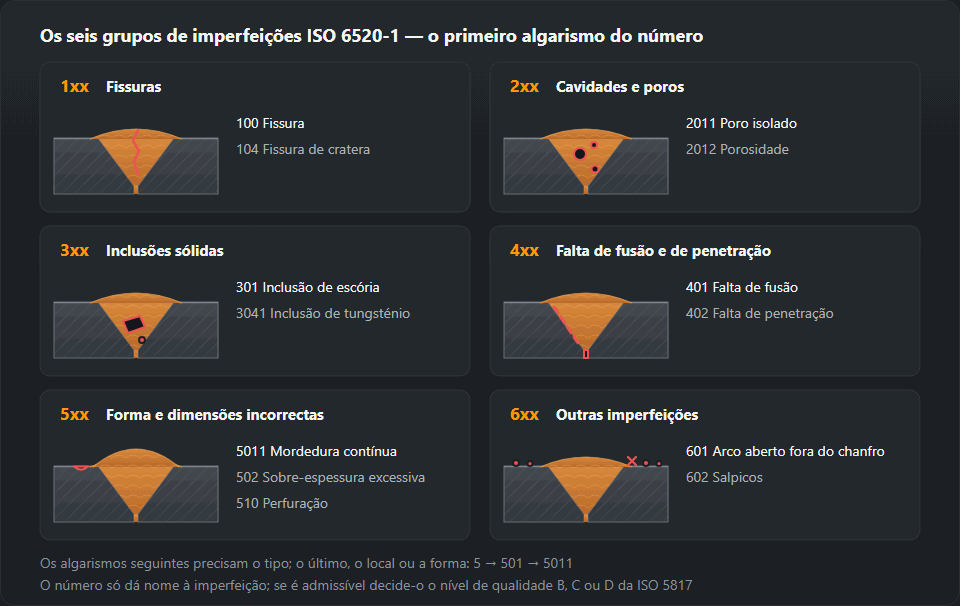
A tabela
1 — Fissuras
| N.º | Designação da imperfeição | Onde é explicada |
|---|---|---|
| 100 | Fissura | Fissuras no cordão |
| 101 | Fissura longitudinal | Fissuras no cordão |
| 1011 | Fissura longitudinal no metal depositado | — |
| 1012 | Fissura longitudinal na linha de fusão | — |
| 1013 | Fissura longitudinal na ZTA | — |
| 1014 | Fissura longitudinal no metal de base | — |
| 102 | Fissura transversal | Fissuras no cordão |
| 103 | Fissuras radiais | — |
| 104 | Fissura de cratera | Fissuras no cordão |
| 105 | Grupo de fissuras isoladas | — |
| 106 | Fissura ramificada | — |
2 — Cavidades e poros
| N.º | Designação da imperfeição | Onde é explicada |
|---|---|---|
| 200 | Cavidade | — |
| 201 | Cavidade gasosa (poro) | Porosidade no cordão |
| 2011 | Poro isolado | Porosidade no cordão |
| 2012 | Porosidade uniformemente distribuída | Porosidade no cordão |
| 2013 | Porosidade agrupada (ninho) | Porosidade no cordão |
| 2014 | Porosidade linear (fiada de poros) | — |
| 2015 | Cavidade alongada | — |
| 2016 | Poro vermicular | Porosidade no cordão |
| 2017 | Poro à superfície | — |
| 202 | Cavidade de contracção (chupado) | — |
| 2024 | Chupado de cratera | — |
3 — Inclusões sólidas
| N.º | Designação da imperfeição | Onde é explicada |
|---|---|---|
| 300 | Inclusão sólida | — |
| 301 | Inclusão de escória | — |
| 3011 | Inclusão de escória linear | — |
| 3012 | Inclusão de escória isolada | — |
| 3013 | Inclusões de escória agrupadas | — |
| 302 | Inclusão de fluxo | — |
| 303 | Inclusão de óxido | — |
| 304 | Inclusão metálica | — |
| 3041 | Inclusão de tungsténio | — |
| 3042 | Inclusão de cobre | — |
4 — Falta de fusão e de penetração
| N.º | Designação da imperfeição | Onde é explicada |
|---|---|---|
| 401 | Falta de fusão | Falta de fusão |
| 4011 | Falta de fusão no flanco | Falta de fusão |
| 4012 | Falta de fusão entre passes | Falta de fusão |
| 4013 | Falta de fusão na raiz | Falta de fusão |
| 402 | Falta de penetração na raiz | Falta de penetração |
5 — Forma e dimensões incorrectas
| N.º | Designação da imperfeição | Onde é explicada |
|---|---|---|
| 500 | Forma incorrecta | — |
| 501 | Mordedura | — |
| 5011 | Mordedura contínua | Mordedura |
| 5012 | Mordedura intermitente | Mordedura |
| 5014 | Mordedura entre passes | Mordedura |
| 502 | Sobre-espessura excessiva (soldadura topo a topo) | — |
| 503 | Convexidade excessiva (soldadura de ângulo) | — |
| 504 | Penetração excessiva | — |
| 505 | Ângulo de concordância incorrecto | — |
| 506 | Sobreposição no metal de base | — |
| 507 | Desalinhamento linear | — |
| 508 | Desalinhamento angular | — |
| 509 | Escorrimento do cordão | — |
| 510 | Perfuração | — |
| 511 | Chanfro incompletamente preenchido | — |
| 512 | Assimetria excessiva do cordão de ângulo | — |
| 513 | Largura irregular do cordão | — |
| 514 | Superfície irregular | — |
| 515 | Concavidade da raiz | — |
| 516 | Porosidade da raiz | — |
| 517 | Recomeço deficiente | — |
| 520 | Distorção excessiva | — |
| 521 | Dimensões incorrectas do cordão | — |
| 5211 | Espessura de garganta excessiva | — |
| 5213 | Espessura de garganta insuficiente | — |
6 — Outras imperfeições
| N.º | Designação da imperfeição | Onde é explicada |
|---|---|---|
| 600 | Outra imperfeição | — |
| 601 | Abertura de arco fora do chanfro | — |
| 602 | Salpicos | — |
| 603 | Rasgo à superfície | — |
| 604 | Marca de rebarbagem | — |
| 605 | Marca de cinzelagem | — |
| 606 | Rebarbagem excessiva | — |
| 610 | Coloração térmica (película de óxido) | — |
| 615 | Restos de escória | — |
| 617 | Desalinhamento de passes opostos | — |
| 618 | Ponto de soldadura defeituoso | — |
A ISO 6520-1 tem cerca de duzentas posições, algumas das quais nunca aparecem na prática. A tabela reúne as imperfeições que chegam aos relatórios de VT, RT e UT. Um número fora da lista lê-se na mesma pela estrutura: o primeiro algarismo dá sempre o grupo.
O número não diz que a soldadura é rejeitada
É o mal-entendido mais comum à volta desta norma. A ISO 6520-1 apenas designa e numera — é um dicionário e não um critério. A avaliação vem da ISO 5817, que para o aço divide as exigências em três níveis de qualidade: B (o mais severo), C e D. Nas soldaduras de alumínio esse papel cabe à ISO 10042.
Por isso o mesmo registo «5011, profundidade 0,4 mm» pode ser admissível e inadmissível ao mesmo tempo: no nível D uma mordedura dessa profundidade em chapa de 6 mm passa, no nível B não. O nível de qualidade vem da documentação de fabrico e não do critério do inspector. Os limites para uma espessura e um nível concretos são calculados pela calculadora de imperfeições admissíveis ISO 5817.
Caso à parte são os defeitos planares: a falta de fusão (401) e as fissuras (100). A sua tolerância é zero nos níveis B e C não por serem grandes, mas porque funcionam como um entalhe: concentram a tensão e crescem sob carga variável. Um poro do mesmo tamanho é bastante menos perigoso do que uma falta de fusão.
Como são estes defeitos, de onde vêm e como se evitam — catálogo de defeitos de soldadura.
Como o número se escreve no relatório
O número sozinho não chega para outra pessoa encontrar a imperfeição e avaliá-la da mesma maneira. Um registo completo num relatório de ensaio visual ou radiográfico tem normalmente quatro partes:
- o número ISO 6520-1 — tão detalhado quanto o método permitir;
- a dimensão — profundidade, altura, diâmetro ou comprimento em milímetros;
- a localização — distância à marca de referência do cordão, lado (face ou raiz) e, no tubo, a posição horária;
- o veredicto face ao nível da documentação — aceitável ou rejeitável.
Exemplo: «5011; 0,3 mm; 120–180 mm da marca A, face; nível C — aceitável». Um registo assim pode ser verificado depois da reparação, comparado com o ensaio seguinte e defendido na recepção. «Mordedura ligeira» não. Um formato de relatório pronto, com números e limites preenchidos, dá-o o gerador de relatório de ensaio visual ISO 17637.
Três algarismos ou quatro — que número usar
O número de quatro algarismos é mais preciso, mas só se o método conseguir confirmar o que o último algarismo afirma. Quem vê na radiografia uma fissura longitudinal mas não consegue dizer se está no metal depositado (1011) ou na linha de fusão (1012) escreve 101 em vez de adivinhar. No ensaio visual, pelo contrário, a diferença entre poro interno (2011) e superficial (2017) é evidente: se se vê, é 2017.
Um número de três algarismos terminado em zeros (100, 200, 500) designa um grupo inteiro. Usa-se pouco num relatório — sobretudo quando o resultado pede mais ensaios e o tipo de imperfeição ainda não está estabelecido.
Que grupo, com que ensaio
O primeiro algarismo também indica como a imperfeição costuma ser encontrada:
- grupos 5 e 6 (forma, salpicos, escorvamentos) — ensaio visual e calibre de soldadura, sem equipamento;
- grupos 2 e 3 (poros, inclusões) — dentro do cordão veem-se melhor na radiografia, porque têm volume;
- grupos 1 e 4 (fissuras, falta de fusão, falta de penetração) — imperfeições planas; a radiografia só as detecta quando bem orientadas, os ultrassons são mais fiáveis e, à superfície, líquidos penetrantes ou partículas magnéticas.
Por isso «sem indicações» depois só do ensaio visual nada diz sobre o grupo 4. Como a falta de fusão e de penetração aparecem no filme e no UT está na página de falta de fusão e de penetração.
Números que se confundem com frequência
- 5011 e 515. A mordedura fica no bordo do cordão de acabamento, no metal base; a concavidade da raiz, no reverso, a meio da raiz. Limites no nível C com chapa de 8 mm: 0,5 contra 0,8 mm.
- 502 e 504. A sobreespessura é da face; a penetração excessiva, da raiz. Ambas se calculam por uma largura, mas com factores diferentes.
- 511 e 5014. O chanfro incompletamente preenchido é falta de metal em toda a largura da face abaixo da chapa; a mordedura entre passes é um sulco entre cordões vizinhos do acabamento.
- 507 e 508. O desalinhamento linear é um degrau — bordos paralelos a alturas diferentes; o angular, chapas que se encontram em ângulo. O primeiro mede-se em milímetros, o segundo em graus.
- 104 e 2024. Na cratera pode haver uma fissura (104) ou um rechupe de cratera (2024). A fissura rejeita-se como qualquer fissura; o rechupe avalia-se como cavidade.
- 3011 e 4012. A escória alinhada e a falta de fusão entre passes dão no filme uma linha escura parecida. Decide o UT ou uma macrografia — e muito está em jogo, porque a falta de fusão não se admite em nenhum nível.
- 601 e 602. O escorvamento acidental é a marca do arco no metal base, muitas vezes com uma camada endurecida por baixo; os salpicos são gotas coladas. Do escorvamento pode partir uma fissura; os salpicos costumam só atrapalhar a pintura.
Exemplo: do relatório ao veredicto
Chapa de 8 mm, nível C, quatro registos no relatório VT: 5011 — 0,3 mm; 507 — 1,2 mm; 515 — 0,5 mm; 602. Um a um:
- 5011: 0,1·8 = 0,8, mas o tecto é 0,5 mm — 0,3 é aceitável;
- 507: 0,15·8 = 1,2 mm — a leitura cai exactamente no limite, logo é aceitável, embora sem folga;
- 515: 0,1·8 = 0,8 mm — 0,5 é aceitável;
- 602: a ISO 5817 não dá dimensão para salpicos; se têm de sair depende da aplicação — por exemplo, do que a protecção anticorrosiva exige.
A mesma soldadura no nível B chumba duas vezes: no desalinhamento (limite 0,1·8 = 0,8 mm) e na concavidade da raiz (0,05·8 = 0,4 mm). A mordedura de 0,3 mm ainda passa em B (limite 0,4 mm). Estas contas faz a calculadora de limites de aceitação; a tabela completa e a escolha do nível estão em níveis de qualidade ISO 5817.
Perguntas frequentes
O que significa 401 num relatório de inspecção?
Falta de fusão: o metal depositado assenta no flanco do chanfro ou no passe anterior sem se ter fundido com ele. Os códigos mais longos dizem onde: 4011 no flanco, 4012 entre passes, 4013 na raiz.
Qual é a diferença entre 401 e 402?
401 é falta de fusão — as superfícies tocam-se mas não estão unidas. 402 é falta de penetração — a raiz não foi fundida até à profundidade exigida e ali falta simplesmente metal. Ambas são planares, ambas se vêem mal na radiografia e ambas costumam ter tolerância zero no nível de qualidade B.
O número da ISO 6520-1 significa que a soldadura é rejeitada?
Não. A ISO 6520-1 apenas designa e numera a imperfeição; não a avalia. Se é admissível decide-o o nível de qualidade B, C ou D segundo a ISO 5817 e, em soldaduras de alumínio, a ISO 10042. A mesma mordedura 5011 pode ser admissível no nível D e inadmissível no B.
O que significa a imperfeição 2011?
Um poro isolado — uma cavidade de gás aproximadamente esférica dentro do cordão. O poro que aflora à superfície regista-se como 2017. Na calculadora deste site são entradas separadas: o poro 2011 no nível C, 0,3·t, no máximo 4 mm (2,4 mm em chapa de 8 mm); o poro à superfície 2017, 0,2·t, no máximo 2 mm (1,6 mm), e no nível B não se admite. Os ninhos de poros (2013) e a porosidade alinhada (2014) avaliam-se à parte.
Qual a diferença entre 5011 e 5012?
Ambas são mordedura (501). A 5011 é contínua — corre ao longo do bordo do cordão sem interrupção; a 5012 é intermitente — troços curtos com bordo são entre eles. A ISO 5817 avalia a profundidade de ambas com a mesma fórmula, por exemplo 0,1·t, no máximo 0,5 mm no nível C.
Em que difere a ISO 6520-1 da ISO 6520-2?
A parte 1 classifica as imperfeições das soldaduras por fusão — arco, gás, feixe, tudo o que esta tabela contém. A parte 2 trata da soldadura por pressão, como a soldadura por pontos ou topo a topo por faísca, e tem numeração própria. Um número de uma parte nunca passa para a outra.
Actualizado: