Que imperfeições admite cada nível de qualidade da ISO 5817
A mesma imperfeição pode ser admissível e inadmissível ao mesmo tempo — depende do nível de qualidade escrito na documentação. Em baixo, a tabela completa dos limites para os três níveis e de onde vem o nível.
Resposta curta
A ISO 5817 divide as exigências em três níveis:
- B — rigoroso. Os limites mais apertados, habitual em estruturas responsáveis e sob carga variável.
- C — intermédio. O mais frequente em estruturas correntes de edifícios.
- D — moderado. Elementos pouco solicitados.
O nível não é uma nota para o soldador nem uma medida do seu cuidado: é um critério de aceitação. Quem o escolhe é a documentação, não quem olha para o cordão.
O que é a ISO 5817: EN ISO 5817, DIN EN ISO 5817 e NP EN ISO 5817
A ISO 5817 é a norma que diz quão grande pode ser uma imperfeição numa junta soldada por fusão antes de a soldadura ser rejeitada. Abrange aço, níquel, titânio e as suas ligas a partir de 0,5 mm de espessura; para o alumínio a norma correspondente é a ISO 10042.
A EN ISO 5817 é a publicação europeia do mesmo texto, e a NP EN ISO 5817, DIN EN ISO 5817, BS EN ISO 5817 e UNE-EN ISO 5817 são as suas versões nacionais. O prefixo indica quem publicou o documento, não que limites se aplicam — os números da tabela abaixo são os mesmos.
A norma não é um método de soldadura. Como a soldadura é executada define-o o EPS (especificação do procedimento), e a ISO 5817 só dá os limites com que o inspector compara o que mediu. Para uma espessura e uma largura de soldadura concretas, a calculadora de limites de aceitação calcula os valores.
Valores admissíveis
O valor admissível é normalmente o menor de dois: o resultado da fórmula
e o tecto indicado ao lado. t é a espessura do material
e b a largura do cordão ou da face.
| N.º | Imperfeição | B — rigoroso | C — intermédio | D — moderado |
|---|---|---|---|---|
| 100 | Fissura | não se admite | não se admite | não se admite |
| 401 | Falta de fusão | não se admite | não se admite | não se admite |
| 402 | Falta de penetração na raiz | não se admite | não se admite | 0,2·t máx 2 mm |
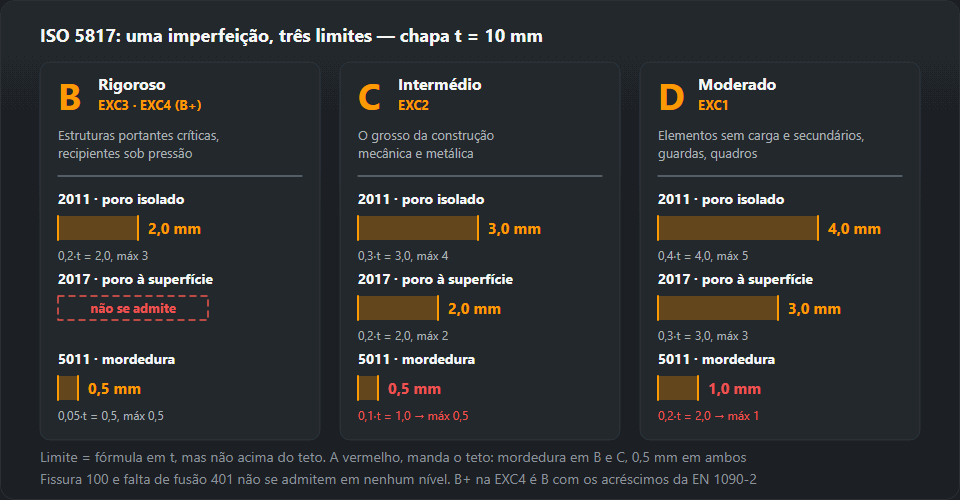
| 2011 | Poro isolado | 0,2·t máx 3 mm | 0,3·t máx 4 mm | 0,4·t máx 5 mm |
| 2017 | Poro à superfície | não se admite | 0,2·t máx 2 mm (t > 3 mm) | 0,3·t máx 3 mm |
| 5011, 5012 | Mordedura contínua | 0,05·t máx 0,5 mm | 0,1·t máx 0,5 mm | 0,2·t máx 1 mm |
| 502 | Sobre-espessura excessiva (soldadura topo a topo) | 1 + 0,1·b máx 5 mm | 1 + 0,15·b máx 7 mm | 1 + 0,25·b máx 10 mm |
| 503 | Convexidade excessiva (soldadura de ângulo) | 1 + 0,1·b máx 3 mm | 1 + 0,15·b máx 4 mm | 1 + 0,25·b máx 5 mm |
| 504 | Penetração excessiva (b — largura da raiz) | 1 + 0,2·b máx 3 mm | 1 + 0,6·b máx 4 mm | 1 + 1·b máx 5 mm |
| 507 | Desalinhamento linear | 0,1·t máx 3 mm | 0,15·t máx 4 mm | 0,25·t máx 5 mm |
| 511 | Chanfro incompletamente preenchido | não se admite | 0,1·t máx 1 mm | 0,25·t máx 2 mm |
| 515 | Concavidade da raiz | 0,05·t máx 0,5 mm | 0,1·t máx 1 mm | 0,2·t máx 2 mm |
A norma descreve várias dezenas de tipos de imperfeição e distingue ainda gamas de espessura e casos particulares. Na tabela estão as que chegam de facto aos relatórios. Para uma espessura e uma largura concretas, a calculadora de imperfeições admissíveis dá o valor, com os mesmos números que aqui. O texto completo dos requisitos, com notas e excepções, permanece sempre na norma.
O que nenhum nível admite
Duas linhas acima trazem «não se admite» nas três colunas, e não é rigor por rigor:
A fissura (100) e a falta de fusão (401) são defeitos planares. O seu perigo não vem do tamanho mas da forma: funcionam como um entalhe, concentram a tensão e crescem sob carga variável. Um poro do mesmo comprimento é incomparavelmente menos perigoso, porque tem bordos arredondados e distribui a tensão em vez de a juntar.
A falta de penetração (402) só se admite no nível D e apenas como imperfeição curta. Em B e C não aparece de todo — pela mesma razão.
Consequência prática: o tamanho de um defeito planar não é argumento na conversa com o inspector. «Mal se vê» não muda a classificação.
De onde vem o nível na documentação
Em estruturas de aço sob a EN 1090-2 o nível decorre directamente da classe de execução:
| Classe de execução EN 1090-2 | Nível de qualidade | Utilização típica |
|---|---|---|
| EXC1 | D | Estruturas pouco solicitadas, edifícios agrícolas e auxiliares |
| EXC2 | C | Estruturas correntes de edifícios — de longe o caso mais comum |
| EXC3 | B | Obras com risco para pessoas: recintos públicos, pontes |
| EXC4 | B+ | Estruturas críticas com consequências graves em caso de rotura |
B+ na EXC4 não é um quarto nível da norma, mas o nível B com requisitos adicionais que a EN 1090-2 acrescenta à ISO 5817 para parte das imperfeições. Fora da construção, o nível é dado pela norma de produto: em equipamentos sob pressão, reservatórios e tubagens fá-lo a norma correspondente dessa família ou a especificação do cliente.
Como escolher o nível B, C ou D para um produto
A pergunta «que nível da ISO 5817 preciso?» não tem resposta dentro da própria norma. Esta dá os limites dos três níveis e deixa a escolha a quem especifica o produto. Na prática, a decisão segue sempre a mesma ordem:
- Desenho, contrato, plano de inspecção. Se o nível está lá escrito — «ISO 5817-C», «nível de qualidade B» nas notas de soldadura —, essa é a resposta, e ninguém na oficina a muda.
- Norma de produto ou classe de execução. Se o desenho nada diz, vê-se por que norma o produto é fabricado. É ela, ou a classe que atribui à estrutura ou à soldadura, que aponta o nível.
- Acordo por escrito. Se o nível não resultar nem dos papéis nem da norma de produto, acorda-se por escrito com o cliente antes de soldar — não se escolhe depois de o cordão já ter sido inspeccionado.
Estruturas metálicas — EN 1090-2
O caminho mais curto: a classe de execução dá o nível directamente, como na tabela acima. O projectista que escreve EXC2 no desenho já escolheu o nível C, mesmo que a letra C não apareça em lado nenhum da folha.
Veículos ferroviários — EN 15085-3
No material circulante — caixas, bogies e peças a eles fixadas, incluindo o reservatório de areia — o nível não sai directamente do desenho. A EN 15085-3 atribui primeiro a cada soldadura uma classe de desempenho (CP A … CP D) consoante a solicitação da ligação e a categoria de segurança, e uma tabela dessa norma liga a classe a um nível de qualidade da ISO 5817 para aço ou da ISO 10042 para alumínio. A correspondência lê-se na edição da EN 15085-3 indicada no contrato; aqui não a damos de propósito, porque as fontes publicadas divergem.
Reservatórios, tubagens, alumínio, exame do soldador
- Equipamentos sob pressão e tubagens — o nível, ou critérios de aceitação próprios, é fixado pela norma de produto ou pela especificação do cliente; a ISO 5817 aplica-se onde esse documento remete para ela.
- Alumínio — nada de ISO 5817, mas ISO 10042, com níveis e valores próprios (ver abaixo).
- Exame do soldador segundo a ISO 9606-1 — o exame visual do provete faz-se normalmente pelo nível B. Mais no artigo sobre a qualificação do soldador.
Porque não pôr B em tudo «pelo sim, pelo não»
Parece prudente, mas custa dinheiro e não torna o produto mais seguro onde não é preciso. Limites mais apertados significam mais cordões fora deles: mais reparações, mais reinspecção, mais discussões na recepção. As classes mais altas das normas de produto trazem, em regra, também mais ensaios e mais documentação, e o soldador tem de trabalhar mais devagar e rebarbar mais. Numa guarda pouco solicitada, o nível D não é menos seguro — está simplesmente ajustado à função. O nível deve seguir a carga e as consequências de uma falha, não a vontade de parecer exigente.

Como usar isto na recepção
A ordem é sempre a mesma. Primeiro lê-se o nível de qualidade na documentação. Depois a imperfeição recebe um número segundo a ISO 6520-1 — sem número não há do que falar, porque «uma espécie de concavidade» não é uma entrada em tabela nenhuma. Só com o número e o nível se consulta o limite e se mede o defeito.
Os números das imperfeições — a tabela ISO 6520-1. Como são os defeitos e de onde vêm — o catálogo de defeitos de soldadura. Em que difere o nível do domínio de uma qualificação de procedimento — WPQR.
Como ler a tabela da ISO 5817: um exemplo resolvido
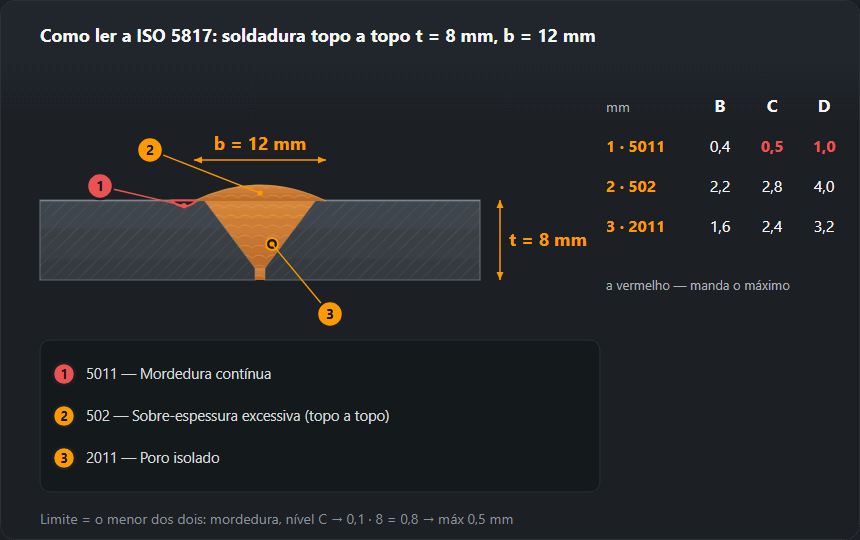
Tomemos uma soldadura topo a topo em chapa de 8 mm com face de 12 mm
de largura: t = 8 mm, b = 12 mm.
t é a espessura do material e define os limites de mordedura, poros,
falta de penetração, desalinhamento e chanfro incompletamente preenchido.
b é a largura da face do cordão: mede-se no próprio cordão, de bordo
a bordo, com régua ou calibre de soldadura. b só entra nas linhas
de sobre-espessura (502, 503) e de penetração (504) — mas no 504 é outra medida: aí b é a largura da raiz pelo reverso e mede-se à parte, por baixo da junta.

Cada célula da tabela tem duas partes: uma fórmula e um tecto («máx»).
Calcula-se a fórmula com o seu t ou b, compara-se com
o tecto e fica-se com o menor dos dois. Para a mesma ligação,
as seis entradas mais frequentes:
| Imperfeição | B | C | D |
|---|---|---|---|
| 5011 mordedura | 0,05·8 = 0,4 → 0,4 | 0,1·8 = 0,8 → 0,5 (tecto) | 0,2·8 = 1,6 → 1,0 (tecto) |
| 502 sobre-espessura excessiva | 1 + 0,1·12 = 2,2 | 1 + 0,15·12 = 2,8 | 1 + 0,25·12 = 4,0 |
| 2011 poro | 0,2·8 = 1,6 | 0,3·8 = 2,4 | 0,4·8 = 3,2 |
| 402 falta de penetração | não se admite | não se admite | 0,2·8 = 1,6 |
| 511 chanfro incompletamente preenchido | não se admite | 0,1·8 = 0,8 | 0,25·8 = 2,0 |
| 507 desalinhamento linear | 0,1·8 = 0,8 | 0,15·8 = 1,2 | 0,25·8 = 2,0 |
Todos os limites desta página e da calculadora são calculados segundo a ISO 5817:2014; a edição de 2023 não alterou estas linhas da tabela.
Todos os valores em mm. Na sobre-espessura os tectos de 5, 7 e 10 mm não
são atingidos com b = 12 mm, por isso manda a fórmula.
Na mordedura é ao contrário: no nível C a fórmula passa de 0,5 mm logo que
a chapa tem mais de 5 mm, e daí em diante decide só o tecto. É por isso que
a mordedura é a linha mais vezes mal lida.
Agora, a aplicação. Uma mordedura medida de 0,6 mm passa no nível D (1,0), mas não em C nem em B. Um poro isolado de 2,8 mm passa em D (3,2) e não em C (2,4). Uma sobre-espessura de 3,0 mm — D sim (4,0), C não (2,8). O mesmo cordão, três veredictos; por isso o nível tem de ser conhecido antes de alguém pegar no calibre. Para a sua espessura e largura, a calculadora ISO 5817 faz as contas com os mesmos dados.
Erros típicos na avaliação segundo a ISO 5817
- Medir antes de nomear. A mordedura (5011) e a concavidade da raiz (515) podem parecer-se, mas têm limites diferentes: no nível C e chapa de 8 mm, 0,5 mm contra 0,8 mm. Primeiro o número da tabela ISO 6520-1.
- Fórmula sem tecto. Em chapa de 20 mm a fórmula da mordedura no nível C dá 2 mm; o admissível continua a ser 0,5 mm.
- Trocar t por b. Metendo na fórmula da sobre-espessura a espessura 8 em vez da largura da face 12, o nível C desce de 2,8 para 2,2 mm — e um cordão bom é rejeitado sem razão.
- Avaliar alumínio pela ISO 5817. As soldaduras de alumínio avaliam-se pela ISO 10042; os valores do aço não se transpõem.
- Confundir nível com extensão da inspecção. O nível diz o que se admite naquilo que é inspeccionado. Quantas soldaduras e por que método — VT, RT, UT — é fixado pela norma de produto ou pelo plano de inspecção. As constatações visuais vão para um relatório como o que produz o gerador de relatório de exame visual ISO 17637.
- Ler o nível como nota do soldador. Um cordão rejeitado em B e aceite em D não é «pior» num trabalho de nível D — apenas cumpre o critério desse trabalho.
- «Mal se vê» em defeitos planares. Uma fissura ou uma falta de fusão de qualquer comprimento não passa em nenhum nível, nem em D.
ISO 5817 e ISO 10042: qual é a diferença
As duas normas fazem o mesmo — níveis de qualidade B, C e D para ligações soldadas, construídos da mesma forma, em torno dos números da ISO 6520-1 —, mas para materiais diferentes. A ISO 5817 abrange aço, níquel, titânio e suas ligas; a ISO 10042, alumínio e suas ligas. As letras coincidem, os valores não: um limite lido na tabela da ISO 5817 não se aplica a uma soldadura de alumínio, nem o contrário. Quando um produto junta os dois materiais — o caso típico é o material circulante —, a documentação indica que norma rege cada soldadura, e a própria EN 15085-3 remete para a ISO 5817 no aço e para a ISO 10042 no alumínio. A tabela e a calculadora deste site contêm apenas valores da ISO 5817.
Perguntas frequentes
Quem escolhe o nível de qualidade?
Nem o inspector nem o soldador: a documentação. O nível vem do projecto, da norma de produto ou do contrato; em estrutura metálica decorre directamente da classe de execução EXC da EN 1090-2. Se nos papéis não aparecer, é uma falha a levantar antes de soldar, não algo a adivinhar depois.
Que mordedura passa no nível C em chapa de 10 mm?
Até 0,5 mm. A fórmula dá 0,1·t, ou seja 1 mm, mas aplica-se ainda o tecto de 0,5 mm — toma-se o menor dos dois. No nível B seria 0,05·t = 0,5 mm com o mesmo tecto; no nível D, 0,2·t = 2 mm, mas não mais de 1 mm.
A ISO 5817 aplica-se ao alumínio?
Não. A ISO 5817 abrange ligações soldadas por fusão em aço, níquel, titânio e suas ligas, a partir de 0,5 mm de espessura. Para o alumínio e as suas ligas o papel equivalente cabe à ISO 10042, com níveis e valores próprios.
O que significa o nível C da ISO 5817?
Que as soldaduras são aceites pelos limites do nível intermédio C. Em chapa de 8 mm com face de 12 mm significa, por exemplo: mordedura até 0,5 mm, poro isolado até 2,4 mm, sobre-espessura até 2,8 mm, desalinhamento até 1,2 mm; fissuras, faltas de fusão e faltas de penetração não se admitem. Em estruturas metálicas o nível C corresponde à classe de execução EXC2 da EN 1090-2. A indicação «ISO 5817-C» num desenho quer dizer exactamente isso.
Em que difere a ISO 10042 da ISO 5817?
No material. Ambas definem níveis de qualidade B, C e D para ligações soldadas, mas a ISO 5817 é para aço, níquel, titânio e suas ligas, e a ISO 10042 para alumínio e suas ligas, com valores-limite próprios. Os valores de uma não se usam em soldaduras abrangidas pela outra.
Actualizado: