Рівні якості B, C і D за ISO 5817
Той самий дефект буває водночас допустимим і недопустимим — залежно від рівня якості, записаного в документації. Нижче повна таблиця меж за трьома рівнями і пояснення, звідки рівень береться.
Коротка відповідь
ISO 5817 ділить вимоги на три рівні:
- B — суворий. Найвужчі межі, зазвичай у відповідальних конструкціях і за змінного навантаження.
- C — середній. Найчастіший у звичайних будівельних конструкціях.
- D — м’який. Малонавантажені елементи.
Рівень — не оцінка зварника й не міра його старання, а критерій приймання. Обирає його документація, а не той, хто дивиться на шов.
Що таке ISO 5817: EN ISO 5817, DIN EN ISO 5817 і PN-EN ISO 5817
ISO 5817 — стандарт, який визначає, наскільки великим може бути дефект зварного з'єднання, виконаного зварюванням плавленням, перш ніж шов бракують. Він охоплює сталь, нікель, титан і їхні сплави завтовшки від 0,5 мм; для алюмінію діє відповідний стандарт ISO 10042.
EN ISO 5817 — європейська публікація того самого тексту, а DIN EN ISO 5817, PN-EN ISO 5817, BS EN ISO 5817 і UNE-EN ISO 5817 — його національні версії. Префікс показує, хто видав документ, а не які межі діють: числа в таблиці нижче однакові.
Стандарт не описує спосіб зварювання. Як виконують шов, визначає WPS (технологічна інструкція), а ISO 5817 дає лише межі, з якими контролер порівнює виміряне. Значення для конкретної товщини та ширини шва порахує калькулятор допустимих дефектів.
Допустимі величини
Допустиме значення — зазвичай менше з двох: результат за формулою
й зазначене поруч верхнє обмеження. t — товщина металу,
b — ширина шва або лиця.
| Номер | Невідповідність | B — суворий | C — середній | D — м’який |
|---|---|---|---|---|
| 100 | Тріщина | не допускається | не допускається | не допускається |
| 401 | Несплавлення | не допускається | не допускається | не допускається |
| 402 | Непровар кореня шва | не допускається | не допускається | 0,2·t макс. 2 мм |
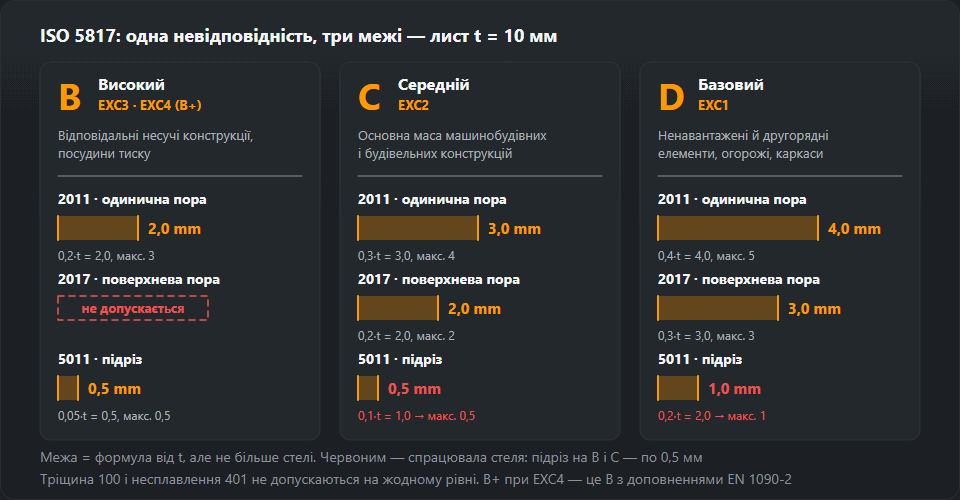
| 2011 | Одинична пора | 0,2·t макс. 3 мм | 0,3·t макс. 4 мм | 0,4·t макс. 5 мм |
| 2017 | Поверхнева пора | не допускається | 0,2·t макс. 2 мм (t > 3 мм) | 0,3·t макс. 3 мм |
| 5011, 5012 | Суцільний підріз | 0,05·t макс. 0,5 мм | 0,1·t макс. 0,5 мм | 0,2·t макс. 1 мм |
| 502 | Надмірна опуклість стикового шва | 1 + 0,1·b макс. 5 мм | 1 + 0,15·b макс. 7 мм | 1 + 0,25·b макс. 10 мм |
| 503 | Надмірна опуклість кутового шва | 1 + 0,1·b макс. 3 мм | 1 + 0,15·b макс. 4 мм | 1 + 0,25·b макс. 5 мм |
| 504 | Надмірний проплав кореня (b — ширина кореня) | 1 + 0,2·b макс. 3 мм | 1 + 0,6·b макс. 4 мм | 1 + 1·b макс. 5 мм |
| 507 | Лінійне зміщення кромок | 0,1·t макс. 3 мм | 0,15·t макс. 4 мм | 0,25·t макс. 5 мм |
| 511 | Незаповнення обробки | не допускається | 0,1·t макс. 1 мм | 0,25·t макс. 2 мм |
| 515 | Увігнутість кореня шва | 0,05·t макс. 0,5 мм | 0,1·t макс. 1 мм | 0,2·t макс. 2 мм |
Норма описує кілька десятків видів невідповідностей і розрізняє додатково діапазони товщин та особливі випадки. У таблиці — ті, що реально потрапляють до протоколів. Значення під конкретну товщину й ширину порахує калькулятор допустимих дефектів — цифри там ті самі, що тут. Повне формулювання вимог, разом із примітками й винятками, завжди лишається в самій нормі.
Що не допускається на жодному рівні
Дві позиції в таблиці вище мають «не допускається» в усіх трьох стовпцях, і це не суворість заради суворості:
Тріщина (100) і несплавлення (401) — площинні дефекти. Їхня небезпека залежить не від розміру, а від форми: вони працюють як надріз, концентрують напруження й ростуть за змінного навантаження. Пора тієї самої довжини незрівнянно менш небезпечна, бо має заокруглені краї й напруження розподіляє, а не збирає.
Непровар (402) допустимий лише на рівні D і тільки як коротка невідповідність. На B і C його немає зовсім — з тієї самої причини.
Практичний висновок: розмір площинного дефекту — не аргумент у розмові з контролером. «Ледве видно» класифікації не змінює.
Звідки рівень береться в документації
У сталевих конструкціях під EN 1090-2 рівень прямо випливає з класу виконання:
| Клас виконання EN 1090-2 | Рівень якості | Типове застосування |
|---|---|---|
| EXC1 | D | Малонавантажені конструкції, господарські будівлі |
| EXC2 | C | Звичайні будівельні конструкції — найчастіший випадок |
| EXC3 | B | Об’єкти з ризиком для людей: громадські будівлі, мости |
| EXC4 | B+ | Критичні конструкції з тяжкими наслідками відмови |
B+ за EXC4 — не четвертий рівень норми, а рівень B з додатковими вимогами, які EN 1090-2 додає понад ISO 5817 для частини невідповідностей. Поза будівництвом рівень зазначає норма на виріб: для обладнання під тиском, резервуарів і трубопроводів це робить відповідна норма своєї групи або специфікація замовника.
Як обрати рівень B, C чи D під виріб
На питання «який рівень за ISO 5817 мені потрібен?» сама норма не відповідає. Вона дає межі для трьох рівнів, а вибір лишає тому, хто задає вимоги до виробу. На практиці рішення завжди ухвалюють в одному порядку:
- Креслення, договір, план контролю. Якщо рівень там записано — «ISO 5817-C», «рівень якості B» у технічних вимогах до швів, — це і є відповідь, і в цеху її ніхто не змінює.
- Стандарт на виріб або клас виконання. Якщо креслення мовчить, дивляться, за яким стандартом виготовляють виріб. Він сам або клас, який він присвоює конструкції чи шву, і вказує рівень.
- Лише потім сам рівень. Якщо його не дають ні папери, ні стандарт на виріб, рівень письмово погоджують із замовником до зварювання — а не підбирають після того, як шов уже оглянули.
Сталеві конструкції — EN 1090-2
Найкоротший ланцюжок: клас виконання дає рівень напряму, як у таблиці вище. Проєктувальник, що написав на кресленні EXC2, уже обрав рівень C, навіть якщо літери C на аркуші немає ніде.
Залізничний рухомий склад — EN 15085-3
На рухомому складі — кузови, візки й навісні деталі, зокрема пісочний бункер, — рівень не береться прямо з креслення. EN 15085-3 спершу присвоює кожному шву клас виконання шва (CP A … CP D) за напруженістю з’єднання та категорією безпеки, а таблиця цього стандарту пов’язує клас із рівнем якості ISO 5817 для сталі або ISO 10042 для алюмінію. Відповідність читають у тій редакції EN 15085-3, яку названо в договорі; тут ми її свідомо не наводимо — опубліковані джерела розходяться.
Посудини, трубопроводи, алюміній, іспит зварника
- Посудини під тиском і трубопроводи — рівень або власні критерії приймання задає стандарт на виріб чи специфікація замовника; ISO 5817 діє там, де цей документ на неї посилається.
- Алюміній — зовсім не ISO 5817, а ISO 10042 зі своїми рівнями й числами (нижче).
- Іспит зварника за ISO 9606-1 — візуальну оцінку контрольного зразка зазвичай ведуть за рівнем B. Докладніше — у статті про атестацію зварника.
Чому не ставити всюди B «про всяк випадок»
Звучить розумно, але коштує грошей і не робить виріб безпечнішим там, де це не потрібно. Вужчі межі — це більше швів поза ними: більше ремонтів, більше повторного контролю, більше суперечок на прийманні. Вищі класи в стандартах на виріб зазвичай тягнуть за собою й більший обсяг контролю та документації, а зварникові доводиться працювати повільніше й більше зачищати. На малонавантаженій огорожі рівень D не менш безпечний — він просто дібраний під завдання. Рівень має випливати з навантаження й наслідків відмови, а не з бажання виглядати суворим.

Як цим користуватися на прийманні
Порядок завжди один. Спершу з документації читають рівень якості. Потім невідповідності присвоюють номер за ISO 6520-1 — без номера немає про що говорити, бо «якась ніби увігнутість» не є позицією в жодній таблиці. І лише маючи номер і рівень, дивляться межу й міряють дефект.
Номери невідповідностей — таблиця ISO 6520-1. Як дефекти виглядають і звідки беруться — каталог дефектів швів. Чим рівень відрізняється від діапазону атестації технології — WPQR.
Як читати таблицю ISO 5817: розібраний приклад
Візьмімо стиковий шов листа 8 мм із лицьовим валиком завширшки 12 мм:
t = 8 мм, b = 12 мм.
t — товщина металу, від неї залежать межі підрізу, пор, непровару,
зміщення кромок і незаповнення обробки. b — ширина лиця шва: її
міряють на самому шві, упоперек, від краю до краю валика, лінійкою або шаблоном
зварника. b входить лише в рядки опуклості (502, 503) і проплаву (504) — але в 504 це інша величина: там b — ширина кореня зі зворотного боку, її міряють окремо, знизу з’єднання.

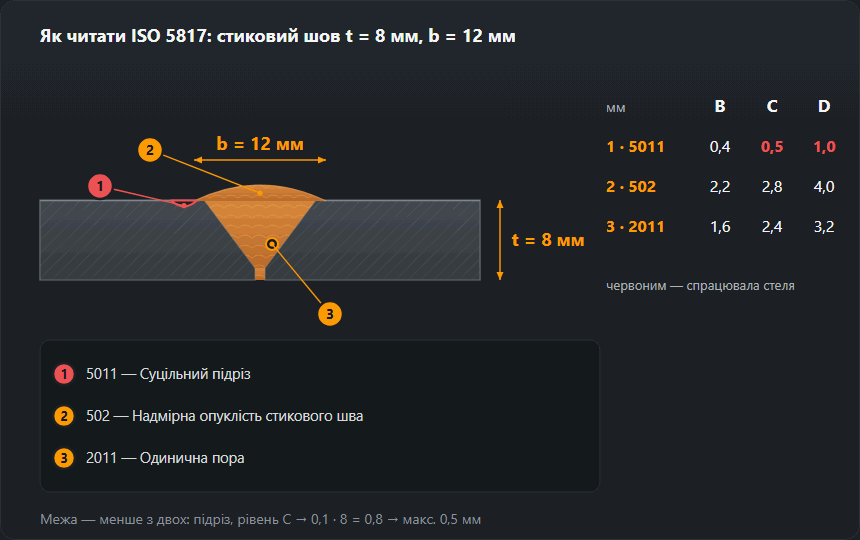
У кожній клітинці таблиці дві частини: формула й стеля («макс.»). Рахують
формулу для свого t або b, порівнюють зі стелею
й беруть менше з двох. Для того самого з’єднання — усі шість
частих позицій:
| Невідповідність | B | C | D |
|---|---|---|---|
| 5011 підріз | 0,05·8 = 0,4 → 0,4 | 0,1·8 = 0,8 → 0,5 (стеля) | 0,2·8 = 1,6 → 1,0 (стеля) |
| 502 надмірна опуклість | 1 + 0,1·12 = 2,2 | 1 + 0,15·12 = 2,8 | 1 + 0,25·12 = 4,0 |
| 2011 пора | 0,2·8 = 1,6 | 0,3·8 = 2,4 | 0,4·8 = 3,2 |
| 402 непровар | не допускається | не допускається | 0,2·8 = 1,6 |
| 511 незаповнення обробки | не допускається | 0,1·8 = 0,8 | 0,25·8 = 2,0 |
| 507 зміщення кромок | 0,1·8 = 0,8 | 0,15·8 = 1,2 | 0,25·8 = 2,0 |
Усі межі на цій сторінці й у калькуляторі пораховано за ISO 5817:2014; у редакції 2023 ці рядки таблиці не змінилися.
Усі значення в мм. В опуклості стелі 5, 7 і 10 мм за
b = 12 мм не досягаються, тож вирішує формула.
У підрізу навпаки: на рівні C формула перевищує 0,5 мм, щойно лист
товщий за 5 мм, і далі вирішує сама стеля. Тому саме підріз — той рядок,
який найчастіше читають неправильно.
Тепер застосування. Заміряний підріз 0,6 мм проходить рівень D (1,0), але не C і не B. Одинична пора 2,8 мм пройде на D (3,2), на C (2,4) — уже ні. Опуклість заввишки 3,0 мм — D так (4,0), C ні (2,8). Один шов, три вердикти — тому рівень треба знати до того, як хтось візьме шаблон. Для своєї товщини й ширини арифметику зробить калькулятор ISO 5817 на тих самих даних.
Типові помилки під час оцінювання за ISO 5817
- Міряти, не назвавши. Підріз (5011) і увігнутість кореня (515) бувають схожі, а межі в них різні: на рівні C за листа 8 мм це 0,5 мм проти 0,8 мм. Спершу номер із таблиці ISO 6520-1.
- Формула без стелі. За листа 20 мм формула підрізу на рівні C дає 2 мм, а допустимо, як і раніше, 0,5 мм.
- Переплутати t і b. Підставивши у формулу опуклості товщину 8 замість ширини валика 12, отримують для рівня C 2,2 мм замість 2,8 мм — і бракують придатний шов.
- Оцінювати алюміній за ISO 5817. Алюмінієві шви оцінюють за ISO 10042; числа для сталі на них не переносяться.
- Плутати рівень якості з обсягом контролю. Рівень каже, що допустимо в тому, що перевірено. Скільки швів і яким методом — ВК, РК, УЗК — задає стандарт на виріб або план контролю. Результати візуального контролю йдуть до протоколу, наприклад такого, як складає генератор протоколу ВК за ISO 17637.
- Вважати рівень оцінкою зварника. Шов, забракований за B і прийнятий за D, не «гірший» у роботі з рівнем D — він просто виконує критерій цієї роботи.
- «Ледве видно» в площинних дефектів. Тріщина або несплавлення будь-якої довжини не проходять на жодному рівні, зокрема на D.
ISO 5817 та ISO 10042: у чому різниця
Обидві норми роблять те саме — рівні якості B, C і D для зварних з’єднань, побудовані однаково, довкола номерів ISO 6520-1, — але для різних матеріалів. ISO 5817 охоплює сталь, нікель, титан та їхні сплави, ISO 10042 — алюміній і його сплави. Літери збігаються, числа ні: межу з таблиці ISO 5817 не можна застосовувати до алюмінієвого шва й навпаки. Там, де один виріб поєднує обидва матеріали — типовий випадок рухомий склад, — документація вказує, яка норма стосується якого шва, а сама EN 15085-3 відсилає до ISO 5817 для сталі й до ISO 10042 для алюмінію. Таблиця й калькулятор на цьому сайті містять лише значення ISO 5817.
Часті питання
Хто обирає рівень якості?
Не контролер і не зварник — документація. Рівень задає проєкт, норма на виріб або договір; у будівельних конструкціях він прямо випливає з класу виконання EXC за EN 1090-2. Якщо в паперах рівня немає, це прогалина, про яку повідомляють до зварювання, а не здогад після.
Який підріз пройде на рівні C при листі 10 мм?
До 0,5 мм. Формула дає 0,1·t, тобто 1 мм, але діє ще верхнє обмеження 0,5 мм — беруть менше з двох. На рівні B було б 0,05·t = 0,5 мм із тим самим обмеженням, на рівні D — 0,2·t = 2 мм, але не більше 1 мм.
Чи поширюється ISO 5817 на алюміній?
Ні. ISO 5817 охоплює зварні з’єднання сталей, нікелю, титану та їхніх сплавів за товщини від 0,5 мм. Для алюмінію та його сплавів ту саму роль виконує ISO 10042 — зі своїми рівнями та своїми значеннями.
Що таке рівень C за ISO 5817?
Середній із трьох рівнів приймання. Для листа 8 мм із валиком 12 мм це, наприклад: підріз до 0,5 мм, одинична пора до 2,4 мм, опуклість до 2,8 мм, зміщення кромок до 1,2 мм; тріщини, несплавлення й непровар не допускаються. У сталевих конструкціях рівень C відповідає класу виконання EXC2 за EN 1090-2. Запис «ISO 5817-C» на кресленні означає саме його.
Чим ISO 10042 відрізняється від ISO 5817?
Матеріалом. Обидві задають рівні якості B, C і D для зварних з’єднань, але ISO 5817 — для сталей, нікелю, титану та їхніх сплавів, а ISO 10042 — для алюмінію та його сплавів, зі своїми граничними значеннями. Числа однієї норми до швів іншої не застосовують.
За яким рівнем оцінюють зразок на іспиті зварника?
Візуальну оцінку контрольного зразка за ISO 9606-1 зазвичай ведуть за рівнем B, найсуворішим. Це критерій іспиту, а не рівень, що потім діє у виробництві, — там вирішує документація на виріб.
Оновлено: