Пори у зварному шві: причини та як їх позбутися
Код 2011 за ISO 6520-1. Найчастіший дефект і водночас найкраще діагностований: за розташуванням і формою пор майже завжди видно, що саме пішло не так — газ, волога чи підготовка.
Звідки береться газ у шві
Розплавлений метал розчиняє гази в багато разів охочіше за твердий. Під час кристалізації розчинність різко падає, газ виділяється — і якщо шов застиг швидше, ніж бульбашка встигла вийти, вона лишається всередині.
Джерел газу лише три, і всі три усувні:
- Волога — у покритті електрода, на кромках, у шлангу, у балоні. Дає водень, а водень небезпечний не лише порами, а й холодними тріщинами.
- Забруднення — мастило, фарба, іржа, ґрунтовка, залишки маркера, цинк. Під час нагрівання вони розкладаються з виділенням газу.
- Повітря — потрапляє у ванну там, де не працює газовий захист: протяг, забите сопло, завеликий виліт, задовга дуга.
За виглядом пор видно причину

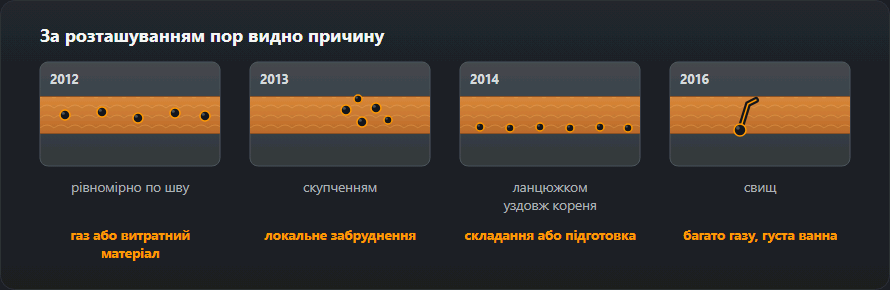
| Як виглядає | Що означає | Що перевірити першим |
|---|---|---|
| Рівномірно по всій довжині шва | Постійне джерело: газ або витратний матеріал | Витрата газу, склад суміші, вологість електродів |
| Скупченнями в окремих місцях | Локальне забруднення | Зачищення кромок, залишки фарби та ґрунту |
| Ланцюжком уздовж кореня | Проблема у складанні або підготовці | Зазор, притуплення, іржа в розробці |
| Поодинокі великі, на початку шва | Немає передпродувки газом | Pre-flow 0,5–2 с, продути шланг після заміни балона |
| У кінці шва, у кратері | Немає продувки після | Post-flow ≈ 1 с на кожні 10 А струму |
| Свищі — витягнуті канали до поверхні | Багато газу, ванна густа | Знизити швидкість, підняти погонну енергію, просушити матеріал |
MMA: що дає пори
- Відсиріле покриття. Основні електроди набирають вологу за кілька годин відкритої пачки. Режим прожарювання — 300–350 °C, 2 години; подробиці у статті про типи покриття.
- Довга дуга. Тримайте її приблизно в діаметр електрода: що довша, то більше повітря підсмоктується у ванну.
- Магнітне дуття. Дугу відводить убік, захист рветься. Допомагає перенесення затискача маси й зварювання від маси.
MIG/MAG: що дає пори
- Забите бризками сопло. Найчастіша причина. Чистити й обробляти антипригарним засобом регулярно, а не «коли зовсім».
- Витрата газу. Орієнтир — літри на хвилину приблизно дорівнюють діаметру сопла в міліметрах. Понад 20 л/хв робить гірше, а не краще.
- Довгий виліт дроту. Сопло відходить від ванни, захищена зона зміщується. Тримати в межах 10–15 мм.
- Оцинковка й ґрунт. Цинк кипить за 907 °C і скипає просто у ванні. Кромки під шов зачищають до чистого металу щонайменше на 25 мм у кожен бік.
- Витоки в рукаві. Підсмоктування повітря крізь тріщину в шлангу дає пори за формально правильної витрати. Перевіряється мильною водою.
TIG: що дає пори
- Брудна присадка. Пруток беруть чистими рукавицями й протирають; відбиток пальця — це вже жир.
- Немає піддуву кореня. На трубах із нержавійки корінь окислюється зсередини — потрібен аргон усередину труби.
- Короткий продув після зварювання. Орієнтир — секунда на кожні 10 А. Синій або чорний вольфрам — пряма ознака.
- Забруднений аргон. Залишок у балоні нижче 10–15 бар краще не використовувати на відповідальних швах.
Порядок дій, якщо шов уже пористий
- Визначити межі дефектної ділянки — візуально, а за сумніву капілярним контролем.
- Вибрати метал шліфмашинкою або вирубати до чистого металу, із заходом 15–20 мм за межі дефекту.
- Зачистити, знежирити, просушити кромки.
- Усунути причину — інакше повториться рівно те саме.
- Заварити наново з тими самими режимами, що задані в карті, за потреби з підігрівом.
- Проконтролювати повторно.
Проваріть короткий валик на чистій пластині тим самим режимом. Якщо пори зникли — річ у підготовці або основному металі. Якщо лишилися — причина в газі, витратному матеріалі чи обладнанні.
Види пор і їхні номери в протоколі
У протоколі контролю пори — це не «пори», а конкретні номери ISO 6520-1. Кожен номер підказує причину:
- 2011 — одинична пора. Сферична, усередині шва. Одинична пора буває випадковістю, наприклад крапля із забрудненого сопла.
- 2012 — рівномірна пористість. Пори по всій довжині: постійне джерело газу, найчастіше захист.
- 2013 — скупчення пор. Гніздо в одному місці: місцеве забруднення або місце запалювання й обриву дуги.
- 2014 — ланцюжок пор. Пори в лінію вздовж осі шва, часто в корені або на межі валиків.
- 2016 — нориця. Видовжений «хробак» — газ, що виходить крізь метал, який застигає, зазвичай за холодної ванни або вологи.
- 2017 — поверхнева пора. Відкрита назовні; типова для оцинковки, фарби й сильного протягу.
Повний список з іншими порожнинами — у таблиці номерів дефектів ISO 6520-1.
Скільки пор допускає ISO 5817
Пори — дефект із найм’якшими межами, але межі є. Для одиничної пори калькулятор сайту рахує допустимий діаметр за формулою від товщини t зі стелею:
- рівень B: 0,2·t, не більше 3 мм;
- рівень C: 0,3·t, не більше 4 мм;
- рівень D: 0,4·t, не більше 5 мм.
На металі 6 мм це 1,2, 1,8 і 2,4 мм, на 10 мм — 2,0, 3,0 і 4,0 мм, а з 20 мм межі стоять на стелях 3, 4 і 5 мм. Крім одиничної пори, норма окремо оцінює скупчення, ланцюжки й сумарну площу пор на проекції шва — тому шов без жодної «завеликої» пори може піти в брак через те, що пор забагато. Значення для своєї товщини перевірте в калькуляторі допустимих дефектів ISO 5817.
Ці три межі стосуються пори всередині шва (2011). Для поверхневої пори (2017) в ISO 5817 окремий, суворіший рядок: на рівні B вона не допускається, на C — 0,2·t, не більше 2 мм, і лише за товщини понад 3 мм, на D — 0,3·t, не більше 3 мм. На металі 10 мм це брак, 2,0 і 3,0 мм. Саме цей рядок застосовують під час візуального контролю: оком видно лише відкриті пори.
Витрата газу: орієнтовні значення
Газовий захист — найчастіше джерело пор при MIG/MAG і TIG. Діапазони, з яких починають:
| Метод | Газ | Витрата, л/хв |
|---|---|---|
| MAG, сталь | CO₂ або Ar+18 % CO₂ | 10–16 |
| MIG/MAG, нержавійка | Ar+2 % CO₂ (M12), Ar+He (I3) | 12–16 |
| MIG, алюміній | Ar, Ar+He | 14–20 |
| TIG, сталь і нержавійка | Ar 99,99 | 6–10 |
| TIG, алюміній (AC) | Ar 99,99 | 8–12 |
| Піддув кореня труби | Ar, N₂+H₂ | 4–8 |
Значення для сопла 12–16 мм у затишку. На протязі не додавайте витрати, а закрийте пост: надто сильний струмінь стає турбулентним і сам підсмоктує повітря.
Три практичні зауваги. Витрату міряють ротаметром, прикладеним до сопла, а не читають із редуктора: редуктор показує, скільки газу випускає балон, а не скільки доходить до ванни. Верхня межа діапазону не «безпечніша» — надмірна витрата закручує струмінь і підсмоктує повітря. Надворі збільшення витрати не замінить захисту від вітру. Витрату й запас балона на зміну порахує калькулятор витрати газу.
Де пори — і що це означає
- Лише на початку шва. Закоротке продування перед зварюванням або запалювання на холодному брудному місці. Запалюйте в обробці перед швом і заводьте дугу.
- Лише в кратері наприкінці. Закоротке продування після зварювання або різкий обрив дуги.
- Лише на деяких листах. Ґрунт, олива після різання, оцинковка чи окалина — справа в металі, а не в режимі.
- Ланцюжком у корені. Немає захисту знизу або повітря підсмоктується крізь зазор; на трубах — невдалий піддув кореня.
Типові помилки в боротьбі з порами
- Насамперед додати газу. Спершу сопло, шланг і протяг — на них припадає більшість випадків.
- Заварити пори зверху. Новий валик накриває пори, але не прибирає їх; на знімку вони лишаються, а газ із них може зіпсувати наступний валик.
- Зішліфувати одну поверхневу пору. Під 2017 зазвичай є інші. Після вибирання перевірте дно, краще капілярним контролем.
- Міняти кілька речей одночасно. Якщо разом замінити балон, сопло й дріт і пори зникнуть, причина лишиться невідомою — і повернеться наступного разу.
- Вважати пори косметикою. Самі пори бувають допустимі, але їхнє джерело — волога в електроді з основним покриттям — це ще й водень, який у сталях підвищеної міцності дає холодні тріщини.
Часті питання
Чому пористий шов виходить лише надворі?
Вітер здуває газовий захист. Для MIG/MAG критичний уже протяг 2 м/с, для TIG — менший. Збільшувати витрату газу марно: вище 20 л/хв потік стає турбулентним і сам підсмоктує повітря. Допомагають екрани, а на монтажі — перехід на MMA або порошковий самозахисний дріт.
Пори з’явилися після заміни балона — чому?
Три часті причини: у балоні не той газ, залишок тиску замалий (нижче 10–15 бар із дна йде волога й домішки), або після заміни не продули шланг. Перевірити залишок зручно в калькуляторі витрат газу.
Чи можна заварити пори зверху?
Ні. Пористу ділянку вибирають до чистого металу й заварюють наново, усунувши причину. Наплавлення поверх пор лишає їх усередині шва — вони просто перестають бути видимими, а міцність з’єднання не відновлюється.
Скільки пор допускає ISO 5817?
Для одиничної пори всередині шва (2011) калькулятор сайту рахує діаметр до 0,2·t на рівні B (не більше 3 мм), 0,3·t на C (не більше 4 мм) і 0,4·t на D (не більше 5 мм). На металі 10 мм це 2,0, 3,0 і 4,0 мм. Поверхневу пору (2017) норма оцінює суворіше: на B вона не допускається, на C — 0,2·t, не більше 2 мм, на D — 0,3·t, не більше 3 мм. Скупчення, ланцюжки й сумарна площа пор — окремі позиції норми.
Яку витрату газу ставити, щоб не було пор?
Орієнтовно: MAG по сталі 10–16 л/хв, TIG по сталі й нержавійці 6–10 л/хв, MIG по алюмінію 14–20 л/хв, піддув кореня труби 4–8 л/хв. Витрату міряють ротаметром на соплі, а не читають із редуктора: витік між балоном і пальником редуктор показує як «нормальну» витрату.
Чим пора 2011 відрізняється від 2017?
2011 — пора всередині шва, її видно на рентгенівському знімку або після зішліфування. 2017 — поверхнева пора, відкрита назовні й видима оком. Поверхнева пора зазвичай означає, що під нею є інші, тож після її вибирання перевіряють, що глибше.
Оновлено: