Pourquoi les soudures ont des porosités et comment distinguer les causes
Du gaz qui était dissous dans le bain de fusion et n’est pas sorti avant que le métal se fige. Le défaut le plus courant qui soit, et celui dont la cause se lit en général sur la disposition des trous.

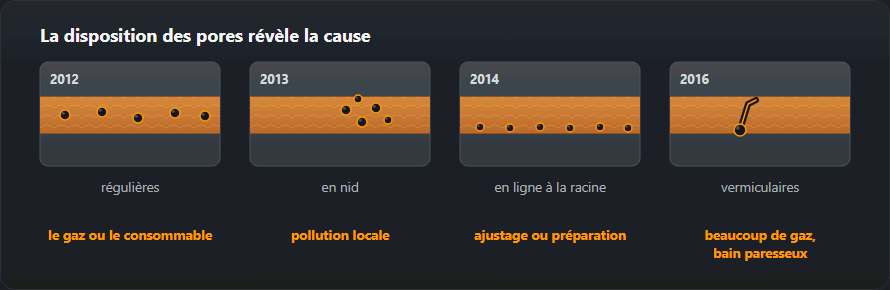
Lisez d’abord la disposition
Réparties régulièrement sur toute la soudure. La protection est insuffisante partout : débit trop faible, tuyau qui fuit, buse encrassée de projections, ou courant d’air sur l’établi. C’est de très loin le cas le plus courant.
En nids. Quelque chose de local sur la surface — une plaque de peinture, d’huile, d’apprêt ou de rouille qui n’a pas été enlevée. Les nids suivent la contamination, ils apparaissent donc là où elle se trouvait.
En ligne le long de la racine. Le jeu à la racine aspire de l’air de l’autre côté, ou le support envers est contaminé. Sur tube, cela signifie en général que l’inertage a échoué.
Soufflures vermiculaires — longues soufflures tubulaires. Du gaz qui s’échappe à travers du métal en train de se figer, typiquement parce que le bain est trop froid ou se fige trop vite. Souvent accompagnées d’humidité dans le produit d’apport.
Les mêmes dispositions d’un coup d’œil, avec deux de plus — des soufflures seulement au début ou seulement dans le cratère :
| Aspect | Ce que ça signifie | À vérifier en premier |
|---|---|---|
| Régulièrement sur toute la soudure | Une source constante : le gaz ou le consommable | Débit de gaz, composition du mélange, électrodes humides |
| En nids, en points isolés | Souillure locale | Nettoyage des bords, reste de peinture et de primaire |
| En chapelet le long de la racine | Le problème vient de l’assemblage ou de la préparation | Le jeu, le méplat, la rouille dans le chanfrein |
| Quelques grosses au début de la soudure | Pas de pré-gaz | Pré-gaz de 0,5–2 s, purger le tuyau après un changement de bouteille |
| En fin de soudure, dans le cratère | Pas de post-gaz | Post-gaz ≈ 1 s pour chaque 10 A de courant |
| Piqûres en tunnel — longs canaux débouchant en surface | Beaucoup de gaz et un bain pâteux | Ralentir, augmenter l’énergie de soudage, sécher le matériau |
Les cinq sources
Gaz de protection. Débit, fuites, buse bouchée, vent. Le seuil pour le vent est bas : environ 2 m/s emporte la protection, ce qui correspond à un léger courant d’air par une porte ouverte.
Humidité. Dans les électrodes basiques surtout, mais aussi dans le fil fourré et sur une tôle froide couverte de condensation. Les électrodes basiques demandent un étuvage à 300–350 °C puis une étuve portative.
Contamination de surface. Peinture, apprêt, huile, fluide de coupe, rouille et — le pire de tout — galvanisation. Le zinc bout à 907 °C, bien en dessous de la température du bain, il dégaze donc directement dans la soudure. Meulez le revêtement sur au moins 25 mm de chaque côté du joint.
Longueur d’arc. Un arc long aspire de l’air au-delà de la protection, en MMA comme en MIG. C’est pourquoi les porosités disparaissent souvent quand on dit à un débutant simplement de souder plus près.
Azote de l’air. Le produit final de toutes les défaillances ci-dessus : l’azote est bien plus soluble dans l’acier fondu que dans l’acier solide, il sort donc de la solution quand la soudure se fige et n’a nulle part où aller.
Les traiter dans l’ordre
Prenez-les par ordre de coût. Regardez la surface du joint et nettoyez-la correctement. Regardez la buse et le tuyau de gaz. Mettez un débitmètre sur la torche plutôt que de vous fier au détendeur. Protégez l’établi. Seulement ensuite, commencez à modifier les réglages — et si les consommables sont restés ouverts dans un magasin humide, réglez cela avant tout le reste.
Sur l’aluminium les règles sont encore plus strictes, parce que l’hydrogène se dissout facilement dans l’aluminium fondu et presque pas dans l’aluminium solide : voir souder l’aluminium.
Types de porosités et leurs numéros de rapport
Sur un rapport de contrôle, les porosités ne s’appellent pas « porosités » mais portent des numéros précis de l’ISO 6520-1, et chacun suggère une cause :
- 2011 — soufflure isolée. Sphérique, à l’intérieur de la soudure. Une soufflure isolée peut être un accident, comme une goutte de projection tombée d’une buse sale.
- 2012 — porosité uniformément répartie. Des soufflures sur toute la longueur : une source de gaz constante, en général la protection.
- 2013 — porosité en nid. Un nid à un endroit : contamination locale, ou un point où l’arc a été amorcé puis coupé.
- 2014 — porosité alignée. Des soufflures en ligne le long de l’axe de la soudure, souvent à la racine ou à la limite entre deux passes.
- 2016 — soufflure vermiculaire. Un tube allongé — du gaz qui s’échappe à travers du métal en train de se figer, typiquement avec un bain froid ou de l’humidité.
- 2017 — soufflure débouchante. Ouverte vers l’extérieur ; typique du revêtement de zinc, de la peinture et d’un fort courant d’air.
La liste complète avec les autres cavités est dans le tableau des numéros d’imperfections de l’ISO 6520-1.
Quelle porosité est acceptable selon l’ISO 5817
Les porosités ont les limites les plus généreuses de toutes les imperfections — mais elles ont des limites. Pour une soufflure isolée, le calculateur du site détermine le diamètre admis à partir de l’épaisseur t, avec un plafond :
- niveau B : 0,2·t, max. 3 mm ;
- niveau C : 0,3·t, max. 4 mm ;
- niveau D : 0,4·t, max. 5 mm.
Sur une tôle de 6 mm cela donne 1,2, 1,8 et 2,4 mm, sur 10 mm 2,0, 3,0 et 4,0 mm, et à partir de 20 mm les limites sont à leurs plafonds de 3, 4 et 5 mm. Outre la soufflure isolée, la norme évalue séparément les nids, la porosité alignée et la surface totale des soufflures sur la soudure projetée — une soudure sans aucune soufflure « trop grosse » peut donc quand même être rejetée parce qu’il y en a trop. La valeur pour votre épaisseur se trouve dans le calculateur d’acceptation de l’ISO 5817.
Ces trois limites s’appliquent à une soufflure à l’intérieur de la soudure (2011). Une soufflure débouchante (2017) a sa propre ligne, plus sévère, dans l’ISO 5817 : non admise au niveau B ; en C 0,2·t, max. 2 mm, et seulement au-dessus de 3 mm d’épaisseur ; en D 0,3·t, max. 3 mm. Sur une tôle de 10 mm, cela donne un rejet, 2,0 et 3,0 mm. C’est la ligne utilisée au contrôle visuel, car l’œil ne voit que les soufflures ouvertes.
Débit du gaz de protection : valeurs de départ
La protection gazeuse est la première source de porosités en MIG/MAG et en TIG. Voici les plages de départ :
| Procédé | Gaz | Débit, l/min |
|---|---|---|
| MAG, acier | CO₂ ou Ar+18 % CO₂ | 10–16 |
| MIG/MAG, inox | Ar+2 % CO₂ (M12), Ar+He (I3) | 12–16 |
| MIG, aluminium | Ar, Ar+He | 14–20 |
| TIG, acier et inox | Ar 99,99 | 6–10 |
| TIG, aluminium (AC) | Ar 99,99 | 8–12 |
| Protection envers dans un tube | Ar, N₂+H₂ | 4–8 |
Pour une buse de 12–16 mm, sans courant d’air. En présence de courants d’air, n’augmentez pas le débit — protégez plutôt la zone : un jet trop fort devient turbulent et aspire l’air de lui-même.
Trois points pratiques. Mesurez le débit avec un débitmètre à tube plaqué contre la buse plutôt que de lire le détendeur : le détendeur indique ce qui sort de la bouteille, pas ce qui atteint le bain. Le haut de la plage n’est pas « plus sûr » — un débit trop fort devient turbulent et aspire de l’air. À l’extérieur, plus de gaz ne remplace pas un pare-vent. La consommation et l’autonomie de la bouteille par poste de travail se calculent avec le calculateur de consommation de gaz.
Quand les soufflures apparaissent — et ce que cela signifie
- Seulement à l’extérieur ou près d’une porte ouverte. Un courant d’air emporte la protection. Un écran aide ; plus de gaz, non.
- Depuis le changement de bouteille. Un mélange différent de la fois précédente, de l’humidité dans le robinet, ou un nouveau raccord qui fuit.
- Seulement sur certaines tôles. Apprêt, huile de coupe, galvanisation ou calamine — le matériau, pas les réglages.
Erreurs courantes en luttant contre les porosités
- Augmenter d’abord le gaz. Vérifiez d’abord la buse, le tuyau et le courant d’air — ils expliquent la plupart des cas.
- Souder par-dessus les soufflures. Une nouvelle passe recouvre les soufflures mais ne les supprime pas ; elles restent sur le radiogramme, et le gaz qui en sort peut gâcher la passe suivante.
- Meuler une soufflure débouchante et s’arrêter là. Une 2017 en a généralement d’autres dessous. Après meulage, vérifiez le fond, idéalement au ressuage.
- Changer plusieurs choses à la fois. Changez la bouteille, la buse et le fil ensemble et les soufflures disparaissent — mais vous ne savez pas pourquoi, et elles reviennent la fois suivante.
- Traiter la porosité comme cosmétique. Les soufflures elles-mêmes peuvent être acceptables, mais leur source — l’humidité dans une électrode basique — est aussi de l’hydrogène, qui dans les aciers à haute résistance provoque la fissuration à froid.
Réparer une soudure poreuse
- Repérez l’étendue de la zone poreuse — à l’œil, et au ressuage en cas de doute.
- Meulez ou gougez jusqu’au métal sain, en dépassant un peu les extrémités visibles.
- Nettoyez, dégraissez et séchez le chanfrein.
- Supprimez d’abord la cause — sinon la réparation sera poreuse pour exactement la même raison.
- Ressoudez selon les paramètres du DMOS (WPS) et recontrôlez par la même méthode.
Questions fréquentes
Augmenter le débit de gaz guérit-il les porosités ?
En général non, et souvent cela aggrave les choses. Au-dessus d’environ 20 l/min le jet devient turbulent et se met à aspirer de l’air dans la protection. Si 12–16 l/min ne suffisent pas, le problème est un courant d’air, une fuite, une buse bouchée ou l’état de la surface — pas le débitmètre.
Pourquoi seul le début de la soudure est-il poreux ?
Parce qu’il n’y avait pas encore de gaz dans le tuyau, ou que le pré-gaz n’était pas réglé. Purgez la ligne avant la première passe de la journée et vérifiez le temps de pré-gaz. L’image inverse — des porosités seulement en fin de soudure — vient d’un post-gaz trop court, qui laisse le cratère refroidir à l’air.
Peut-on laisser des porosités ?
Dans certaines limites, oui : les soufflures rondes sont le défaut le moins nocif qui soit, et la NF EN ISO 5817 limite à la fois la taille d’une soufflure isolée et la part de surface projetée à chaque niveau de qualité. La limite pour une soufflure isolée à votre épaisseur, c’est ce que calcule le calculateur d’acceptation.
Quelle porosité l’ISO 5817 admet-elle ?
Pour une soufflure isolée à l’intérieur de la soudure (2011), le calculateur du site admet un diamètre jusqu’à 0,2·t au niveau B (max. 3 mm), 0,3·t en C (max. 4 mm) et 0,4·t en D (max. 5 mm). Sur une tôle de 10 mm, cela fait 2,0, 3,0 et 4,0 mm. Une soufflure débouchante (2017) est jugée plus sévèrement : non admise en B, 0,2·t, max. 2 mm en C et 0,3·t, max. 3 mm en D. Les nids, la porosité alignée et la surface totale des soufflures sont des entrées séparées dans la norme.
Quelle différence entre une soufflure 2011 et 2017 ?
La 2011 est une soufflure à l’intérieur de la soudure — on la voit sur un radiogramme ou après meulage. La 2017 est une soufflure débouchante, ouverte vers l’extérieur et visible à l’œil. Une soufflure débouchante signifie en général qu’il y en a d’autres dessous, donc après l’avoir meulée on vérifie ce qu’il y a plus profond.
Les porosités sont-elles un motif de rejet d’un test de soudeur ?
Seulement si elles dépassent les limites du niveau utilisé pour le test. Une éprouvette de la NF EN ISO 9606-1 est normalement jugée au niveau B, le plus sévère : une soufflure débouchante fait échouer d’emblée le contrôle visuel, et sur une tôle de 10 mm une soufflure interne de plus de 2 mm fait échouer au radiogramme. Une éprouvette pleine de soufflures dans les limites peut quand même échouer au radiogramme à cause de la surface totale des soufflures.
Mis à jour :