Limites d’acceptation selon l’ISO 5817
Le défaut que vous venez de mesurer est-il acceptable — au niveau de qualité B, C ou D, pour l’épaisseur que vous avez sous les yeux ?
Réponse courte
Trois niveaux de qualité : B sévère, C intermédiaire, D modéré. Les fissures et le manque de fusion ne sont admis à aucun d’eux ; les autres imperfections ont des limites qui dépendent de l’épaisseur ou de la largeur de soudure. Le calculateur ci-dessous donne la limite pour votre épaisseur et votre défaut.

Les trois niveaux
B est sévère, C intermédiaire, D modéré. Le niveau n’est pas choisi par le soudeur : il vient de la conception, et figure sur le plan ou dans le DMOS (WPS). Les appareils à pression et les structures soumises à des charges dynamiques exigent normalement B ; les structures statiques ordinaires se contentent souvent de C.
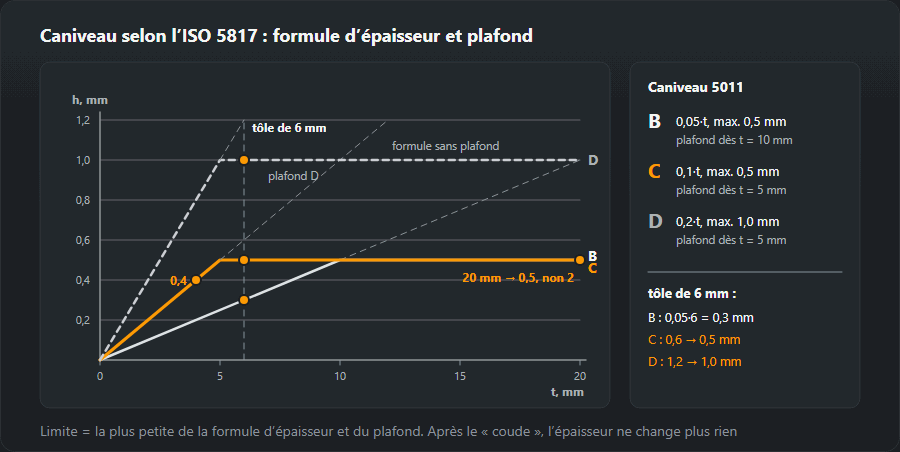
La plupart des limites sont proportionnelles à l’épaisseur, avec un plafond absolu. Le caniveau au niveau C, par exemple, vaut 0,1·t mais jamais plus de 0,5 mm — donc sur une tôle de 20 mm, c’est le plafond qui décide, pas la proportion.
| Niveau | Désignation | Domaine d’application |
|---|---|---|
| B | Sévère | Structures porteuses critiques, appareils à pression, EXC3–EXC4 selon l’EN 1090-2 |
| C | Intermédiaire | L’essentiel de la construction mécanique et de la charpente métallique, EXC2 |
| D | Modéré | Pièces non chargées et secondaires, garde-corps, châssis |
Ce qui n’est jamais acceptable
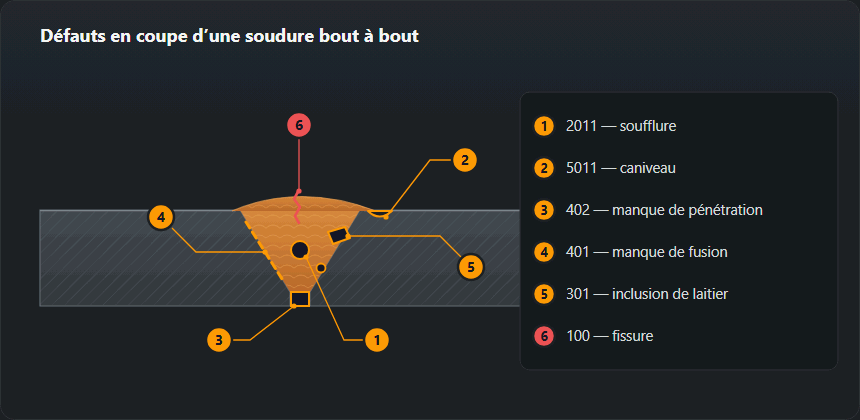
Les fissures et les manques de fusion sont rédhibitoires à tous les niveaux, sans aucune mesure à discuter. C’est la raison pratique pour laquelle le manque de fusion pèse plus lourd qu’un cordon simplement peu soigné : une soudure moche peut passer, une soudure avec une fissure ne passe pas.
Le calculateur couvre les imperfections qui reviennent le plus souvent au contrôle visuel. Quand de l’argent ou la sécurité dépendent de la réponse, c’est le texte de l’ISO 5817 qui tranche — il comporte des notes, des exceptions et une liste d’imperfections plus large que ce qu’un calculateur devrait prétendre reproduire.
Utiliser le calculateur, pas à pas
- Nommez l’imperfection avant de la mesurer. Un caniveau en pied de la passe de finition et une retassure à la racine se ressemblent, mais se calculent différemment. Vérifiez le numéro dans le tableau de référence ISO 6520-1.
- Prenez le niveau dans les documents. Le plan, le DMOS ou la spécification du produit ; en construction métallique, la classe d’exécution EXC. Le niveau ne se choisit jamais pour arranger la mesure.
- Saisissez l’épaisseur nominale t — la valeur du plan, pas celle que donne le pied à coulisse après meulage. La plupart des limites en sont calculées.
- Pour 502 et 503, saisissez la largeur b ; pour 504, la largeur de racine dans son propre champ. Surépaisseur d’une soudure bout à bout — largeur de la passe de finition ; convexité d’une soudure d’angle — largeur de la face de la soudure d’angle ; excès de pénétration — largeur du cordon de racine.
- Saisissez la valeur mesurée et lisez le verdict. Le champ « Règle » montre la formule et « Plafond absolu » le maximum fixe ; quand la valeur admissible est égale au plafond, c’est le plafond qui a décidé du résultat, pas l’épaisseur.
Limites ISO 5817 au niveau C pour des épaisseurs courantes
Ci-dessous, les mêmes règles que celles du calculateur, calculées pour une série d’épaisseurs, pour ne pas avoir à les saisir une à une à l’établi. Les valeurs en gras sont celles où la formule donnerait davantage et où le plafond s’applique. Un tiret signifie que l’imperfection n’est pas admise à ce niveau. Seules les imperfections calculées à partir de l’épaisseur t figurent ici — la surépaisseur, la convexité et l’excès de pénétration dépendent de la largeur b, utilisez donc le calculateur pour celles-là.
| N° | Défaut | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Pénétration incomplète (manque de pénétration à la racine) | — | — | — | — | — | — | — | — |
| 2011 | Soufflure isolée | 1,2 | 1,5 | 1,8 | 2,4 | 3 | 3,6 | 4 | 4 |
| 2017 | Soufflure débouchante | 0,8 | 1 | 1,2 | 1,6 | 2 | 2 | 2 | 2 |
| 5011, 5012 | Caniveau continu | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Désalignement linéaire | 0,6 | 0,75 | 0,9 | 1,2 | 1,5 | 1,8 | 3 | 4 |
| 511 | Remplissage insuffisant du chanfrein | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
| 515 | Retassure à la racine | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1 | 1 | 1 |
Le tableau montre un point facile à manquer : au niveau C, le caniveau atteint son plafond de 0,5 mm dès la tôle de 5 mm, tandis qu’un manque de remplissage du chanfrein et une retassure à la racine plafonnent à 1 mm à partir de 10 mm. Sur les fortes épaisseurs, la tolérance pour ces imperfections ne croît pas avec l’épaisseur.
Les mêmes épaisseurs au niveau B
| N° | Défaut | t = 4 | t = 5 | t = 6 | t = 8 | t = 10 | t = 12 | t = 20 | t = 30 |
|---|---|---|---|---|---|---|---|---|---|
| 402 | Pénétration incomplète (manque de pénétration à la racine) | — | — | — | — | — | — | — | — |
| 2011 | Soufflure isolée | 0,8 | 1 | 1,2 | 1,6 | 2 | 2,4 | 3 | 3 |
| 2017 | Soufflure débouchante | — | — | — | — | — | — | — | — |
| 5011, 5012 | Caniveau continu | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
| 507 | Désalignement linéaire | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1,2 | 2 | 3 |
| 511 | Remplissage insuffisant du chanfrein | — | — | — | — | — | — | — | — |
| 515 | Retassure à la racine | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,5 | 0,5 | 0,5 |
Le niveau B n’admet aucun manque de remplissage du chanfrein, et calcule le caniveau et la retassure à la racine avec la moitié du coefficient du niveau C (0,05·t au lieu de 0,1·t) et un plafond de 0,5 mm. Le désalignement linéaire sur une tôle de 20 mm vaut 2 mm en B contre 3 mm en C — sur tube et sur tôle forte, c’est souvent ce qui décide s’il faut défaire l’assemblage avant même de commencer à souder.
Exemples calculés
Caniveau sur tôle de 6 mm
Niveau C : la formule 0,1·6 donne 0,6 mm, mais le plafond est de 0,5 mm, et c’est le plafond qui s’applique. Une lecture de 0,4 mm est acceptable. La même soudure évaluée au niveau B (0,05·6 = 0,3 mm) est rédhibitoire, alors qu’en D (0,2·6 = 1,2, plafonné à 1,0 mm) elle passe avec une large marge. Que faire d’un caniveau hors tolérance, c’est la page sur le caniveau.

Surépaisseur sur une passe de finition large de 16 mm
La limite se calcule d’après la largeur de la passe de finition : en B 1 + 0,1·16 = 2,6 mm, en C 1 + 0,15·16 = 3,4 mm, en D 1 + 0,25·16 = 5,0 mm. Une surépaisseur de 3,0 mm passe en C et échoue en B. Si B est exigé, meuler la passe de finition jusqu’à 2,6 mm suffit — rien à resouder — mais il ne faut pas meuler en dessous de la surface de la tôle.
Désalignement linéaire sur tôle de 30 mm
Au niveau C, la formule 0,15·30 donne 4,5 mm et le plafond de 4 mm s’applique ; en B, 0,1·30 tombe exactement sur le plafond de 3 mm. Le désalignement se mesure sur l’assemblage pointé avant soudage : une fois la passe de finition posée, on ne peut le juger qu’indirectement, et la seule correction est de défaire l’assemblage à la coupe.
Excès de pénétration avec un cordon de racine de 4 mm
B : 1 + 0,2·4 = 1,8 mm ; C : 1 + 0,6·4 = 3,4 mm ; D : 1 + 1,0·4 = 5 mm, exactement le plafond. L’écart entre B et C est ici presque du simple au double : une racine qui passe en C sans commentaire demande souvent un meulage par l’intérieur, ou un changement de courant et de jeu à la racine, pour satisfaire B.
Avec quoi mesurer, et comment
Pour le contrôle visuel, l’ISO 17637 demande au moins 350 lx d’éclairement (500 lx recommandés), l’œil à 600 mm au plus de la surface et un angle de vision d’au moins 30°. Nettoyez d’abord le laitier et les projections — mesurer à travers le laitier, c’est mesurer le laitier.
- Caniveau et retassure à la racine — la pointe de profondeur d’une jauge de soudure, mise à zéro sur la tôle intacte à côté de la soudure.
- Surépaisseur et convexité — une jauge qui enjambe les deux bords du métal de base ; mesurez la largeur b avec le même outil dans la même section.
- Désalignement linéaire — une jauge, ou une règle et des cales d’épaisseur de chaque côté du joint ; la plus grande marche compte.
- Porosité en surface — sa plus grande dimension ; les porosités internes ne se jugent pas à l’œil, il faut pour cela la radiographie ou les ultrasons.
Consignez le résultat avec l’emplacement et l’instrument utilisé — le générateur de rapport de contrôle visuel utilise les mêmes limites que ce calculateur.
Erreurs fréquentes avec le calculateur
- Laisser b vide. Le calculateur travaille alors à partir de l’épaisseur t. Avec t = 10 mm et une passe de finition de 16 mm, la surépaisseur au niveau C ressort à 2,5 mm au lieu de 3,4 mm — et une soudure saine est refusée.
- Épaisseur mesurée au lieu de l’épaisseur nominale. Une tôle meulée ou corrodée donne un t plus petit et une limite plus serrée que ne le prévoit la norme.
- Confondre pénétration et surépaisseur. 504 concerne l’envers, calculé d’après la largeur de racine ; 502 concerne la passe de finition. Les formules et les plafonds diffèrent.
- Prendre une porosité isolée pour toute la porosité. Le calculateur vérifie une seule porosité. Les nids, les porosités alignées et l’aire totale des porosités sont des entrées distinctes de la norme — voir les porosités dans les soudures.
- Travailler à la limite. Une valeur égale à la limite est acceptable, mais toute mesure comporte une incertitude. Une imperfection qui passe de 0,05 mm peut échouer avec un autre contrôleur et une autre jauge.
Un verdict « rédhibitoire » — et ensuite
« Rédhibitoire » ne veut pas automatiquement dire « à découper ». La surépaisseur et la convexité se meulent en général, le caniveau se raccorde ou se comble par un cordon mince, et une porosité de surface se meule puis la zone est contrôlée pour voir s’il y en a d’autres dessous. Les imperfections planes sont différentes : une fissure ou un manque de fusion s’enlève jusqu’au métal sain et se ressoude — les causes et la séquence de réparation sont sur la page manque de fusion et de pénétration. Après chaque réparation, l’endroit est recontrôlé par la même méthode, et par une méthode volumétrique si les documents l’exigent. Le tableau complet des exigences, avec la façon de choisir un niveau pour un produit, est sur la page niveaux de qualité ISO 5817.
Questions fréquentes
Quel niveau de qualité s’applique si le plan n’en indique aucun ?
Alors il n’est pas spécifié, et c’est une lacune de la documentation, pas une décision à laisser au soudeur. En construction métallique selon la NF EN 1090, le niveau découle de la classe d’exécution : EXC2 correspond normalement à C, EXC3 à B. Ce n’est pas à deviner.
Pourquoi les fissures ne sont-elles admises à aucun niveau ?
Parce qu’une fissure progresse sous charge. Une porosité est une cavité de taille fixe ; une fissure est une entaille avec une pointe, et la contrainte en fond d’entaille y est pratiquement illimitée. C’est pourquoi aucune dimension admissible n’existe pour elle, quel que soit le niveau de qualité.
La valeur mesurée tombe exactement sur la limite.
Alors elle est acceptable — la norme écrit ses limites de façon inclusive. Mais l’incertitude de mesure compte : si la lecture se situe dans l’incertitude de la limite, on mesure à nouveau plutôt que de discuter.
Quelle largeur b saisir dans le calculateur ?
Cela dépend de l’imperfection. Pour la surépaisseur d’une soudure bout à bout (502) — la largeur de la passe de finition ; pour la convexité excessive d’une soudure d’angle (503) — la largeur de la face de la soudure d’angle ; pour l’excès de pénétration (504) — la largeur du cordon de racine à l’envers. La largeur de racine a son propre champ — sans elle, la limite 504 n’est pas calculée. Si le champ b reste vide, le calculateur se rabat sur l’épaisseur t, ce qui sous-estime généralement la limite (voir les erreurs fréquentes plus haut).
Le manque de pénétration est-il admis au niveau D ?
Oui, dans certaines limites : une hauteur jusqu’à 0,2·t, mais pas plus de 2 mm. Sur une tôle de 8 mm, cela fait 1,6 mm ; à partir de 10 mm, la limite reste à 2 mm. Aux niveaux B et C, le manque de pénétration en racine (402) n’est admis à aucune dimension.
Puis-je utiliser ce calculateur pour des soudures sur aluminium ?
Non. Il ne contient que les valeurs de l’ISO 5817, et cette norme couvre l’acier, le nickel, le titane et leurs alliages. Les soudures sur aluminium s’évaluent selon l’ISO 10042 — mêmes lettres de niveau, valeurs différentes.
Mis à jour :