Les groupes de défauts de soudure de l’ISO 6520-1 : causes et remèdes
La NF EN ISO 6520-1 classe les défauts de soudure en six groupes et attribue à chacun un numéro. Connaître le groupe compte plus que retenir les numéros : le groupe dit ce qui s’est mal passé, et donc ce qu’il faut changer.

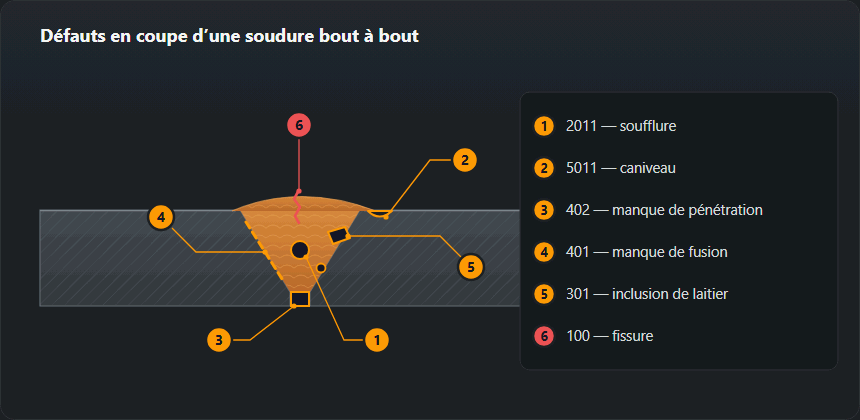
Trouver le défaut d’après ce que l’on voit
On peut lire le catalogue par numéro, mais devant la soudure on part en général d’un symptôme. Voici les symptômes les plus courants, le numéro probable de la NF EN ISO 6520-1 et la page où le défaut est traité en détail — causes, limites et réparation.
| Ce que vous voyez | Numéro | Où lire |
|---|---|---|
| Trous sur la passe de finition, ou points sur une radiographie | 2011–2017 | Porosités dans les soudures |
| Une rainure le long du raccordement, dans le métal de base | 5011, 5012 | Caniveau |
| Un trait au centre du cordon ou une étoile dans le cratère, juste après le soudage | 1011, 104 | Fissuration à chaud |
| Une fissure sous le raccordement, des heures après le soudage | 1013 | Fissuration à froid |
| Bords non fondus ou jour visible par l’envers | 402 | Manque de pénétration |
| Une ligne sombre le long du chanfrein sur le film ; l’éprouvette de pliage s’ouvre sur le flanc | 4011, 4012 | Manque de fusion |
| Surface trop haute, une bosse au-dessus de la tôle | 502, 503 | Calculateur d’acceptation |
| Racine qui dépasse trop à l’envers | 504 | Calculateur d’acceptation |
| Bords de tôle à des hauteurs différentes | 507 | Calculateur d’acceptation |
| Un numéro du rapport que vous ne reconnaissez pas | 100–618 | Tableau des numéros de l’ISO 6520-1 |
Un symptôme n’est qu’une hypothèse. La même ligne sombre sur le film peut être du laitier (301) ou un manque de fusion entre passes (4012), et seule une seconde méthode de contrôle ou une macrographie tranche — c’est pourquoi on nomme d’abord le défaut, puis on le mesure et on le juge.
Les six groupes
100 — Fissures. Le groupe le plus grave. Une fissure est une discontinuité à fond aigu, et un fond aigu concentre les contraintes : les fissures progressent. Rédhibitoires à tous les niveaux de qualité. Voir les fissures dans les soudures.
200 — Cavités. Soufflures, piqûres vermiculaires, retassures et retassures de cratère. Les soufflures sphériques sont le défaut le plus bénin du catalogue, car la forme ronde concentre peu les contraintes ; elles n’en signalent pas moins une défaillance de la protection. Voir porosités.
300 — Inclusions solides. Laitier, flux, oxyde et tungstène piégés dans la soudure. Les inclusions de laitier viennent d’un profil de cordon qui laisse le laitier passer devant le bain, ou d’un nettoyage insuffisant entre passes. Les inclusions de tungstène viennent d’une électrode plongée dans le bain en TIG.
400 — Manque de fusion et de pénétration. Du métal qui n’a jamais été fondu avec l’autre, ou une racine qui n’a jamais été atteinte. Le manque de fusion est rédhibitoire à tous les niveaux, le manque de pénétration partout sauf sous forme de défauts courts au niveau D ; tous deux sont souvent invisibles en surface. Voir manque de fusion et de pénétration.
500 — Défauts de forme et de dimension. Caniveau, surépaisseur, angle de raccordement incorrect, débordement, désalignement, affaissement, perçage, chanfrein insuffisamment rempli. L’essentiel de ce que le contrôle visuel trouve réellement se situe ici. Voir caniveau.
600 — Divers. Coups d’arc, projections, traces de meulage, couleurs de revenu. Mineurs sur le papier, mais un coup d’arc hors du joint est un point dur dans le métal de base et, sur certains marchés, il se répare.
| N° | Groupe | Ce qu’il couvre |
|---|---|---|
| 100 | 1 — Fissures | Fissure longitudinale, Fissure transversale, Fissure de cratère, Fissure ramifiée |
| 200 | 2 — Cavités et porosités | Soufflure, Soufflure isolée, Porosité en nid (localisée), Retassure de cratère |
| 300 | 3 — Inclusions solides | Inclusion de laitier, Inclusion d’oxyde, Inclusion métallique |
| 400 | 4 — Manque de fusion et de pénétration | Manque de fusion, Manque de fusion sur le flanc, Pénétration incomplète (manque de pénétration à la racine) |
| 500 | 5 — Défauts de forme et de dimensions | Caniveau continu, Surépaisseur (soudure bout à bout), Débordement, Désalignement linéaire, Perçage |
| 600 | 6 — Défauts divers | Coup d’arc, Projections, Coloration de revenu (film d’oxyde visible) |
| N° | Défaut | Cause | Que changer |
|---|---|---|---|
| 201 | Soufflure | Humidité, saleté, protection gazeuse perdue, arc long | Séchez les électrodes, nettoyez les bords, vérifiez le gaz et les courants d’air |
| 2024 | Retassure de cratère | L’arc coupé brusquement en fin de passe | Remplissez le cratère par un retour en arrière, activez la décroissance du courant |
| 301 | Inclusion de laitier | La passe précédente mal nettoyée, l’arc qui devance le laitier | Nettoyez chaque passe, gardez l’arc devant le bain |
| 304 | Inclusion métallique | L’électrode a touché le bain ou le métal d’apport en TIG, ou le courant dépasse la plage du diamètre de tungstène | Réaffûtez le tungstène, gardez la distance, amorcez en HF ou en lift-arc plutôt qu’en grattant, restez dans la plage de courant du diamètre |
| 401 | Manque de fusion | Courant trop faible, avance trop rapide, mauvais angle | Augmentez le courant, ralentissez, changez l’angle de l’électrode |
| 402 | Pénétration incomplète (manque de pénétration à la racine) | Jeu trop faible, méplat trop grand, électrode trop grosse | Ouvrez le jeu, réduisez le méplat, prenez une électrode plus fine |
| 5011 | Caniveau continu | Courant trop élevé, avance trop rapide, arc long | Baissez le courant, marquez un arrêt en bord de cordon, raccourcissez l’arc |
| 502 | Surépaisseur (soudure bout à bout) | Avance trop lente, trop de métal d’apport | Accélérez, réduisez la vitesse de fil |
| 506 | Débordement | Métal déposé sur un bord froid sans s’y fondre | Augmentez le courant, changez l’angle, réduisez l’apport |
| 507 | Désalignement linéaire | Erreur de mise en place, pointages trop faibles | Remettez en place, pointez plus souvent, utilisez un gabarit |
| 510 | Perçage | Courant trop élevé pour une tôle mince, jeu trop large | Baissez-le, soudez par cordons discontinus, ajoutez un support à l’envers |
| 100 | Fissures à froid | Hydrogène + structure durcie + bridage | Préchauffage, électrodes à faible teneur en hydrogène, étuvage, séquence de soudage |
| 100 | Fissures à chaud | Soufre et phosphore, forme de cordon rigide, bridage en traction | Changez la forme du cordon, réduisez l’énergie de soudage, changez le métal d’apport |
| 602 | Projections | Tension faible, CO₂ pur, longueur de fil sorti excessive | Augmentez la tension, passez à un mélange, raccourcissez le fil sorti |
Comment chaque groupe se détecte
Les deux dernières lignes du tableau ci-dessous expliquent un malentendu fréquent. La radiographie et les ultrasons ne sont pas interchangeables : la RT est bonne pour les défauts volumiques et médiocre pour les défauts plans, les UT l’inverse. Un mode opératoire qui impose les UT pour un assemblage sujet au manque de fusion ne cherche pas à compliquer les choses.
| Méthode | Ce qu’elle détecte | Ce qu’elle ne voit pas |
|---|---|---|
| Contrôle visuel (VT) | Défauts de forme, fissures en surface, caniveaux, projections | Tout ce qui est interne |
| Ressuage (PT) | Fissures et soufflures débouchant en surface | Tout ce qui est sous la surface |
| Magnétoscopie (MT) | Fissures en surface et sous-jacentes dans l’acier ferritique | Inox austénitique, aluminium |
| Ultrasons (UT) | Défauts plans : fissures, manque de fusion | Fines porosités dispersées |
| Radiographie (RT) | Défauts volumiques : soufflures, laitier, manque de pénétration — avec le film comme preuve | Fissures serrées parallèles au faisceau, manque de fusion plan |
Du défaut à la décision
Trouver un défaut ne veut pas dire rejeter la soudure. Le plan donne un niveau de qualité — B, C ou D — et l’ISO 5817 donne la limite pour ce niveau et cette épaisseur. Le calculateur des limites d’acceptation fait cette recherche pour les défauts les plus fréquents au contrôle visuel.
| Niveau | Désignation | Domaine d’application |
|---|---|---|
| B | Sévère | Structures porteuses critiques, appareils à pression, EXC3–EXC4 selon l’EN 1090-2 |
| C | Intermédiaire | L’essentiel de la construction mécanique et de la charpente métallique, EXC2 |
| D | Modéré | Pièces non chargées et secondaires, garde-corps, châssis |
Dans quel ordre contrôler une soudure
- Avant le soudage. Le jeu à la racine, l’angle du chanfrein et le désalignement (507) se mesurent sur l’assemblage pointé — après soudage, le désalignement ne peut plus se corriger qu’en découpant. La propreté du joint, première source de porosités, se contrôle aussi à ce stade.
- Pendant le soudage. La racine est inspectée avant que la passe suivante ne la recouvre, et le laitier est enlevé entre les passes — la protection la moins chère contre les inclusions et le manque de fusion entre passes.
- Après le soudage — contrôle visuel. L’ISO 17637 demande au moins 350 lx, l’œil à moins de 600 mm et un angle de vision d’au moins 30°, sur une surface débarrassée du laitier. L’essentiel du groupe 500 se trouve ici.
- Contrôle volumique et de surface — RT, UT, PT, MT — selon ce qu’exige le plan de contrôle. Sur les aciers sujets à la fissuration à froid, pas tout de suite : une fissure peut apparaître un jour plus tard.
- Enregistrement. Numéro, taille, position et verdict par rapport au niveau — le plus rapide avec le générateur de rapport de contrôle visuel.
Quels défauts sont les plus dangereux
Le classement vient de la forme, pas de la taille :
- Défauts plans — fissures (100), manque de fusion (401) et, aux niveaux B et C, manque de pénétration (402). À arêtes vives, ils concentrent les contraintes et progressent sous charge variable. L’ISO 5817 ne donne aucune taille admissible pour les fissures et le manque de fusion.
- Entailles vives au raccordement — caniveau, angle de raccordement incorrect (505), débordement (506). Elles se trouvent là où la contrainte de flexion est maximale ; en fatigue, ce sont donc elles qui amorcent les fissures.
- Défauts volumiques — soufflures et inclusions. Une forme arrondie ne concentre que peu les contraintes, les limites sont donc plus larges ; elles n’en signalent pas moins un procédé qui n’est plus maîtrisé.
- Défauts dimensionnels — surépaisseur, excès de pénétration. Moins gênants sous charge statique, mais ils changent l’angle de raccordement et, avec lui, la résistance à la fatigue.
Les exigences complètes des trois niveaux, avec la façon d’en choisir un pour un produit, sont sur la page des niveaux de qualité ISO 5817.
Questions fréquentes
Quels défauts ne sont jamais acceptables ?
Les fissures et le manque de fusion, à tous les niveaux de qualité de l’ISO 5817. Tout le reste a une limite qui dépend du niveau et de l’épaisseur ou de la largeur de la soudure — ces deux-là non. C’est pourquoi il vaut mieux savoir les reconnaître avant l’inspecteur.
Une soudure moche est-elle une soudure défectueuse ?
Pas forcément. L’acceptation se mesure par rapport au niveau de qualité indiqué sur le plan, pas à l’aspect. Un cordon ondulé et irrégulier mais dans les limites est accepté ; un beau cordon avec une fissure dessous ne l’est pas.
Quels défauts de soudure se voient à l’œil, et lesquels seulement par contrôle ?
L’œil et une jauge de soudure repèrent presque tout le groupe 500 (caniveau, surépaisseur, désalignement, retassure à la racine), le groupe 600 et tout ce qui débouche en surface : 2017 soufflures débouchantes, 104 fissures de cratère. Les soufflures et inclusions à l’intérieur de la soudure apparaissent à la radiographie, tandis que le manque de fusion, le manque de pénétration dans les assemblages fermés et les fissures sous la surface se détectent le plus sûrement aux ultrasons.
Par où commencer quand une soudure présente plusieurs défauts à la fois ?
Par les défauts plans : les fissures et le manque de fusion ne sont admis à aucun niveau et partagent souvent leur cause avec le reste — courant trop faible derrière un manque de fusion, saleté derrière les porosités. Ensuite les défauts de forme au raccordement, parce que ce sont des entailles. Les soufflures et la surépaisseur en dernier. Dans chaque groupe, supprimez d’abord la cause, puis réparez la soudure.
Mis à jour :