Caniveau : causes, limites et réparation
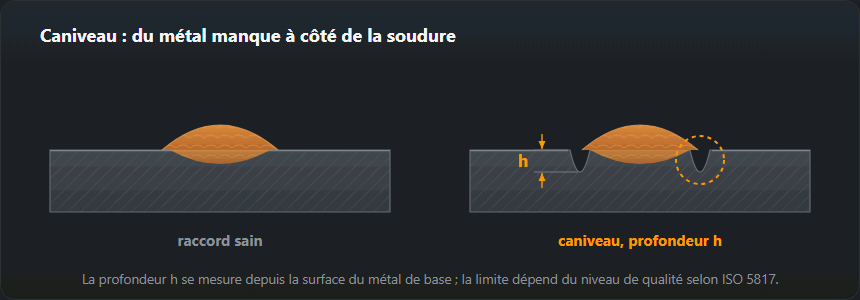
Une rainure fondue dans le métal de base le long du pied du cordon et laissée non remplie. Facile à voir, facile à mesurer, et plus grave qu’il n’y paraît.
Quelle profondeur de caniveau est admise ? Selon la NF EN ISO 5817, au niveau de qualité C pas plus de 0,1·t et 0,5 mm, au niveau D 0,2·t et 1 mm, et au niveau B seulement 0,05·t (0,5 mm au maximum également) ; le raccordement doit être régulier. La valeur pour chaque épaisseur figure dans le tableau ci-dessous.

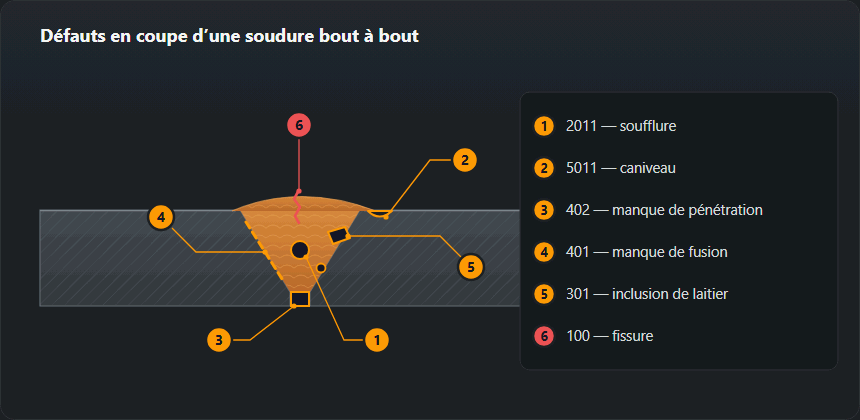
Pourquoi c’est important
Deux raisons. Il enlève de la section — une rainure de 1 mm dans une tôle de 6 mm, c’est un sixième de l’épaisseur en moins. Et il place une entaille vive exactement au pied du cordon, là où la contrainte de flexion culmine et où les fissures de fatigue naissent de toute façon. Sous charge statique, le caniveau est une gêne ; sous charge de fatigue, c’est le point d’amorçage de la fissure.
Ce qui le provoque
Courant trop élevé. De loin la cause la plus fréquente. L’arc creuse le métal de base plus vite que le métal d’apport ne peut combler la rainure derrière lui.
Arc trop long. Un arc long s’étale et lave les pieds de cordon sans y déposer de métal.
Vitesse d’avance trop élevée. Le bain n’a pas le temps de s’écouler jusqu’aux bords avant de se figer.
Mauvais angle de torche ou d’électrode. Surtout sur une soudure d’angle en position horizontale, où un angle trop prononcé vers la tôle verticale fond son arête et laisse la gravité tirer le métal vers le bas et l’écarter.
Balayage mal fait. S’arrêter au milieu et balayer vite sur les bords, c’est exactement l’inverse. La pause doit se faire sur les bords du balayage, où elle laisse le bain remplir le pied de cordon.
Corriger la technique
Baissez le courant de 10 % et voyez ce qui change ; c’est le diagnostic le plus rapide. Raccourcissez l’arc. Ralentissez. Sur une soudure d’angle horizontale, dirigez l’arc davantage vers la tôle du bas et laissez le bain remonter vers la verticale, au lieu de viser le fond de l’angle.
Un caniveau sur la dernière passe d’une soudure multipasse est souvent un problème de passe de finition seule : les passes de remplissage étaient bonnes et la finition a été faite trop chaude et trop vite parce que le joint était presque terminé.

Réparation
Meulez la rainure jusqu’au métal sain avec un raccordement régulier — pas de marche vive aux extrémités de la zone meulée. Puis une passe filée à courant réduit, et raccordez le pied de cordon ensuite. Le meulage seul, sans apport de métal, n’est acceptable que si l’épaisseur restante satisfait encore le plan, et c’est une décision qui revient à l’inspecteur plutôt qu’au soudeur.
Les défauts de forme apparentés, qui ont les mêmes causes profondes, sont réunis dans le catalogue des défauts, groupe 500.
Causes et niveaux de qualité
| Cause | Ce qui se passe | Que faire |
|---|---|---|
| Courant trop élevé | L’arc mord le bord plus profondément qu’il ne faut | Baissez-le de 10 à 20 A et vérifiez avec le calculateur |
| Avance trop rapide | Le bain n’a pas le temps de s’étaler jusqu’au bord | Ralentissez et surveillez la largeur du cordon |
| Arc long | La zone chauffée est plus large que le bain | Gardez un arc court, d’environ un diamètre d’électrode |
| Mauvais angle d’électrode | L’arc frappe le bord au lieu du bain | Inclinez de 10 à 15° dans le sens d’avance, sans pencher sur le côté |
| Pas d’arrêt sur le bord | En balayant, le bain ne remplit jamais le bord | Marquez une fraction de seconde d’arrêt à chaque extrémité du balayage |
| Électrode trop grosse | Le bain est plus large que cette épaisseur ne l’exige | Prenez un diamètre plus petit et faites deux passes |
| Niveau selon l’ISO 5817 | Comment le caniveau est traité | Où il s’applique |
|---|---|---|
| B | Les limites les plus strictes sur la profondeur | Appareils sous pression, charges dynamiques |
| C | Tolérances modérées | La plupart des charpentes métalliques |
| D | Les plus larges | Travaux non critiques, charges statiques |
Types de caniveaux dans l’ISO 6520-1
Sur un rapport de contrôle, le caniveau porte un numéro du groupe 501, et le dernier chiffre dit à quoi il ressemble :
- 5011 — caniveau continu. Une rainure sur une grande longueur sans interruption — en général un défaut de paramètre constant : trop de courant ou une vitesse d’avance trop rapide sur tout le cordon.
- 5012 — caniveau intermittent. De courtes longueurs avec des intervalles — plus souvent la technique manuelle : un balayage irrégulier, un angle qui change, un soudage autour d’obstacles.
- 5013 — caniveau de retrait. Caniveau de chaque côté de la passe de racine, du côté de la pénétration, causé par le retrait de la passe de racine — à ne pas confondre avec le caniveau de la passe de finition.
- 5014 — caniveau entre passes. Une rainure entre les passes de finition voisines d’une soudure multipasse.
Les autres défauts de forme figurent dans le tableau des numéros d’imperfections de l’ISO 6520-1.
Limites du caniveau : profondeur selon l’ISO 5817 pour les épaisseurs courantes
L’ISO 5817 limite la profondeur du caniveau par une formule fondée sur l’épaisseur t et un plafond : niveau B 0,05·t, max. 0,5 mm ; niveau C 0,1·t, max. 0,5 mm ; niveau D 0,2·t, max. 1 mm. Elle exige aussi un raccordement régulier — une rainure vive ne devient pas acceptable simplement parce qu’elle est peu profonde. En valeurs chiffrées (en gras là où le plafond s’applique) :
| Épaisseur t, mm | B — sévère | C — intermédiaire | D — modéré |
|---|---|---|---|
| 4 | 0,2 mm | 0,4 mm | 0,8 mm |
| 5 | 0,25 mm | 0,5 mm | 1 mm |
| 6 | 0,3 mm | 0,5 mm | 1 mm |
| 8 | 0,4 mm | 0,5 mm | 1 mm |
| 10 | 0,5 mm | 0,5 mm | 1 mm |
| 12 | 0,5 mm | 0,5 mm | 1 mm |
| 16 | 0,5 mm | 0,5 mm | 1 mm |
| 20 | 0,5 mm | 0,5 mm | 1 mm |
La conclusion pratique : à partir de 10 mm d’épaisseur, les niveaux B et C partagent la même limite de 0,5 mm, et au niveau D la limite ne dépasse jamais 1 mm, même sur 40 mm. Sur les fortes épaisseurs, le caniveau doit rester aussi faible que sur les minces. La valeur pour n’importe quelle épaisseur se trouve dans le calculateur d’acceptation de l’ISO 5817.
Deux exemples tirés du contrôle
Soudure d’angle, tôle de 8 mm, niveau C
On mesure 0,6 mm sur le pied supérieur. Limite : 0,1·8 = 0,8 mm, mais le plafond est de 0,5 mm — la soudure est rejetable. Le meulage seul sert à peu de chose, car il approfondit la rainure ; il faut une passe fine à courant réduit, puis on raccorde le pied de cordon. La même mesure au niveau D (limite 1 mm) serait acceptable.
Soudure bout à bout, tôle de 5 mm, niveau B
Limite 0,05·5 = 0,25 mm. C’est proche de ce qu’un calibre de soudure ordinaire peut résoudre — au niveau B sur tôle mince, il est plus judicieux de prévenir le caniveau que de discuter ensuite des dixièmes de millimètre. Un courant plus faible sur la finition et une courte pause sur les bords du balayage aident.
Pourquoi le caniveau préfère certaines positions
En position horizontale sur une face verticale (PC) et en soudure d’angle horizontale (PB), le bain coule vers le bas sous son propre poids, si bien que le pied supérieur est fondu mais laissé non rempli. En verticale montante (PF), le caniveau apparaît généralement sur les deux pieds quand le soudeur accélère au milieu du balayage et ne marque pas de pause sur les bords. Au plafond (PE), la passe de finition a tendance à s’affaisser, laissant les pieds de cordon sans apport de métal. Les désignations des positions et leur effet sur les réglages sont sur la page positions de soudage.
Erreurs à l’évaluation et à la réparation du caniveau
- Mesurer depuis la surface du cordon au lieu de la tôle. La profondeur se prend depuis la surface du métal de base. Mettre à zéro sur le cordon donne une valeur sans signification.
- Le confondre avec la retassure à la racine. Une rainure du côté de la pénétration, au milieu de la racine, est un 515 — une autre formule ; au niveau C sur 8 mm, la limite est de 0,8 mm, et non de 0,5 mm.
- Meuler jusqu’à ce que la rainure disparaisse. Descendre la tôle jusqu’au fond du caniveau réduit l’épaisseur ; savoir si c’est permis revient au plan et à l’inspecteur, pas à la meuleuse.
- Ne pas le consigner. Un caniveau « dans les limites » est quand même consigné avec sa profondeur — au contrôle suivant, on voit si le procédé dérive. Le générateur de rapport de contrôle visuel rend cela rapide.
Questions fréquentes
Quel caniveau est admis ?
Cela dépend du niveau de qualité et de l’épaisseur. Le niveau B admet 0,05·t jusqu’à 0,5 mm, le niveau C 0,1·t jusqu’à 0,5 mm, le niveau D 0,2·t jusqu’à 1 mm — avec des conditions sur la régularité du raccordement. Le calculateur d’acceptation fait l’arithmétique pour votre épaisseur.
Peut-on combler un caniveau avec une petite passe ?
Parfois, et cela doit être convenu d’abord : sur de nombreux marchés, la soudure de réparation demande son propre mode opératoire approuvé. Là où c’est permis, la rainure est meulée jusqu’au métal sain et une petite passe filée est déposée à courant réduit — jamais un coup rapide avec les mêmes réglages que ceux qui l’ont causé.
Quelle différence entre les caniveaux 5011, 5012 et 5014 ?
5011 est un caniveau continu — la rainure court le long du pied de cordon sans interruption. 5012 est intermittent : de courtes longueurs avec un pied sain entre elles. 5014 est un caniveau entre passes, une rainure entre les passes voisines d’une soudure multipasse. L’ISO 5817 évalue la profondeur du 5011 et du 5012 avec la même formule.
Comment mesurer la profondeur d’un caniveau ?
Avec la pointe de profondeur d’un pied à coulisse pour soudures ou d’un calibre de soudure, mise à zéro sur la tôle intacte à côté du cordon — pas sur la surface du cordon. Mesurez au point le plus profond après avoir retiré le laitier et les projections. Dans une rainure très étroite, la pointe n’atteint pas le fond et le calibre lit trop peu ; une empreinte ou une coupe macrographique tranche alors.
Mis à jour :