De ce apare crestătura marginală și cum o eviți
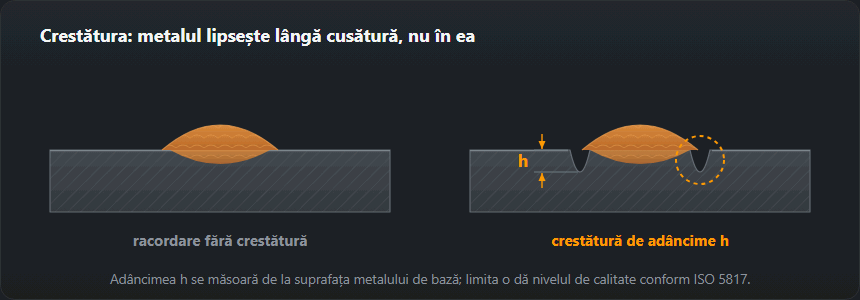
Un șanț topit în metalul de bază de-a lungul marginii cusăturii și rămas neumplut. Ușor de văzut, ușor de măsurat și mai grav decât pare.

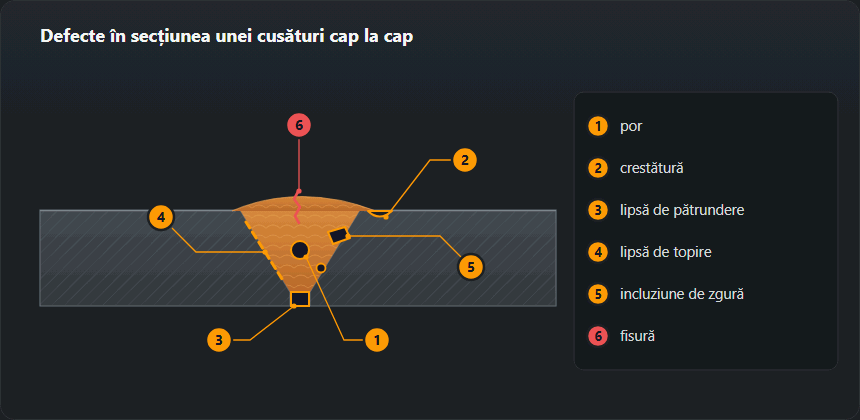
De ce contează
Din două motive. Scoate secțiune — un șanț de 1 mm într-o tablă de 6 mm înseamnă a șasea parte din grosime. Și lasă o crestătură ascuțită exact la piciorul cusăturii, care este locul unde tensiunea de încovoiere are maximul și unde oricum pornesc fisurile de oboseală. Sub sarcină statică crestătura este o supărare; sub sarcină de oboseală este punctul de inițiere a fisurii.
Ce o produce
Curent prea mare. Cauza cea mai frecventă cu diferență. Arcul sapă în metalul de bază mai repede decât poate materialul de adaos să umple șanțul în urmă.
Arc prea lung. Un arc lung se împrăștie și spală marginile fără să depună acolo.
Viteză prea mare. Baia nu are timp să curgă spre margini înainte să se solidifice.
Unghi greșit. Mai ales la o cusătură de colț în plan vertical, unde prea mult unghi spre tabla verticală îi topește marginea și lasă gravitația să tragă metalul în jos.
Pendulare greșită. Oprirea la mijloc și baleierea rapidă a marginilor este exact pe dos. Pauza aparține capetelor pendulării, unde permite băii să umple racordarea.
Corectarea tehnicii
Scade curentul cu 10 % și vezi ce se schimbă; este cel mai rapid diagnostic. Scurtează arcul. Mergi mai încet. La o cusătură de colț în plan vertical, îndreaptă arcul mai mult spre tabla de jos și lasă baia să urce spre cea verticală, în loc să țintești colțul.
Crestătura de la ultima trecere a unei cusături cu treceri multiple este adesea o problemă doar a capacului: trecerile de umplere au mers bine, iar capacul a fost făcut prea fierbinte și prea repede pentru că îmbinarea era aproape gata.

Remediere
Polizează șanțul până la metal curat, cu o trecere lină, fără prag brusc la capetele zonei polizate. Apoi o cusătură dreaptă cu curent redus și racordarea netezită după. Polizarea fără adaos de metal este admisibilă doar dacă grosimea rămasă respectă în continuare desenul, iar aceea este o decizie a controlorului, nu a sudorului.
Defectele de formă înrudite, cu aceleași cauze de fond, sunt strânse în catalogul de defecte, grupa 500.
Cauze și niveluri de calitate
| Cauza | Ce se întâmplă | Ce se face |
|---|---|---|
| Curent prea mare | Arcul roade marginea mai adânc decât trebuie | Scade 10–20 A și verifică în calculator |
| Înaintare prea rapidă | Baia nu apucă să curgă până la margine | Încetinește și urmărește lățimea cordonului |
| Arc lung | Pata de încălzire e mai lată decât baia | Ține arcul cam cât diametrul electrodului |
| Unghi greșit al electrodului | Arcul lovește marginea, nu baia | Înclinare 10–15° în sensul deplasării, fără cădere laterală |
| Fără oprire pe margine | La pendulare baia nu umple marginea | Oprește o fracțiune de secundă în punctele extreme |
| Electrod prea gros | Baia e mai lată decât cere grosimea | Ia un diametru mai mic și fă două treceri |
| Nivel conform ISO 5817 | Cum se tratează crestătura | Unde se aplică |
|---|---|---|
| B | Cele mai severe limite de adâncime | Recipiente sub presiune, solicitări dinamice |
| C | Toleranțe moderate | Majoritatea construcțiilor metalice |
| D | Cele mai permisive | Piese necritice, solicitări statice |
Tipuri de crestături după ISO 6520-1
În raportul de examinare crestătura primește un număr din grupa 501, iar ultima cifră spune cum arată:
- 5011 — crestătură continuă. Un șanț pe o lungime mare fără întrerupere — de obicei o greșeală constantă de parametri: curent prea mare sau viteză prea mare pe toată cusătura.
- 5012 — crestătură intermitentă. Porțiuni scurte, cu goluri — mai des tehnica mâinii: pendulare neregulată, unghi care se schimbă, sudare pe lângă obstacole.
- 5013 — șanț de contracție. Crestătură de ambele părți ale rădăcinii, pe partea pătrunderii, produsă de contracția rândului de rădăcină — nu se confundă cu crestătura feței.
- 5014 — crestătură între straturi. Un șanț între rânduri vecine ale feței, la o sudură în mai multe treceri.
Celelalte imperfecțiuni de formă sunt în tabelul numerelor de imperfecțiuni ISO 6520-1.
Crestătura admisă: cifre pentru grosimi uzuale
ISO 5817 limitează adâncimea crestăturii cu o formulă din grosimea t și un plafon: nivelul B 0,05·t, cel mult 0,5 mm; nivelul C 0,1·t, cel mult 0,5 mm; nivelul D 0,2·t, cel mult 1 mm. Cere în plus o racordare lină — un șanț ascuțit nu devine admis doar pentru că e puțin adânc. În cifre (cu aldin, unde se aplică plafonul):
| Grosimea t, mm | B — sever | C — intermediar | D — permisiv |
|---|---|---|---|
| 4 | 0,2 mm | 0,4 mm | 0,8 mm |
| 5 | 0,25 mm | 0,5 mm | 1 mm |
| 6 | 0,3 mm | 0,5 mm | 1 mm |
| 8 | 0,4 mm | 0,5 mm | 1 mm |
| 10 | 0,5 mm | 0,5 mm | 1 mm |
| 12 | 0,5 mm | 0,5 mm | 1 mm |
| 16 | 0,5 mm | 0,5 mm | 1 mm |
| 20 | 0,5 mm | 0,5 mm | 1 mm |
Concluzia practică: de la tablă de 10 mm nivelurile B și C au aceeași limită de 0,5 mm, iar la D limita nu trece niciodată de 1 mm, chiar la tablă de 40 mm. La piese groase crestătura trebuie ținută la fel de mică precum la cele subțiri. Valoarea pentru orice grosime o dă calculatorul limitelor ISO 5817.
Două exemple de la recepție
Sudură de colț, tablă de 8 mm, nivel C
Pe marginea de sus se măsoară 0,6 mm. Limita: 0,1·8 = 0,8 mm, dar plafonul e 0,5 mm — sudura e neconformă. Doar polizarea ajută puțin, pentru că polizarea adâncește șanțul; e nevoie de un rând subțire cu curent redus și apoi de o racordare lină. Aceeași citire la nivelul D (limita 1 mm) ar fi conformă.
Sudură cap la cap, tablă de 5 mm, nivel B
Limita 0,05·5 = 0,25 mm. E aproape de ce poate citi un calibru obișnuit — la nivelul B pe tablă subțire are mai mult sens să previi crestătura decât să te cerți apoi pe zecimi de milimetru. Ajută un curent mai mic pe față și o scurtă oprire la capetele pendulării.
De ce apare crestătura în anumite poziții
În poziția orizontală pe perete (PC) și la sudura de colț orizontală (PB) baia curge în jos sub propria greutate, iar marginea de sus e topită, dar rămâne neumplută. În poziția verticală ascendentă (PF) crestătura apare de obicei pe ambele margini, când sudorul accelerează la mijlocul pendulării și nu se oprește la capete. Peste cap (PE) fața tinde să se lase și lasă marginile fără material. Notările pozițiilor și influența lor asupra parametrilor sunt pe pagina despre pozițiile de sudare.
Greșeli la evaluarea și repararea crestăturii
- Măsurat de la cusătură, nu de la tablă. Adâncimea se ia de la suprafața metalului de bază. Zero pe cusătură dă o cifră fără sens.
- Confuzia cu concavitatea rădăcinii. Un șanț pe partea pătrunderii, la mijlocul rădăcinii, e 515 — altă formulă; la nivelul C, la 8 mm, limita e 0,8 mm, nu 0,5 mm.
- Polizat până dispare șanțul. Coborârea tablei până la fundul crestăturii reduce grosimea; dacă e admis decid desenul și inspectorul, nu polizorul.
- Neînregistrată. Și crestătura „în limită” se trece cu adâncimea — la examinarea următoare se vede dacă procesul se strică. Rapid cu generatorul de raport VT.
Întrebări frecvente
Câtă crestătură se admite?
Depinde de nivelul de calitate și de grosime. Nivelul B admite 0,05·t până la 0,5 mm; C, 0,1·t până la 0,5 mm; D, 0,2·t până la 1 mm, cu condiții privind netezimea racordării. Calculatorul de acceptare face socoteala pentru grosimea ta.
Se poate umple cu o cusătură mică?
Uneori, și trebuie convenit înainte: la multe contracte sudarea de reparație are nevoie de propria procedură aprobată. Unde este permis, șanțul se polizează până la metal curat și se depune o cusătură dreaptă cu curent redus — niciodată o retușare rapidă cu aceleași reglaje care au produs-o.
Care e diferența dintre crestăturile 5011, 5012 și 5014?
5011 e continuă — șanțul merge de-a lungul marginii fără întrerupere. 5012 e intermitentă: porțiuni scurte, cu margine sănătoasă între ele. 5014 e crestătura între straturi, un șanț între rânduri vecine ale unei suduri în mai multe treceri. ISO 5817 evaluează adâncimea lui 5011 și 5012 cu aceeași formulă.
Cum măsor adâncimea crestăturii?
Cu acul de adâncime al calibrului de sudură, adus la zero pe tabla neatinsă de lângă cusătură, nu pe cusătură. Se măsoară în punctul cel mai adânc, după curățarea zgurii și a stropilor. Într-un șanț foarte îngust vârful nu ajunge la fund și calibrul arată prea puțin; atunci decide o amprentă sau o macroprobă.
Actualizat: