Mordedura: causas, límites y reparación
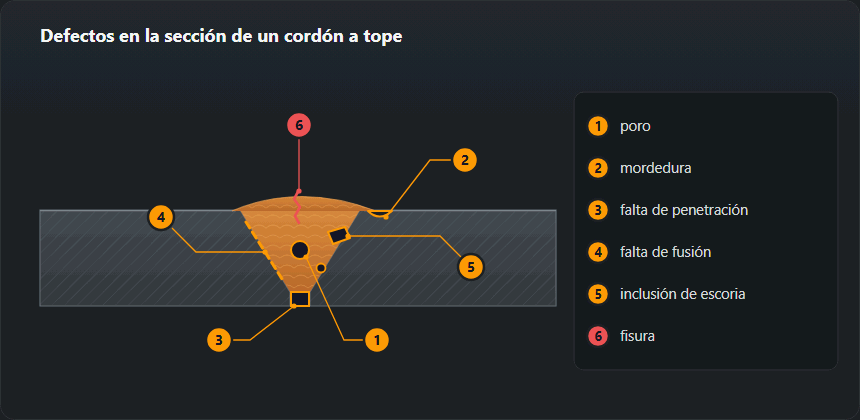
Un surco fundido en el metal base a lo largo del borde del cordón y que se quedó sin rellenar. Fácil de ver, fácil de medir y más grave de lo que parece.

Por qué importa
Por dos razones. Quita sección — un surco de 1 mm en una chapa de 6 mm es una sexta parte del espesor. Y deja una entalla afilada justo en el pie del cordón, que es donde la tensión de flexión es máxima y donde ya de por sí empiezan las fisuras de fatiga. Bajo carga estática la mordedura es una molestia; bajo carga de fatiga es el punto de inicio de la grieta.
Qué la provoca
Intensidad alta. La causa más común con diferencia. El arco excava el metal base más deprisa de lo que el aporte puede rellenar el surco por detrás.
Arco largo. Un arco largo se abre y lava los bordes sin depositar en ellos.
Velocidad de avance alta. El baño no tiene tiempo de fluir hacia los bordes antes de solidificar.
Ángulo equivocado. Sobre todo en un cordón en ángulo en posición horizontal, donde demasiado ángulo hacia la chapa vertical funde su borde y deja que la gravedad tire del metal hacia abajo.
Mal balanceo. Detenerse en el centro y barrer deprisa por los bordes es exactamente lo contrario de lo que hay que hacer. La pausa va en los extremos del balanceo, que es donde permite al baño rellenar el pie del cordón.
Corregir la técnica
Baja la intensidad un 10 % y observa qué cambia; es el diagnóstico más rápido. Acorta el arco. Ve más despacio. En un cordón en ángulo horizontal, apunta más a la chapa de abajo y deja que el baño suba hasta la vertical, en lugar de apuntar al vértice.
La mordedura en la última pasada de un cordón multipasada suele ser un problema solo del peinado: las pasadas de relleno iban bien y el acabado se hizo demasiado caliente y demasiado rápido porque la unión estaba casi terminada.

Reparación
Amola el surco hasta metal limpio con una transición suave, sin escalón brusco en los extremos de la zona amolada. Luego un cordón recto con intensidad reducida, y difumina el pie después. Amolar sin aportar metal solo es admisible si el espesor que queda sigue cumpliendo el plano, y esa es una decisión del inspector, no del soldador.
Los defectos de forma emparentados, con las mismas causas de fondo, están recogidos en el catálogo de defectos, grupo 500.
Causas y niveles de calidad
| Causa | Qué ocurre | Qué hacer |
|---|---|---|
| Intensidad demasiado alta | El arco muerde el borde más de lo debido | Baja 10–20 A y compruébalo en la calculadora |
| Avance demasiado rápido | El baño no llega a extenderse hasta el borde | Ve más despacio y vigila el ancho del cordón |
| Arco largo | La mancha de calor es más ancha que el baño | Mantén el arco más o menos igual al diámetro del electrodo |
| Ángulo de electrodo incorrecto | El arco golpea el borde y no el baño | Inclinación de 10–15° hacia el avance, sin caída lateral |
| Sin pausa en el borde | Al oscilar, el baño no llena el borde | Detente una fracción de segundo en los extremos |
| Electrodo demasiado grueso | El baño es más ancho de lo que pide ese espesor | Usa un diámetro menor y da dos pasadas |
| Nivel según ISO 5817 | Cómo se trata la mordedura | Dónde se aplica |
|---|---|---|
| B | Los límites de profundidad más estrictos | Recipientes a presión, cargas dinámicas |
| C | Tolerancias moderadas | La mayoría de las estructuras metálicas |
| D | Las más permisivas | Piezas no críticas, cargas estáticas |
Tipos de mordedura según ISO 6520-1
En un informe de inspección la mordedura lleva un número del grupo 501, y la última cifra dice cómo es:
- 5011 — mordedura continua. Un surco a lo largo de un tramo largo sin cortes: casi siempre un fallo constante de parámetros, demasiada corriente o demasiada velocidad en todo el cordón.
- 5012 — mordedura intermitente. Tramos cortos con huecos: más a menudo la técnica de la mano, un balanceo irregular, un ángulo que cambia, soldar sorteando obstáculos.
- 5013 — surco de contracción. Mordedura a ambos lados de la raíz, por el lado de la penetración, causada por la contracción de la pasada de raíz; no hay que confundirla con la mordedura del acabado.
- 5014 — mordedura entre pasadas. Un surco entre cordones vecinos del acabado en una soldadura multipasada.
El resto de imperfecciones de forma está en la tabla de números de imperfecciones ISO 6520-1.
Mordedura admisible: cifras para espesores habituales
ISO 5817 limita la profundidad de la mordedura con una fórmula del espesor t y un tope: nivel B 0,05·t, máximo 0,5 mm; nivel C 0,1·t, máximo 0,5 mm; nivel D 0,2·t, máximo 1 mm. Exige además una transición suave: un surco afilado no pasa a ser admisible por ser poco profundo. En cifras (en negrita, donde manda el tope):
| Espesor t, mm | B — estricto | C — intermedio | D — moderado |
|---|---|---|---|
| 4 | 0,2 mm | 0,4 mm | 0,8 mm |
| 5 | 0,25 mm | 0,5 mm | 1 mm |
| 6 | 0,3 mm | 0,5 mm | 1 mm |
| 8 | 0,4 mm | 0,5 mm | 1 mm |
| 10 | 0,5 mm | 0,5 mm | 1 mm |
| 12 | 0,5 mm | 0,5 mm | 1 mm |
| 16 | 0,5 mm | 0,5 mm | 1 mm |
| 20 | 0,5 mm | 0,5 mm | 1 mm |
La conclusión práctica: desde chapa de 10 mm los niveles B y C comparten el límite de 0,5 mm, y en D el límite no pasa nunca de 1 mm, aunque la chapa tenga 40 mm. En piezas gruesas la mordedura tiene que ser igual de somera que en las finas. El valor para cualquier espesor lo da la calculadora de límites ISO 5817.
Dos ejemplos de recepción
Soldadura en ángulo, chapa de 8 mm, nivel C
En el borde superior se miden 0,6 mm. Límite: 0,1·8 = 0,8 mm, pero el tope es 0,5 mm: se rechaza. Amolar solo sirve de poco, porque amolar ahonda el surco; hace falta una pasada fina con menos corriente y suavizar la transición después. La misma lectura en nivel D (límite 1 mm) sería aceptable.
Soldadura a tope, chapa de 5 mm, nivel B
Límite 0,05·5 = 0,25 mm. Eso roza lo que resuelve una galga corriente: en nivel B sobre chapa fina tiene más sentido evitar la mordedura que discutir después por décimas de milímetro. Ayudan menos corriente en el acabado y una pausa corta en los extremos del balanceo.
Por qué la mordedura aparece en ciertas posiciones
En cornisa (PC) y en ángulo horizontal (PB) el baño cae por su propio peso, de modo que el borde superior se funde pero queda sin rellenar. En vertical ascendente (PF) la mordedura suele salir en ambos bordes cuando el soldador acelera en el centro del balanceo y no se detiene en los extremos. Sobre cabeza (PE), el acabado tiende a descolgarse y deja los bordes sin material. Las designaciones de posición y cómo influyen en los parámetros están en la página de posiciones de soldadura.
Errores al evaluar y reparar la mordedura
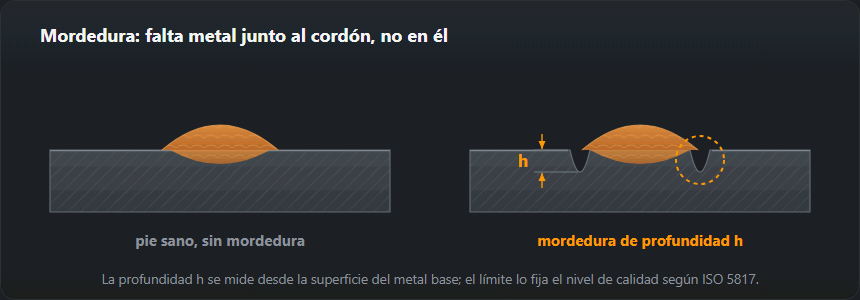
- Medir desde el cordón y no desde la chapa. La profundidad se toma desde la superficie del metal base. Poner el cero en el cordón da una cifra sin sentido.
- Confundirla con la concavidad de raíz. Un surco por el lado de la penetración, en el centro de la raíz, es 515: otra fórmula; en nivel C con 8 mm el límite es 0,8 mm y no 0,5 mm.
- Amolar hasta que desaparezca el surco. Rebajar la chapa hasta el fondo de la mordedura reduce el espesor; si eso se admite lo deciden el plano y el inspector, no la amoladora.
- No anotarla. La mordedura «dentro de límites» también se anota con su profundidad: en la siguiente inspección se ve si el proceso se degrada. Es rápido con el generador de informe VT.
Preguntas frecuentes
¿Cuánta mordedura se admite?
Depende del nivel de calidad y del espesor. El nivel B admite 0,05·t hasta 0,5 mm; el C, 0,1·t hasta 0,5 mm; el D, 0,2·t hasta 1 mm, con condiciones sobre la suavidad de la transición. La calculadora de aceptación hace la cuenta para tu espesor.
¿Se puede rellenar con un cordoncito?
A veces, y hay que acordarlo antes: en muchos contratos la soldadura de reparación necesita su propio procedimiento aprobado. Donde se permite, se amola el surco hasta metal limpio y se pone un cordón recto con intensidad reducida — nunca un retoque rápido con los mismos ajustes que la provocaron.
¿Qué diferencia hay entre la mordedura 5011, 5012 y 5014?
La 5011 es continua: el surco recorre el borde del cordón sin interrupción. La 5012 es intermitente: tramos cortos con borde sano entre ellos. La 5014 es la mordedura entre pasadas, un surco entre cordones vecinos de una soldadura multipasada. ISO 5817 evalúa la profundidad de 5011 y 5012 con la misma fórmula.
¿Cómo se mide la profundidad de una mordedura?
Con la aguja de profundidad de la galga de soldadura, puesta a cero sobre la chapa intacta junto al cordón, no sobre el cordón. Se mide en el punto más hondo, después de quitar escoria y proyecciones. En un surco muy estrecho la punta no llega al fondo y la galga mide de menos; entonces decide una réplica o una macrografía.
Actualizado: